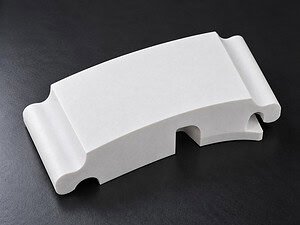
Benutzerdefinierte Form-Diamantdrahtsägen erzeugt Profile, die über einen einfachen geraden Trennschnitt hinausgehen, indem sie einen gesteuerten abrasiven Drahtpfad verwenden. Abhängig von den Maschinenachsen, dem Werkstückzugang und der Spannvorrichtung kann der Prozess externe 2D-Profile, interne Konturen, konische Abschnitte oder ausgewählte 3D-Oberflächen in harten und spröden Materialien erzeugen.
Der Draht ist flexibel, kann aber keine unbegrenzt scharfen Ecken machen oder jede CAD-Form direkt erstellen. Ein praktikables Design muss den Drahtdurchmesser, die abrasive Hülle, die Maschinenbewegung, den Zugang, den Wenderadius, die Schnitttiefe und das Bruchverhalten des Materials berücksichtigen. Für Geräte, die speziell für geschlossene Profile bestimmt sind, siehe die Maschine zur Innenkonturbearbeitung.
Was zählt als Formzuschnitt?
Eine benutzerdefinierte Form kann durch das Außenprofil eines Blocks, eine Öffnung in einem Teil, einen sich ändernden Querschnitt oder eine durch koordinierte Maschinenbewegung erzeugte Oberfläche definiert werden. Die richtige Methode hängt weniger vom Aussehen des CAD-Modells ab als davon, wie der Draht in das Werkstück eindringen, gestützt bleiben und es verlassen kann.
| Formtyp | Typische Anforderung | Hauptprozessbeschränkung | Planungsrichtung |
|---|---|---|---|
| Externes 2D-Profil | Umrissschnitt durch eine Platte oder einen Block | Eckenradius, Schnitttiefe, Drahtdurchhang und Kantenunterstützung | Verwenden Sie einen kontinuierlichen offenen Pfad und vermeiden Sie abrupte Richtungsänderungen |
| Interne geschlossene Kontur | Öffnungs- oder bohrungsähnliches Profil im Werkstück | Der Draht benötigt eine Eintrittsroute und eine kompatible Schleifen-/Einfädelmethode | Definieren Sie das Zugangsloche, den Startpunkt und den Abschluss-Workflow vor der Programmierung |
| Konisches oder abgewinkeltes Profil | Unterschiedliche Geometrie zwischen Ober- und Unterseite | Erfordert koordinierte Achsen und Kontrolle der Drahtneigung | Überprüfen Sie den Maschinenweg, den Kollisionsspielraum und den Profilfehler über die Tiefe |
| Ausgewählte 3D-Oberfläche | Geradlinige oder koordinierte Oberfläche anstelle einer einfachen vertikalen Wand | Maschinenachsenfähigkeit, Drahtkontakt und Zugänglichkeit der Spannvorrichtung | Validieren Sie den Werkzeugpfad mit der realen Maschinenkinematik, nicht nur mit CAD |
| Schlitze und wiederholte Merkmale | Mehrere schmale Schnitte oder indizierte Profile | Teilsteifigkeit, kumulativer Positionierungsfehler und Ein-/Austrittsschäden | Planen Sie die Reihenfolge der Merkmale, unterstützen Sie verbleibende Wände und messen Sie die Wiederholgenauigkeit |
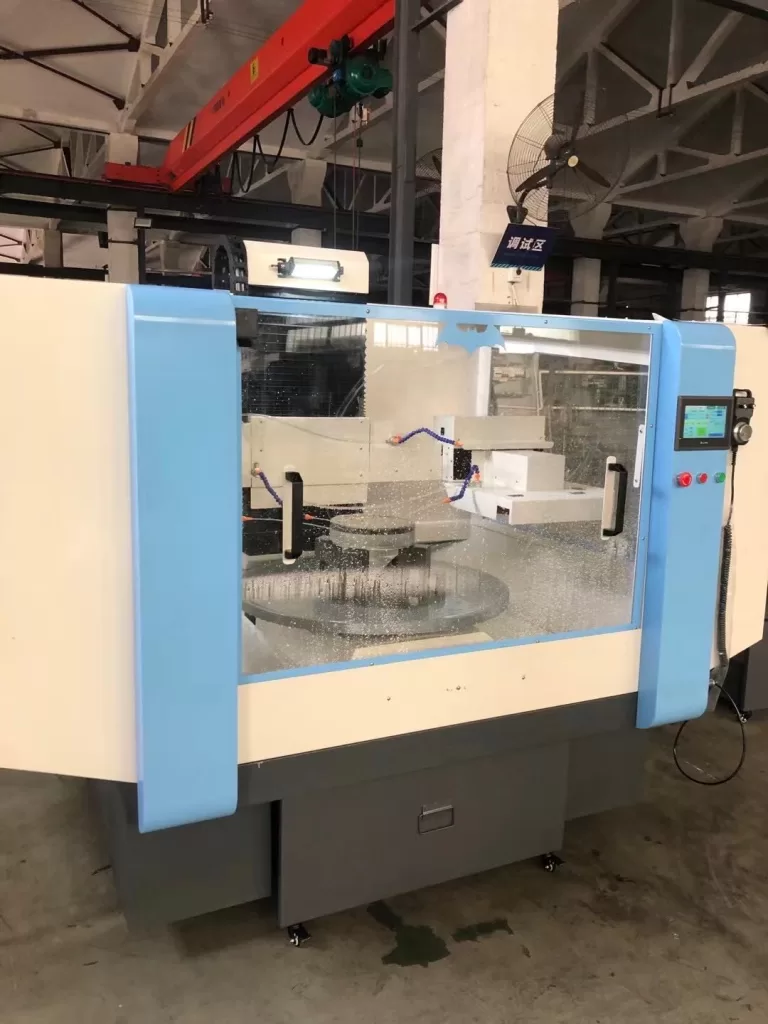
2D- und 3D-Drahtpfadplanung
CAD definiert die Zielgeometrie, aber das Schneidprogramm muss diese Geometrie in einen Pfad übersetzen, den Draht und Maschine ausführen können. Die programmierte Mittellinie sollte den tatsächlichen Schnittverlust und etwaige Nachbearbeitungszugaben berücksichtigen. Ein- und Ausfahrten sollten nach Möglichkeit fragile Ecken vermeiden.
- 2D-Profile: verwenden normalerweise eine koordinierte Bewegung in einer Ebene, während ein kontrollierter Drahtpfad durch die Werkstückdicke aufrechterhalten wird.
- Innenprofile: erfordern eine praktische Möglichkeit, den Draht vor Beginn des geschlossenen Pfades in die vorgesehene Öffnung zu bringen.
- 3D- oder konische Profile: erfordern Maschinenachsen, die die Beziehung zwischen oberem und unterem Pfad ohne Kollision oder übermäßige Drahtverdrehung steuern können.
- Eckenübergänge: sollten mit einem Radius und einer Vorschubstrategie programmiert werden, denen Draht, Material und Maschine konsistent folgen können.
Für einen anwendungsbezogenen Überblick über koordinierte Geräte siehe Anwendungen von Mehrachsen-Diamantdrahtsägen. Die endgültige Leistungsfähigkeit muss immer noch anhand des ausgewählten Maschinenmodells und der Werkstückabmessungen bestätigt werden.
Wenderadius, Schnittverlust und Eckengenauigkeit
Der minimal erreichbare Innenradius ist nicht gleich dem Radius des blanken Drahtes. Er wird beeinflusst durch die abrasive Hülle, die Drahtsteifigkeit, die Kontaktlänge, die Spannung, den Vorschub, die Maschinenbewegung und die Neigung des Materials zum Absplittern. Enge Ecken erhöhen auch das Risiko, dass der Draht den vorgesehenen Pfad kreuzt oder einen abgerundeten Übergang hinterlässt.
Die Schnittverlustkompensation sollte auf einem repräsentativen Testschnitt basieren. Der effektive Schnittverlust kann sich mit Drahtverschleiß, Rundlauf, Beschichtungskonsistenz, Schnitttiefe und Prozessstabilität ändern. Verfügbare Drahtdurchmesser und Beschichtungsstrukturen sind auf der Seite mit Spezifikationen für Diamantdraht, beschrieben, aber der Katalogdurchmesser allein sollte nicht als endgültige Werkzeugpfad-Offset verwendet werden.
Spannvorrichtung, Eintrittspunkt und Werkstückzugang
| Planungspunkt | Risiko bei Nichtbeachtung | Praktische Prüfung |
|---|---|---|
| Spannbereich | Werkstückbewegung, -verformung oder Klemmspuren | Stützen Sie das Werkstück außerhalb des Bearbeitungspfades und verteilen Sie die Kraft auf stabile Oberflächen |
| Verbleibende Wandstärke | Dünne Bereiche brechen oder vibrieren, wenn Material entfernt wird | Wählen Sie die Reihenfolge der Bearbeitungsschritte und fügen Sie nach Bedarf opferfähige oder rückseitige Stützen hinzu |
| Ein- und Austrittsposition | Sichtbare Kantenabsplitterung oder eine unzugängliche Startbedingung | Platzieren Sie Übergänge auf weniger kritischen Oberflächen und bestätigen Sie den Zugang für die Drahtinstallation |
| Drahtfreiheit | Kollision mit Vorrichtungen, Klemmen oder dem Werkstück | Simulieren Sie den vollständigen Draht- und Radweg, nicht nur die programmierte Kontur |
| Bezugsstrategie | Profilverschiebung oder kumulative Fehler zwischen Merkmalen | Verwenden Sie wiederholbare Positionierungsflächen und messen Sie das Werkstück nach kritischen Phasen |
| Beseitigung von Trümmern | Beladung, Hitze oder Partikel, die sich in einem geschlossenen Schnitt befinden | Sorgen Sie für Kühlmittelzufuhr oder Trockenabsaugung entlang der tatsächlichen Schnittzone |
Steuerung von Drahtwanderung und Oberflächenqualität
Drahtwanderung ist ein Pfadfehler, kein Problem einer einzelnen Einstellung. Sie kann aus übermäßiger Vorschubgeschwindigkeit, unzureichender oder übermäßiger Spannung, abgenutztem Schleifmittel, tiefem Eingriff, schlechter Radjustierung, schwacher Unterstützung oder abrupten Richtungswechseln resultieren. Oberflächenmarkierungen können auch auf Schleifeninkonsistenz, Vibrationen oder eingeschlossene Ablagerungen zurückzuführen sein.
| Beobachtetes Ergebnis | Mögliche Ursachen zur Untersuchung | Einstellrichtung |
|---|---|---|
| Profilschnitte innerhalb des programmierten Pfades | Unzureichende Schnittkompensation, Drahtbogen oder aggressiver Eckübergang | Messen Sie den tatsächlichen Schnitt, reduzieren Sie den Eingriff und erhöhen Sie bei Bedarf den programmierten Radius |
| Verjüngung über die Dicke | Drahtablenkung, Vorrichtungsneigung, Pfadfehlausrichtung oder ungleichmäßiger Materialkontakt | Überprüfen Sie Bezugspunkte, Unterstützung und Ausrichtung, bevor Sie den Bearbeitungspfad ändern |
| Abplatzen an einer Ecke | Scharfer Richtungswechsel, ungestützte Kante oder übermäßiger lokaler Vorschub | Fügen Sie einen Radius hinzu, stützen Sie die Kante und moderieren Sie die Bewegung durch den Übergang |
| Periodische Oberflächenmarkierungen | Schleifenlauf, Vibration, Radzustand oder inkonsistenter Vorschub | Inspizieren Sie den vollständigen mechanischen Pfad und den Drahtzustand |
| Raue Oberfläche spät im Schnitt | Ablagerungsansammlung, Abrieb oder zunehmende Kontakttiefe | Verbessern Sie die Spülung/Absaugung und überprüfen Sie den gestaffelten Vorschub durch den Abschnitt |
Materialunterschiede bei kundenspezifischen Profilen
Silizium, Quarz, Glas, Keramik, Graphit und Verbundwerkstoffe reagieren nicht auf die gleiche Pfad- oder Vorrichtungsstrategie. Spröde Materialien benötigen Kantenunterstützung und kontrollierte Übergänge. Graphit erfordert Staubmanagement und Aufmerksamkeit für die lokale Dichte. Geschichtete Verbundwerkstoffe können delaminieren oder das Schleifmittel unterschiedlich belasten, wenn der Pfad Schichten kreuzt. Metalle können unterschiedliche Verschleiß- und Spanabfuhrforderungen stellen.
Ein Materialname reicht für die Prozessplanung nicht aus. Sorte, Dichte, Abmessungen, innere Defekte, Kühlmittelbeschränkung und Akzeptanzkriterien sollten vor der Auswahl von Draht, Maschine und Pfad angegeben werden.
Video zur Anwendung von komplexen Formenschnitten
Das eingebettete Video demonstriert eine spezifische Schneidanwendung. Es ist nützlich, um die Bewegung und die Werkstückeinrichtung zu beobachten, beweist aber nicht, dass der gleiche Pfad, Radius oder die gleichen Parameter auf ein anderes Material oder eine andere Geometrie übertragen werden können.

Erforderliche Informationen für ein Projekt mit kundenspezifischer Form
| Projektartikel | Bereitzustellende Informationen | Warum es wichtig ist |
|---|---|---|
| CAD und Zeichnung | 2D-Zeichnung, 3D-Modell, Bezugspunkte, Toleranzen und kritische Oberflächen | Trennt die Konstruktionsgeometrie von messbaren Akzeptanzanforderungen |
| Material | Genaue Sorte, Härte oder Dichte, Zustand und innere Defekte | Beeinflusst die Wahl des Schleifmittels, den Vorschub, das Abplatzen und die Vorrichtungsstrategie |
| Workpiece | Gesamtabmessungen, Gewicht, verfügbare Spannflächen und Losgröße | Bestimmt Maschinenverfahrwege, Belastung, Unterstützung und Handhabung |
| Profil | Interner/externer Pfad, minimaler Radius, Tiefe, Eintrittsloch und Schnittrichtung | Bestätigt, ob der Draht die Geometrie erreichen und ihr folgen kann |
| Qualitätsziel | Schnittspaltzugabe, Profiltoleranz, Oberflächen-, Abplatz- und Nachbearbeitungszugabe | Definiert, wie der Probeschnitt akzeptiert wird |
| Prozessbeschränkung | Nass-/Trockenanforderung, Kontaminations-, Reinigungs- und Staubgrenzwerte | Leitet Drahtbeschichtung und Abfallentfernung |
Häufig gestellte Fragen
Kann ein Diamantdraht jede in CAD gezeichnete Form schneiden?
Nein. Das Design muss in einen machbaren Drahtpfad umgewandelt werden. Maschinenachsen, Drahtzugang, minimaler Radius, Werkstückunterstützung, Schnitttiefe und Kollisionsfreiheit begrenzen, was direkt hergestellt werden kann.
Wie wird eine interne geschlossene Kontur gestartet?
Der Draht benötigt eine Eintrittsroute innerhalb der beabsichtigten Öffnung. Das Zugangsloch, die Drahtinstallation oder die Schleifenschließmethode und der endgültige Start-/Stoppbereich sollten vor der Bearbeitung geplant werden.
Was bestimmt den minimalen Eckradius?
Dies hängt vom Schleifmittelumschlag, der Drahtsteifigkeit, der Maschinenbewegung, der Spannung, dem Vorschub, der Kontakttiefe und dem Materialverhalten ab. Vor der Festlegung einer Produktionstoleranz ist ein repräsentativer Test erforderlich.
Kann eine Einrichtung sowohl 2D- als auch 3D-Profile erzeugen?
Nur wenn die Maschine über die erforderlichen koordinierten Achsen, Verfahrwege und Freiräume verfügt. Eine für die planare Konturierung ausgelegte Maschine sollte nicht davon ausgehen, eine kontrollierte 3D-Oberfläche zu erzeugen.
Was sollte bei einem Probenschnitt gemessen werden?
Messen Sie den tatsächlichen Schnittspalt, den Profilfehler, den Eckradius, die Verjüngung, die Geradheit oder Ebenheit, den Oberflächenzustand und die Kantenabplatzung. Zeichnen Sie auch die Zykluszeit, den Drahtzustand, das Lastverhalten und die Spannstabilität auf.
Abschluss
Der Zuschnitt von Diamantdraht für Sonderformen beginnt mit einem machbaren Werkzeugpfad, nicht mit dem Versprechen, dass jede CAD-Geometrie geschnitten werden kann. Zuverlässige Ergebnisse erfordern die Anpassung des Profils an Maschinenachsen, Drahtzugang, Biegeradius, Spannungsunterstützung, Materialverhalten und messbare Qualitätsziele. Für eine breitere Maschinenarchitektur und -auswahl nach der Definition dieser Anforderungen verwenden Sie die Drahtsägen-Maschinen-Leitfaden.