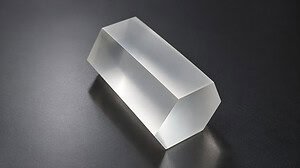
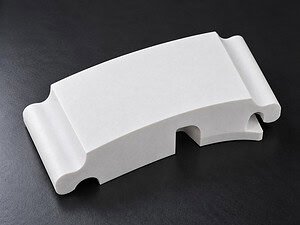
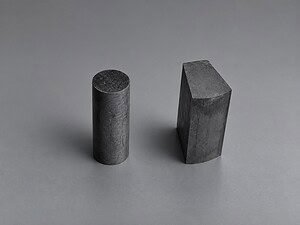
El corte de formas personalizadas con hilo de diamante utiliza una trayectoria controlada del hilo abrasivo para crear perfiles que van más allá de un corte de separación recto básico. Dependiendo de los ejes de la máquina, el acceso a la pieza de trabajo y la fijación, el proceso puede producir perfiles externos 2D, contornos internos, secciones cónicas o superficies 3D seleccionadas en materiales duros y quebradizos.
El hilo es flexible, pero no puede girar en una esquina aguda ilimitada ni crear todas las formas CAD directamente. Un diseño factible debe tener en cuenta el diámetro del hilo, el envolvente abrasivo, el movimiento de la máquina, el acceso de entrada, el radio de giro, la profundidad de corte y el comportamiento de fractura del material. Para equipos destinados específicamente a perfiles cerrados, consulte la máquina de corte de contornos internos.
¿Qué se considera corte de forma personalizada?
Una forma personalizada puede definirse por el perfil exterior de un bloque, una abertura dentro de una pieza, una sección transversal cambiante o una superficie generada por el movimiento coordinado de la máquina. El método correcto depende menos de la apariencia del modelo CAD y más de cómo el hilo puede entrar, permanecer soportado y salir de la pieza de trabajo.
| Tipo de forma | Requisito típico | Restricción principal del proceso | Dirección de planificación |
|---|---|---|---|
| Perfil 2D externo | Contorno de corte a través de una placa o bloque | Radio de esquina, profundidad de sección, comba del hilo y soporte del borde | Utilice una trayectoria abierta continua y evite cambios bruscos de dirección |
| Contorno cerrado interno | Perfil de abertura o similar a un orificio dentro de la pieza de trabajo | El hilo necesita una ruta de entrada y un método de bucle/enhebrado compatible | Defina el orificio de acceso, el punto de inicio y el flujo de trabajo de cierre antes de programar |
| Perfil cónico o en ángulo | Geometría diferente entre las superficies superior e inferior | Requiere ejes coordinados y control de la inclinación del hilo | Verifique el recorrido de la máquina, el espacio libre de colisión y el error de perfil a través de la profundidad |
| Superficie 3D seleccionada | Superficie reglada o coordinada en lugar de una pared vertical simple | Capacidad de los ejes de la máquina, contacto del hilo y accesibilidad de la fijación | Valide la trayectoria de la herramienta con la cinemática real de la máquina, no solo con el CAD |
| Ranuras y características repetidas | Múltiples cortes estrechos o perfiles indexados | Rigidez de la pieza, error de posicionamiento acumulado y daño de entrada/salida | Planifique el orden de las características, soporte las paredes restantes y mida la repetibilidad |
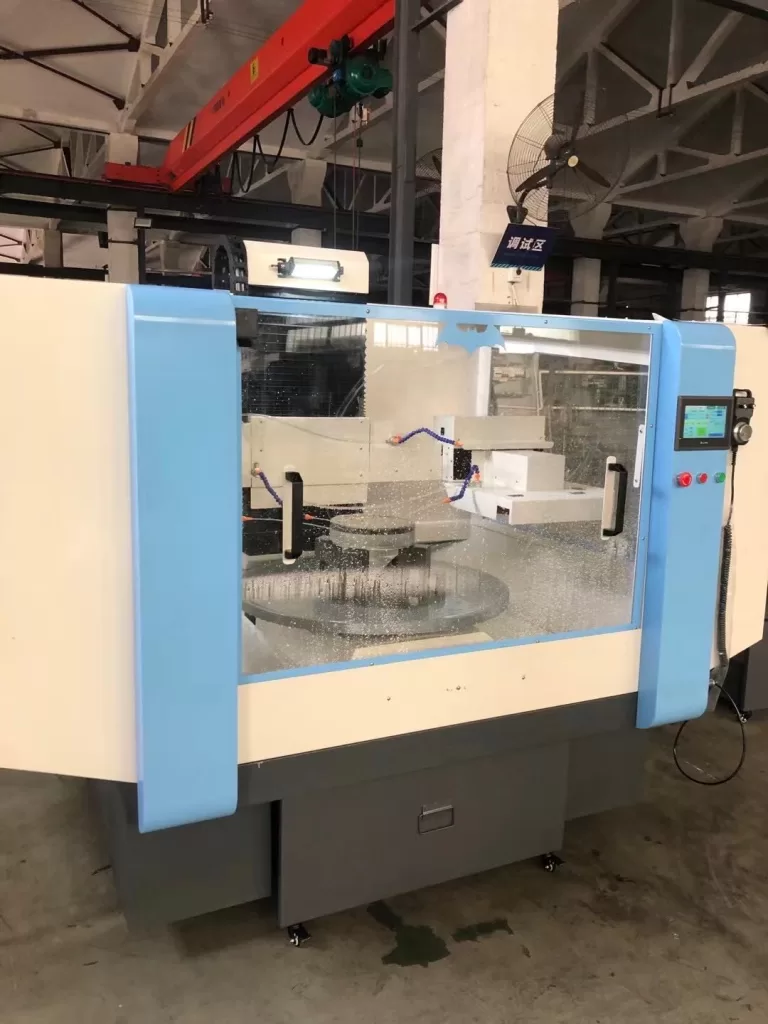
Planificación de trayectorias de hilo 2D y 3D
El CAD define la geometría objetivo, pero el programa de corte debe traducir esa geometría en una trayectoria que el hilo y la máquina puedan ejecutar. La línea central programada debe tener en cuenta el kerf real y cualquier margen de acabado. Los movimientos de entrada y salida deben evitar esquinas frágiles siempre que sea posible.
- Perfiles 2D: normalmente utilizan movimiento coordinado en un plano mientras mantienen una trayectoria de hilo controlada a través del espesor de la pieza.
- Perfiles internos: requieren una forma práctica de colocar el hilo dentro de la abertura prevista antes de que comience la trayectoria cerrada.
- Perfiles 3D o cónicos: requieren ejes de máquina capaces de controlar la relación de la trayectoria superior e inferior sin colisiones o torsión excesiva del hilo.
- Transiciones de esquina: deben programarse con un radio y una estrategia de avance que el hilo, el material y la máquina puedan seguir de manera consistente.
Para una descripción general a nivel de aplicación de equipos coordinados, revise aplicaciones de sierra de hilo de diamante multieje. La capacidad final aún debe confirmarse con el modelo de máquina seleccionado y las dimensiones de la pieza de trabajo.
Radio de giro, kerf y precisión de esquina
El radio interno mínimo alcanzable no es igual al radio del hilo desnudo. Está influenciado por el envolvente abrasivo, la rigidez del hilo, la longitud de contacto, la tensión, el avance, el movimiento de la máquina y la tendencia del material a astillarse. Las esquinas cerradas también aumentan el riesgo de que el hilo corte a través de la trayectoria prevista o deje una transición redondeada.
La compensación del kerf debe basarse en un corte de prueba representativo. El kerf efectivo puede cambiar con el desgaste del hilo, la excentricidad, la consistencia del recubrimiento, la profundidad de corte y la estabilidad del proceso. Los diámetros de hilo y las estructuras de recubrimiento disponibles se describen en la especificación del hilo de diamante, pero el diámetro del catálogo por sí solo no debe utilizarse como el desplazamiento final de la trayectoria.
Fijación, punto de entrada y acceso a la pieza de trabajo
| Elemento de planificación | Riesgo si se ignora | Comprobación práctica |
|---|---|---|
| Zona de sujeción | Movimiento de la pieza, distorsión o marcas de sujeción | Soporte de la pieza fuera de la trayectoria de la herramienta y distribución de la fuerza en superficies estables |
| Soporte de pared restante | Las características delgadas se fracturan o vibran a medida que se elimina el material | Elija el orden de las características y agregue soporte sacrificial o de respaldo donde sea apropiado |
| Posición de entrada y salida | Desportillado visible en el borde o condición de inicio inaccesible | Coloque las transiciones en superficies menos críticas y confirme el acceso de instalación del alambre |
| Holgura del alambre | Colisión con fijaciones, abrazaderas o la pieza de trabajo | Simule la trayectoria completa del alambre y la rueda, no solo el contorno programado |
| Estrategia de datum | Desplazamiento del perfil o error acumulativo entre características | Utilice superficies de localización repetibles y mida la pieza después de las etapas críticas |
| Retirada de escombros | Carga, calor o partículas atrapadas dentro de un corte cerrado | Proporcione acceso de refrigerante o extracción en seco a lo largo de la zona de corte real |
Control de la desviación del alambre y la calidad de la superficie
La desviación del alambre es un error de trayectoria, no un problema de configuración única. Puede deberse a una alimentación excesiva, tensión insuficiente o excesiva, abrasivo desgastado, compromiso profundo, mala alineación de la rueda, soporte débil o cambios bruscos de dirección. Las marcas superficiales también pueden seguir la inconsistencia del bucle, la vibración o los escombros atrapados.
| Resultado observado | Posibles causas a investigar | Dirección de ajuste |
|---|---|---|
| Cortes de perfil dentro de la trayectoria programada | Compensación de corte insuficiente, flexión del alambre o transición de esquina agresiva | Mida el corte real, reduzca el compromiso y aumente el radio programado si es necesario |
| Conicidad a través del espesor | Deflexión del alambre, inclinación de la fijación, desalineación de la trayectoria o contacto desigual con el material | Verifique el datum, el soporte y la alineación antes de cambiar la trayectoria de la herramienta |
| Desportillado en una esquina | Cambio de dirección brusco, borde sin soporte o alimentación local excesiva | Agregue un radio, soporte el borde y modere el movimiento a través de la transición |
| Marcas superficiales periódicas | Desviación del bucle, vibración, condición de la rueda o alimentación inconsistente | Inspeccione la trayectoria mecánica completa y la condición del alambre |
| Superficie rugosa al final del corte | Acumulación de escombros, desgaste abrasivo o aumento de la profundidad de contacto | Mejore el lavado/extracción y revise la alimentación escalonada a través de la sección |
Diferencias de material en perfiles personalizados
El silicio, el cuarzo, el vidrio, las cerámicas, el grafito y los compuestos no responden a la misma estrategia de trayectoria o fijación. Los materiales frágiles necesitan soporte de borde y transiciones controladas. El grafito requiere gestión de polvo y atención a la densidad local. Los compuestos en capas pueden delaminarse o cargar el abrasivo de manera diferente a medida que la trayectoria cruza las capas. Los metales pueden imponer diferentes demandas de desgaste y limpieza de virutas.
Un nombre de material no es suficiente para la planificación del proceso. El grado, la densidad, las dimensiones, los defectos internos, la restricción del refrigerante y los criterios de aceptación deben proporcionarse antes de seleccionar el alambre, la máquina y la trayectoria.
Video de aplicación de corte de formas complejas
El video conservado demuestra una aplicación de corte específica. Es útil para observar el movimiento y la configuración de la pieza de trabajo, pero no prueba que la misma trayectoria, radio o parámetros se puedan transferir a otro material o geometría.

Información requerida para un proyecto de forma personalizada
| Elemento del proyecto | Información a proporcionar | Por qué importa |
|---|---|---|
| CAD y dibujo | Dibujo 2D, modelo 3D, datums, tolerancias y superficies críticas | Separa la geometría del diseño de los requisitos de aceptación medibles |
| Material | Grado exacto, dureza o densidad, condición y defectos internos | Influye en la elección del abrasivo, la alimentación, el desportillado y la estrategia de fijación |
| Pieza de Trabajo | Dimensiones generales, peso, superficies de sujeción disponibles y tamaño del lote | Determina el recorrido de la máquina, la carga, el soporte y el manejo |
| Perfil | Trayectoria interna/externa, radio mínimo, profundidad, orificio de entrada y dirección de corte | Confirma si el alambre puede acceder y seguir la geometría |
| Objetivo de calidad | Tolerancia de corte, tolerancia de perfil, acabado superficial, descamación y margen de acabado | Define cómo se aceptará el corte de prueba |
| Restricción del proceso | Requisito de humedad/seco, contaminación, limpieza y límites de control de polvo | Guía el recubrimiento del alambre y la eliminación de residuos |
Preguntas frecuentes
¿Puede el alambre de diamante cortar cualquier forma dibujada en CAD?
No. El diseño debe convertirse en una trayectoria de alambre factible. Los ejes de la máquina, el acceso del alambre, el radio mínimo, el soporte de la pieza, la profundidad de corte y el espacio libre de colisión limitan lo que se puede producir directamente.
¿Cómo se inicia un contorno cerrado interno?
El alambre necesita una ruta de entrada dentro de la abertura prevista. El orificio de acceso, la instalación del alambre o el método de cierre del bucle y el área final de inicio/parada deben planificarse antes del mecanizado.
¿Qué determina el radio de esquina mínimo?
Depende de la envolvente abrasiva, la rigidez del alambre, el movimiento de la máquina, la tensión, el avance, la profundidad de contacto y el comportamiento del material. Se requiere una prueba representativa antes de fijar una tolerancia de producción.
¿Puede una configuración producir perfiles 2D y 3D?
Solo si la máquina tiene los ejes coordinados, el recorrido y el espacio libre requeridos. No se debe asumir que una máquina diseñada para contorneado plano producirá una superficie 3D controlada.
¿Qué se debe medir en un corte de muestra?
Mida el corte real, el error de perfil, el radio de esquina, la conicidad, la rectitud o planitud, la condición de la superficie y el astillado del borde. Registre también el tiempo de ciclo, la condición del alambre, el comportamiento de la carga y la estabilidad del utillaje.
Conclusión
El corte de alambre de diamante de forma personalizada comienza con una trayectoria de herramienta factible, no con la promesa de que se pueda cortar cualquier geometría CAD. Los resultados fiables requieren que el perfil coincida con los ejes de la máquina, el acceso del alambre, el radio de giro, el soporte del utillaje, el comportamiento del material y los objetivos de calidad medibles. Para una arquitectura y selección de máquina más amplias después de definir estos requisitos, utilice el guía de máquinas de sierra de hilo.