
Özel şekilli elmas tel kesimi, temel bir düz ayırma kesiminin ötesine geçen profiller oluşturmak için kontrollü bir aşındırıcı tel yolunu kullanır. Makine eksenlerine, iş parçası erişimine ve fikstüre bağlı olarak, işlem sert ve kırılgan malzemelerde harici 2B profiller, dahili konturlar, konik bölümler veya seçilmiş 3B yüzeyler üretebilir.
Tel esnektir, ancak sınırsız keskin bir köşeyi dönemez veya her CAD şeklini doğrudan oluşturamaz. Uygulanabilir bir tasarım, tel çapını, aşındırıcı zarfı, makine hareketini, giriş erişimini, dönüş yarıçapını, kesme derinliğini ve malzeme kırılma davranışını dikkate almalıdır. Özellikle kapalı profiller için tasarlanmış ekipmanlar için şuraya bakın: dahili kontur kesme makinesi.
Özel Şekil Kesimi Neye Denir?
Özel bir şekil, bir bloğun dış profili, bir parçanın içindeki bir açıklık, değişen bir kesit veya koordine makine hareketiyle üretilen bir yüzey ile tanımlanabilir. Doğru yöntem, CAD modelinin görünümünden çok, telin iş parçasına nasıl girebileceği, desteklenebileceği ve ayrılabileceği ile ilgilidir.
| Şekil türü | Tipik gereksinim | Ana işlem kısıtlaması | Planlama yönü |
|---|---|---|---|
| Harici 2B profil | Bir plaka veya blok boyunca dış hat kesimi | Köşe yarıçapı, kesit derinliği, tel yaylanması ve kenar desteği | Sürekli açık bir yol kullanın ve ani yön değişikliklerinden kaçının |
| Dahili kapalı kontur | İş parçasının içindeki açıklık veya delik benzeri profil | Telin bir giriş rotasına ve uyumlu bir döngü/geçirme yöntemine ihtiyacı vardır | Programlamadan önce erişim deliğini, başlangıç noktasını ve kapanış iş akışını tanımlayın |
| Konik veya açılı profil | Üst ve alt yüzeyler arasında farklı geometri | Koordine eksenler ve tel eğiminin kontrolü gerektirir | Makine hareketini, çarpışma boşluğunu ve profil hatasını derinlik boyunca kontrol edin |
| Seçilmiş 3B yüzey | Basit bir dikey duvar yerine çizgisel veya koordine bir yüzey | Makine ekseni yeteneği, tel teması ve fikstür erişilebilirliği | Takım yolunu yalnızca CAD ile değil, gerçek makine kinematikleriyle doğrulayın |
| Yuvalar ve tekrarlanan özellikler | Birden çok dar kesim veya indekslenmiş profil | Parça sertliği, kümülatif konumlandırma hatası ve giriş/çıkış hasarı | Özellik sırasını planlayın, kalan duvarları destekleyin ve tekrarlanabilirliği ölçün |
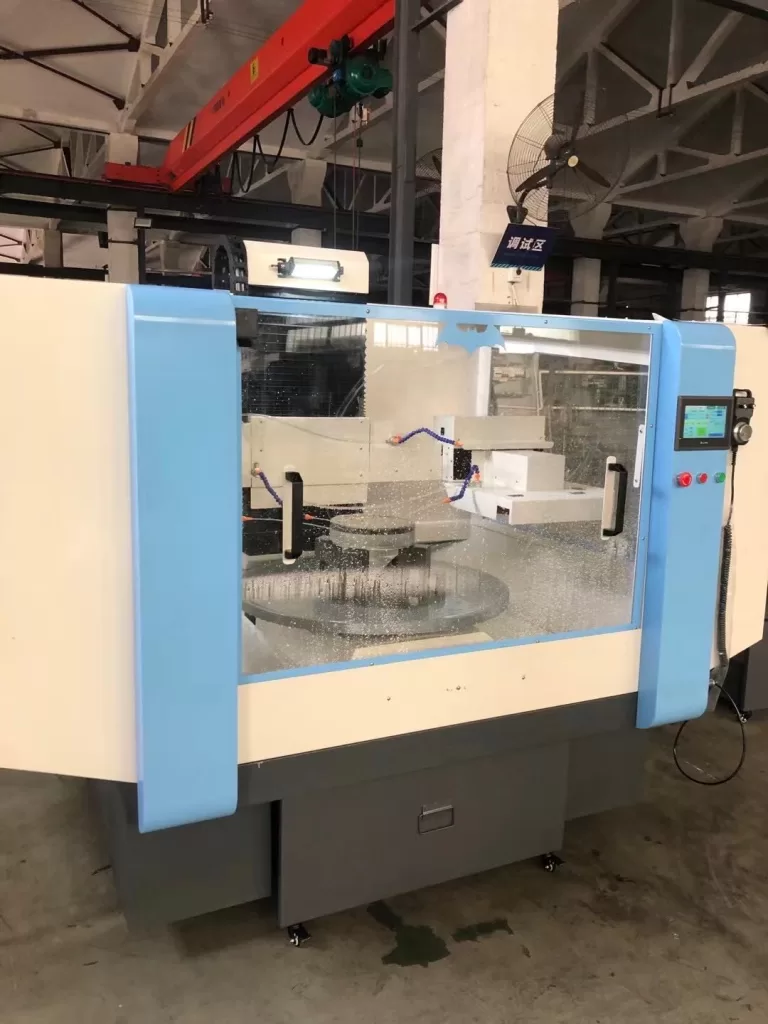
2B ve 3B Tel Yolu Planlaması
CAD hedef geometrisini tanımlar, ancak kesme programı bu geometrini telin ve makinenin yürütebileceği bir yola dönüştürmelidir. Programlanan merkez çizgisi, gerçek kesme genişliğini ve herhangi bir bitirme payını dikkate almalıdır. Giriş ve çıkış hareketleri, mümkün olduğunda kırılgan köşelerden kaçınmalıdır.
- 2B profiller: genellikle kontrollü bir tel yolunu parça kalınlığı boyunca korurken düzlemde koordine hareketi kullanır.
- Dahili profiller: kapalı yol başlamadan önce telin istenen açıklığın içine yerleştirilmesi için pratik bir yol gerektirir.
- 3B veya konik profiller: çarpışma veya aşırı tel bükülme olmadan üst ve alt yol ilişkisini kontrol edebilen makine eksenleri gerektirir.
- Köşe geçişleri: telin, malzemenin ve makinenin tutarlı bir şekilde izleyebileceği bir yarıçap ve besleme stratejisi ile programlanmalıdır.
Koordineli ekipmanların uygulama düzeyinde bir genel bakışı için şurayı inceleyin: çok eksenli elmas tel testere uygulamaları. Nihai yetenek, seçilen makine modeli ve iş parçası boyutlarına karşı hala doğrulanmalıdır.
Dönüş Yarıçapı, Kesme Genişliği ve Köşe Doğruluğu
Elde edilebilen minimum iç yarıçap, çıplak telin yarıçapına eşit değildir. Aşındırıcı zarf, tel sertliği, temas uzunluğu, gerilim, besleme, makine hareketi ve malzemenin yontulma eğilimi tarafından etkilenir. Dar köşeler ayrıca telin amaçlanan yol boyunca kesilme veya yuvarlak bir geçiş bırakma riskini artırır.
Kesme genişliği telafisi, temsili bir test kesimine dayanmalıdır. Etkili kesme genişliği, tel aşınması, salgı, kaplama tutarlılığı, kesme derinliği ve işlem kararlılığı ile değişebilir. Mevcut tel çapları ve kaplama yapıları şurada açıklanmıştır: elmas tel spesifikasyon sayfasında, ancak katalog çapı tek başına nihai takım yolu ofseti olarak kullanılmamalıdır.
Fikstür, Giriş Noktası ve İş Parçası Erişimi
| Planlama öğesi | Göz ardı edilirse risk | Pratik kontrol |
|---|---|---|
| Kelepçeleme alanı | Parça hareketi, deformasyonu veya kelepçe izleri | Parçayı takım yolunun dışında destekleyin ve kuvveti stabil yüzeylere dağıtın |
| Kalan duvar desteği | Malzeme kaldırılırken ince özellikler kırılır veya titreşir | Özellik sırasını seçin ve uygun yerlerde feda edilebilir veya destekleyici destek ekleyin |
| Giriş ve çıkış konumu | Görünür kenar yontulması veya erişilemeyen bir başlangıç koşulu | Geçişleri daha az kritik yüzeylere yerleştirin ve tel kurulum erişimini doğrulayın |
| Tel boşluğu | Armatürler, kelepçeler veya iş parçası ile çarpışma | Yalnızca programlanmış konturu değil, tam tel ve tekerlek yolunu simüle edin |
| Datum stratejisi | Özellikler arasında profil kayması veya kümülatif hata | Tekrarlanabilir yerleştirme yüzeyleri kullanın ve kritik aşamalardan sonra parçayı ölçün |
| Kalıntıların uzaklaştırılması | Yükleme, ısı veya parçacıkların kapalı bir kesik içinde sıkışması | Kesme bölgesine soğutucu erişimi veya kuru ekstraksiyon sağlayın |
Tel Sapmasını ve Yüzey Kalitesini Kontrol Etme
Tel sapması bir yol hatasıdır, tek bir ayar sorunu değildir. Aşırı besleme, yetersiz veya aşırı gerginlik, aşınmış aşındırıcı, derin kavrama, kötü tekerlek hizalaması, zayıf destek veya ani yön değişikliklerinden kaynaklanabilir. Yüzey izleri de döngü tutarsızlığını, titreşimi veya sıkışmış kalıntıları takip edebilir.
| Gözlemlenen sonuç | Araştırılacak olası nedenler | Ayar yönü |
|---|---|---|
| Programlanmış yolun içindeki profil kesimleri | Yetersiz kesik telafisi, tel yayı veya agresif köşe geçişi | Gerçek kesiği ölçün, kavramayı azaltın ve gerekirse programlanmış yarıçapı artırın |
| Kalınlık boyunca incelme | Tel sapması, armatür eğimi, yol hizalama hatası veya düzensiz malzeme teması | Takım yolunu değiştirmeden önce datumu, desteği ve hizalamayı doğrulayın |
| Köşede yontulma | Keskin yön değişikliği, desteksiz kenar veya aşırı yerel besleme | Bir yarıçap ekleyin, kenarı destekleyin ve geçiş boyunca hareketi kontrol edin |
| Periyodik yüzey işaretleri | Döngü kaçıklığı, titreşim, tekerlek durumu veya tutarsız besleme | Tam mekanik yolu ve tel durumunu inceleyin |
| Kesimin sonlarında pürüzlü yüzey | Kalıntı birikimi, aşındırıcı aşınması veya artan temas derinliği | Yıkama/ekstraksiyonu iyileştirin ve bölüm boyunca kademeli beslemeyi gözden geçirin |
Özel Profillerde Malzeme Farklılıkları
Silikon, kuvars, cam, seramik, grafit ve kompozitler aynı yol veya armatür stratejisine yanıt vermez. Kırılgan malzemeler kenar desteği ve kontrollü geçişler gerektirir. Grafit toz yönetimi ve yerel yoğunluğa dikkat edilmesini gerektirir. Katmanlı kompozitler, yol katmanları geçtiğinde farklı şekilde delaminasyon yapabilir veya aşındırıcıyı yükleyebilir. Metaller farklı aşınma ve talaş giderme talepleri getirebilir.
İşlem planlaması için bir malzeme adı yeterli değildir. Tel, makine ve yol seçilmeden önce kalitesi, yoğunluğu, boyutları, iç kusurları, soğutucu kısıtlaması ve kabul kriterleri sağlanmalıdır.
Karmaşık Şekil Kesme Uygulama Videosu
Saklanan video, belirli bir kesme uygulamasını göstermektedir. Hareket ve iş parçası kurulumunu gözlemlemek için kullanışlıdır, ancak aynı yolun, yarıçapın veya parametrelerin başka bir malzemeye veya geometriye aktarılabileceğini kanıtlamaz.

Özel Şekil Projesi İçin Gerekli Bilgiler
| Proje öğesi | Sağlanacak Bilgiler | Neden önemli |
|---|---|---|
| CAD ve çizim | 2B çizim, 3B model, datums, toleranslar ve kritik yüzeyler | Tasarım geometrisini ölçülebilir kabul gereksinimlerinden ayırır |
| Malzeme | Tam kalite, sertlik veya yoğunluk, durum ve iç kusurlar | Aşındırıcı seçimi, besleme, yontulma ve armatür stratejisini etkiler |
| İş parçası | Genel boyutlar, ağırlık, mevcut kelepçeleme yüzeyleri ve parti boyutu | Makine seyahatini, yükü, desteği ve kullanımı belirler |
| Profil | İç/dış yol, minimum yarıçap, derinlik, giriş deliği ve kesim yönü | Telin geometriye erişip erişemeyeceğini ve onu takip edip edemeyeceğini teyit eder |
| Kalite hedefi | Kesim payı, profil toleransı, yüzey, yonga ve bitirme payı | Kesim testinin nasıl kabul edileceğini tanımlar |
| Süreç kısıtlaması | Islak/kuru gereksinimi, kirlilik, temizlik ve toz kontrol limitleri | Tel kaplamasını ve kalıntıların giderilmesini yönlendirir |
Sıkça Sorulan Sorular
Elmas tel herhangi bir CAD çizimini kesebilir mi?
Hayır. Tasarım, uygulanabilir bir tel yoluna dönüştürülmelidir. Makine eksenleri, tel erişimi, minimum yarıçap, iş parçası desteği, kesim derinliği ve çarpışma boşluğu, doğrudan üretilebilecekleri sınırlar.
Kapalı bir iç kontur nasıl başlatılır?
Telin amaçlanan açıklığın içinde bir giriş yoluna ihtiyacı vardır. Erişim deliği, telin takılması veya halka kapatma yöntemi ve son başlangıç/bitiş alanı işlenmeden önce planlanmalıdır.
Minimum köşe yarıçapını ne belirler?
Aşındırıcı zarfa, tel sertliğine, makine hareketine, gerginliğe, beslemeye, temas derinliğine ve malzeme davranışına bağlıdır. Üretim toleransını belirlemeden önce temsili bir test gereklidir.
Tek bir kurulum hem 2D hem de 3D profiller üretebilir mi?
Yalnızca makinede gerekli koordineli eksenler, hareket ve boşluk varsa. Düzlemsel konturlama için tasarlanmış bir makinenin kontrollü bir 3D yüzey üreteceği varsayılmamalıdır.
Örnek bir kesimde ne ölçülmelidir?
Gerçek kesim genişliği, profil hatası, köşe yarıçapı, koniklik, düzlük veya düzlemsellik, yüzey durumu ve kenar yongalanması ölçülmelidir. Döngü süresi, tel durumu, yük davranışı ve fikstür stabilitesi de kaydedilmelidir.
Sonuç
Özel şekilli elmas tel kesimi, her CAD geometrisinin kesilebileceği vaadiyle değil, uygulanabilir bir takım yoluyla başlar. Güvenilir sonuçlar, profili makine eksenlerine, tel erişimine, dönüş yarıçapına, fikstür desteğine, malzeme davranışına ve ölçülebilir kalite hedeflerine uyum gerektirir. Bu gereksinimler tanımlandıktan sonra daha geniş makine mimarisi ve seçimi için, tel testere makinesi kılavuzu.







