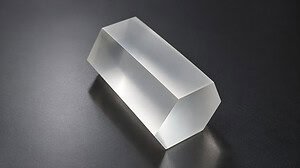
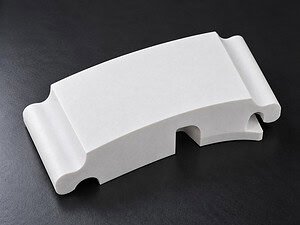
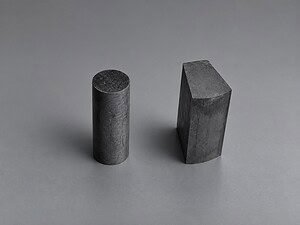
Резка алмазной проволокой по индивидуальным формам использует контролируемый путь абразивной проволоки для создания профилей, выходящих за рамки простого прямого разреза. В зависимости от осей станка, доступа к заготовке и приспособления, процесс может создавать внешние 2D-профили, внутренние контуры, конические участки или выбранные 3D-поверхности в твердых и хрупких материалах.
Проволока гибкая, но она не может поворачивать под неограниченно острым углом или создавать любую CAD-форму напрямую. Работоспособная конструкция должна учитывать диаметр проволоки, абразивный охват, движение станка, доступ для входа, радиус поворота, глубину реза и поведение материала при разрушении. Для оборудования, предназначенного специально для замкнутых профилей, см. станок для резки внутренних контуров.
Что считается резкой по индивидуальной форме?
Индивидуальная форма может быть определена внешним профилем блока, отверстием внутри детали, изменяющимся поперечным сечением или поверхностью, образованной скоординированным движением станка. Правильный метод зависит не столько от внешнего вида CAD-модели, сколько от того, как проволока может войти, оставаться поддержанной и выйти из заготовки.
| Тип формы | Типичное требование | Основное ограничение процесса | Направление планирования |
|---|---|---|---|
| Внешний 2D-профиль | Контурный рез через пластину или блок | Радиус угла, глубина сечения, прогиб проволоки и поддержка края | Используйте непрерывный открытый путь и избегайте резких изменений направления |
| Внутренний замкнутый контур | Отверстие или профиль типа расточки внутри заготовки | Проволоке требуется маршрут входа и совместимый метод петли/продевания | Определите входное отверстие, начальную точку и рабочий процесс замыкания перед программированием |
| Конический или угловой профиль | Различная геометрия между верхней и нижней поверхностями | Требует скоординированных осей и контроля наклона проволоки | Проверьте перемещение станка, зазор при столкновении и погрешность профиля по глубине |
| Выбранная 3D-поверхность | Линейчатая или скоординированная поверхность, а не простая вертикальная стенка | Возможности осей станка, контакт с проволокой и доступность приспособления | Проверьте траекторию инструмента с реальной кинематикой станка, а не только с CAD |
| Пазы и повторяющиеся элементы | Множественные узкие разрезы или индексированные профили | Жесткость детали, кумулятивная погрешность позиционирования и повреждение при входе/выходе | Планируйте порядок элементов, поддерживайте оставшиеся стенки и измеряйте повторяемость |
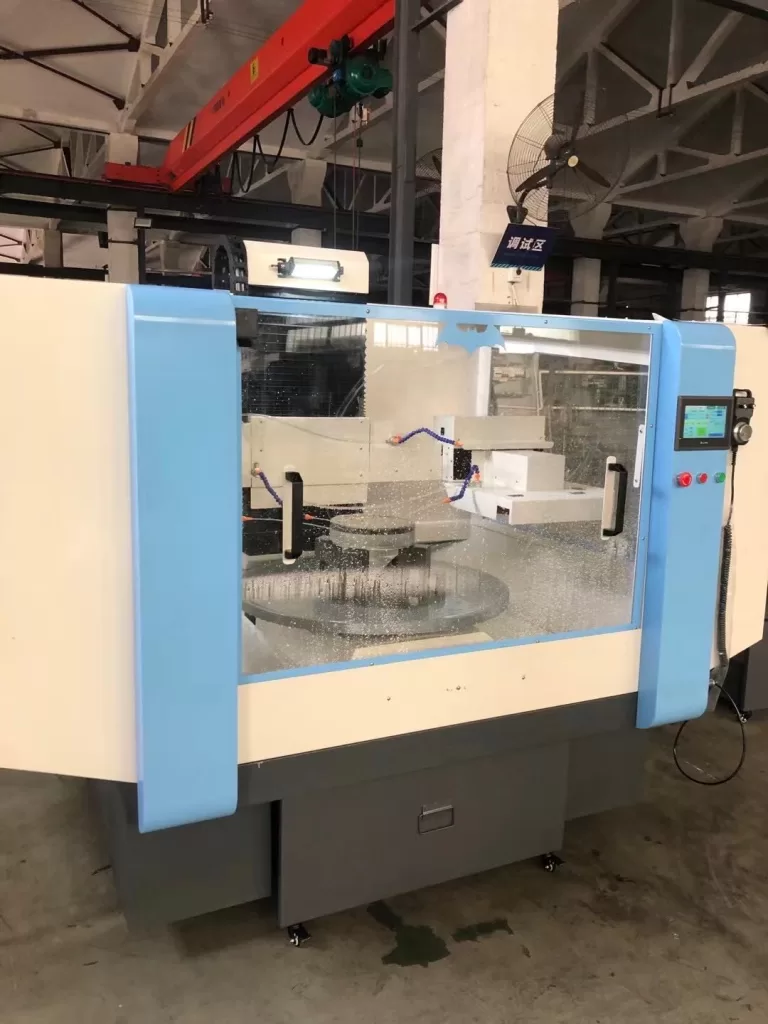
Планирование 2D и 3D траекторий проволоки
CAD определяет целевую геометрию, но программа резки должна преобразовать эту геометрию в путь, который может выполнить проволока и станок. Запрограммированная осевая линия должна учитывать фактический пропил и любую припуск на чистовую обработку. Перемещения при входе и выходе должны избегать хрупких углов, когда это возможно.
- 2D-профили: обычно используют скоординированное движение в плоскости при поддержании контролируемого пути проволоки через толщину детали.
- Внутренние профили: требуют практического способа размещения проволоки внутри предполагаемого отверстия перед началом замкнутого пути.
- 3D или конические профили: требуют наличия осей станка, способных контролировать соотношение верхнего и нижнего пути без столкновений или чрезмерного скручивания проволоки.
- Переходы углов: должны быть запрограммированы с радиусом и стратегией подачи, которым проволока, материал и станок могут последовательно следовать.
Для обзора скоординированного оборудования на уровне приложений ознакомьтесь с применениями многоосевых алмазных проволочных пил. Окончательная возможность должна быть подтверждена в соответствии с выбранной моделью станка и размерами заготовки.
Радиус поворота, пропил и точность углов
Минимальный достижимый внутренний радиус не равен радиусу голой проволоки. На него влияют абразивный охват, жесткость проволоки, длина контакта, натяжение, подача, движение станка и тенденция материала к сколам. Острые углы также увеличивают риск того, что проволока разрежет по намеченной траектории или оставит скругленный переход.
Компенсация пропила должна основываться на репрезативном тестовом разрезе. Эффективный пропил может изменяться в зависимости от износа проволоки, биения, однородности покрытия, глубины реза и стабильности процесса. Доступные диаметры проволоки и структуры покрытия описаны в странице спецификаций алмазного проволоки, но диаметр из каталога сам по себе не должен использоваться в качестве окончательного смещения траектории инструмента.
Приспособление, точка входа и доступ к заготовке
| Пункт планирования | Риск при игнорировании | Практическая проверка |
|---|---|---|
| Зона зажима | Смещение детали, деформация или следы от зажима | Поддерживайте деталь вне траектории инструмента и распределяйте усилие по стабильным поверхностям |
| Опора оставшейся стенки | Тонкие элементы ломаются или вибрируют по мере удаления материала | Выберите порядок обработки элементов и при необходимости добавьте временную или опорную поддержку |
| Позиция входа и выхода | Видимые сколы по краю или недоступное начальное условие | Разместите переходы на менее критичных поверхностях и подтвердите доступ для установки проволоки |
| Зазор проволоки | Столкновение с оснасткой, зажимами или заготовкой | Смоделируйте полный путь проволоки и диска, а не только запрограммированный контур |
| Стратегия привязки | Сдвиг профиля или накопленная ошибка между элементами | Используйте повторяемые установочные поверхности и измеряйте деталь после критических этапов |
| Вывоз мусора | Нагрузка, тепло или частицы, застрявшие внутри закрытого пропила | Обеспечьте доступ охлаждающей жидкости или сухую вытяжку вдоль фактической зоны резки |
Контроль отклонения проволоки и качества поверхности
Отклонение проволоки — это ошибка траектории, а не проблема одной настройки. Оно может быть вызвано чрезмерной подачей, недостаточным или избыточным натяжением, изношенным абразивом, глубоким врезанием, плохим выравниванием диска, слабой поддержкой или резкими изменениями направления. Следы на поверхности также могут быть вызваны непостоянством петли, вибрацией или застрявшими частицами.
| Наблюдаемый результат | Возможные причины для расследования | Направление корректировки |
|---|---|---|
| Профильные резы внутри запрограммированной траектории | Недостаточная компенсация пропила, изгиб проволоки или резкий переход в углу | Измерьте фактический пропил, уменьшите врезание и при необходимости увеличьте запрограммированный радиус |
| Конусность по толщине | Отклонение проволоки, наклон оснастки, несоосность траектории или неравномерный контакт с материалом | Проверьте привязку, опору и выравнивание перед изменением траектории инструмента |
| Сколы в углу | Резкое изменение направления, неподдерживаемый край или чрезмерная локальная подача | Добавьте радиус, поддержите край и умеренно перемещайтесь через переход |
| Периодические поверхностные метки | Биение петли, вибрация, состояние диска или неравномерная подача | Осмотрите полный механический путь и состояние проволоки |
| Шероховатая поверхность на поздней стадии резки | Накопление частиц, износ абразива или увеличение глубины контакта | Улучшите промывку/вытяжку и рассмотрите поэтапную подачу по сечению |
Различия материалов в пользовательских профилях
Кремний, кварц, стекло, керамика, графит и композиты не реагируют на одинаковую траекторию или стратегию оснастки. Хрупкие материалы требуют краевой поддержки и контролируемых переходов. Графит требует управления пылью и внимания к локальной плотности. Слоистые композиты могут расслаиваться или по-разному нагружать абразив при пересечении слоев. Металлы могут предъявлять различные требования к износу и очистке от стружки.
Названия материала недостаточно для планирования процесса. Марка, плотность, размеры, внутренние дефекты, ограничения по охлаждению и критерии приемки должны быть предоставлены до выбора проволоки, станка и траектории.
Видео применения резки сложных форм
Приведенное видео демонстрирует конкретное применение резки. Оно полезно для наблюдения за движением и настройкой заготовки, но не доказывает, что ту же траекторию, радиус или параметры можно перенести на другой материал или геометрию.

Информация, необходимая для проекта пользовательской формы
| Пункт проекта | Информация для предоставления | Почему это важно |
|---|---|---|
| САПР и чертеж | 2D-чертеж, 3D-модель, привязки, допуски и критические поверхности | Отделяет геометрию конструкции от измеримых требований к приемке |
| Материал | Точная марка, твердость или плотность, состояние и внутренние дефекты | Влияет на выбор абразива, подачу, сколы и стратегию оснастки |
| Заготовка | Общие размеры, вес, доступные зажимные поверхности и размер партии | Определяет перемещение станка, нагрузку, поддержку и обработку |
| Профиль | Внутренняя/внешняя траектория, минимальный радиус, глубина, входное отверстие и направление резки | Подтверждает, может ли проволока получить доступ к геометрии и следовать ей |
| Целевое качество | Припуск на пропил, допуск на профиль, припуск на поверхность, сколы и чистовую обработку | Определяет, как будет принят тестовый рез |
| Ограничения процесса | Требования к влажному/сухому режиму, пределы загрязнения, очистки и пылеудаления | Направляет покрытие проволоки и удаление отходов |
Часто задаваемые вопросы
Может ли алмазная проволока вырезать любую форму, нарисованную в САПР?
Нет. Конструкция должна быть преобразована в осуществимый путь проволоки. Оси станка, доступ проволоки, минимальный радиус, поддержка заготовки, глубина реза и зазор для предотвращения столкновений ограничивают то, что может быть произведено напрямую.
Как начинается внутренний замкнутый контур?
Проволоке требуется маршрут входа внутрь предполагаемого отверстия. Отверстие для доступа, установка проволоки или метод замыкания петли и окончательная область старта/остановки должны быть спланированы до начала обработки.
Что определяет минимальный радиус угла?
Это зависит от абразивного конверта, жесткости проволоки, движения станка, натяжения, подачи, глубины контакта и поведения материала. Перед фиксацией производственного допуска требуется репрезентативный тест.
Может ли одна установка производить как 2D, так и 3D профили?
Только если станок имеет необходимые скоординированные оси, ход и зазор. Не следует предполагать, что станок, предназначенный для планарного контурирования, будет производить контролируемую 3D поверхность.
Что следует измерять в образце резки?
Измерьте фактический пропил, погрешность профиля, радиус угла, конусность, прямолинейность или плоскостность, состояние поверхности и сколы кромок. Также запишите время цикла, состояние проволоки, поведение нагрузки и стабильность приспособления.
Заключение
Резка алмазной проволокой по индивидуальной форме начинается с осуществимого пути инструмента, а не с обещания, что любая САПР-геометрия может быть вырезана. Надежные результаты требуют соответствия профиля осям станка, доступу проволоки, радиусу поворота, поддержке приспособления, поведению материала и измеримым целевым показателям качества. Для более широкой архитектуры и выбора станка после определения этих требований используйте руководство по станкам для проволочной резки.