Буля из InP трескается вдоль плоскости спайности {110} в тот момент, когда боковая сила превышает предел прочности кристалла. Когда это происходит при резке проволокой, результатом является не медленное снижение качества, а брак пластины. Сколы на краю, скрытые подповерхностные трещины, которые проявляются только после шлифовки, или полный разлом, который раскалывает секцию слитка до завершения резки. Для були из фосфида индия оптического качества каждый из этих исходов приводит к списанию материала, который стоит дороже за грамм, чем большинство людей осознают, пока им не придется его заменять.
В этом примечании по применению рассматривается наш подход к резке фосфида индия с использованием бесконечной алмазной проволоки с гальваническим покрытием — диапазон параметров, контроль сколов на выходе и ограничения, которые все еще действуют после настройки всех параметров. Для були малого диаметра и подготовки пластин в лабораторных масштабах платформа SG20 является базовой машиной; були InP большего размера следует квалифицировать на системе Vimfun большего размера перед серийной резкой. Целевое применение — производство модулей оптической связи: пластины из InP для фабрик по производству фотодетекторов и трансиверов, где стоимость бракованной подложки распространяется на всю последующую цепочку.
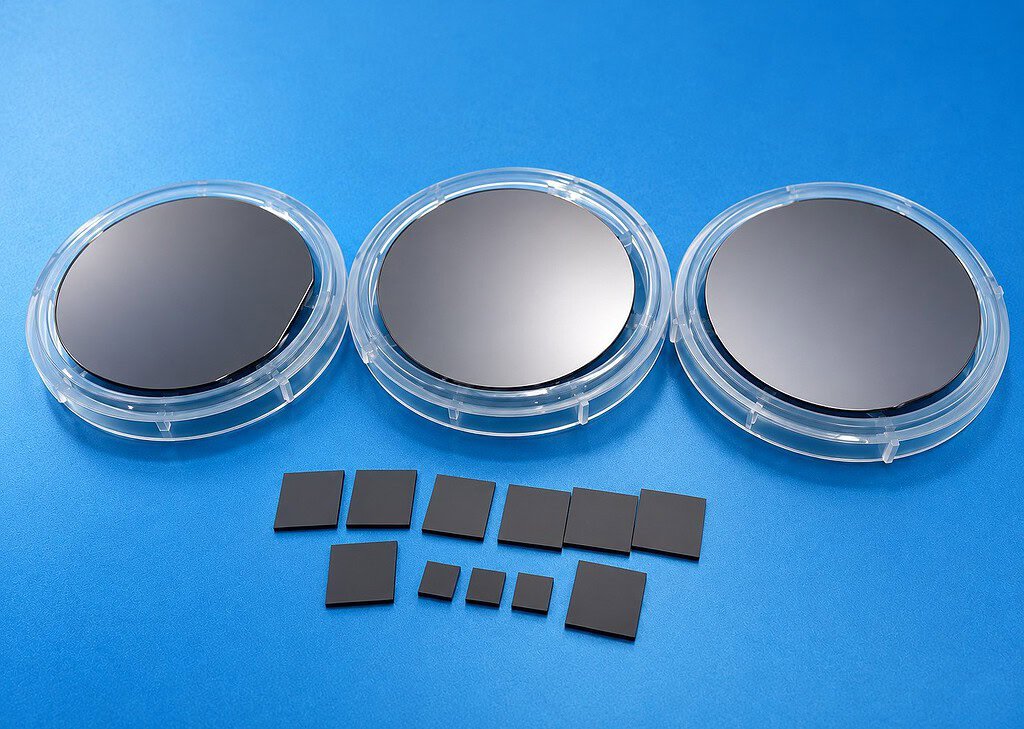
Почему пластины из фосфида индия выходят из строя на этапе резки
InP находится в неудобном среднем положении по шкале твердости. Он мягче кремния и намного мягче SiC, что, казалось бы, должно облегчить резку. На практике это затрудняет резку, поскольку материал недостаточно сопротивляется проволоке, чтобы обеспечить стабильный интерфейс резки — проволока вдавливается в кристалл, и кристалл реагирует раскалыванием, а не откалыванием микрофрагментов, как это сделал бы более твердый хрупкий материал.
Основной режим отказа — раскалывание вдоль семейства плоскостей {110}. Структура цинковой обманки, как и у GaAs, такое же поведение при раскалывании. Если проволока отклоняется вбок во время резки — из-за дрейфа натяжения, биения направляющего колеса или непостоянной силы подачи — трещина распространяется вдоль {110}, а не следует по пути реза. Видимый результат на готовой пластине — сколы на краю. Невидимый результат — подповерхностные повреждения, которые проявляются только тогда, когда этап шлифовки/полировки удаляет верхний слой и обнажает трещины под ним.
Второй режим отказа — сколы на конце резки. Когда проволока приближается к пробою на выходной стороне, оставшийся неподдерживаемый кристалл тонкий, консольный и находится под остаточным напряжением от резки. Любая вибрация в этот момент может отколоть угол пластины. На пластине из InP или секции пластины, предназначенной для фабрики оптической связи, видимый скол на краю часто достаточен, чтобы отправить срез на переработку.
Оба режима отказа поддаются контролю, но контроль должен осуществляться на этапе резки. Последующая шлифовка и полировка могут очистить поверхность резки. Они не могут устранить трещину, которая уже распространилась по плоскости спайности.
Бесконечная алмазная проволока для резки фосфида индия
Режущий инструмент в данном случае — это бесконечная алмазная проволока с гальваническим покрытием работающая в виде замкнутого контура. Проволока представляет собой стальной сердечник с алмазным зерном, закрепленным в никелевом покрытии. Контур проходит вокруг ведущего колеса и набора направляющих колес, двигаясь в одном направлении с постоянной скоростью — без возвратно-поступательного движения, без циклов ускорения/замедления в конце каждого хода.
Причина, по которой эта геометрия важна для резки фосфида индия, заключается не столько в скорости резки, сколько в стабильности силы. Возвратно-поступательная проволока постоянно меняет направление, и каждое изменение направления — это момент, когда натяжение скачкообразно возрастает, а боковая сила меняется. На таком материале, как кремний, пластина это терпит. На InP с его чувствительностью к раскалыванию такие скачки натяжения являются именно тем возмущением, которое инициирует трещину {110}.
Замкнутый контур проволоки поддерживает постоянное натяжение во время резки, поскольку он никогда не останавливается. Ведущее колесо тянет только в одном направлении; направляющие колеса поддерживают геометрию контура; проволока обеспечивает постоянную линейную скорость на интерфейсе резки. С точки зрения кристалла, профиль силы резки представляет собой медленно нарастающий фронт, а не непрерывное колебание.
Гальваническое покрытие является предпочтительным выбором по сравнению с проволокой со связующим на основе смолы из-за высоты выступания зерна. Выступающее никелированное зерно находится над связующим, что означает, что проволока выполняет механическую резку, а не трение. На мягком хрупком материале трение генерирует тепло и подповерхностные повреждения. Резка с выступающим зерном при правильной скорости создает стружку и оставляет поверхность относительно неповрежденной.
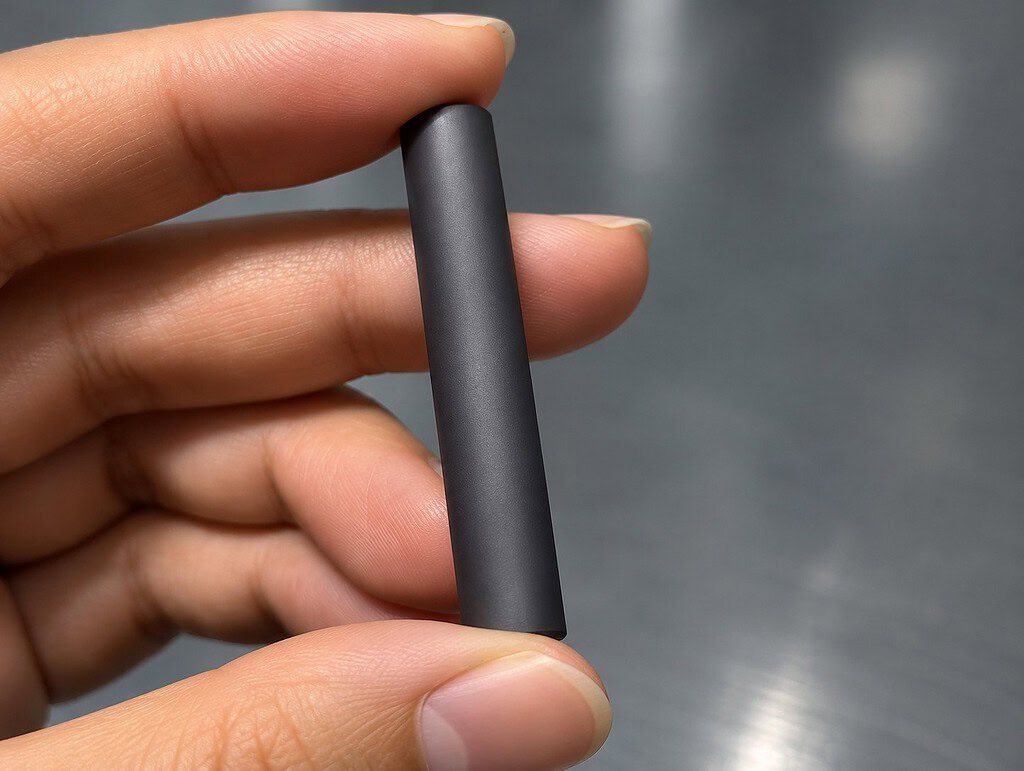
Параметры процесса: проволока, натяжение, подача, охлаждение
Диапазон параметров ниже — это то, с чего мы начинаем для монокристаллических секций були из InP на SG20. Это отправная точка, а не универсальный рецепт — ориентация кристалла, тип легирования, диаметр були и жесткость крепления — все это влияет на оптимальные значения, и окончательные цифры должны быть квалифицированы на вашем материале перед началом серийной резки.
- Диаметр проволоки: 0,35–0,45 мм. Нижний предел минимизирует потерю материала на дорогостоящем материале; верхний предел обеспечивает запас жесткости для були большего диаметра, где отклонение проволоки становится проблемой.
- Скорость передачи данных: 30–45 м/с. Ниже 30 м/с проволока начинает захватывать, а не резать, что увеличивает боковую силу на кристалл. Выше 45 м/с тепловая нагрузка на интерфейсе резки возрастает быстрее, чем ее может отвести охлаждающая жидкость.
- Натяжение проволоки: 100–130 Н. Достаточно низкое, чтобы избежать излишнего напряжения на соединении проволоки и подшипниках направляющих колес; достаточно высокое, чтобы противостоять боковому отклонению, которое инициирует трещину раскалывания. Стабильность натяжения во время резки важнее точного заданного значения.
- Скорость подачи: 0,5–1,5 мм/мин по основной части резки, с уменьшением на входе и выходе (см. следующий раздел). Это медленнее, чем вы бы резали кремний на той же машине. InP не может выдерживать агрессивную подачу.
- Охлаждающая жидкость: Белое минеральное масло для основного случая или нейтральный охлаждающий раствор на водной основе, если существует обеспокоенность по поводу загрязнения масла последующими процессами влажной химии. Подача с обеих сторон реза, на входе и выходе проволоки, с достаточным расходом для удаления стружки InP из пропила. Рециркулируемая стружка является источником царапин на поверхности готовой пластины.
Причины взаимодействия скорости проволоки и натяжения более подробно рассмотрены в скорость проволоки, натяжение и скорость подачи техническом справочнике. Для InP конкретно рассматривайте три параметра как связанный набор — изменение одного требует перепроверки двух других.
Контроль сколов на выходе: жертвенная подложка и двухскоростная подача
Наиболее эффективным вмешательством, которое мы применяем при резке InP, является использование жертвенной подложки на выходе реза в сочетании с уменьшенной скоростью подачи на участках входа и выхода.
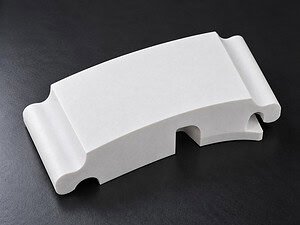
Жертвенная подложка представляет собой пластину — обычно из спеченной керамики или плотного графита — установленную таким образом, чтобы проволока проходила из слитка в подложечный материал, а не в открытый воздух. Функция чисто механическая: подложка поддерживает тонкий, консольный край пластины в момент прорыва, чтобы оставшийся кристалл не мог деформироваться и расколоться. Подложка принимает сколы вместо пластины.
Снижение скорости подачи на входе и выходе накладывается на это. На первые 2–3 мм реза и последние 2–3 мм подача снижается примерно вдвое по сравнению со скоростью основного участка. На входе это предотвращает удар при первоначальном контакте, который вызывает сколы на верхнем крае пластины. На выходе это снижает профиль силы при прорыве, даже при наличии подложки.
Обе меры необходимы. Подложка без снижения подачи по-прежнему вызывает сколы на выходе, поскольку пик силы прорыва возникает быстрее, чем подложка может его распределить. Снижение подачи без подложки уменьшает риск, но не устраняет его. Вместе они устраняют режим отказа из-за сколов на выходе до такой степени, что он больше не является доминирующей причиной потери выхода.
Примечание по практике оператора: даже при наличии подложки и двухскоростной подачи участок выхода по-прежнему требует внимания. Профиль подачи устанавливается в контроллере станка, но вариации геометрии торцевой поверхности от слитка к слитку могут изменить момент прорыва. Операторы, которые вручную проверяют контакт с подложкой перед каждым резом, выявляют больше проблем со сколами на выходе, чем те, кто полагается только на контроллер.
Результат резки и готовность к последующим этапам
Результатом использования этого диапазона параметров на здоровых слитках является пластина с узким пропилом, низкими сколами по краям и низким подповерхностным повреждением — готовая к этапу шлифовки и полировки без дополнительной обрезки края.
Качественно: поверхность пропила имеет матово-серый вид, характерный для контролируемой резки алмазной проволокой на полупроводниковых соединениях, без видимых линий излома, без сколов по краям и без признаков распространения сколов в тело пластины. Слой подповерхностного повреждения достаточно мал, чтобы стандартный припуск на шлифовку удалил его без чрезмерного утоньшения пластины.
Суть в том, что пластина, снятая с пилы, готова к последующей обработке без доработки. Для производителя модулей оптической связи, потребляющего большие объемы подложек InP, это является важным показателем — не размеры после резки в изоляции, а доля вырезанных пластин, которые поступают на шлифовку без дополнительного цикла инспекции и доработки.
Для квалификации производства мы обычно записываем ширину пропила, размер сколов по краям, Ra, время цикла на рез и частоту дефектов после шлифовки на фактическом материале слитка заказчика перед фиксацией рецепта. Эти цифры важнее, чем общее значение в техническом описании, поскольку поведение InP меняется в зависимости от ориентации кристалла, системы легирования и геометрии исходного слитка.

Известные ограничения и квалификация рецепта
К этому процессу применяются три ограничения, которые стоит указать напрямую:
Ширина пропила шире, чем у суспензионных реципрокционных проволочных пил. Бесконечная алмазная проволока диаметром 0,35–0,45 мм создает более широкий пропил, чем многопроволочный рез суспензионной проволокой диаметром 0,14 мм. Если потеря материала на пропил на пластину является основным фактором затрат — что может быть на очень маленьких, дорогостоящих слитках InP — суспензионная проволока остается конкурентоспособной. Преимуществом, которое мы получаем с бесконечной алмазной проволокой, является скорость резки, чистота (отсутствие работы с суспензией) и меньшее подповерхностное повреждение при заданной скорости подачи.
Риск сколов на выходе снижен, но не устранен. Защитная подложка и двухскоростная подача устраняют большинство случаев сколов на выходе, но тонкая пластина, отламывающаяся при косом резе, все еще может расколоться асимметрично. Бдительность оператора на выходе остается частью процесса.
Окно параметров является отправной точкой. Приведенные выше диапазоны используются нами для секций булей монокристаллического InP в типичной конфигурации подложек для оптической связи. Различные кристаллические ориентации (полуизолирующий InP с легированием Fe, полупроводниковый n-типа с легированием S, полупроводниковый p-типа с легированием Zn) по-разному реагируют на одну и ту же комбинацию скорости проволоки и подачи. Любая производственная программа должна квалифицировать рецепт для конкретного сорта и ориентации кристалла на репрезентативном материале перед использованием производственных булей.
Для команд, приближающихся к этому процессу с соседнего материала — резка кремниевых слитков или резка германия — базовый процесс с бесконечной проволокой переносится напрямую, но набор параметров — нет. InP мягче кремния и более склонен к сколу, чем германий, и оба эти отличия требуют рецепта с более низкой подачей, более точным контролем натяжения и более агрессивной защитой на выходе, чем вы бы использовали для аналогичных материалов.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
В: Можем ли мы резать InP и GaAs на одной проволоке, ничего не меняя?
Оба материала имеют одинаковое поведение при сколе типа "сфалерит", и конфигурация станка переносима. Но набор параметров не идентичен — GaAs допускает немного более высокие скорости подачи для того же результата скола, а профиль износа проволоки отличается из-за разной твердости. Изменение материала без повторной квалификации рецепта приведет к снижению выхода.
В: Почему бы не использовать более тонкую проволоку для уменьшения потерь на резке?
Ниже 0,30 мм проволока теряет жесткость, необходимую для сопротивления отклонению на секциях булей InP большего диаметра, а отклонение является причиной раскола при сколе на этом материале. Для небольших секций (менее 50 мм) может подойти более тонкая проволока; для больших секций более практичным диапазоном является 0,35–0,45 мм.
В: Предлагает ли вариант SG20-R что-то специфическое для InP?
SG20-R имеет ту же базовую архитектуру, что и SG20. Для прямого реза булей, как в данном случае, SG20 является основной платформой. SG20-R становится актуальным, если ваша область применения выходит за рамки параллельного реза — поговорите с нами о конкретной операции перед выбором любого из них.
В: Насколько надежен этот процесс после квалификации рецепта?
Процесс стабилен в пределах указанного выше окна параметров после квалификации рецепта для вашего конкретного сорта кристалла. События, ограничивающие выход, обычно связаны с материалом (вариация поведения при сколе от буля к булю, геометрия входящего буля), а не со станком. Мониторинг процесса на этапе резки — проверка первой детали каждого сектора буля — позволяет своевременно обнаружить отклонения, связанные с материалом, и внести коррективы.
Если вы готовите пластины InP или образцы полупроводниковых соединений и хотите проверить окно резки перед использованием производственного материала, отправьте Vimfun диаметр буля, кристаллическую ориентацию, тип легирующей примеси, целевую толщину пластины и допустимое значение для последующей шлифовки. Мы можем порекомендовать проволоку, натяжение, подачу, охлаждение и подложку для начального тестирования образцов.