Введение: Однонаправленная и двунаправленная резка проволокой
Станок для алмазной резки проволокой предлагает эффективные и точные методы резки. В этой области существуют две распространенные концепции движения проволоки: однонаправленная резка и двунаправленная резка. В этой статье объясняется, чем отличаются эти два движения и какие условия процесса следует сравнивать перед выбором станка.
Термины описывают движение проволоки, а не гарантированный уровень качества или производительности. Архитектура станка, путь проволоки, состояние направляющих, материал, глубина резки, натяжение, подача и удаление стружки могут влиять на результат больше, чем только направление движения. Для доступных категорий оборудования начните с основного руководство по станкам для проволочной резки.
Однонаправленная резка
При однонаправленной резке активная проволока проходит через зону резки в одном направлении. Система алмазной проволоки с замкнутым контуром может поддерживать это непрерывное движение вокруг своих направляющих колес без реверса в конце каждого хода.
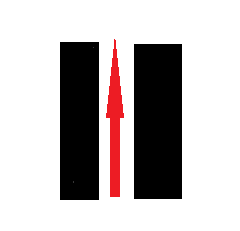
Постоянное направление может исключить событие реверса из цикла резки. Это может быть полезно, когда процесс чувствителен к переходному движению, но это не гарантирует автоматически меньший износ, лучшую точность или более гладкую поверхность. Эти результаты по-прежнему зависят от выравнивания, состояния проволоки, настроек и заготовки.
Двунаправленная или возвратно-поступательная резка
При двунаправленной резке проволока чередует движение вперед и назад. Это также описывается как возвратно-поступательное движение. Система должна замедляться, реверсировать и ускоряться в соответствии с запрограммированным ходом и стратегией управления.
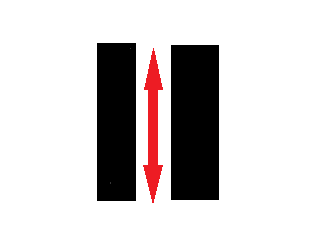
Возвратно-поступательные системы используются в нескольких однопроволочных и многопроволочных архитектурах. Реверс позволяет конечной длине проволоки работать в обоих направлениях, но влияние на время цикла, поверхностные метки и использование проволоки должно быть измерено на реальном станке и материале.
Однонаправленная против двунаправленной резки
| Точка сравнения | Однонаправленное движение | Двунаправленное движение | Что проверить |
|---|---|---|---|
| Движение проволоки | Проходит через зону резки в одном направлении | Чередует движение вперед и назад | Архитектура станка и используемый путь проволоки |
| Событие реверса | Нет запрограммированного реверса в активном направлении резки | Включает замедление, реверс и ускорение | Стабильность движения и любые видимые переходные метки |
| Формат проволоки | Обычно используется с замкнутым контуром | Обычно используется с конечной длиной возвратно-поступательной проволоки | Спецификация проволоки, метод соединения и совместимость со станком |
| Поведение стружки | Материал переносится постоянно в одном направлении движения | Транспортировка стружки меняется с направлением | Промывка, экстракция и чистота пропила |
| Результат качества | Зависит от выравнивания, проволоки, подачи, натяжения и поддержки | Зависит от тех же факторов плюс управление реверсом | Пропил, прямолинейность, состояние края и поверхностный рисунок |
| Производительность | Должна измеряться как принятые детали за цикл | Должна измеряться по фактической программе хода и реверса | Общий цикл, использование проволоки, настройка и принятый выход |
Соответствие станка и применения
Тип движения следует выбирать вместе с размером заготовки, количеством одновременных резов, требуемым контуром, допустимым пропилом и объемом производства. Таблица ниже является руководством для скрининга, а не заменой образца резки.
| Потребность применения | Архитектура для оценки | Почему это может подойти | Критическое подтверждение |
|---|---|---|---|
| Одиночное прецизионное разделение | Однопроволочная система с непрерывным контуром | Постоянное направленное движение и компактный путь проволоки | Производительность детали, доступ к оснастке, пропил и результат края |
| Путь профиля или контура | Совместимая однопроводная контурная система | Доступ к проволоке может поддерживать выбранные внешние или внутренние пути | Управление осью, минимальный радиус, точка входа и зазор проволоки |
| Параллельные срезы или прорези | Многопроводная архитектура | Несколько секций проволоки могут одновременно обрабатывать заготовку | Шаг, распределение нагрузки, поддержка заготовки и общая производительность |
| Длинный рез с конечным путем проволоки | Возвратно-поступательная система | Прямое и обратное движение могут использовать доступную длину проволоки | Ход, поведение при реверсе, управление проволокой и рисунок поверхности |
Пример применения: Хрупкие твердые и хрупкие детали
Рассмотрим хрупкий компонент, где краевое откалывание и повторяющийся рисунок поверхности имеют большее значение, чем номинальная скорость подачи. Полезным сравнением является вырезание репрезентативных образцов с эквивалентной поддержкой приспособления и критериями приемки, затем запись режима движения, проволоки, общего цикла, ширины реза, прямолинейности, состояния края и поверхностных отметин. Предпочтительным методом является тот, который последовательно производит принятые детали, а не тот, который имеет самую высокую скорость проволоки без нагрузки.
Когда требование меняется на несколько параллельных срезов, производительность машины и распределение нагрузки могут перевесить предпочтение направленного движения. Вот почему однопроводные и многопроводные системы следует сравнивать как полные процессы, а не по одной характеристике.
Скорость проволоки, натяжение, подача и реверс
Направление — лишь один из параметров. Скорость проволоки изменяет абразивное взаимодействие и транспортировку отходов; натяжение стабилизирует путь; подача определяет нагрузку при резке; охлаждение или экстракция управляют частицами. В возвратно-поступательной системе ускорение и настройки реверса добавляют еще одну переменную. Изменяйте один фактор за раз и записывайте результат. См. вспомогательные руководство по скорости проволоки, натяжению и скорости подачи для основного соотношения параметров.
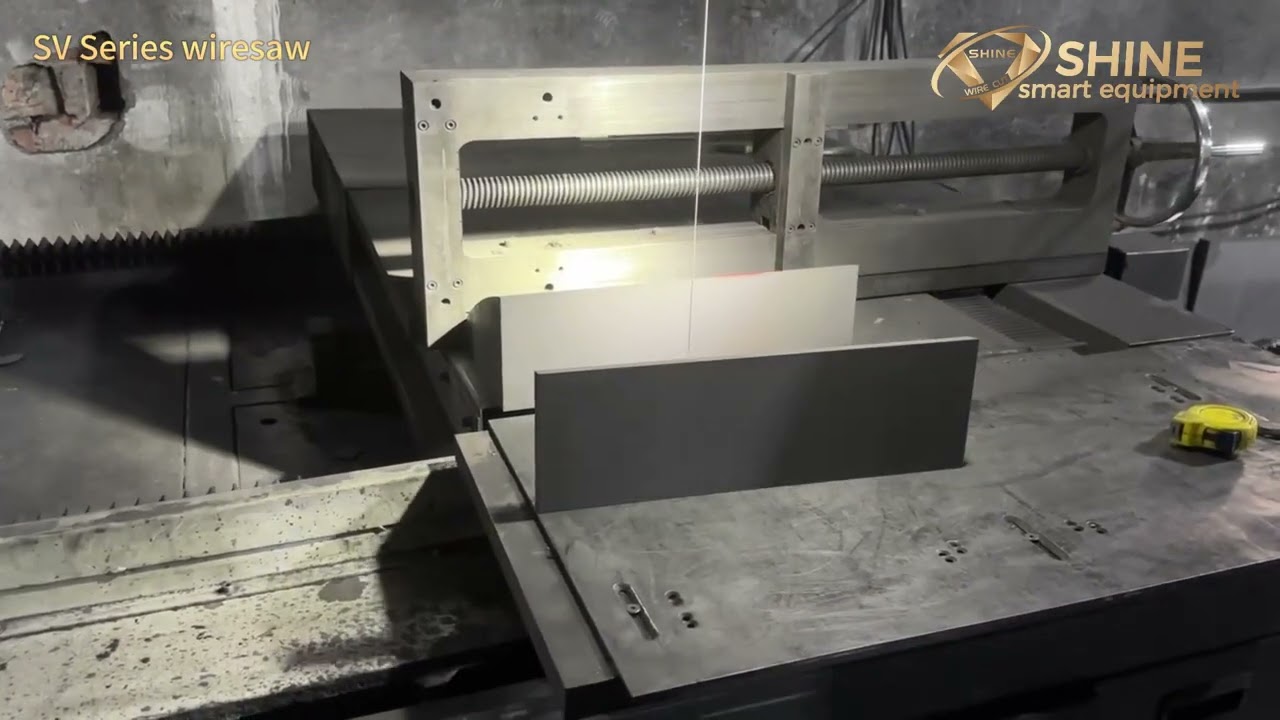
Видео применения проволочной резки
Сохраненное видео показывает применение проволочной резки. Используйте его для наблюдения за машиной и путем проволоки, а не как универсальную рекомендацию по параметрам. Материал заготовки, размеры, приспособление, проволока и целевое качество должны быть сопоставлены с предполагаемым проектом.
Контрольный список выбора
- Определите материал, размеры, глубину реза и количество одновременных резов.
- Определите измеримые пределы приемки для ширины реза, прямолинейности, сколов и состояния поверхности.
- Подтвердите, требуется ли процессу замкнутая проволока, конечная возвратно-поступательная проволока или многопроводная схема.
- Сравните доступ к приспособлению, удаление отходов и влияние реверса на фактическую заготовку.
- Измерьте общий цикл, расход проволоки и принятый выход вместо того, чтобы полагаться на метку движения.
Для более широкого сравнения доступных конфигураций машин просмотрите категорию продукции алмазных проволочных пил. Окончательный выбор должен быть подтвержден по фактической заготовке и требуемому результату.
Часто задаваемые вопросы
Всегда ли однонаправленная резка более точна?
Нет. Она устраняет запрограммированное событие реверса, но точность по-прежнему зависит от выравнивания машины, состояния проволоки, натяжения, подачи, приспособления и поведения материала.
Всегда ли двунаправленная резка быстрее?
Нет. Производительность должна включать ускорение, реверс, нагрузку при резке, настройку, использование проволоки и принятый выход. Сравните полный цикл на предполагаемой машине.
Может ли одна машина переключаться между обоими направлениями?
Это зависит от привода машины, пути проволоки и конструкции управления. Подтвердите поддерживаемые режимы движения для конкретной модели, а не предполагайте, что каждая система может переключаться.
Какое движение подходит для многопроводной резки?
Многопроводные машины могут использовать различные архитектуры движения. Шаг, общая нагрузка при резке, поддержка заготовки и стратегия управления являются более полезными факторами выбора, чем только направление.
Заключение: Выбирайте по полному процессу резки
Однонаправленная и двунаправленная резка описывают различные движения проволоки, но ни одна из этих меток не гарантирует лучшего результата. Выбирайте процесс по архитектуре машины, заготовке, количеству резов, приспособлению, проволоке, контролю отходов и измеримым критериям приемки. Репрезентативный образец резки остается наиболее надежным способом сравнения качества, времени цикла и использования проволоки.