円形ダイヤモンドワイヤー切断コストは、機械価格や切断時間だけでなく、受け入れられた部品ごとに評価する必要があります。有用な計算には、ワイヤー消費量、機械時間、オペレーター時間、クーラントまたは粉塵制御、カーフによる材料損失、検査、修正、スクラップが含まれます。これらの入力は、材料グレード、ワークピースサイズ、および必要な表面またはエッジ品質によって大幅に変わる可能性があります。.
このガイドは、連続ループ研磨ワイヤープロセスのコストとROIフレームワークを提供します。普遍的な価格、ワイヤー寿命の主張、または節約率を公表するものではありません。機器とワイヤーの選択は、実際のワークピースと受け入れ基準を使用した代表的なテストに従う必要があります。.
受け入れられた部品あたりのコストから始める
部品が検査に失敗したり、 extensive な仕上げが必要な場合、低い切断コストは誤解を招く可能性があります。より有用な単位は、同じ期間に生産された受け入れられた部品の数で割った総プロセスコストです。.
受け入れられた部品あたりのコスト = (ワイヤー + 機械時間 + 人件費 + 光熱費 + 液体/粉塵制御 + 取り扱い + 検査 + 修正 + スクラップ割り当て) ÷ 受け入れられた部品
現在の方法と提案されたプロセスで同じ会計境界を使用してください。新しいワイヤーコストと古いブレードコストのみを比較し、異なるサイクルタイムまたはスクラップ率を除外すると、信頼性の低い結果が得られます。.
| コスト項目 | 計算の基礎 | 必要なデータ |
|---|---|---|
| ワイヤー消費量 | 受け入れられたカットまたは切断長に割り当てられた検証済みワイヤーコスト | ワイヤー価格、使用可能な寿命、交換理由、および受け入れられた出力 |
| 機械時間 | 機械の所有/運用時間率 × 占有時間 | カット時間、セットアップ時間、アンロード時間、および時間率 |
| 人件費 | 直接オペレーター時間 × ローデッド人件費率 | ハンズオンセットアップ、監視、取り扱い、およびクリーニング時間 |
| 光熱費およびプロセス媒体 | バッチあたりの電力、クーラント、ろ過、水処理、または粉塵収集 | 測定された消費量、交換間隔、および廃棄コスト |
| 材料損失 | カーフの体積または質量 × 材料価値 | 実際のカーフ、切断長/深さ、密度、および材料コスト |
| 品質損失 | 受け入れられた出力に割り当てられた検査、修正、およびスクラップコスト | 歩留まり、欠陥タイプ、修正ルート、および拒否された部品の価値 |
| ダウンタイム | 失われた生産時間 × 関連する時間貢献 | ワイヤー交換、メンテナンス、クリーニング、および予期しない中断 |
ワイヤー寿命と消耗品コスト
ワイヤー寿命は、定義されたプロセスウィンドウの下で測定する必要があります。コーティングの摩耗、局所的な損傷、不安定な追跡、または製品変更のために除去されたループは、同じ使用可能な寿命を表すものではありません。出力と交換理由の両方を記録してください。.
実用的なワイヤーコストメトリックは、受け入れられたカット、総切断面積、またはエンゲージされた切断長に基づることができます。正しい分母は、生産プロセスによって異なります。ワークピースが大幅に異なる場合、単純なカウントよりも切断面積と材料グレードの方がより良いコンテキストを提供することがよくあります。.
- 購入コストだけでは不十分です。 輸送、準備、設置、および計画された在庫を含める。.
- 最長の寿命が常に最低コストであるとは限りません。 保守的な設定はワイヤーの使用を延長する可能性がありますが、機械時間を増加させる可能性があります。.
- 最速の送り速度が常に最低コストであるとは限りません。 アグレッシブなエンゲージメントは、歩留まりまたは表面品質を低下させる可能性があります。.
- 仕様が重要です。 直径、研磨材、コーティング、およびループジオメトリは、材料とデブリ制御方法に一致する必要があります。.
利用可能なワイヤー構造とアプリケーションのマッチングについては、 ダイヤモンドワイヤー仕様ページ. を使用してください。最終的な消耗品の仮定は、カタログの見積もりではなく、サンプルテストから取得する必要があります。.
カーフ損失と材料価値
原材料が高価である場合、または固定サイズのインゴット、結晶、またはブロックから追加の部品を回収できる場合、カーフは最も重要になります。実際のカーフは、裸のワイヤー直径と同一ではありません。また、研磨材のエンベロープ、ランアウト、振動、送り、張力、および切断深さも反映します。.
カットあたりの材料損失コスト = 測定されたカーフ体積(または質量)× 対応する単位あたりの材料価値
理論上の切り幅削減効果の全額を経済的利益として計上しないこと。ただし、購入材料、使用可能な歩留まり、または回収された生産量に変更がある場合は除く。狭いカットには、節約された材料が使用できる場合、またはプロセス内の他の場所での損失を防ぐ場合にのみ経済的価値がある。.
サイクルタイム、歩留まり、および下流仕上げ
サイクルタイムには、セットアップ、切断、アンロード、クリーニング、および検査を含める必要があります。プロセスを比較する際には、同じ最終仕様に到達するために必要な下流の研削または研磨を追加します。受け入れ歩留まりを改善したり、仕上げ工程を削除したりする場合、より遅いカットでも経済的になる可能性があります。より多くの手直しが発生する場合、より速いカットは経済的でなくなる可能性があります。.
| 観測された変化 | 潜在的な経済的利益 | 必要な証拠 |
|---|---|---|
| より短いエンゲージメントカット時間 | より多くの容量またはより低い占有機械コスト | 同じ品質目標での繰り返しサイクル記録 |
| より小さな測定された切り幅 | より高い使用可能な材料歩留まり | 回収可能な材料または追加の生産量を示す部品レイアウト |
| より良いエッジまたは表面 | より少ない仕上げ、手直し、またはスクラップ | 検査データと下流プロセス時間比較 |
| より長い検証済みワイヤー寿命 | より低い消耗品および段取り替えコスト | 管理された条件下でのループあたりの受け入れ生産量 |
| より安定した操作 | より少ない介入と予期しないダウンタイム | 機械ログ、オペレーター時間、および中断記録 |
| 柔軟な材料能力 | 可能な機器の統合 | 一般的な主張ではなく、各実際の材料の確認済みプロセスウィンドウ |
切断方法間のコスト境界
自動的に最も安い方法はありません。部品の形状、材料、品質要件、および生産量は、どのコストが支配的かを決定します。以下の表は、普遍的な勝者を宣言するのではなく、比較すべきコストの質問を特定しています。.
| プロセスファミリー | テストするコスト強度 | 可能なコストペナルティ | 最良の証拠 |
|---|---|---|---|
| 連続ループダイヤモンドワイヤー | 制御された力、切り幅、および硬質/脆性材料の能力 | ワイヤー、ホイールシステム、セットアップ、およびアプリケーション開発コスト | 測定されたワイヤー使用量、時間、および歩留まりでの代表的なカット |
| ブレードまたはバンドソーイング | 馴染みのあるセットアップと、適切な部品での潜在的に高い除去率 | ブレードの切り幅、エッジの損傷、たわみ、または仕上げ要件 | 受け入れられた歩留まりと最終仕様までの総時間 |
| スプールまたは往復ワイヤー | 異なるワイヤー在庫とロングカット構成 | 反転、ワイヤー管理、床面積、またはメンテナンスが異なる場合があります | 同じカットと受け入れターゲットを使用した均等材料比較 |
| 研磨水ベースプロセス | 互換性のあるワークピースの柔軟なプロファイル機能 | 研磨材、水、汚染、廃棄、およびエッジ条件のコスト | メディア消費量とクリーニングおよび仕上げ記録 |
| EDMまたは熱プロセス | 互換性のある材料での形状または速度の利点 | 材料の導電率、熱効果、電極/メディア、および仕上げ | 最終部品の品質と完全なプロセスルートコスト |
ROIとペイバック計算
ROIは、提案されたシステムと実際の現在のプロセスを比較する必要があります。設備、工具、設置、トレーニング、治具、テスト材料、および生産開始に必要な運転資金を含めます。メリットには、単位コストの削減、回収可能な容量、歩留まりの向上、または仕上げの排除が含まれる場合がありますが、各メリットは測定された証拠によって裏付けられる必要があります。.
シンプルペイバック期間 = 総追加投資 ÷ 検証済み月間純利益
純利益には、新しい消耗品、メンテナンス、人件費、光熱費、および資金調達の影響を差し引く必要があります。追加の容量に確認された需要がない場合は、利用可能なすべての機械時間を即時の収益として評価しないでください。.
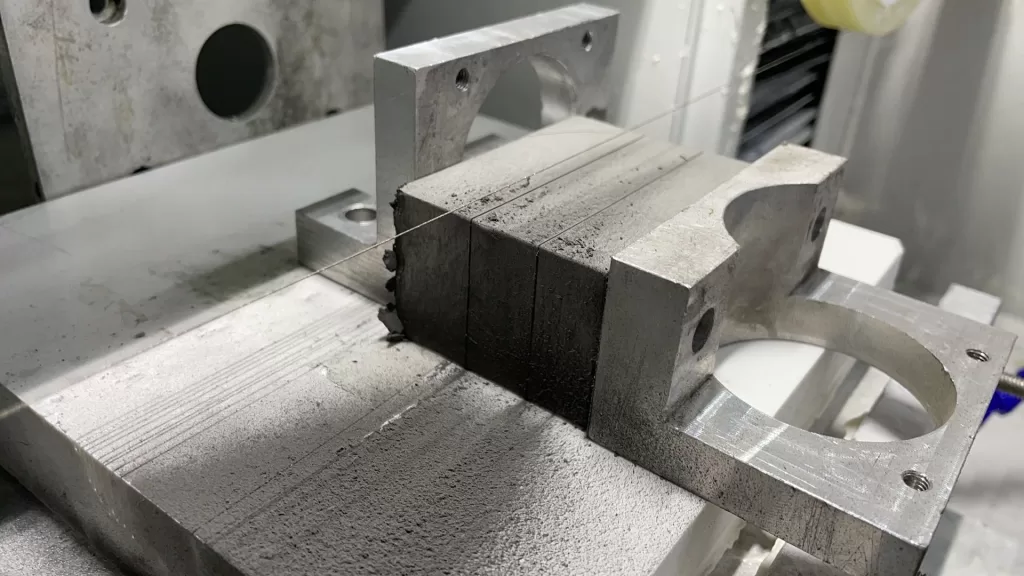
切断アプリケーションビデオ
保持されているビデオは、1つの切断アプリケーションを示しています。機械とワークピースの配置を特定するのに役立ちますが、別の材料のコスト、ワイヤー寿命、またはROIを確立するものではありません。これらの値には、管理されたテストと生産の仮定が必要です。.
ビジネスケース構築前に必要なデータ
| 入力グループ | 必要な情報 | 出力サポート |
|---|---|---|
| 材料と部品 | グレード、寸法、密度/値、切断深さ、年間数量 | 材料損失値と現実的な作業負荷 |
| 品質ターゲット | ケルフ、公差、エッジ、表面、平坦度、仕上げ許容値 | 承認済み部品の定義と、比較可能なプロセス境界 |
| 現在のプロセス | 工具コスト、サイクル、人件費、歩留まり、手直し、スクラップ、ダウンタイム | 想定される競合他社のコストではなく、検証済みのベースライン |
| 提案されたテスト | ワイヤ仕様、設定、治具、クーラント/ダスト方法、繰り返し回数 | 消耗品、時間、安定性、品質の証拠 |
| 投資 | 機械、治具、設置、トレーニング、ユーティリティ、在庫 | 総追加現金要件 |
| 生産価値 | 確認された需要、承認済み部品あたりの貢献度、利用可能なシフト | 容量価値とペイバックシナリオ |
代表的なサンプルが最も安全な出発点です。 テストカットサービスページ は、切断品質、ケルフ、プロセス動作を評価する前に準備すべきことを説明しています。証拠が入手可能になったら、 ワイヤーソー機械ガイド は、機器レベルの選択をサポートできます。.
よくある質問
円形ダイヤモンドワイヤー切断の部品あたりのコストはいくらですか?
万能な金額はありません。ワイヤー配分、占有機械時間、人件費、光熱費、材料損失、検査、手直し、スクラップを計算し、同じ期間の承認済み出力で割ります。.
細いワイヤーは常に経済的ですか?
いいえ。より小さな研磨剤エンベロープは材料損失を減らすかもしれませんが、安定性、ワイヤー寿命、切断時間、品質、機械の互換性が総コストを決定します。.
ダイヤモンドワイヤーの寿命はどのように比較すべきですか?
承認されたカット、切断エリア、または特定の材料とパラメータウィンドウの下での係合切断長を使用します。通常の摩耗が損傷やセットアップの問題と混同されないように、各ループが削除された理由を記録します。.
より速い切断サイクルは、より良いROIを保証しますか?
いいえ。より速い切断は、品質、歩留まり、ワイヤー使用量、および下流処理が許容範囲内であり、解放された容量に生産価値がある場合にのみ役立ちます。.
ROI見積もりに必要な最小限の証拠は何ですか?
繰り返しサンプルカットの結果、実際のケルフとサイクル測定値、承認された歩留まり、ワイヤー消費量、仕上げ要件、および完全な投資見積もりを使用します。単一のデモンストレーションカットでは不十分です。.
結論
円形ダイヤモンドワイヤー切断は、消耗品の使用、ケルフ、サイクル時間、歩留まり、仕上げの測定された組み合わせが総生産ルートを改善する場合に経済的価値を生み出すことができます。決定は、生産性やメンテナンスに関する広範な主張ではなく、承認済み部品あたりのコストと検証済みの月間利益に基づいている必要があります。実際の材料から始め、同等の受け入れ基準を定義し、繰り返しテストデータからROIケースを構築します。.