Un lingot de phosphure d'indium se fissure le long de son plan de clivage {110} au moment où la force latérale dépasse ce que le cristal peut absorber. Lorsque cela se produit à l'intérieur d'une découpe au fil, le résultat n'est pas une lente dégradation de la qualité — c'est une tranche à rebut. Écaillage des bords, fissures cachées sous la surface qui n'apparaissent qu'après rodage, ou une fracture complète qui divise la section du lingot avant que la découpe ne soit terminée. Sur un lingot de phosphure d'indium de qualité optique, chacun de ces résultats met au rebut un matériau qui coûte plus cher au gramme que ce que la plupart des gens réalisent jusqu'à ce qu'ils aient à le remplacer.
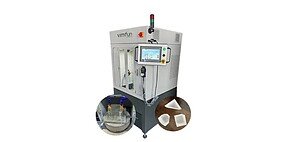
Cette note d'application explique comment nous abordons la découpe du phosphure d'indium avec un fil diamanté électrodéposé sans fin — la fenêtre de paramètres, le contrôle de l'écaillage en sortie, et les limitations qui s'appliquent toujours une fois que tout est réglé. Pour les sections de lingots de petit diamètre et la préparation de tranches à l'échelle du laboratoire, la plateforme SG20 est la machine de référence de départ ; les lingots de InP plus grands doivent être qualifiés sur un système Vimfun de plus grande taille avant la découpe de production. L'application cible est la fabrication de modules de communication optique : des tranches de InP alimentant des usines de photodétecteurs et d'émetteurs-récepteurs où le coût d'un substrat mis au rebut se propage tout au long de la chaîne.
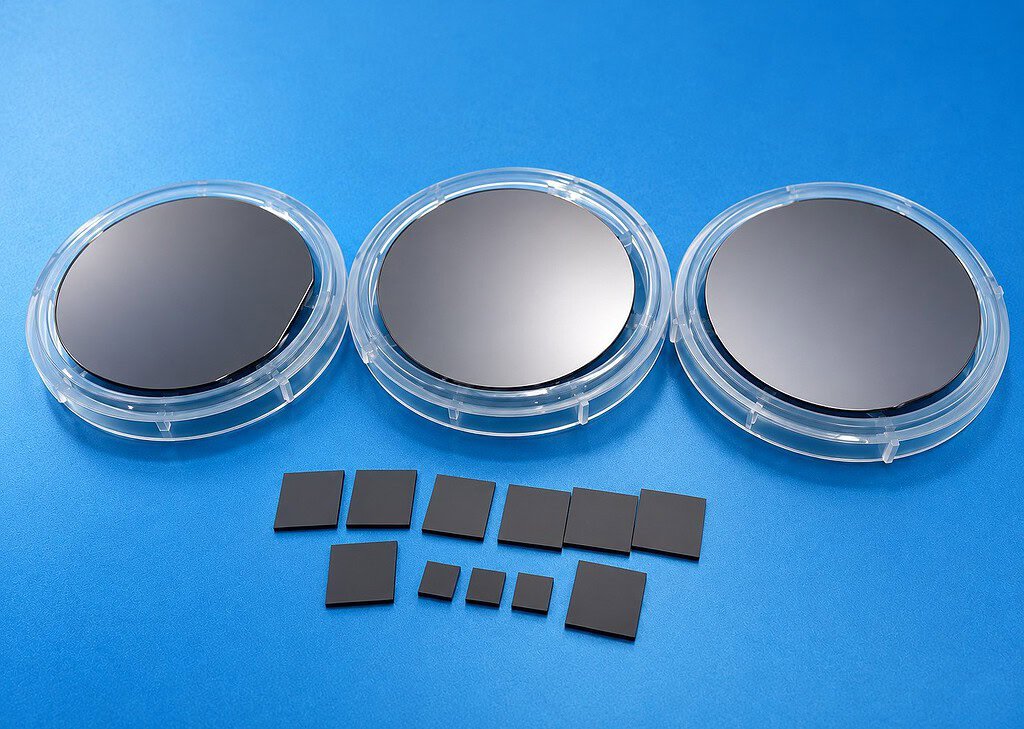
Pourquoi les tranches de phosphure d'indium échouent à l'étape de découpe
Le InP se situe au milieu de l'échelle de dureté. Il est plus tendre que le silicium et beaucoup plus tendre que le SiC, ce qui semble devoir faciliter la découpe. En pratique, cela rend la découpe plus difficile, car le matériau ne résiste pas suffisamment au fil pour produire une interface de découpe stable — le fil pénètre dans le cristal, et le cristal répond en se clivant au lieu de s'écailler en micro-fragments comme le ferait un matériau plus dur et cassant.
Le mode de défaillance dominant est le clivage le long de la famille de plans {110}. Structure de blende, identique au GaAs, même comportement de clivage. Si le fil dévie latéralement pendant la découpe — en raison d'une dérive de tension, d'un faux-rond de la roue de guidage ou d'une force d'avance incohérente — la fissure se propage le long de {110} plutôt que de suivre le chemin de la saignée. Le résultat visible sur la tranche finie est un écaillage des bords. Le résultat invisible est un dommage sous-jacent qui n'apparaît que lorsque l'étape de rodage/polissage retire la couche supérieure et expose les fissures en dessous.
Le second mode de défaillance est l'écaillage en fin de découpe. Lorsque le fil approche de la percée sur la face de sortie, le cristal restant non supporté est mince, en porte-à-faux et sous contrainte résiduelle de la découpe. Toute vibration à ce moment peut détacher un coin de la tranche. Sur une tranche de InP ou une section de tranche destinée à une usine de communication optique, un écaillage visible du bord est souvent suffisant pour envoyer la tranche au rebut.
Les deux modes de défaillance sont contrôlables, mais le contrôle doit avoir lieu au stade de la découpe. Le meulage et le polissage en aval peuvent nettoyer une face de découpe. Ils ne peuvent pas réparer une fissure qui s'est déjà propagée sur un plan de clivage.
Fil diamanté sans fin pour la découpe de phosphure d'indium
L'outil de découpe dans ce cas est un fil diamanté électrodéposé sans fin fonctionnant en boucle fermée. Le fil est une liaison électrodéposée au nickel retenant des grains de diamant sur un noyau en acier. La boucle tourne autour d'une roue motrice et d'un ensemble de roues de guidage, se déplaçant unidirectionnellement à vitesse constante — pas de va-et-vient, pas de cycles d'accélération/décélération aux extrémités de chaque course.
La raison pour laquelle cette géométrie est importante pour la découpe du phosphure d'indium n'est pas principalement la vitesse de découpe. C'est la stabilité de la force. Un fil alternatif inverse continuellement sa direction, et chaque changement de direction est un moment où la tension augmente et la force latérale varie. Sur un matériau comme le silicium, la tranche le tolère. Sur le InP avec sa sensibilité au clivage, ces pics de tension sont exactement la perturbation qui initie une fissure {110}.
Un fil en boucle fermée maintient une tension constante pendant la découpe car il ne s'arrête jamais. La roue motrice tire dans une seule direction ; les roues de guidage maintiennent la géométrie de la boucle ; le fil délivre une vitesse linéaire constante à l'interface de découpe. Du point de vue du cristal, le profil de force de coupe est une rampe lentement croissante plutôt qu'une oscillation continue.
La liaison électrodéposée est le bon choix par rapport au fil à liaison résine ici en raison de la hauteur des grains exposés. Les grains plaqués nickel dépassent de la liaison, ce qui signifie que le fil effectue une découpe mécanique plutôt qu'un frottement. Sur un matériau tendre et cassant, le frottement génère de la chaleur et des dommages sous-jacents. La découpe avec des grains exposés à la bonne vitesse génère des copeaux et laisse la surface relativement intacte.
Paramètres de processus : Fil, Tension, Avance, Refroidissement
La fenêtre de paramètres ci-dessous est ce avec quoi nous commençons pour les sections de lingots de InP monocristallin sur le SG20. C'est une référence de départ, pas une recette universelle — l'orientation du cristal, le type de dopant, le diamètre du lingot et la rigidité du montage modifient tous l'optimum, et les chiffres finaux doivent être qualifiés sur votre matériau avant le début des découpes de production.
- Diamètre du fil : 0,35–0,45 mm. L'extrémité inférieure minimise la perte de matière sur un matériau coûteux ; l'extrémité supérieure offre une marge de rigidité sur les lingots de plus grand diamètre où la déflexion du fil devient une préoccupation.
- Vitesse du câble : 30–45 m/s. En dessous de 30 m/s, le fil commence à agripper plutôt qu'à couper, ce qui augmente la force latérale sur le cristal. Au-dessus de 45 m/s, la charge thermique à l'interface de découpe augmente plus rapidement que le liquide de refroidissement ne peut l'évacuer.
- Tension du fil : 100–130 N. Assez bas pour éviter une contrainte inutile sur la jonction du fil et les roulements des roues de guidage ; assez haut pour résister à la déflexion latérale qui initie la fracture par clivage. La stabilité de la tension pendant la découpe est plus importante que le point de consigne exact.
- Vitesse d'avance : 0,5–1,5 mm/min sur le corps principal de la découpe, avec des réductions à l'entrée et à la sortie (voir section suivante). C'est plus lent que ce que vous utiliseriez pour du silicium sur la même machine. Le InP ne peut pas supporter une avance agressive.
- Liquide de refroidissement : Huile minérale blanche pour le cas principal, ou un liquide de refroidissement neutre à base d'eau lorsque la contamination par l'huile des procédés chimiques humides en aval est une préoccupation. Distribution des deux côtés de la coupe, à l'entrée et à la sortie du fil, avec un débit suffisant pour évacuer les débris d'InP du trait de scie. Les débris recirculés sont une source de rayures sur la face de la tranche finie.
La raison de l'interaction entre la vitesse du fil et la tension est traitée plus en détail dans la la vitesse du fil, la tension et le taux d'avance référence technique. Pour l'InP spécifiquement, traitez les trois paramètres comme un ensemble couplé — déplacer l'un nécessite de vérifier les deux autres.
Contrôle de l'écaillage en sortie : support sacrificiel et alimentation à double vitesse
L'intervention la plus efficace que nous appliquons pour la coupe d'InP est une plaque de support sacrificielle à l'extrémité de sortie de la coupe, combinée à une vitesse d'avance réduite aux segments d'entrée et de sortie.
Le support sacrificiel est une plaque — généralement une céramique frittée ou un graphite dense — montée de telle sorte que le fil traverse le lingot dans le matériau de support plutôt que dans l'air libre. La fonction est purement mécanique : le support soutient le bord fin et en porte-à-faux de la tranche au moment de la percée, de sorte que le cristal restant ne puisse pas fléchir et se fendre. Le support absorbe l'écaillage au lieu de la tranche.
La baisse de la vitesse d'avance à l'entrée et à la sortie s'ajoute à cela. Pour les 2–3 premiers mm de la coupe et les 2–3 derniers mm, l'avance est réduite à environ la moitié du débit du corps principal. À l'entrée, cela évite le choc du contact initial qui ébrèche le bord supérieur de la tranche. À la sortie, cela réduit le profil de force lors de la percée, même avec le support en place.
Les deux mesures sont nécessaires. Le support sans réduction de vitesse produit toujours un écaillage en sortie car la force de percée augmente plus rapidement que le support ne peut la distribuer. La réduction de vitesse sans support réduit le risque mais ne l'élimine pas. Ensemble, ils neutralisent le mode de défaillance de l'écaillage en sortie au point où il n'est plus la principale cause de perte de rendement.
Une note sur la pratique de l'opérateur : même avec le support et l'alimentation à double vitesse en place, le segment de sortie mérite toujours une attention particulière. Le profil d'avance est réglé dans le contrôleur de la machine, mais la variation d'une lingot à l'autre de la géométrie de la face d'extrémité peut modifier le moment exact de la percée. Les opérateurs qui vérifient manuellement le contact du support avant chaque coupe détectent davantage de problèmes d'écaillage en sortie que ceux qui font confiance uniquement au contrôleur.
Résultat de coupe et préparation pour l'aval
Le résultat de cette fenêtre de paramètres sur des lingots sains est une tranche avec un trait de scie étroit, peu d'écaillage sur les bords et peu de dommages sous-jacents — prête à entrer dans la séquence de rodage et de polissage sans découpe supplémentaire des bords.
Qualitativement : la face du trait de scie présente l'aspect gris mat caractéristique de la coupe contrôlée au fil diamanté sur les semi-conducteurs composés, sans lignes de fracture visibles, sans éclats sur les bords et sans preuve de propagation de clivage dans le corps de la tranche. La couche de dommages sous-jacente est suffisamment peu profonde pour que le rodage standard l'élimine sans amincir excessivement la tranche.
L'objectif est que la tranche sortant de la scie soit prête pour le traitement en aval sans retouche. Pour une usine de modules de communication optique consommant des substrats InP en volume, c'est la métrique qui compte — pas les dimensions brutes de coupe isolées, mais la fraction de tranches coupées qui entrent dans le processus de rodage sans boucle d'inspection et de retouche supplémentaire.
Pour la qualification de la production, nous enregistrons normalement la largeur du trait de scie, la taille de l'écaillage du bord, le Ra, le temps de cycle par coupe et le taux de défauts après rodage sur le matériau de lingot réel du client avant de verrouiller la recette. Ces chiffres sont plus importants qu'une valeur générique de fiche technique car le comportement de l'InP change en fonction de l'orientation du cristal, du système de dopage et de la géométrie du lingot entrant.

Limitations connues et qualification de la recette
Trois limitations s'appliquent à ce processus qui méritent d'être énoncées directement :
La largeur du trait de scie est plus grande que celle des scies à fil alternatives à suspension. Un fil diamanté sans fin de 0,35–0,45 mm de diamètre produit un trait de scie plus large qu'une coupe multi-fils à suspension de 0,14 mm. Si la perte de matière par trait de scie par tranche est le principal facteur de coût — ce qui peut être le cas sur de très petits lingots InP de grande valeur — le fil à suspension reste compétitif. Le compromis que nous obtenons avec le fil diamanté sans fin est la vitesse de coupe, la propreté (pas de manipulation de suspension) et des dommages sous-jacents plus faibles à une vitesse d'avance donnée.
Le risque d'écaillage en sortie est réduit, pas éliminé. Le support sacrificiel et l'avance à double vitesse réduisent la plupart des modes de défaillance par éclatement en sortie, mais une tranche mince se détachant d'une coupe hors axe peut toujours se fracturer de manière asymétrique. La vigilance de l'opérateur au segment de sortie reste une partie du processus.
La fenêtre de paramètres est une référence de départ. Les plages ci-dessus sont celles que nous utilisons pour des sections de lingots de InP monocristallin dans une configuration typique de substrat de communication optique. Les différentes orientations cristallines (InP dopé au Fe semi-conducteur, type n dopé au S, type p dopé au Zn) réagissent différemment à la même combinaison de vitesse de fil et d'avance. Tout programme de production doit qualifier la recette sur le grade et l'orientation cristalline spécifiques sur un matériau représentatif avant de s'engager sur des lingots de production.
Pour les équipes abordant ce processus à partir d'un matériau adjacent — découpe de lingots de silicium ou découpe de germanium — le processus de base de fil sans fin se transfère directement, mais l'ensemble des paramètres non. Le InP est plus mou que le silicium et plus sujet au clivage que le germanium, et ces deux différences poussent la recette vers une avance plus faible, un contrôle de tension plus serré et une protection de sortie plus agressive que vous n'utiliseriez sur les matériaux similaires.
FAQ
Q: Pouvons-nous faire fonctionner le InP et le GaAs sur le même fil sans rien changer ?
Les deux matériaux ont le même comportement de clivage de type blende, et la configuration de la machine est portable. Mais l'ensemble des paramètres n'est pas identique — le GaAs tolère des vitesses d'avance légèrement plus élevées pour le même résultat d'écaillage, et le profil d'usure du fil est différent en raison de la dureté différente. Changer le matériau sans requalifier la recette coûtera en rendement.
Q: Pourquoi ne pas utiliser un fil plus fin pour réduire la perte de matière (kerf loss) ?
En dessous de 0,30 mm, le fil perd la rigidité nécessaire pour résister à la déflexion sur des sections de lingots de InP de plus grand diamètre, et la déflexion est ce qui initie la fracture par clivage sur ce matériau. Pour les petites sections (moins de 50 mm), un fil plus fin peut fonctionner ; pour les sections plus grandes, 0,35–0,45 mm est la plage la plus pratique.
Q: La variante SG20-R offre-t-elle quelque chose de spécifique pour le InP ?
Le SG20-R partage l'architecture de base du SG20. Pour une application de découpe de lingot droite comme celle-ci, le SG20 est la plateforme principale. Le SG20-R devient pertinent si votre champ d'application s'étend au-delà de la découpe parallèle — parlez-nous de l'opération spécifique avant de spécifier l'un ou l'autre.
Q: Quelle est la fiabilité de ce processus après qualification de la recette ?
Le processus est stable dans la fenêtre de paramètres ci-dessus une fois que la recette est qualifiée sur votre grade de cristal spécifique. Les événements limitant le rendement sont généralement du côté du matériau (variation lingot à lingot du comportement de clivage, géométrie du lingot entrant) plutôt que du côté de la machine. La surveillance du processus au stade de la coupe — inspection du premier article sur chaque section de lingot — détecte la dérive du côté matériau suffisamment tôt pour ajuster.
Si vous préparez des tranches de InP ou des échantillons de semi-conducteurs composés et souhaitez valider la fenêtre de coupe avant de vous engager sur le matériau de production, envoyez à Vimfun le diamètre du lingot, l'orientation cristalline, le type de dopant, l'épaisseur cible de la tranche et la marge d'ajustement aval. Nous pouvons recommander une configuration de fil, de tension, d'avance, de liquide de refroidissement et de support de premier passage pour les tests d'échantillons.