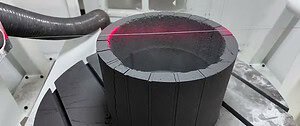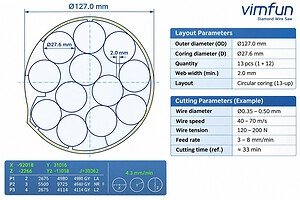
Das Drahtsägen von Silizium-Ingots ist ein grundlegender Fertigungsschritt in den Wertschöpfungsketten der Halbleiter- und Photovoltaikindustrie. Bevor rohe monokristalline (Czochralski/FZ) oder polykristalline Silizium-Ingots zu polierten Wafern verarbeitet werden können, müssen die Rohlinge geometrisch präzise konditioniert werden. Dieser Prozess umfasst das Beschneiden von Ingots (Entfernen von Saat- und Schwanzenden), die Längstrennung (Schneiden von Ingots auf standardisierte Längen), die Entnahme von Testwafern (Schneiden von Musterwafern zur kristallographischen und Widerstandsprüfung), und schließlich das Batch-Wafer-Schneiden. Jede Phase erfordert spezifische Kinematiken, Drahtkonfigurationen und Betriebssteuerungen, um den Materialertrag und die Oberflächenintegrität zu optimieren.
Da Substrate für Halbleiter und Solarzellen engere geometrische Toleranzen und dünnere Schnittspaltbreiten erfordern, ist das Verständnis der Unterscheidung zwischen der Verarbeitung mit einem einzelnen Drahtloop und dem Hochvolumen-Mehrdrahtsägen für Prozessingenieure und Produktionsmanager von entscheidender Bedeutung. Dieser umfassende technische Leitfaden beschreibt die Entwicklung von Drahtsägetechniken, wichtige geometrische Qualitätsmetriken, Kühlungsdynamiken und technische Best Practices für die Verarbeitung von Silizium-Ingots.
Für das Abtrennen und Zerteilen von Barren bis Ø600 × 2000 mm mit einem einzelnen Draht, siehe die SGC 70 Barren-Besäumsäge.

Die Entwicklung von Drahtsägetechniken: Slurry vs. Fixed Diamond Wire
Der Sektor der Siliziumbearbeitung hat in den letzten zwei Jahrzehnten einen tiefgreifenden Wandel erfahren, weg vom traditionellen Sägen mit abrasiven Slurries hin zur Fixed Diamond Wire-Technologie.
Freies abrasives Slurry-Sägen (Historischer Kontext)
Historisch wurden Silizium-Ingots mit einfachen Stahldrähten geschnitten, die ein abrasives Slurry aus Siliziumkarbid (SiC) oder Diamantpartikeln trugen, suspendiert in Polyethylenglykol (PEG) oder Mineralöl. Die Materialabtragung erfolgte durch das mechanische Rollen und die Drei-Körper-Abrasion loser Schleifkörner gegen das Siliziumwerkstück. Obwohl einst der Industriestandard, wies das Slurry-Sägen erhebliche betriebliche Nachteile auf:
- Erheblicher Schnittspaltverlust: Beim Slurry-Drahtsägen waren typischerweise dicke Drahtstärken und breite Schnittspaltbreiten erforderlich, wodurch erhebliche Mengen wertvollen hochreinen Siliziums zu nicht wiederherstellbarem Sägemehl wurden.
- Slurry-Recycling und Umweltbelastung: Die Handhabung, Trennung und Entsorgung von verbrauchten ölbasierten Slurries verursachte intensive Umwelt- und Recyclingkosten.
- Begrenzte Schnittgeschwindigkeiten: Die Drei-Körper-Rollabrasion ist von Natur aus langsam, was den Durchsatz einschränkt und die Maschinenzykluszeiten erhöht.
Fixed Diamond Wire-Sägen (Moderner Standard)
Die Fixed Diamond Wire-Technologie bindet mikrometergroße Diamantkörnungen direkt auf einen hochfesten Kerndraht (typischerweise galvanisch beschichtet oder kunststoffgebunden auf Klavierdraht oder Speziallegierungen). Die Materialabtragung verlagert sich von der Drei-Körper-Abrasion zu einer schnellen, direkten Zwei-Körper-Mikroschleifbearbeitung. Dieser Übergang bietet deutliche technische Vorteile:
- Engere Schnittspaltbreiten: Galvanisch beschichtete Diamantdrähte erzielen signifikant kleinere Gesamtschnittspaltbreiten, was die nutzbare Ausbeute des Ingot-Materials direkt erhöht.
- Höhere lineare Schnittgeschwindigkeit: Feste Diamant-Schleifmittel ermöglichen es dem Draht, mit wesentlich höheren linearen Geschwindigkeiten auf Silizium einzuwirken, was die Schnittzykluszeiten pro Schnitt drastisch reduziert.
- Eliminierung von losem Slurry: Durch den Ersatz von Slurry-Tanks durch saubere Flüssigkeitskühlsysteme wird die Reinigung nach dem Schnitt vereinfacht und die Einhaltung von Umweltvorschriften erheblich verbessert.
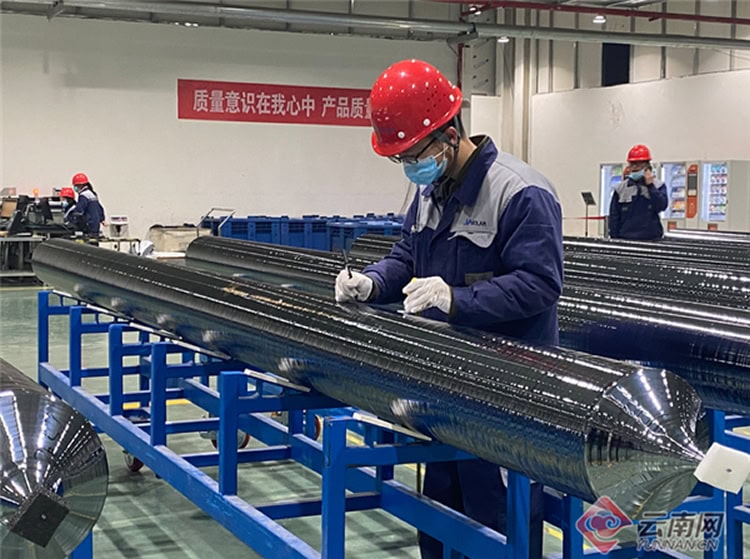
Wichtige Klarstellung zu Kühlung und Filtration: Während Fixed Diamond Wire lose abrasive Slurries eliminiert, handelt es sich um nicht einen ungekühlten Trockenschnittprozess. Die Bearbeitung von hartem, sprödem Silizium erzeugt intensive lokale Reibung und feine submikronale Siliziumpartikel. Eine kontinuierliche Zufuhr von wasserbasiertem Kühlmittel (Wasser, angereichert mit speziellen Schmier- und Entschäumungsmitteln) ist zwingend erforderlich, um Kerf-Schmutz abzuführen und die thermische Last abzuleiten. Darüber hinaus ist ein mehrstufiges Closed-Loop-Filtersystem (wie Hochgeschwindigkeitszentrifugen oder Präzisionsfilterpatronen) unerlässlich, um suspendierte Siliziumfeinteile vor der Kühlmittelrezirkulation zu entfernen.
Ausrüstungsarchitektur: Single Diamond Wire Loop Saws vs. Multi-Wire Saws
Ein häufiges Missverständnis in der Halbleiterfertigung ist die Gleichbehandlung aller Drahtsägemaschinen. In der industriellen Praxis richtet sich das Anlagendesign strikt nach dem vorgesehenen Einsatzbereich:
Endless Diamond Wire Loop Saws (Single Continuous Loop)
Endless Diamond Wire Loop Saws verwenden einen geschlossenen Drahtloop, der zu einem ununterbrochenen Ring verbunden ist und sich kontinuierlich in einer Richtung um Hochgeschwindigkeitsantriebs- und Umlenkrollen bewegt. Da keine Richtungsänderung oder Spulenrückführung stattfindet, können lineare Geschwindigkeiten von 30–60 m/s oder höher erreicht werden [zu bestätigen], was eine außergewöhnlich glatte und kontinuierliche Schnittwirkung ermöglicht.
Primäre Prozessrollen:
- Ingot-Beschneidung (Entfernung von Kopf- und Schwanzenden): Entfernen defekter Saat- und Schwanzenden von gewachsenen Ingots vor dem Quader- oder Rundschleifen.
- Längstrennung (Ingot-Größenanpassung): Schneiden von großdurchmessrigen Ingots oder Siliziumblöcken auf vorgegebene Längen mit hoher Endflächenrechtwinkligkeit.
- Entnahme von Musterwafern und analytischen Coupons: Schneiden einzelner Testwafer (für Minderheiten-Trägerlebensdauer, Widerstand oder FTIR-Sauerstoff-/Kohlenstoffmessungen) und metallographischer Querschnitte, ohne eine Massenproduktionslinie zu blockieren.
- Ausrüstungsreferenz: Erfahren Sie mehr über spezialisierte Beschneidungs- und Trennungskonfigurationen auf unserer Drahtsäge zum Schneiden von Siliziumbarren Lösungsseite.
Multi-Wire Saws (Multi-Wire Web Slicing)
Wenn die Massenproduktion Hunderte von dünnen Wafern gleichzeitig aus einem vorbereiteten Siliziumblock schneiden muss, werden Multi-Wire Saws eingesetzt. Diese Systeme wickeln Tausende von Metern ultrafeinen Diamantdrahts über gerillte Führungsrollen, um ein dichtes Schneidnetz zu bilden. Während der Silizium-Ingot mit oszillierenden oder hin- und hergehenden Kinematiken in das Mehrdrahtnetz geführt wird, wird ein ganzer Batch von kommerziellen Wafern in einem einzigen Arbeitszyklus erzeugt.
Ausrüstungsreferenz: Für Multi-Cut-Web-Operationen und Hochvolumen-Wafering-Anwendungen evaluieren Sie unsere Multiseil-Säge (wie die SVM 60-60 Advanced 5-Wire-Maschine) und dedizierte Schneidplattformen.
Wichtige technische Herausforderungen & Qualitätsmetriken für Barren
Das Erzielen überlegener Schnittergebnisse bei Silizium-Barren erfordert ein Gleichgewicht zwischen Drahtmechanik, Vorschubdynamik und Materialeigenschaften. Die folgenden Qualitätsmetriken bestimmen den Prozesserfolg:
Ebenheit und Rechtwinkligkeit der Stirnfläche (Geometrische Genauigkeit)
Beim Beschneiden und Zerteilen von Barren sind die definierenden geometrischen Maßstäbe Ebenheit (die Abweichung der Schnittfläche von einer idealen Ebene) und Rechtwinkligkeit (die Winkligkeit der Stirnfläche relativ zur zylindrischen oder Blockachse). Eine gleichmäßige Rechtwinkligkeit der Stirnfläche ist entscheidend, da beschnittene Stirnflächen oft als Referenzmontagedatum für nachfolgende Richt-, Rundschleif- oder Mehrdrahtsägevorrichtungen dienen.
Klärung zu TTV (Total Thickness Variation): In der industriellen Praxis ist, TTV ein Parameter, der speziell für dünne geschnittene Wafer reserviert ist (misst die Differenz zwischen maximaler und minimaler Dicke über einen einzelnen Wafer). Die Anwendung von TTV auf Stirnflächen von Barren ist technisch unpräzise; die Barrenzerspanung wird durch Ebenheit, Rechtwinkligkeit und Oberflächenprofilabweichung der Stirnfläche bewertet.
Unterflächenschädigung (SSD) und Mikrorissbildung
Silizium ist ein extrem spröder Halbleiterkristall. Wenn Diamantkörner die Kristallmatrix durchqueren, bilden sich unterhalb der Schnittfuge Mikrorisse. Wenn die Diamantkörnung übermäßig grob ist, die Drahtspannung schwankt oder die Vorschubgeschwindigkeiten über die duktil-spröde Schwelle hinaus erhöht werden, nimmt die Tiefe der Unterflächenschädigung zu. Tiefere SSD erfordert längere nachgeschaltete Läpp- oder Ätzzeiten, um die Kristallintegrität wiederherzustellen.
Drahtdurchbiegung, Spannungsstabilität und Kontrolle des Schnittverlusts
Wenn sich der Draht durch einen Silizium-Barren mit großem Durchmesser (z. B. Durchmesser von 150 mm bis 300 mm [zu bestätigen]) bewegt, verursacht der Widerstand eine leichte Ablenkung des Drahtes, bekannt als Drahtdurchbiegung. Wenn die Drahtspannung unzureichend ist oder die Vorschubgeschwindigkeit schlecht moduliert wird, führt die Drahtdurchbiegung zu konkaven oder gekrümmten Schnittflächen. Fortschrittliche Maschinen verwenden präzise pneumatische oder servogesteuerte Closed-Loop-Spannsysteme, um während des gesamten Schnittzyklus eine konstante Drahtspannung aufrechtzuerhalten.
Prozessvalidierung & Best Practices beim Beschneiden von Silizium-Barren
Anstatt sich auf allgemeine Behauptungen zu verlassen, müssen Fertigungsingenieure Diamantdrahtschneidanlagen durch rigorose Prozessentwicklung validieren. Die Implementierung der folgenden betrieblichen Best Practices gewährleistet reproduzierbare Qualität und optimale Werkzeuglebensdauer:
- Stabile Spannvorrichtungen und Barrenunterstützung: Silizium-Barren müssen in Präzisions-V-Blöcken fest eingespannt oder auf Opfer-Substratbetten (wie Kohlefaserverbundwerkstoff oder spezielle Montagebalken) mit hochstabilen Montageschmelzwachsen oder Klebstoffen befestigt werden. Eine feste mechanische Unterstützung verhindert Mikrovibrationen und eliminiert Ausbrüche, wenn der Draht die Unterseite des Barrens verlässt.
- Adaptive Vorschubgeschwindigkeits-Profilierung: Die Kontaktlänge eines runden Barrens variiert kontinuierlich von der anfänglichen Rundung über die breiteste Mittellinie bis zur Unterseite. Die Nutzung einer CNC-gesteuerten adaptiven Absenkprofilierung (Reduzierung der Vorschubgeschwindigkeit beim Eintritt, Beschleunigung über den Kern und Verlangsamung vor dem Durchbruch) verhindert Kantenabplatzungen und minimiert die Drahtdurchbiegung.
- Direkte Kühlmittelzufuhr: Positionieren Sie Hochfluss-, Niederdruckdüsen direkt an den Ein- und Austrittspunkten des Drahtes. Druckkühler muss in den schmalen Schnittfugenkanal eindringen, um Siliziumstaub sofort abzuführen und eine Verstopfung durch Späne zu verhindern, was eine Hauptursache für vorzeitiges Abplatzen des Drahtes ist.
- Vorproduktions-Testschnitte und kundenspezifisches Benchmarking: Da sich die Siliziumqualität, die Kristallorientierung (, ) und der Barrendurchmesser zwischen den Produktionslinien unterscheiden, sollten die genauen Schnittparameter (Lineargeschwindigkeit, Absenkgeschwindigkeit, Drahtdurchmesserauswahl) durch experimentelle Musterschnitte verifiziert werden. Vimfun bietet umfassende Labortest-Schnitte und Prozessvalidierungen, um genaue Zykluszeiten und Oberflächenrauheit vor der Maschinenlieferung zu ermitteln.
Zukunftstrends in der Siliziumdrahtschneidetechnologie
Der Sektor der Silizium-Barrenbearbeitung entwickelt sich ständig weiter, parallel zu Fortschritten in der Halbleiterautomatisierung und der Solarzelleneffizienz:
- Ultradünne Drahtdurchmesser: Kontinuierliche Entwicklung von hochfesten Kernmaterialien ermöglicht eine progressive Reduzierung der Drahtdurchmesser, wodurch der Schnittverlust verringert und mehr nutzbares Siliziummaterial pro gewachsenem Barren erzielt wird.
- Integrierte Inline-Messtechnik: Die Integration von optischen Laserscannern und berührungslosen Wegsensoren direkt auf den Schneidmaschinenbetten ermöglicht die automatisierte Überprüfung der Ebenheit der Stirnfläche unmittelbar nach Abschluss des Schnitts.
- Intelligente Automatisierung und Roboter-Barrenhandhabung: Roboter-Ladearme und automatisierte Spannsysteme minimieren den Eingriff des Bedieners, schützen spröde Barren vor Handhabungsstößen und verbessern die Fabrik-OEE (Overall Equipment Effectiveness).
Häufig gestellte Fragen (FAQ)
- Was ist der Hauptunterschied zwischen dem Beschneiden von Silizium-Barren und dem Scheiden von Wafern?
Beim Beschneiden von Silizium-Barren werden die unregelmäßige Rundung und das Ende (Saat- und Tang-Ende) eines gewachsenen Silizium-Barrens abgeschnitten oder die Barren werden in standardisierte Segmente zerteilt. Es handelt sich um einen Einzel-Schnittprozess, der sich auf die Ebenheit und Rechtwinkligkeit der Stirnfläche konzentriert. Im Gegensatz dazu werden beim Wafer-Schneiden Mehrdrahtbänder verwendet, um gleichzeitig einen konditionierten Siliziumblock in Hunderte von ultradünnen kommerziellen Wafern zu schneiden. - Warum werden Endlosdrahtsägen mit Diamantdrahtschleife für das Beschneiden von Barren und für Testmuster bevorzugt?
Endlose Diamantdrahtschleifen arbeiten kontinuierlich in einer Richtung bei hohen Lineargeschwindigkeiten ohne Richtungswechsel. Dies ermöglicht schnelle Schnittgeschwindigkeiten, minimale Oberflächenstreifen und schnelle Einrichtung, was Endlosdrahtsägen ideal für das Beschneiden von Barren, die Größenanpassung und die schnelle Entnahme von Musterwafern für die Laboranalyse macht. - Macht das Schneiden mit festem Diamantdraht die Notwendigkeit von Schneidflüssigkeit überflüssig?
Nein. Drahtschneiden mit festem Diamantdraht eliminiert schmutzige, gefährliche lose Schleifschlämme, erfordert jedoch weiterhin eine wasserbasierte Kühlflüssigkeit und ein spezielles Filtrationssystem. Kühlflüssigkeit ist unerlässlich, um thermische Spannungen zu verhindern, den Draht zu schmieren und Silizium-Abfallpartikel kontinuierlich von der Schnittfläche wegzuspülen. - Warum wird beim Zuschneiden von Barren die Ebenheit anstelle von TTV verwendet?
TTV (Total Thickness Variation) misst Dickenunterschiede über dünne, flexible Wafer. Für Massenbarren sind die Ebenheit der Stirnfläche und die Rechtwinkligkeit zur Barrenachse die richtigen metrologischen Parameter, um zuverlässige Referenzflächen für die nachgeschaltete Verarbeitung zu gewährleisten. - Wie kann ich die optimale Schnittgeschwindigkeit und den optimalen Vorschub für meinen spezifischen Barrendurchmesser ermitteln?
Optimale Parameter hängen vom Barrendurchmesser, der Kristallwachstumsmethode (Cz vs. FZ) und der erforderlichen Oberflächenrauheit ab. Spezifische Betriebsparameter sollten durch experimentelle Testschnitte bestätigt werden. Kontaktieren Sie unser Anwendungstechnik-Team bei Vimfun (Zhengzhou Shine Smart Equipment Ltd.) für kundenspezifische Testauswertungen.