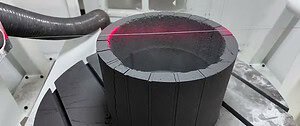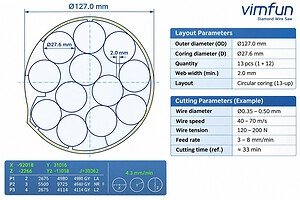
El corte de lingotes de silicio con alambre es un paso fundamental de fabricación en las cadenas de valor de semiconductores y fotovoltaica. Antes de que los lingotes de silicio monocristalino (Czochralski/FZ) o policristalino en bruto puedan procesarse en obleas pulidas, los lingotes a granel deben someterse a un acondicionamiento geométrico preciso. Este proceso abarca recorte de lingotes (eliminación de los extremos de semilla y cola), secciónado en longitud (corte de lingotes a longitudes estandarizadas), extracción de obleas de prueba (corte de obleas de muestra para inspección cristalográfica y de resistividad), y finalmente corte de obleas en lotes. Cada fase requiere cinemáticas específicas, configuraciones de alambre y controles operativos para optimizar el rendimiento del material y la integridad de la superficie.
A medida que los sustratos semiconductores y las células solares exigen tolerancias geométricas más estrictas y anchos de corte más finos, la comprensión de la división entre el procesamiento de bucle de alambre único y el corte multialambre de alto volumen es vital para los ingenieros de procesos y los gerentes de producción. Esta guía técnica integral detalla la evolución del corte con alambre, las métricas clave de calidad geométrica, la dinámica de enfriamiento y las mejores prácticas de ingeniería para el procesamiento de lingotes de silicio.
Para corte y seccionamiento de lingotes de hasta Ø600 × 2000 mm con hilo simple, consulte la SGC 70 Sierra de alambre para recorte de lingotes.

La Evolución de las Técnicas de Corte con Alambre: Lodo vs. Alambre Diamantado Fijo
El sector del corte de silicio ha experimentado un profundo cambio en las últimas dos décadas, pasando del aserrado tradicional con lodo abrasivo suelto a la tecnología de alambre diamantado fijo.
Aserrado con Lodo Abrasivo Libre (Contexto Histórico)
Históricamente, los lingotes de silicio se cortaban utilizando alambres de acero liso que transportaban un lodo abrasivo compuesto de partículas de carburo de silicio (SiC) o diamante suspendidas en polietilenglicol (PEG) o aceite mineral. La eliminación del material se producía a través del rodamiento mecánico y la abrasión de tres cuerpos de los granos abrasivos sueltos contra la pieza de trabajo de silicio. Aunque alguna vez fue la norma en la industria, el aserrado con lodo presentaba graves desventajas operativas:
- Pérdida de Material Sustancial: El aserrado con alambre de lodo típicamente requería calibres de alambre gruesos y amplios márgenes de corte, convirtiendo cantidades sustanciales de silicio valioso de alta pureza en aserrín irrecuperable.
- Reciclaje de Lodo y Carga Ambiental: La gestión, separación y eliminación de lodos a base de aceite usados crearon intensos costos ambientales y de reciclaje.
- Velocidades de Corte Limitadas: La abrasión por rodadura de tres cuerpos es inherentemente lenta, lo que restringe el rendimiento y aumenta los tiempos de ciclo de la máquina.
Aserrado con Alambre Diamantado Fijo (Estándar Moderno)
La tecnología de alambre diamantado fijo une granos de diamante de tamaño micrométrico directamente a un núcleo de alambre de alta resistencia (típicamente galvanizado o unido con resina a alambre de piano o aleaciones especializadas). La eliminación del material cambia de la abrasión de tres cuerpos a la micro-rectificación directa y rápida de dos cuerpos. Esta transición proporciona claras ventajas de ingeniería:
- Márgenes de Corte Más Estrechos: Los alambres diamantados galvanizados logran anchos de corte generales significativamente menores, lo que aumenta directamente el rendimiento utilizable del material del lingote.
- Mayor Velocidad de Corte Lineal: Los abrasivos de diamante fijos permiten que el alambre interactúe con el silicio a velocidades lineales sustancialmente más altas, reduciendo drásticamente los tiempos de ciclo de corte por corte.
- Eliminación de Lodo Suelto: Al reemplazar los tanques de lodo con circuitos de enfriamiento de líquido limpio, la limpieza posterior al corte se simplifica y el cumplimiento ambiental mejora enormemente.
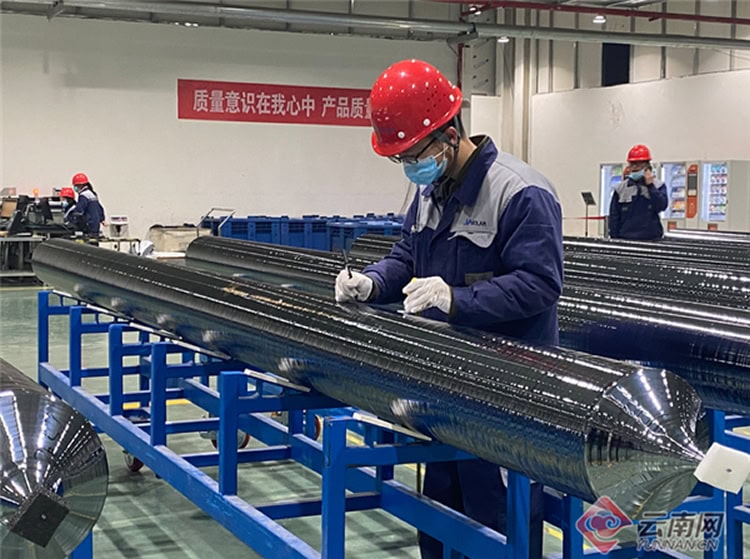
Aclaración Crucial sobre Enfriamiento y Filtración: Si bien el alambre diamantado fijo elimina los lodos abrasivos sueltos, es no un proceso de corte en seco sin enfriamiento. El procesamiento de silicio duro y quebradizo genera una intensa fricción localizada y finas partículas de silicio submicrónicas. La entrega continua de refrigerante a base de agua (agua enriquecida con agentes lubricantes y antiespumantes especializados) es obligatoria para evacuar los escombros del corte y disipar la carga térmica. Además, un sistema de filtración de circuito cerrado multietapa (como centrifugadoras de alta velocidad o filtros de cartucho de precisión) es esencial para eliminar las finas partículas de silicio en suspensión antes de la recirculación del refrigerante.
Arquitectura del Equipo: Sierras de Bucle de Alambre Diamantado Único vs. Sierras Multialambre
Una idea errónea común en el procesamiento de semiconductores es tratar toda la maquinaria de corte con alambre como intercambiable. En la práctica industrial, el diseño del equipo se alinea estrictamente con el alcance operativo previsto:
Sierras de Bucle de Alambre Diamantado Continuo (Bucle Continuo Único)
Las sierras de bucle de alambre diamantado continuo utilizan un alambre de circuito cerrado unido en un anillo ininterrumpido que viaja continuamente en una dirección alrededor de ruedas de accionamiento y de inactividad de alta velocidad. Debido a que no hay inversión de dirección ni reciprocación del carrete, las velocidades lineales pueden alcanzar 30-60 m/s o más [待确认], lo que proporciona una acción de corte excepcionalmente suave y continua.
Roles Principales del Proceso:
- Recorte de Lingotes (Eliminación de Cabeza y Cola): Recorte de las secciones defectuosas del extremo de semilla y del extremo de cola de los lingotes cultivados antes del escuadrado o la rectificación cilíndrica.
- Secciónado en Longitud (Dimensionamiento de Lingotes): Corte de lingotes de gran diámetro o bloques de silicio a longitudes designadas con alta escuadra en la cara final.
- Extracción de Muestras de Obleas y Cupones Analíticos: Corte de obleas de prueba individuales (para mediciones de vida útil de portadores minoritarios, resistividad u oxígeno/carbono por FTIR) y secciones transversales metalúrgicas sin ocupar una línea de corte de producción en masa.
- Referencia del Equipo: Obtenga más información sobre configuraciones especializadas de recorte y seccionado en nuestra Sierra de alambre para cortar lingotes de silicio página de soluciones.
Sierras Multialambre (Corte Web Multialambre)
Cuando la producción en masa de alto volumen requiere el corte simultáneo de cientos de obleas delgadas a partir de un bloque de silicio preparado, se emplean Sierras Multialambre. Estos sistemas enrollan miles de metros de alambre diamantado ultrafino a través de rodillos guía acanalados para formar una densa red de corte. A medida que el lingote de silicio se introduce en la red multialambre con cinemáticas oscilantes o reciprocantes, se genera un lote completo de obleas comerciales en un solo ciclo operativo.
Referencia del Equipo: Para operaciones de corte web múltiple y aplicaciones de corte de obleas de alto volumen, evalúe nuestras Sierra de hilo múltiple (como la máquina SVM 60-60 Advanced 5-Wire) y plataformas de corte dedicadas.
Desafíos Clave de Ingeniería y Métricas de Calidad de Lingotes
Lograr resultados de corte superiores en lingotes de silicio a granel requiere equilibrar la mecánica del alambre, la dinámica de avance y las características del material. Las siguientes métricas de calidad dictan el éxito del proceso:
Planitud y Perpendicularidad de la Cara Extrema (Precisión Geométrica)
En el recorte y seccionamiento de lingotes, los puntos de referencia geométricos definitorios son Planitud (la desviación de la superficie de corte de un plano ideal) y Perpendicularidad (la escuadra de la cara extrema con respecto al eje cilíndrico o del bloque). La perpendicularidad constante de la cara extrema es fundamental porque las caras extremas recortadas a menudo sirven como plano de referencia de montaje para el posterior escuadrado, rectificado cilíndrico o utillaje de corte multialambre.
Aclaración sobre TTV (Variación Total de Espesor): En la práctica industrial, TTV es un parámetro reservado específicamente para obleas cortadas finas (que mide la diferencia entre el espesor máximo y mínimo en una oblea individual). Aplicar TTV a las caras extremas de recorte de lingotes a granel es técnicamente impreciso; el seccionamiento a granel se evalúa por la planitud de la cara extrema, la perpendicularidad y la desviación del perfil de la superficie.
Daño Subsuperficial (SSD) y Microfisuración
El silicio es un cristal semiconductor extremadamente frágil. Cuando los granos de diamante atraviesan la matriz cristalina, se forman microfisuras debajo de la línea de corte. Si el grano de diamante es excesivamente grueso, la tensión del alambre fluctúa o las velocidades de avance se empujan más allá del umbral dúctil-frágil, aumenta la profundidad del daño subsuperficial. Un SSD más profundo requiere tiempos de pulido o grabado químico posteriores más largos para restaurar la integridad del cristal.
Control de la Deflexión del Alambre, Estabilidad de la Tensión y Pérdida de Material
A medida que el alambre avanza a través de un lingote de silicio de gran diámetro (por ejemplo, diámetros de 150 mm a 300 mm [a confirmar]), la resistencia provoca una ligera deflexión del alambre, conocida como deflexión del alambre. Si la tensión del alambre es inadecuada o la velocidad de avance está mal modulada, la deflexión del alambre provoca caras de corte cóncavas o curvas. Las máquinas avanzadas utilizan sistemas de tensión de circuito cerrado de precisión neumáticos o controlados por servomotor para mantener una tensión constante del alambre durante todo el ciclo de corte.
Validación de Procesos y Mejores Prácticas en el Recorte de Lingotes de Silicio
En lugar de basarse en afirmaciones genéricas, los ingenieros de fabricación deben validar las configuraciones de corte con alambre de diamante a través de una rigurosa ingeniería de procesos. La implementación de las siguientes prácticas operativas recomendadas garantiza una calidad repetible y una vida útil óptima de la herramienta:
- Fijación Rígida y Soporte del Lingote: Los lingotes de silicio deben fijarse rígidamente en bloques en V de precisión o montarse sobre lechos de sustrato sacrificiales (como compuestos de carbono o vigas de montaje especializadas) utilizando ceras o adhesivos de montaje de alta estabilidad. Un soporte mecánico firme evita las microvibraciones y elimina las astillas de rotura cuando el alambre sale de la base del lingote.
- Perfilado Adaptativo de la Velocidad de Avance: La longitud de contacto de un lingote redondo varía continuamente desde la corona inicial hasta la línea central más ancha y hacia abajo. La utilización del perfilado adaptativo de avance descendente controlado por CNC (reduciendo la velocidad de avance en la entrada, acelerando a través del núcleo y desacelerando antes de la ruptura) evita el astillado de los bordes y minimiza la deflexión del alambre.
- Entrega Directa de Chorro de Refrigerante: Coloque boquillas de alto flujo y baja presión directamente en los puntos de entrada y salida del alambre. El refrigerante presurizado debe penetrar en el estrecho canal de corte para evacuar inmediatamente el polvo de silicio y evitar la compactación de virutas, que es una causa principal de desprendimiento prematuro del alambre.
- Cortes de Prueba de Preproducción y Benchmarking Personalizado: Dado que el grado de silicio, la orientación del cristal (, ) y el diámetro del lingote varían entre las líneas de producción, los parámetros de corte exactos (velocidad lineal, velocidad de avance, selección del diámetro del alambre) deben verificarse mediante cortes de muestra experimentales. Vimfun proporciona pruebas de corte de laboratorio integrales y validación de procesos para determinar los tiempos de ciclo exactos y la rugosidad de la superficie antes de la entrega de la máquina.
Tendencias Futuras en la Tecnología de Corte con Alambre de Silicio
El sector de procesamiento de lingotes de silicio continúa evolucionando junto con los avances en la automatización de semiconductores y la eficiencia de las células solares:
- Diámetros de Alambre Ultra Finos: El desarrollo continuo en materiales de núcleo de alta resistencia permite que los diámetros de los alambres de diamante disminuyan progresivamente, reduciendo la pérdida de material y produciendo más silicio utilizable por lingote cultivado.
- Metrología Integrada en Línea: La integración de escáneres láser ópticos y sensores de desplazamiento sin contacto directamente en las bancadas de las máquinas de corte permite la verificación automatizada de la perpendicularidad de la cara extrema inmediatamente después de completar el corte.
- Automatización Inteligente y Manejo Robótico de Lingotes: Los brazos de carga robóticos y los sistemas de sujeción automatizados minimizan la intervención del operador, protegiendo los lingotes frágiles contra impactos de manipulación y mejorando la OEE (Eficacia General del Equipo) de la fábrica.
Preguntas frecuentes (FAQ)
- ¿Cuál es la diferencia principal entre el recorte de lingotes de silicio y el corte de obleas?
El recorte de lingotes de silicio implica cortar la corona y la cola irregulares (extremos de semilla y tanga) de un lingote de silicio recién crecido o cortar lingotes a granel en segmentos estandarizados. Es un proceso de corte único centrado en la planitud y perpendicularidad de la cara extrema. En contraste, el corte de obleas utiliza redes multialambre para cortar simultáneamente un bloque de silicio acondicionado en cientos de obleas comerciales ultrafinas. - ¿Por qué se prefieren las sierras de bucle de alambre de diamante sin fin para el recorte de lingotes y el muestreo de prueba?
Los bucles de alambre de diamante sin fin operan continuamente en una dirección a altas velocidades lineales sin cambios de dirección. Esto permite altas tasas de corte, mínimas estriaciones superficiales y una configuración rápida, lo que hace que las sierras de bucle sin fin sean ideales para el recorte de lingotes, el dimensionamiento y la extracción rápida de obleas de muestra para análisis de laboratorio. - ¿La fijación del corte con alambre de diamante elimina la necesidad de líquido de corte?
No. El alambre diamantado fijo elimina las pastas abrasivas sueltas, sucias y peligrosas, pero aún requiere un refrigerante a base de agua y un sistema de filtración especializado. El refrigerante es esencial para prevenir el estrés térmico, lubricar el alambre y eliminar continuamente las partículas de silicio del corte de la interfaz de corte. - ¿Por qué se utiliza la planitud en lugar de TTV al evaluar el recorte de lingotes?
TTV (Variación Total de Espesor) mide las discrepancias de espesor en obleas delgadas y flexibles. Para lingotes a granel, la planitud de la cara final y la perpendicularidad con respecto al eje del lingote son los parámetros metrológicos correctos para garantizar superficies de referencia fiables para el procesamiento posterior. - ¿Cómo puedo determinar la velocidad de corte y la velocidad de avance óptimas para mi diámetro de lingote específico?
Los parámetros óptimos dependen del diámetro del lingote, el método de crecimiento del cristal (Cz frente a FZ) y la rugosidad superficial requerida. Los parámetros operativos específicos deben confirmarse mediante pruebas de corte experimentales. Póngase en contacto con nuestro equipo de ingeniería de aplicaciones en Vimfun (Zhengzhou Shine Smart Equipment Ltd.) para realizar evaluaciones de prueba personalizadas.