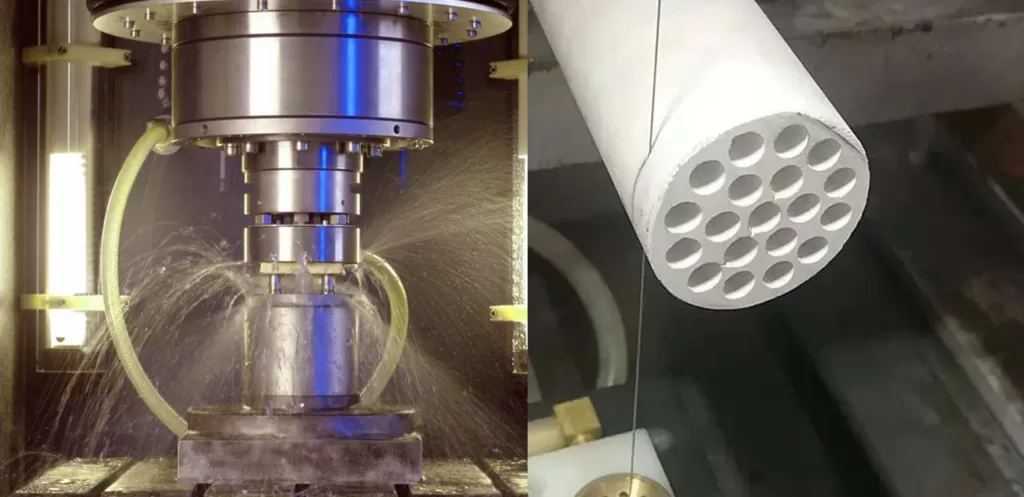
ECM-Bearbeitung und geschlossene Diamantdrahtbearbeitung lösen unterschiedliche Fertigungsprobleme. Die elektrochemische Bearbeitung entfernt leitfähiges Material durch kontrollierte anodische Auflösung und eignet sich daher für komplexe Metallgeometrien ohne Werkzeug-Werkstück-Kontakt. Die geschlossene Diamantdrahtbearbeitung ist ein mechanisches Schleifverfahren, das hauptsächlich zum Trennen, Beschneiden und Formen harter oder spröder Werkstücke eingesetzt wird. Die richtige Wahl hängt von der elektrischen Leitfähigkeit, der Geometrie, der Schnittrichtung, den Kontaminationskontrollen und dem erforderlichen Oberflächenzustand ab.
Dieser Leitfaden erläutert die Arbeitsprinzipien, praktischen Grenzen und Auswahlkriterien für beide Methoden. Er dient als Prozessvergleich und nicht als Ersatz für eine Musterschnittbewertung oder eine anwendungsspezifische Maschinenempfehlung.
Was ist ECM-Bearbeitung?
Die elektrochemische Bearbeitung (ECM) ist ein berührungsloses subtraktives Verfahren. Das Werkstück wirkt als Anode, ein geformtes Werkzeug als Kathode und ein Elektrolyt leitet den Strom durch den Bearbeitungsspalt. Unter kontrollierten elektrischen und flüssigen Bedingungen wird Material vom Werkstück entfernt, ohne konventionelle Schnittkräfte.
Da das Werkzeug das Werkstück nicht mechanisch schneidet, kann ECM Grate, Werkzeugdruckverformungen und eine konventionelle Wärmeeinflusszone vermeiden. Die endgültige Genauigkeit wird nicht allein durch den Strom bestimmt: Werkzeuggeometrie, Elektrodenabstand, Elektrolytfluss, Temperatur, Stromdichte und Prozessstabilität beeinflussen das Ergebnis.
Wo wird ECM-Bearbeitung eingesetzt?
- Luft- und Raumfahrt-Metallkomponenten: komplexe Kanäle, Profile und Merkmale in leitfähigen Legierungen.
- Medizinische und Präzisionskomponenten: gratfreie Merkmale, bei denen mechanische Schnittkräfte unerwünscht sind.
- Werkzeug- und Produktionsteile: wiederholte leitfähige Metallgeometrien, die durch ein dediziertes Werkzeug und ein kontrolliertes Elektrolytsystem unterstützt werden.
Die erste Screening-Frage ist die Materialleitfähigkeit. Standard-ECM ist für elektrisch leitfähige Werkstücke vorgesehen. Glas, Quarz, Keramik, Saphir, Graphit und viele Halbleitermaterialien erfordern einen anderen Schneidansatz.
ECM-Vorteile und praktische Einschränkungen
Mögliche Vorteile
- Kein direkter Werkzeug-Werkstück-Kontakt
- Gratfreie Metallentfernung unter stabilem Prozess
- Geeignet für schwer zu bearbeitende leitfähige Legierungen
- Kann komplexe oder interne Geometrien bilden
Praktische Einschränkungen
- Erfordert ein elektrisch leitfähiges Werkstück
- Benötigt Elektrolytumwälzung und Abfallbehandlung
- Werkzeug- und Prozesskontrolle erhöhen die Einrichtungs komplexität
- Genauigkeit hängt von Spalt- und Flussstabilität ab
Was ist geschlossene Diamantdrahtbearbeitung?

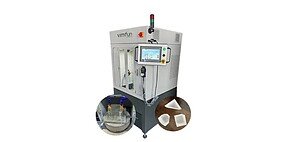
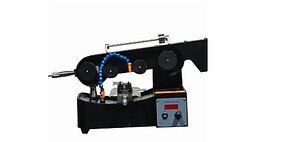
Die geschlossene Diamantdrahtbearbeitung verwendet eine Endlosschleife mit festem Diamantkorn. Die Schleife bewegt sich in einer Richtung, während die Maschine Drahtspannung, Vorschub und Werkstückposition steuert. Das Material wird entlang eines externen Schnittpfades entfernt, was das Verfahren für gerade Schnitte, Beschneidungen und ausgewählte Konturschnitte geeignet macht.
Im Gegensatz zur ECM hängt das Verfahren nicht von der elektrischen Leitfähigkeit ab. Es kann harte und spröde Materialien wie optisches Glas, Quarz, Keramik, Silizium, Saphir, Graphit und einige Metalle oder Verbundwerkstoffe schneiden. Erfahren Sie mehr über die breitere Diamantdrahtschneidverfahren und verfügbare Diamantdrahtstrukturen und -beschichtungen.
ECM-Bearbeitung vs. geschlossene Diamantdrahtbearbeitung
| Auswahlfaktor | ECM-Bearbeitung | Geschlossenes Diamantdrahtschneiden |
|---|---|---|
| Entfernungprinzip | Elektrochemische Auflösung | Mechanische Abrieb mit festem Diamantkorn |
| Materialanforderung | Elektrisch leitfähige Materialien | Leitfähige und nicht leitfähige Materialien |
| Typische Geometrie | Komplexe Profile, Hohlräume und geformte Metallmerkmale | Trennen, Beschneiden, gerade Schnitte und ausgewählte Konturen |
| Mechanische Schnittkraft | Kein direkter Werkzeugkontakt | Gering, aber vorhanden; gesteuert durch Spannung und Vorschub |
| Thermische Auswirkung | Keine konventionelle Wärmeeinflusszone | Generell gering, wenn Drahtzustand, Vorschub und Kühlung kontrolliert werden |
| Prozessmedien | Elektrolyt und kontrolliertes elektrisches System | Kann je nach Material, Draht und Staubkontrollen nass oder trocken laufen |
| Abfallmanagement | Elektrolytfiltration und -aufbereitung | Abfallschlamm-, Kühlmittel- oder Staubabsaugung |
| Beste Passform | Komplexe leitfähige Metallstrukturen | Trennung von harten oder spröden Werkstücken mit geringem Materialverlust |
Kein Verfahren ist universell präziser. Die Präzision des ECM wird durch die Werkzeugform, die elektrischen Bedingungen und die Spaltstabilität bestimmt. Die Schnittqualität des Diamantdrahts hängt von der Maschinenstruktur, der Drahtspezifikation, der Spannung, der Drahtgeschwindigkeit, der Vorschubgeschwindigkeit, der Unterstützung und der Kühlmittel- oder Staubkontrolle ab. Vergleichen Sie das tatsächliche Werkstück und die Toleranzanforderung, anstatt ein Verfahren aufgrund einer pauschalen Genauigkeitsaussage auszuwählen.
Bedeutet Wire ECM dasselbe wie Drahtsägen?
Nein. Der Begriff Wire ECM kann ein elektrochemisches Verfahren beschreiben, das eine drahtförmige Elektrode verwendet. Die Materialabtragung hängt immer noch von der Elektrochemie ab und erfordert daher ein leitfähiges Werkstück und eine Elektrolytkontrolle. Eine Diamantdrahtsäge verwendet einen abrasiven Draht als Schneidwerkzeug. Die ähnliche Verwendung des Wortes “Draht” macht die Verfahren nicht austauschbar.
Checkliste zur Verfahrensauswahl
| Frage | Warum es wichtig ist |
|---|---|
| Ist das Werkstück elektrisch leitfähig? | Wenn nicht, ist Standard-ECM nicht geeignet. |
| Handelt es sich um einen Innen- oder Außenschnitt? | Komplexe interne Metallstrukturen können für ECM sprechen; Zuschneiden und Trennen können für den Drahtschnitt sprechen. |
| Was sind die Abmessungen und Auflagepunkte des Werkstücks? | Sie bestimmen den Maschinenweg, das Vorrichtungsdesign und die Schnittstabilität. |
| Welche Kanten-, Ebenheits- und Oberflächenanforderungen gelten? | Diese definieren die Akzeptanzkriterien für einen Musterschnitt. |
| Sind Elektrolyt-, Kühlmittel- oder Trockenstaubkontrollen zulässig? | Einrichtungs- und Materialbeschränkungen können ein Verfahren ausschließen. |
| Welcher Materialverlust ist akzeptabel? | Schnittspalt und nachgeschaltete Bearbeitung beeinflussen die Gesamtausbeute und die Kosten. |
Geben Sie für harte oder spröde Materialien den Materialtyp, die Abmessungen, die erforderliche Schnittgeometrie, die Toleranz, den angestrebten Oberflächenzustand und die Zulässigkeit von Wasser an. Diese Details helfen bei der Entscheidung, ob ein Standard oder eine kundenspezifische Seilsägemaschine Lösung bewertet werden soll.
Häufig gestellte Fragen
Kann ECM Keramik, Quarz oder Glas schneiden?
Standard-ECM erfordert ein elektrisch leitfähiges Werkstück und ist daher im Allgemeinen nicht das geeignete Verfahren für isolierende Keramiken, Quarz oder Glas. Der Diamantdrahtschnitt wird häufig für diese harten und spröden Materialien evaluiert.
Erzeugt ECM eine Wärmeeinflusszone?
ECM trägt Material durch elektrochemische Auflösung und nicht durch konventionelles thermisches Schneiden ab. Es erzeugt keine konventionelle Wärmeeinflusszone, obwohl Prozesstemperatur und Elektrolytbedingungen weiterhin kontrolliert werden müssen.
Welches Verfahren ist besser für einen geraden Schnitt durch einen spröden Block?
Der geschlossene Diamantdrahtschnitt ist in der Regel der relevantere Ausgangspunkt, da er nichtleitende harte und spröde Werkstücke trennen kann. Die endgültige Eignung sollte anhand der Abmessungen, der Auflage, der Toleranz und eines Musterschnitts bestätigt werden.
Welches Verfahren erzeugt weniger Materialabfall?
Die Antwort hängt von der Struktur ab. Der Diamantdrahtschnitt kann den Materialverlust bei Trennvorgängen durch einen kontrollierten Schnittspalt reduzieren. ECM erzeugt keinen Sägeschnittspalt auf die gleiche Weise, erfordert aber eine Berücksichtigung des elektrochemischen Spaltes und erzeugt Elektrolytabfälle, die behandelt werden müssen.
Welche Informationen werden vor einer Verfahrensprüfung benötigt?
Teilen Sie die Materialgüte, Leitfähigkeit, Werkstückgröße, Schnittweg, Toleranz, erforderlichen Kanten- oder Oberflächenzustand, Produktionsmenge und Einschränkungen hinsichtlich Wasser, Elektrolyt oder Staub mit. Fotos oder Zeichnungen sind nützlich, wenn verfügbar.
Überprüfungsanforderung für Schneidverfahren
Wenn Ihre Anwendung die Trennung von harten oder spröden Materialien beinhaltet, senden Sie die unten aufgeführten Werkstückdetails. Vimfun kann das Material, die Geometrie und die Akzeptanzanforderungen überprüfen und einen geeigneten Musterschnitt- oder Maschinenauswahlpfad empfehlen.