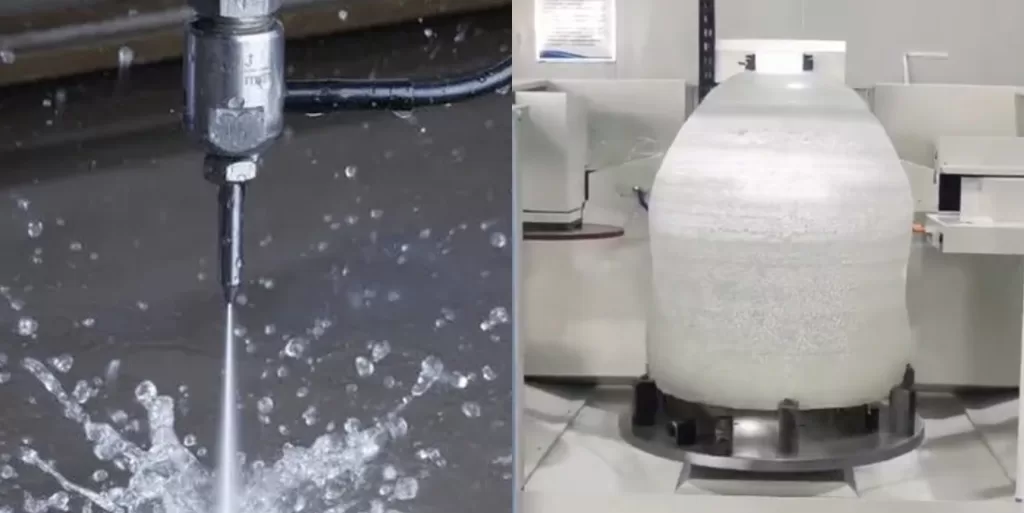
Wasserstrahlschneiden und Diamantdrahtschneiden können beide Materialien ohne die konzentrierte Wärmequelle verarbeiten, die von Laser- oder Plasmasystemen verwendet wird. Diese Ähnlichkeit macht sie nicht austauschbar. Ein Wasserstrahl beschleunigt Wasser, manchmal mit zugesetztem Schleifmittel, durch eine kleine Düse. Eine Diamantdrahtsäge bewegt einen diamantbeschichteten Draht unter kontrollierter Spannung und Vorschub durch das Werkstück. Die Wahl hängt von Material, Dicke, Geometrie, Wasserbeschränkungen, Kontaminationsrisiko, Kantenbeschaffenheit, Schnittfuge und Gesamtkosten ab.
Dieser Artikel vergleicht die beiden Methoden für die industrielle Materialbearbeitung. In Diamantdrahtschneiden, ist Diamant das Schleifmittel, das vom Draht getragen wird; die Formulierung bedeutet nicht, dass das Werkstück ein Diamantjuwel ist. Für Ausrüstungsoptionen, die mit harten und spröden Materialien verwendet werden, siehe unsere Diamantseilsägesysteme.
Funktionsweise des Wasserstrahlschneidens
Wasserstrahlsysteme wandeln unter Druck stehendes Wasser in einen Hochgeschwindigkeitsstrahl um. Reinstwassersysteme werden häufig für weichere Materialien verwendet. Abrasive Wasserstrahlsysteme führen mineralische Schleifmittel in den Strahl ein, um härtere Materialien wie Metalle, Stein, Glas und ausgewählte Verbundwerkstoffe zu schneiden. Pumpendruck, Düseneinstellung, Schleifmittelstrom, Stand-off-Abstand, Vorschubgeschwindigkeit und Werkstückauflage beeinflussen alle die Schnittqualität.
- Typische Stärken: programmierbare Konturen, breite Materialkompatibilität und wenig bis keine konventionelle Wärmeeinflusszone.
- Wichtige Einschränkungen: Wassereinwirkung, Schleifschlamm, Spritzwasserkontrolle, Keil, Düseneinlauf und Abwasserbehandlung.
- Am besten zu bewerten mit: Materialdicke, Kantentoleranz, zulässige Nassbearbeitung und Entsorgungsanforderungen.
Funktionsweise des Diamantdrahtschneidens
Diamantdrahtschneiden entfernt Material durch viele kleine Schleifkontakte entlang eines sich bewegenden Drahtes. In einem Endlosschwingsystem bewegt sich der Draht kontinuierlich um die Antriebs- und Führungsräder, während die Maschine Spannung, Geschwindigkeit, Werkstückposition und Vorschub steuert. Der Prozess kann je nach Material und Staubkontrollanforderungen für Nass- oder Trockenbetrieb konfiguriert werden. Siehe die Anleitung zum Diamantdrahtschneiden für die zugrunde liegenden Bewegungs- und Steuerprinzipien.
- Typische Stärken: tiefe gerade Schnitte, Zuschneiden und Trennen von harten oder spröden Werkstücken mit geringem thermischen Einfluss.
- Wichtige Einschränkungen: Drahtverschleiß, Führungsjustierung, Spannung, Vorschubstabilität, Spannvorrichtungszugang und Kühlmittel- oder Staubabsaugung.
- Am besten zu bewerten mit: tatsächliche Schnittfuge, Kantenabplatzer, Ebenheit, Oberfläche, Drahtverbrauch und Schnittzeit.
Wasserstrahl vs. Diamantdrahtschneiden
| Auswahlfaktor | Wasserstrahlschneiden | Diamantdrahtschneiden |
|---|---|---|
| Abtragsmethode | Hochgeschwindigkeits-Wasserstrahl; Schleifmittel kann zugesetzt werden | Mechanische Abtragung durch auf einem sich bewegenden Draht befestigten Diamant |
| Wasserbedarf | Wasser ist grundlegend für den Prozess | Nass- oder Trockenkonfigurationen sind je nach Material möglich |
| Wärmeeinfluss | Wenig konventionelle Wärmeeinflusszone, obwohl Energie immer noch am Schnitt vorhanden ist | Niedrig-thermische Abtragsentfernung; Reibung wird durch Prozesseinstellungen gesteuert |
| Abfallstrom | Wasser, abgetragenes Material und möglicherweise verbrauchtes Schleifmittel bilden einen gemischten Abfallstrom | Kühlmittelschlamm für Nassschneiden oder aufgefangener Staub für Trockenschneiden |
| Kerf-Steuerung | Abhängig von Düse, Schleifmittel, Druck, Stand-off, Geschwindigkeit und Dicke | Abhängig von Drahtdurchmesser, Beschichtung, Rundlauf, Spannung und Vorschub |
| Edge condition | Keil, Streifenbildung oder Delamination können eine Kontrolle erfordern | Abplatzer, Drahtspuren und Ebenheit hängen von der Unterstützung und Maschinenstabilität ab |
| Geometrie | Stark für programmierbare 2D-Konturen und Durchgangsschnitte | Stark für tiefe gerade Schnitte, Zuschneiden, Trennen und ausgewählte Konturen |
| Verhalten bei Dicke | Schnittgeschwindigkeit und Keil können sich mit zunehmender Dicke ändern | Tiefe Schnitte sind praktikabel, wenn Drahtweg, Verfahrweg und Spanabfuhr kontrolliert werden |
| Endgültige Entscheidung | Vergleichen Sie Muster-Schnittqualität, Verbrauchsmaterialien, Abfallbehandlung und Sekundärveredelung | |
Wasser, Schleifmittel und Kontamination
Die Prozesskompatibilität wird oft dadurch bestimmt, was das Werkstück berühren darf. Wasserstrahlschneiden führt immer Wasser ein, und abrasives Wasserstrahlschneiden fügt der Schnittzone ein zweites Material hinzu. Dies kann für Platten, Stein und viele gefertigte Teile akzeptabel sein, ist jedoch möglicherweise ungeeignet, wenn das Werkstück porös, feuchtigkeitsempfindlich, schwer zu trocknen oder strengen Kontaminationsgrenzwerten unterliegt.
Diamantdrahtschneiden bietet in diesem Bereich mehr Flexibilität. Nassschneiden kann helfen, Ablagerungen abzuführen und die Temperatur zu stabilisieren, während ausgewählte Materialien wie Graphit trocken geschnitten werden können, mit geeigneter Staubabsaugung. Keine der beiden Routen ist automatisch sauber oder umweltneutral: Der Hersteller muss Filtration, Schlamm- oder Staubabsaugung, Arbeitsschutz und Entsorgung entsprechend dem tatsächlichen Material planen.
Kantenqualität, Schnittfuge und Dicke
Kantenqualität
Ein Wasserstrahl kann komplexe Umrisse ohne konventionelle thermische Verformung erzeugen, aber Schnittkeil und Streifenbildung nehmen zu, wenn Prozesseinstellungen, Düseneinstellung oder Vorschubgeschwindigkeit nicht zur Dicke passen. Diamantdrahtschneiden kann eine kontrollierte gesägte Oberfläche auf spröden Materialien erzeugen, aber schlechte Unterstützung oder aggressiver Vorschub können Abplatzer und Drahtspuren erhöhen.
Schnittfuge und Ausbeute
Der nominale Düsendurchmesser oder Drahtdurchmesser allein bestimmt nicht den Materialverlust. Die Wasserstrahl-Schnittfuge ändert sich mit der Strahldivergenz und der Dicke. Die Drahtsäge-Schnittfuge umfasst das Schleifmittel-Envelope plus Maschinen- und Prozessvariationen. Bei teuren Werkstücken messen Sie die tatsächliche Schnittbreite und die nutzbare Ausbeute an einem repräsentativen Muster.
Dicke Werkstücke
Beide Prozesse können tiefe Schnitte ausführen, aber die Leistung ändert sich mit der Dicke. Wasserstrahlschneiden kann an Geschwindigkeit verlieren oder eine Verjüngung entwickeln. Ein Drahtsäge benötigt ausreichenden Maschinenhub, einen stabilen Führungspfad und eine effektive Abfallentfernung. Der korrekte Vergleich verwendet die tatsächliche Schnitttiefe, nicht eine pauschale Behauptung, dass kein Prozess eine Größenbeschränkung hat.
Material- und Anwendungsübereinstimmung
| Anwendungsbedingung | Zuerst zu bewertender Prozess | Grund |
|---|---|---|
| Platte oder Tafel, die komplexe 2D-Profile erfordert | Wasserstrahlschneiden | Programmierbare Düsenpfade können unterschiedliche Durchschnittsgeometrien erzeugen |
| Dicke Quarz-, Glas- oder Keramikblöcke | Diamantdrahtschneiden | Tiefes Trennen mit Schleifmittel unterstützt das Zuschneiden oder Trennen mit geringem thermischen Einfluss |
| Poröses oder feuchtigkeitsempfindliches Werkstück | Trockenfähiger Drahtprozess | Das Vermeiden von Wassereintritt kann wichtiger sein als die Konturgeschwindigkeit |
| Metallplatte, bei der keine Wärmeeinflusszone zulässig ist | Wasserstrahlschneiden | Kaltprofilschneiden ist eine gängige Screening-Option |
| Graphit, bei dem die Schleifmittelkontamination kontrolliert werden muss | Diamantdrahtschneiden | Trockenschneiden und dedizierte Staubabsaugung können bewertet werden |
| Hochwertiges sprödes Teil mit strengem Ausbeuteziel | Beispielhafte Schnitte vergleichen | Gemessener Schnittspalt, Randverlust und Sekundärbearbeitung bestimmen den Gesamtwert |
Diese Empfehlungen sind Ausgangspunkte. Materialgüte, innere Spannungen, Werkstückunterstützung und Akzeptanzkriterien können das Ergebnis ändern. Das Leitfaden zur Auswahl von Drahtsägen erklärt, wie Werkstückgröße und Schnittpfad die Ausrüstungstruktur beeinflussen.
Checkliste zur Verfahrensauswahl
- Material definieren: Güte, Porosität, Sprödigkeit, Feuchtigkeitsempfindlichkeit und Kontaminationsgrenzen.
- Geometrie definieren: Werkstückabmessungen, Dicke, gerader Schnitt, Profil, Zuschneiden oder Trennen.
- Akzeptanzkriterien festlegen: Schnittspalt, Verjüngung, Absplitterung, Ebenheit, Rand- und Oberflächengüte.
- Nassprozessgrenzen bestätigen: Wasserkontakt, Trocknung, Korrosion, Schleifmittelübertragung und Abwasserbehandlung.
- Betriebseingaben vergleichen: Wasser, Schleifmittel, Draht, Düsen, Führungen, Filtration und Staubkontrolle.
- Repräsentative Probe durchführen: Schnittzeit, Materialverlust, Randqualität und Sekundärbearbeitung aufzeichnen.
Häufig gestellte Fragen
Ist das Wasserstrahlschneiden vollständig frei von Wärme?
Es wird im Allgemeinen als Kaltbearbeitungsverfahren klassifiziert, da es keine konventionelle Wärmeeinflusszone erzeugt, die mit thermischen Schneidverfahren verbunden ist. Es ist dennoch ratsam, das Rand- und Materialverhalten am tatsächlichen Teil zu überprüfen.
Verwendet jeder Wasserstrahl Schleifmittel?
Nein. Reines Wasserschneiden wird für viele weichere Materialien verwendet. Härtere Materialien erfordern im Allgemeinen einen abrasiven Wasserstrahl, was zusätzlichen Schleifmittelverbrauch und einen gemischten Abfallstrom bedeutet.
Kann das Diamantdrahtsägen ohne Wasser betrieben werden?
Einige Materialien und Maschinen können im Trockenbetrieb mit entsprechender Staubabsaugung arbeiten. Andere profitieren von Kühlmittel. Die Wahl hängt vom Werkstück, der Drahtspezifikation und den Anforderungen an die Abfallkontrolle ab.
Welches Verfahren ist besser für dicke spröde Blöcke?
Diamantdrahtsägen wird oft zuerst für das Zuschneiden oder Trennen von dicken Quarz-, Glas-, Keramik-, Silizium- und ähnlichen Werkstücken bewertet. Ein Probeschnitt sollte Absplitterungen, Ebenheit, Schnittspalt und Bearbeitungszeit bestätigen.
Was bedeutet Diamant beim Diamantdrahtsägen?
Es bezieht sich auf Diamantschleifmittel, das am Draht befestigt ist. Das Werkstück kann Silizium, Quarz, Glas, Keramik, Graphit, Saphir, Verbundwerkstoff oder ein anderes kompatibles Industriematerial sein.
Abschluss
Wasserstrahlschneiden ist eine flexible Wahl für programmierbare Profile, bei denen Wasserbelastung und Schleifmittelabfall akzeptabel sind. Diamantdrahtsägen ist oft besser geeignet für tiefe gerade Schnitte, Zuschneiden und Trennen von harten, spröden oder feuchtigkeitsempfindlichen Werkstücken. Die endgültige Entscheidung sollte die tatsächliche Schnittqualität, Materialausbeute, Verbrauchsmaterialien, Abfallbehandlung und Sekundärbearbeitung vergleichen, anstatt sich auf eine allgemeine Aussage über eine der Technologien zu verlassen.
Besprechen Sie Ihre Schneidanwendung
Senden Sie das Material, die Abmessungen, den Schnittpfad, die Wasserbeschränkungen und den erforderlichen Randzustand. Wir können Ihnen helfen zu bestimmen, ob ein Diamantdrahtverfahren in den Vergleich einbezogen werden sollte.