
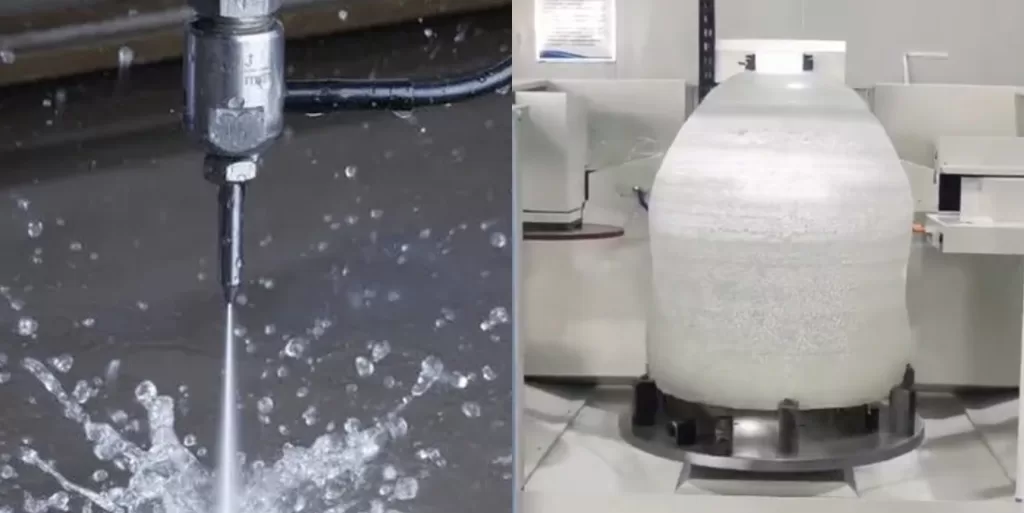
Su jeti kesimi ve elmas tel kesimi, lazer veya plazma sistemlerinde kullanılan konsantre ısı kaynağı olmadan malzemeleri işleyebilir. Bu benzerlik onları birbirinin yerine kullanılabilir hale getirmez. Bir su jeti, bazen aşındırıcı eklenmiş suyu küçük bir nozülden hızlandırır. Bir elmas tel testere, elmas kaplı bir teli kontrollü gerilim ve besleme altında iş parçasına hareket ettirir. Seçim malzemeye, kalınlığa, geometriye, su kısıtlamalarına, kirlilik riskine, kenar durumuna, kesme ağzına ve toplam işlem maliyetine bağlıdır.
Bu makale, endüstriyel malzeme işleme için iki yöntemi karşılaştırmaktadır. İçinde elmas tel erozyonun, elmas, tel tarafından taşınan aşındırıcıdır; ifade, iş parçasının bir elmas mücevher olduğu anlamına gelmez. Sert ve kırılgan malzemelerle kullanılan ekipman seçenekleri için, lütfen elmas tel testere sistemleri.
Su Jeti Kesimi Nasıl Çalışır
Su jeti sistemleri basınçlı suyu yüksek hızlı bir akışa dönüştürür. Saf su sistemleri genellikle daha yumuşak malzemeler için kullanılır. Aşındırıcı su jeti sistemleri, metaller, taş, cam ve seçilmiş kompozitler gibi daha sert malzemeleri kesmek için akışa mineral aşındırıcı ekler. Pompa basıncı, nozül durumu, aşındırıcı akışı, durma mesafesi, enine hız ve iş parçası desteği, kesme kalitesini etkiler.
- Tipik güçlü yönler: programlanabilir profiller, geniş malzeme yeteneği ve az veya hiç geleneksel ısıdan etkilenen bölge.
- Önemli kısıtlamalar: su maruziyeti, aşındırıcı çamur, sıçrama kontrolü, koniklik, nozül aşınması ve atık su yönetimi.
- ile en iyi şekilde değerlendirilir: malzeme kalınlığı, kenar toleransı, izin verilen ıslak işlem ve bertaraf gereksinimleri.
Elmas Tel Kesim Nasıl Çalışır
Elmas tel kesimi, hareketli bir tel boyunca birçok küçük aşındırıcı temas noktası aracılığıyla malzeme kaldırır. Sonsuz döngü sisteminde, tel tahrik ve kılavuz tekerlekler etrafında sürekli hareket ederken makine gerilim, hız, iş parçası konumu ve beslemeyi kontrol eder. İşlem, malzemeye ve toz kontrolü gereksinimlerine bağlı olarak ıslak veya kuru çalışma için yapılandırılabilir. elmas tel kesme işlemi kılavuzu temel hareket ve kontrol prensipleri için.
- Tipik güçlü yönler: düşük termal etkiye sahip sert veya kırılgan iş parçalarının derin düz kesimleri, kırpma ve dilimleme.
- Önemli kısıtlamalar: tel aşınması, kılavuz hizalaması, gerilim, besleme kararlılığı, fikstür erişimi ve soğutucu veya toz emişi.
- ile en iyi şekilde değerlendirilir: gerçek kesme ağzı, kenar yontulması, düzlük, yüzey, tel tüketimi ve kesme süresi.
Su Jeti ve Elmas Tel Kesimi Karşılaştırması
| Seçim faktörü | Su jeti kesimi | Elmas tel kesimi |
|---|---|---|
| Kaldırma yöntemi | Yüksek hızlı su akışı; aşındırıcı eklenebilir | Hareketli bir tele sabitlenmiş elmaslardan mekanik aşındırma |
| Su gereksinimi | Su, işlem için temeldir | Malzemeye bağlı olarak ıslak veya kuru konfigürasyonlar mümkün olabilir |
| Isı etkisi | Az geleneksel ısıdan etkilenen bölge, kesimde hala enerji bulunmasına rağmen | Düşük ısıda aşındırıcı giderme; sürtünme işlem ayarlarıyla kontrol edilir |
| Atık akışı | Su, kaldırılan malzeme ve muhtemelen harcanmış aşındırıcı karışık bir atık akışı oluşturur | Islak kesim için soğutucu bulamacı veya kuru kesim için yakalanan toz |
| Kesme ağzı kontrolü | Nozül, aşındırıcı, basınç, durma mesafesi, hız ve kalınlığa bağlıdır | Tel çapına, kaplamasına, salgısına, gerginliğine ve beslemesine bağlıdır |
| Kenar durumu | Koniklik, çizgi veya katman ayrılması kontrol gerektirebilir | Yontulma, tel izleri ve düzlük, desteğe ve makine kararlılığına bağlıdır |
| Geometri | Programlanabilir 2D konturlar ve delik kesimleri için güçlü | Derin düz kesimler, dilimleme, kırpma ve seçilmiş konturlar için güçlü |
| Kalınlık davranışı | Kalınlık arttıkça kesme hızı ve koniklik değişebilir | Tel yolu, seyahat ve talaş giderme kontrol edildiğinde derin kesimler pratiktir |
| Nihai karar | Örnek kesim kalitesini, sarf malzemelerini, atık yönetimini ve ikincil son işlemeyi karşılaştırın | |
Su, Aşındırıcı ve Kirlilik
İşlem uyumluluğu genellikle iş parçasına neyin temas edebileceğine göre belirlenir. Su jeti kesimi her zaman su getirir ve aşındırıcı su jeti kesim bölgesine ikinci bir malzeme ekler. Bu, levha, taş ve birçok imal edilmiş parça için kabul edilebilir olabilir, ancak iş parçası gözenekli, neme duyarlı, kuruması zor veya sıkı kirlilik sınırlarına tabi ise uygun olmayabilir.
Elmas tel kesimi bu alanda daha fazla esneklik sağlar. Islak kesim, kalıntıları taşımaya ve sıcaklığı stabilize etmeye yardımcı olabilirken, grafit gibi seçilmiş malzemeler uygun toz toplama ile kuru kesim kullanabilir. İki yol da otomatik olarak temiz veya çevresel olarak nötr değildir: üretici, filtreleme, çamur veya toz toplama, işçi koruması ve bertarafı gerçek malzemeye göre planlamalıdır.
Kenar Kalitesi, Kesme Ağzı ve Kalınlık
Kenar kalitesi
Bir su jeti, geleneksel termal bozulma olmadan karmaşık dış hatlar oluşturabilir, ancak işlem ayarları, nozül durumu veya enine hız kalınlığa uymadığında kesme konikliği ve çizgi artar. Elmas tel kesimi, kırılgan malzemeler üzerinde kontrollü bir testere yüzeyi üretebilir, ancak zayıf destek veya agresif besleme yontulmayı ve tel izlerini artırabilir.
Kesme ağzı ve verim
Nominal nozül çapı veya tel çapı tek başına malzeme kaybını tanımlamaz. Su jeti kesme ağzı, jet sapması ve kalınlıkla değişir. Tel testere kesme ağzı, aşındırıcı zarf artı makine ve işlem varyasyonunu içerir. Pahalı iş parçaları için, temsili bir numune üzerinde gerçek kesme genişliğini ve kullanılabilir verimi ölçün.
Kalın iş parçaları
Her iki işlem de derin kesikler yapabilir, ancak performans kalınlıkla değişir. Su jeti kesimi hız kaybedebilir veya konikleşebilir. Tel testere, yeterli makine hareketi, kararlı bir kılavuz yolu ve etkili talaş giderme gerektirir. Doğru karşılaştırma, herhangi bir işlemin boyut sınırı olmadığına dair geniş bir iddia yerine, gerçek kesit derinliğini kullanır.
Malzeme ve Uygulama Uyumu
| Uygulama koşulu | Önce değerlendirilecek işlem | Sebep |
|---|---|---|
| Karmaşık 2B profiller gerektiren sac veya plaka | Su jeti kesimi | Programlanabilir nozül yolları, çeşitli tam kesim geometrileri oluşturabilir |
| Kalın kuvars, cam veya seramik blok | Elmas tel kesimi | Derin aşındırıcı testere, düşük termal etkiye sahip kırpma veya dilimlemeyi destekler |
| Gözenekli veya neme duyarlı iş parçası | Kuru çalışabilen tel işlemi | Su girişini önlemek, kontur hızından daha önemli olabilir |
| Isıdan etkilenen bölge olmayan metal plaka | Su jeti kesimi | Kaba profil kesimi yaygın bir tarama seçeneğidir |
| Aşındırıcı kirliliğin kontrol edilmesi gereken grafit | Elmas tel kesimi | Kuru kesim ve özel toz emme değerlendirilebilir |
| Sıkı verim hedefi olan yüksek değerli kırılgan parça | Örnek kesimleri karşılaştırın | Ölçülen kesme ağzı, kenar kaybı ve ikincil yüzey işlemesi toplam değeri belirler |
Bu öneriler başlangıç noktalarıdır. Malzeme kalitesi, iç gerilim, parça desteği ve kabul kriterleri sonucu değiştirebilir. tel testere makinesi seçim kılavuzu iş parçası boyutu ve kesme yolunun ekipman yapısını nasıl etkilediğini açıklar.
İşlem Seçim Kontrol Listesi
- Malzemeyi tanımlayın: kalite, gözeneklilik, kırılganlık, nem hassasiyeti ve kirlilik sınırları.
- Geometriyi tanımlayın: iş parçası boyutları, kalınlığı, düz kesim, profil, kırpma veya dilimleme.
- Kabul kriterlerini belirleyin: kesme ağzı, koniklik, yontulma, düzlük, kenar ve yüzey kalitesi.
- Islak işlem sınırlarını onaylayın: su teması, kurutma, korozyon, aşındırıcı taşınması ve atık su arıtma.
- Çalışma girdilerini karşılaştırın: su, aşındırıcı, tel, nozullar, kılavuzlar, filtreleme ve toz kontrolü.
- Temsili bir numune çalıştırın: kesme süresini, malzeme kaybını, kenar kalitesini ve ikincil yüzey işlemesini kaydedin.
Sıkça Sorulan Sorular
Su jeti kesimi ısıdan tamamen arınmış mıdır?
Termal kesimle ilişkili geleneksel ısıdan etkilenen bölgeyi oluşturmadığı için genellikle soğuk kesim işlemi olarak sınıflandırılır. Yine de kenar ve malzeme davranışını gerçek parçada doğrulamak daha iyidir.
Her su jeti aşındırıcı kullanır mı?
Hayır. Saf su kesimi, birçok daha yumuşak malzeme için kullanılır. Daha sert malzemeler genellikle aşındırıcı su jeti gerektirir, bu da aşındırıcı tüketimini ve karışık bir atık akışını artırır.
Elmas tel kesimi su olmadan çalışabilir mi?
Bazı malzemeler ve makineler uygun toz emme ile kuru kesim kullanabilir. Diğerleri soğutucudan faydalanır. Seçim, iş parçasına, tel spesifikasyonuna ve talaş kontrol gereksinimlerine bağlıdır.
Kalın kırılgan bloklar için hangi işlem daha iyidir?
Elmas tel kesimi, kalın kuvars, cam, seramik, silikon ve benzeri iş parçalarının kırpılması veya dilimlenmesi için genellikle ilk önce değerlendirilir. Bir numune kesimi yontulma, düzlük, kesme ağzı ve işlem süresini doğrulamalıdır.
Elmas tel kesiminde elmas ne anlama gelir?
Teli kaplayan elmas aşındırıcıyı ifade eder. İş parçası silikon, kuvars, cam, seramik, grafit, safir, kompozit veya başka bir uyumlu endüstriyel malzeme olabilir.
Sonuç
Su jeti kesimi, su maruziyeti ve aşındırıcı atığın kabul edilebilir olduğu programlanabilir profiller için esnek bir seçenektir. Elmas tel kesimi genellikle sert, kırılgan veya neme duyarlı iş parçalarının derin düz kesimleri, kırpılması ve dilimlenmesi için daha uygundur. Nihai karar, herhangi bir teknolojinin genel bir iddiasına dayanmak yerine gerçek kesim kalitesini, malzeme verimini, sarf malzemelerini, atık yönetimini ve ikincil yüzey işlemesini karşılaştırmalıdır.
Kesim Uygulamanızı Tartışın
Malzemeyi, boyutları, kesme yolunu, su kısıtlamalarını ve gerekli kenar koşulunu gönderin. Bir elmas tel işleminin karşılaştırmaya dahil edilip edilmeyeceğini belirlemenize yardımcı olabiliriz.







