Drahtschneiden durch Funkenerosion (Draht-Erodieren) und Trennen mit endlosen Diamantdrahtsägen nutzen unterschiedliche Materialabtragsmechanismen. Draht-Erodieren nutzt elektrische Entladungen zum Abtragen eines leitfähigen Werkstücks; Diamantdraht trägt Material durch abrasiven Kontakt ab. Die Wahl zwischen beiden beginnt mit der Materialleitfähigkeit, Geometrie und dem erforderlichen Oberflächenzustand, gefolgt von Schnittzeit und Gesamtkosten.
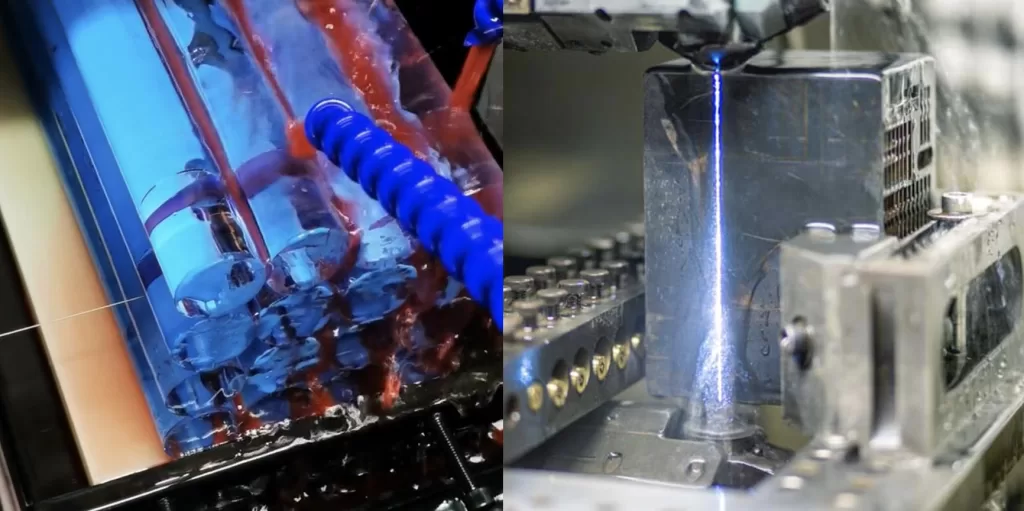
Drahtschneiden durch Funkenerosion: Präzise Funkenerosion
Beim Draht-Erodieren sind ein Drahtelektrode und ein leitfähiges Werkstück durch einen gesteuerten Entladungsspalt getrennt. Elektrische Impulse tragen Material ab, während dielektrische Flüssigkeit den Prozess unterstützt und Abfall entfernt. Der Draht fungiert nicht als gezahntes Sägeblatt oder Schleifdraht.
Wo Draht-Erodieren nützlich ist
- Präzisions-Leitungsteile: Matrizen, Werkzeuge und detaillierte Profile sind gängige Anwendungen. Die erreichbare Toleranz hängt von der Maschine, dem Werkstück, der thermischen Stabilität und den Schlichtdurchgängen ab.
- Komplexe Durchgangsprofile: programmierte Drahtbahnen können detaillierte Konturen erzeugen; geschlossene Profile erfordern einen geeigneten Einfädelzugang oder ein Startloch.
- Geringe mechanische Schnittkraft: Funkenerosion vermeidet die Blattkräfte des konventionellen Sägens, obwohl Werkstückspannung und Restspannungen im Material immer noch eine Rolle spielen.
Grenzen bei Leitfähigkeit und Oberflächenintegrität
Konventionelles Draht-Erodieren erfordert ausreichende elektrische Leitfähigkeit. Normales Glas und elektrisch isolierende Keramiken sind für Standard-Draht-Erodieren ungeeignet; leitfähige Keramikqualitäten müssen individuell bewertet werden. Die Härte des Materials allein bestimmt nicht die Eignung.
Erodieren ist ein thermischer Abtragsprozess und kann eine Aufkohlungsschicht oder wärmeeinflussendes Material hinterlassen. Entladungseinstellungen, Schlichtdurchgänge und Nachbearbeitung beeinflussen die endgültige Oberfläche. Es ist ungenau, jede Erodieroberfläche als rau zu bezeichnen: Die Schlichtfähigkeit sollte anhand der spezifizierten Rauheit und der Grenzen der Oberflächenintegrität bewertet werden.
Wie sich das Trennen mit endlosen Diamantdrahtsägen unterscheidet
Eine endlose Schleife transportiert gebundenes Diamantkorn durch das Werkstück. Elektrische Leitfähigkeit ist nicht erforderlich. Ausgewählte Glas-, Graphit-, Silizium- und Keramikanwendungen sind Kandidaten, abhängig von Materialgüte, Geometrie, Schleifmittelkompatibilität und Tests. Für Ausrüstungsoptionen siehe unsere industriellen Diamantdrahtsägen.
Vorteile und Grenzen des abrasiven Schneidens
Abrasives Drahtschneiden kann die Trennung und grobe Profilierung von harten, spröden Materialien ohne eine durch Erodierentladung erzeugte Aufkohlungsschicht unterstützen. Es erzeugt immer noch Reibungswärme und Schnittkräfte. Drahtablenkung, Absplitterungen, unterschwellige Schäden und sichtbare Schnittspuren müssen überprüft werden, insbesondere an ungestützten Kanten. Optische oder präzise Oberflächen müssen möglicherweise anschließend geschliffen, geläppt oder poliert werden.
Diamantdraht ist kein universeller Ersatz für Erodieren. Kleine interne Merkmale, enge Eckradien, Metallkompatibilität, Drahtzugang und Schlichtungsspielräume können seine Verwendung einschränken. Kein Prozess ist automatisch schneller oder genauer für jedes Teil.
Draht-Erodieren vs. Diamantdrahtschneiden
| Auswahlfaktor | Drahterodieren | Endloses Diamantseil |
|---|---|---|
| Material | Erfordert ausreichende Leitfähigkeit | Keine Leitfähigkeitsanforderung; Schleifmittelkompatibilität ist weiterhin wichtig |
| Wärme und Kraft | Thermische Funkenerosion mit geringer mechanischer Schnittkraft | Abrasiver Kontakt; Reibungswärme und Drahtkraft erfordern Kontrolle |
| Oberfläche | Rauheit, Aufkohlungsschicht und Anforderungen an Schlichtdurchgänge bewerten | Drahtspuren, Kantenabsplitterungen und unterschwellige Schäden bewerten |
| Schnittfuge | Abhängig vom Elektrodendurchmesser und Entladungsspalt | Abhängig vom beschichteten Drahtdurchmesser, Verschleiß und Drahtbewegung |
| Geometrie und Präzision | Geeignet für detaillierte leitfähige Profile; Einfädelzugang und Toleranz prüfen | Schnitt- und Profilschnitte gegen Drahtzugang, Ablenkung und Schlichtungsspielraum bewerten |
| Prozessflüssigkeit | Dielektrikumsmanagement und Spülung sind Teil des Prozesses | Eignung von Kühlmittel oder Trockenschnitt und Schmutzsammlung bestätigen |
| Zyklus und Kosten | Schrupp-, Schlichtdurchgänge, Draht, Filter und Flüssigkeitswartung einschließen | Schneiden, Drahtlebensdauer, Reinigung, Schlichten und Ausschussteile einschließen |
Wählen Sie einen Prozess aus der Zeichnung
Für ein leitfähiges Werkzeugstahlprofil mit engen Maßanforderungen, bewerten Sie zuerst Draht-Erodieren. Für einen isolierenden Glas- oder Keramikrohling, der getrennt werden muss, bewerten Sie abrasives Schneiden und die anschließende Schlichtroute. Für Materialien, die mit beiden Prozessen kompatibel sind, vergleichen Sie repräsentative Muster anhand derselben Zeichnung und Akzeptanzkriterien.
- Bestätigen Sie die genaue Güte, Leitfähigkeit, Abmessungen und Menge.
- Identifizieren Sie interne Konturen, minimale Radien, Schnittdicke und Vorrichtungzugang.
- Spezifizieren Sie Maßtoleranz, Kantenqualität, Oberflächenrauheit und zulässige thermische oder unterschwellige Schäden.
- Erfassen Sie die gesamte Zykluszeit, die tatsächliche Schnittfuge, Verbrauchsmaterialien, Schlichtarbeiten und die akzeptierte Ausbeute.
Vergleichen Sie die Kosten pro akzeptiertem Teil anstelle der nominellen Schnittgeschwindigkeit. Beinhaltet Einrichtung, Maschinenzeit, Verbrauchsmaterialien, Reinigung, Inspektion, Schlichten und Ausschuss. Unsere Diamantdraht-Auswahlseite deckt die Verbrauchsseite eines Abrasivdraht-Versuchs ab.
Häufig gestellte Fragen
Kann Draht-Erodieren Glas schneiden?
Konventionelles Draht-Erodieren kann kein gewöhnliches, elektrisch isolierendes Glas bearbeiten. Bewerten Sie abrasives Schneiden oder einen anderen Prozess, der mit dem Glas und seiner erforderlichen Oberfläche kompatibel ist.
Ist das Diamantdrahtsägen wärmefrei?
Nein. Es vermeidet Funkenerosion, erzeugt aber Reibungswärme. Kühlung, Vorschub und Abfallentfernung müssen auf die Anwendung abgestimmt sein.
Welches Verfahren liefert eine bessere Oberfläche?
Keines ist universell überlegen. Vergleichen Sie Messergebnisse am selben Material, einschließlich eventueller Nachbearbeitungsschritte oder Polituren, die zur Erfüllung der Zeichnung erforderlich sind.
Abschluss
Drahterodieren und das Schneiden mit endlosen Diamantdrahtsägen bedienen unterschiedliche Fertigungsanforderungen. Leitfähigkeit und Geometrie legen die anfänglichen Optionen fest; gemessene Oberflächenqualität, Toleranz und akzeptierte Teilekosten bestimmen die endgültige Wahl. Um den Schleifweg zu bewerten, fordern Sie einen repräsentativen Probeschnitt an mit Ihrem Material und Ihrer Zeichnung.