
Elektrik deşarjı ile tel kesme (tel erozyon) ve sonsuz elmas tel kesme farklı malzeme giderme mekanizmaları kullanır. Tel erozyon, iletken bir iş parçasını aşındırmak için elektrik deşarjları kullanır; elmas tel, aşındırıcı temas yoluyla malzeme giderir. Bunlar arasında seçim, malzeme iletkenliği, geometri ve gerekli yüzey koşulu ile başlar, ardından kesme süresi ve toplam maliyet dikkate alınır.
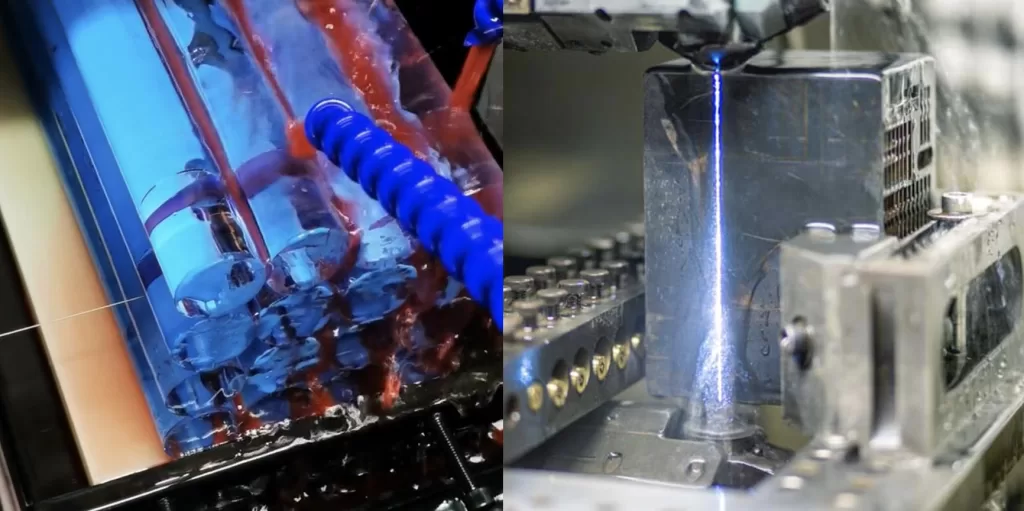
Elektrik Deşarjı ile Tel Kesme: Hassas Kıvılcım Erozyonu
Tel erozyonda, bir tel elektrot ve iletken bir iş parçası kontrollü bir deşarj boşluğu ile ayrılır. Elektrik darbeleri malzeme giderir, dielektrik sıvı ise süreci destekler ve döküntüleri temizler. Tel, dişli bir bıçak veya aşındırıcı testere gibi davranmaz.
Tel Erozyon Nerede Kullanışlıdır
- Hassas iletken parçalar: kalıplar, takımlar ve detaylı profiller yaygın uygulamalardır. Elde edilebilir tolerans, makineye, iş parçasına, termal stabiliteye ve son işlem geçişlerine bağlıdır.
- Karmaşık tam profiller: programlanmış tel yolları detaylı konturlar üretebilir; kapalı profiller uygun dişli erişimi veya bir başlangıç deliği gerektirir.
- Düşük mekanik kesme kuvveti: kıvılcım erozyonu, geleneksel testere bıçağı kuvvetlerinden kaçınır, ancak iş tutma ve artık malzeme gerilimleri hala önemlidir.
İletkenlik ve Yüzey Bütünlüğü Sınırları
Geleneksel tel erozyon, yeterli elektriksel iletkenlik gerektirir. Sıradan cam ve elektriksel olarak yalıtkan seramikler standart tel erozyon için uygun değildir; iletken seramik sınıfları bireysel olarak değerlendirilmelidir. Malzeme sertliği tek başına uygunluğu belirlemez.
Erozyon, termal bir kaldırma işlemidir ve yeniden kaplanmış bir tabaka veya ısıdan etkilenmiş malzeme bırakabilir. Deşarj ayarları, son işlem geçişleri ve işlem sonrası, son yüzeyi etkiler. Her erozyon yüzeyini pürüzlü olarak tanımlamak doğru değildir: son işlem yeteneği, belirtilen pürüzlülük ve yüzey bütünlüğü sınırlarına karşı değerlendirilmelidir.
Sonsuz Elmas Tel Kesmenin Farkı
Sonsuz bir döngü, işlenmiş elmas aşındırıcısını iş parçasından geçirir. Elektriksel iletkenlik gerekmez. Seçilmiş cam, grafit, silikon ve seramik uygulamaları, malzeme sınıfı, geometri, aşındırıcı uyumluluğu ve testlere tabi olarak adaydır. Ekipman seçenekleri için, lütfen endüstriyel elmas tel testerelerimizi.
görün
Aşındırıcı Kesmenin Faydaları ve Sınırları.
Aşındırıcı tel kesme, erozyon deşarjı ile üretilen yeniden kaplanmış bir tabaka olmadan sert, kırılgan malzemelerin ayrılmasını ve kaba profilini destekleyebilir. Hala sürtünme ısısı ve kesme kuvvetleri üretir. Tel sapması, yontulma, yüzey altı hasarı ve görünür kesme izleri, özellikle desteksiz kenarlarda kontrol edilmelidir. Optik veya hassas yüzeyler sonradan taşlama, honlama veya parlatma gerektirebilir.
Elmas tel, erozyon için evrensel bir yedek değildir. Küçük iç özellikler, dar köşe yarıçapları, metal uyumluluğu, tel erişimi ve son işlem toleransları kullanımını sınırlayabilir. Her iki işlem de her parça için otomatik olarak daha hızlı veya daha doğru değildir.
| Seçim faktörü | Tel Erozyon ve Elmas Tel Kesme | Tel Erozyon |
|---|---|---|
| Malzeme | Sonsuz elmas tel | Yeterli iletkenlik gerektirir |
| İletkenlik gereksinimi yok; aşındırıcı uyumluluğu hala önemlidir | Isı ve kuvvet | Düşük mekanik kesme kuvveti ile termal kıvılcım erozyonu |
| Aşındırıcı temas; sürtünme ısısı ve tel kuvveti kontrol gerektirir | Yüzey | Pürüzlülük, yeniden kaplanmış tabaka ve son işlem geçişi gereksinimlerini değerlendirin |
| Tel izleri, kenar yongaları ve yüzey altı hasarını değerlendirin | Kalıntı | Elektrot çapına ve deşarj boşluğuna bağlıdır |
| Kaplanmış tel çapına, aşınmaya ve tel hareketine bağlıdır | Geometri ve hassasiyet | Detaylı iletken profiller için uygundur; dişli erişimini ve toleransı doğrulayın |
| Kesit ve profil kesimlerini tel erişimi, sapma ve son işlem toleransına göre değerlendirin | İşlem sıvısı | Dielektrik yönetimi ve yıkama işlemin bir parçasıdır |
| Soğutucu veya kuru kesme uygunluğunu ve döküntü toplama işlemini onaylayın | Döngü ve maliyet | Kaba işleme, sıyırma geçişleri, tel, filtreler ve sıvı bakımını içerir |
Kesme, tel ömrü, temizlik, son işlem ve reddedilen parçaları içerir
Çizimden Bir İşlem Seçin.
- Sıkı boyutsal gereksinimlere sahip iletken bir takım çeliği profili için önce tel erozyonu değerlendirin. Yalıtkan bir cam veya seramik boşluğun ayrılmasını gerektiren bir işlem için, aşındırıcı kesmeyi ve sonraki son işlem rotasını değerlendirin. Her iki işlemle de uyumlu malzemeler için, aynı çizim ve kabul kriterlerini kullanarak temsili örnekleri karşılaştırın.
- Kesin sınıfı, iletkenliği, boyutları ve miktarı onaylayın.
- İç konturları, minimum yarıçapları, kesme kalınlığını ve fikstür erişimini belirleyin.
- Boyutsal toleransı, kenar kalitesini, yüzey pürüzlülüğünü ve izin verilen termal veya yüzey altı hasarını belirtin.
Toplam döngü süresini, fiili kalıntıyı, sarf malzemelerini, son işlem işini ve kabul edilen verimi kaydedin. elmas tel seçimi sayfası aşındırıcı tel denemesinin sarf malzemesi tarafını kapsar.
Sıkça Sorulan Sorular
Tel erozyon camı kesebilir mi?
Geleneksel tel erozyon, sıradan elektriksel olarak yalıtkan camı işleyemez. Aşındırıcı kesimi veya camla ve gerekli yüzey kalitesiyle uyumlu başka bir işlemi değerlendirin.
Elmas tel kesimi ısıdan bağımsız mıdır?
Hayır. Kıvılcım erozyonundan kaçınır ancak sürtünme ısısı üretir. Soğutma, besleme ve talaş giderme, uygulamaya uygun olmalıdır.
Hangi işlem daha iyi bir yüzey kalitesi sağlar?
Hiçbiri evrensel olarak kazanamaz. Çizimi karşılamak için gereken herhangi bir son işlem veya parlatma dahil olmak üzere aynı malzeme üzerindeki ölçülen sonuçları karşılaştırın.
Sonuç
Tel erozyon ve sonsuz elmas tel kesimi farklı üretim gereksinimlerini karşılar. İletkenlik ve geometri ilk seçenekleri belirler; ölçülen yüzey kalitesi, tolerans ve kabul edilen parça maliyeti son kararı belirler. Aşındırıcı rotayı değerlendirmek için, temsili bir test kesimi talep edin malzemeniz ve çiziminizle.







