El corte por hilo de descarga eléctrica (wire EDM) y el corte por hilo de diamante sin fin utilizan diferentes mecanismos de eliminación de material. El wire EDM utiliza descargas eléctricas para erosionar una pieza conductora; el hilo de diamante elimina material por contacto abrasivo. La elección entre ambos comienza por la conductividad del material, la geometría y el estado superficial requerido, y luego considera el tiempo de corte y el coste total.
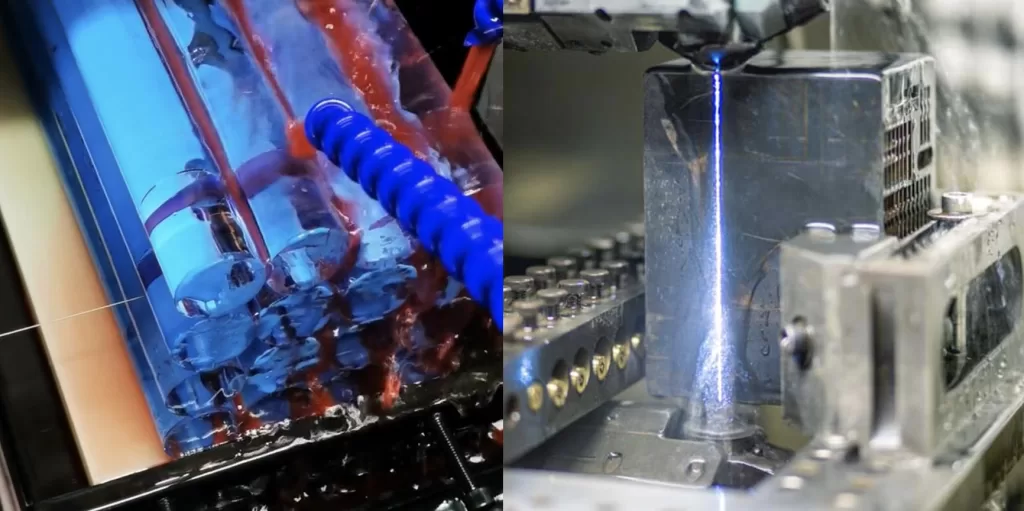
Corte por Hilo de Descarga Eléctrica: Erosión por Chispa de Precisión
En el wire EDM, un electrodo de hilo y una pieza conductora están separados por una brecha de descarga controlada. Los pulsos eléctricos eliminan material, mientras que el fluido dieléctrico apoya el proceso y elimina los residuos. El hilo no actúa como una hoja dentada o una sierra abrasiva.
Dónde es útil el Wire EDM
- Piezas conductoras de precisión: matrices, herramientas y perfiles detallados son aplicaciones comunes. La tolerancia alcanzable depende de la máquina, la pieza, la estabilidad térmica y los pases de acabado.
- Perfiles pasantes complejos: las trayectorias de hilo programadas pueden producir contornos detallados; los perfiles cerrados requieren acceso de enhebrado adecuado o un agujero de inicio.
- Baja fuerza de corte mecánica: la erosión por chispa evita las fuerzas de la hoja de las sierras convencionales, aunque la sujeción de la pieza y las tensiones del material residual siguen siendo importantes.
Límites de conductividad e integridad superficial
El wire EDM convencional requiere una conductividad eléctrica adecuada. El vidrio ordinario y las cerámicas eléctricamente aislantes no son adecuados para el wire EDM estándar; los grados de cerámica conductores requieren una evaluación individual. La dureza del material por sí sola no determina la idoneidad.
El EDM es un proceso de eliminación térmica y puede dejar una capa de recubrimiento o material afectado por el calor. La configuración de la descarga, los pases de acabado y el postprocesamiento influyen en la superficie final. Es inexacto describir cada superficie de EDM como rugosa: la capacidad de acabado debe evaluarse frente a la rugosidad especificada y los límites de integridad superficial.
Cómo difiere el corte por hilo de diamante sin fin
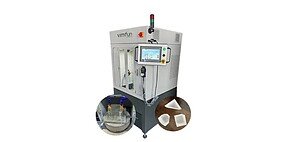
Un bucle sin fin transporta diamante abrasivo adherido a través de la pieza. No se requiere conductividad eléctrica. Vidrio seleccionado, grafito, silicio y aplicaciones cerámicas son candidatos, sujetos al grado del material, la geometría, la compatibilidad del abrasivo y las pruebas. Para opciones de equipo, consulte nuestras sierras de hilo de diamante industriales.
Beneficios y límites del corte abrasivo
El corte por hilo abrasivo puede soportar la separación y el perfilado aproximado de materiales duros y quebradizos sin una capa de recubrimiento generada por descarga de EDM. Todavía genera calor por fricción y fuerzas de corte. La deflexión del hilo, el astillado, el daño subsuperficial y las marcas de corte visibles deben verificarse, particularmente en los bordes no soportados. Las superficies ópticas o de precisión pueden necesitar rectificado, pulido o bruñido posteriormente.
El hilo de diamante no es un reemplazo universal para el EDM. Las características internas pequeñas, los radios de esquina cerrados, la compatibilidad con metales, el acceso del hilo y las tolerancias de acabado pueden limitar su uso. Ningún proceso es automáticamente más rápido o más preciso para cada pieza.
Wire EDM vs. Corte por Hilo de Diamante
| Factor de selección | Electroerosión por hilo | Hilo de diamante sin fin |
|---|---|---|
| Material | Requiere conductividad adecuada | No requiere conductividad; la compatibilidad del abrasivo sigue siendo importante |
| Calor y fuerza | Erosión por chispa térmica con baja fuerza de corte mecánica | Contacto abrasivo; el calor por fricción y la fuerza del hilo requieren control |
| Superficie | Evaluar la rugosidad, la capa de recubrimiento y los requisitos de pase de acabado | Evaluar marcas de hilo, astillas en los bordes y daño subsuperficial |
| Corte | Depende del diámetro del electrodo y la brecha de descarga | Depende del diámetro del hilo recubierto, el desgaste y el movimiento del hilo |
| Geometría y precisión | Adecuado para perfiles conductores detallados; verificar acceso de enhebrado y tolerancia | Evaluar cortes de sección y perfil contra acceso del hilo, deflexión y tolerancia de acabado |
| Fluido de proceso | La gestión del dieléctrico y el lavado son parte del proceso | Confirmar la idoneidad del refrigerante o corte en seco y la recogida de residuos |
| Ciclo y coste | Incluir desbaste, pases de acabado, hilo, filtros y mantenimiento de fluidos | Incluir corte, vida útil del hilo, limpieza, acabado y piezas rechazadas |
Seleccionar un proceso del dibujo
Para un perfil de acero para herramientas conductor con requisitos dimensionales estrictos, evalúe primero el wire EDM. Para un bloque de vidrio o cerámica aislante que requiera separación, evalúe el corte abrasivo y la ruta de acabado posterior. Para materiales compatibles con ambos procesos, compare muestras representativas utilizando el mismo dibujo y criterios de aceptación.
- Confirme el grado exacto, la conductividad, las dimensiones y la cantidad.
- Identifique los contornos internos, los radios mínimos, el espesor del corte y el acceso a la fijación.
- Especifique la tolerancia dimensional, la calidad del borde, la rugosidad superficial y el daño térmico o subsuperficial permitido.
- Registre el tiempo total del ciclo, el kerf real, los consumibles, el trabajo de acabado y el rendimiento aceptado.
Compare el coste por pieza aceptada en lugar de la velocidad de corte nominal. Incluya la configuración, el tiempo de máquina, los consumibles, la limpieza, la inspección, el acabado y la chatarra. Nuestra página de selección de hilo de diamante cubre el lado de los consumibles de una prueba de hilo abrasivo.
Preguntas frecuentes
¿Puede el wire EDM cortar vidrio?
El wire EDM convencional no puede procesar vidrio aislante eléctrico ordinario. Evalúe el corte abrasivo u otro proceso compatible con el vidrio y su acabado requerido.
¿El corte con hilo de diamante no genera calor?
No. Evita la erosión por chispa pero genera calor por fricción. La refrigeración, el avance y la eliminación de residuos deben adaptarse a la aplicación.
¿Qué proceso ofrece un mejor acabado?
Ninguno gana universalmente. Compare los resultados medidos en el mismo material, incluyendo cualquier pasada de acabado o pulido necesario para cumplir con el plano.
Conclusión
El hilo de corte por electroerosión y el corte con hilo de diamante sin fin sirven para diferentes requisitos de fabricación. La conductividad y la geometría establecen las opciones iniciales; la calidad de superficie medida, la tolerancia y el coste de la pieza aceptada determinan la elección final. Para evaluar la ruta abrasiva, solicite un corte de prueba representativo con su material y plano.