ワイヤー放電加工(ワイヤーEDM)とダイヤモンドワイヤー加工は、異なる材料除去メカニズムを使用します。ワイヤーEDMは放電を利用して導電性のワークピースを侵食し、ダイヤモンドワイヤーは研磨接触によって材料を除去します。どちらを選択するかは、材料の導電率、形状、および必要な表面状態から始まり、加工時間と総コストを考慮します。.
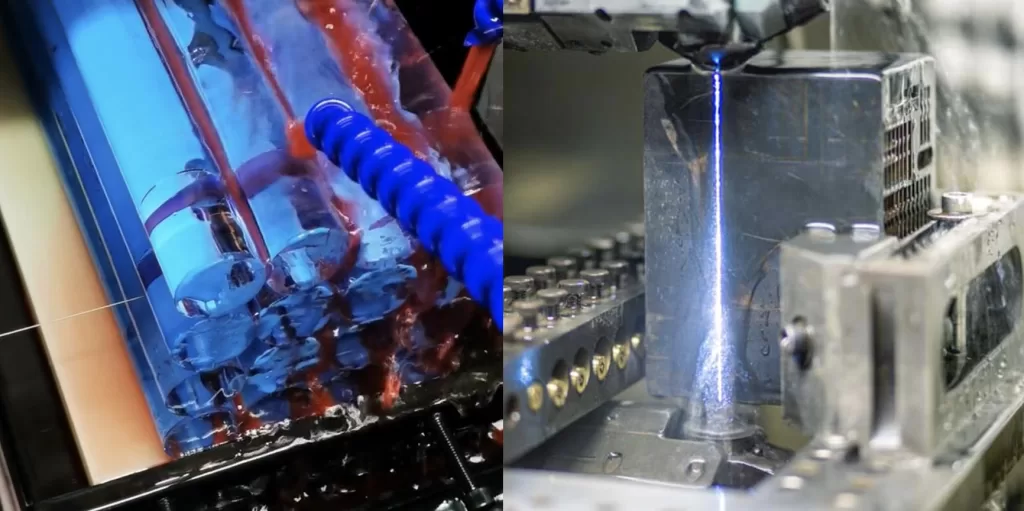
電気放電ワイヤー加工:精密火花侵食
ワイヤーEDMでは、ワイヤー電極と導電性のワークピースは、制御された放電ギャップによって分離されます。電気パルスが材料を除去し、誘電体液がプロセスをサポートし、破片を除去します。ワイヤーは、歯付きブレードや研磨ソーとしては機能しません。.
ワイヤーEDMが役立つ場合
- 精密導電部品: ダイス、工具、詳細なプロファイルが一般的な用途です。達成可能な公差は、機械、ワークピース、熱安定性、および仕上げパスに依存します。.
- 複雑な貫通プロファイル: プログラムされたワイヤーパスは、詳細な輪郭を生成できます。閉じた輪郭には、適切なスレッディングアクセスまたは開始穴が必要です。.
- 低い機械的切削力: 火花侵食は、従来のソーイングのブレード力を回避しますが、ワーク保持と残留材料応力は依然として重要です。.
導電率と表面完全性の限界
従来のワイヤーEDMには、適切な導電率が必要です。通常のガラスや電気絶縁セラミックスは、標準的なワイヤーEDMには適していません。導電性セラミックスグレードは、個別の評価が必要です。材料の硬度だけでは、適合性は決まりません。.
EDMは熱除去プロセスであり、再キャスト層や熱影響を受けた材料を残す可能性があります。放電設定、仕上げパス、および後処理は、最終的な表面に影響を与えます。すべてのEDM表面が粗いと記述するのは不正確です。仕上げ能力は、指定された粗さおよび表面完全性の限界に対して評価する必要があります。.
ダイヤモンドワイヤー加工がどのように異なるか
無端ループが、結合されたダイヤモンド研磨材をワークピースに通します。導電率は必要ありません。選択されたガラス、グラファイト、シリコン、およびセラミックスの用途は、材料グレード、形状、研磨材の適合性、およびテストの対象となります。機器のオプションについては、当社の 工業用ダイヤモンドワイヤーソー.
研磨切削の利点と限界
研磨ワイヤー加工は、EDM放電によって生成された再キャスト層なしで、硬くて脆い材料の分離と粗いプロファイリングをサポートできます。それでも、摩擦熱と切削力を発生させます。ワイヤーのたわみ、欠け、サブサーフェスダメージ、および目に見える切削マークは、特に支持されていないエッジで確認する必要があります。光学面または精密面は、後で研削、ラップ、または研磨する必要がある場合があります。.
ダイヤモンドワイヤーは、EDMの万能の代替品ではありません。小さな内部フィーチャー、タイトなコーナー半径、金属の適合性、ワイヤーアクセス、および仕上げ許容範囲は、その使用を制限する可能性があります。どちらのプロセスも、すべての部品に対して自動的に高速または高精度であるわけではありません。.
ワイヤーEDM対ダイヤモンドワイヤー加工
| 選択要因 | ワイヤー放電加工機 | エンドレス・ダイヤモンド・ワイヤー |
|---|---|---|
| 素材 | 適切な導電率が必要 | 導電率の要件はありません。研磨材の適合性は依然として重要です。 |
| 熱と力 | 低い機械的切削力を伴う熱火花侵食 | 研磨接触。摩擦熱とワイヤー力は制御が必要です。 |
| 表面 | 粗さ、再キャスト層、仕上げパスの要件を評価します。 | ワイヤーマーク、エッジの欠け、サブサーフェスダメージを評価します。 |
| ケフ | 電極径と放電ギャップに依存します。 | コーティングされたワイヤー径、摩耗、ワイヤーの動きに依存します。 |
| 形状と精度 | 詳細な導電性プロファイルに適しています。スレッディングアクセスと公差を確認してください。 | ワイヤーアクセス、たわみ、仕上げ許容範囲に対して、切断とプロファイルカットを評価します。 |
| プロセス流体 | 誘電体管理とフラッシングはプロセスの一部です。 | クーラントまたはドライカットの適合性と破片収集を確認します。 |
| サイクルとコスト | ラフィング、スキムパス、ワイヤー、フィルター、および流体メンテナンスを含みます。 | 切断、ワイヤー寿命、クリーニング、仕上げ、および不良品を含みます。 |
図面からプロセスを選択します。
タイトな寸法要件を持つ導電性工具鋼プロファイルの場合、まずワイヤーEDMを評価します。分離を必要とする絶縁ガラスまたはセラミックブランクの場合、研磨切削と後続の仕上げルートを評価します。両方のプロセスと互換性のある材料の場合、同じ図面と受け入れ基準を使用して代表的なサンプルを比較します。.
- 正確なグレード、導電率、寸法、および数量を確認します。.
- 内部輪郭、最小半径、切断厚さ、および固定具アクセスを特定します。.
- 寸法公差、エッジ品質、表面粗さ、および許容される熱的またはサブサーフェスダメージを指定します。.
- 総サイクル時間、実際のケフ、消耗品、仕上げ作業、および受け入れられた歩留まりを記録します。.
公称切削速度ではなく、受け入れられた部品あたりのコストを比較します。セットアップ、機械時間、消耗品、クリーニング、検査、仕上げ、およびスクラップを含みます。当社の ダイヤモンドワイヤー選択ページ は、研磨ワイヤー試験の消耗品側をカバーしています。.
よくある質問
ワイヤーEDMはガラスを切断できますか?
従来のワイヤー放電加工では、通常の電気絶縁性ガラスを加工することはできません。研磨切断またはガラスとその要求される仕上げに適した別のプロセスを評価してください。.
ダイヤモンドワイヤー切断は熱を発生しませんか?
いいえ。火花放電は回避しますが、摩擦熱が発生します。冷却、送り、および切りくず除去は、用途に合わせて調整する必要があります。.
どちらのプロセスがより良い仕上がりになりますか?
どちらも普遍的に優れているわけではありません。製図を満たすために必要な仕上げパスや研磨を含め、同じ材料での測定結果を比較してください。.
結論
ワイヤー放電加工とエンドレスダイヤモンドワイヤー切断は、異なる製造要件に対応します。導電率と形状が最初の選択肢を確立します。測定された表面品質、公差、および許容部品コストが最終的な選択を決定します。研磨ルートを評価するには、, 代表的なテストカットを依頼してください 材料と図面で。.