Die Verbesserung der Diamantdraht-Schnittgeschwindigkeit ist nicht dasselbe wie die Erhöhung einer Maschineneinstellung. Produktives Schneiden ergibt sich aus dem Gleichgewicht von Drahtgeschwindigkeit, Spannung, Vorschubgeschwindigkeit, Kühlung oder Abfallentfernung und dem Zustand des Schleifmittels. Wenn eine Variable über das stabile Prozessfenster hinaus verschoben wird, kann der scheinbare Geschwindigkeitsgewinn durch Drahtverschleiß, Oberflächenfehler, Schnittspaltvariation oder einen unterbrochenen Schnitt verloren gehen.
Dieser Leitfaden erklärt eine praktische Einstellsequenz für das kontinuierliche Diamantdrahtschneiden. Er unterstützt die Parameterentwicklung, anstatt eine universelle Einstellung vorzuschreiben. Für eine tiefere Erklärung der drei Hauptsteuerungen siehe Drahtgeschwindigkeit, Spannung und Vorschubgeschwindigkeit.
Schneideffizienz definieren, bevor die Maschine eingestellt wird
Die Zykluszeit ist nur ein Effizienzmaß. Für harte und spröde Materialien muss ein nützlicher Prozess auch den erforderlichen Schnittspalt, die Geradheit, den Oberflächenzustand, die Kantenqualität und das Drahtlebensdauerziel erfüllen. Ein schnellerer Schnitt, der zu Absplitterungen führt oder mehr nachgeschaltetes Schleifen erfordert, kann die gesamte Herstellungszeit erhöhen.
| Effizienzmaß | Was aufzuzeichnen ist | Warum es wichtig ist |
|---|---|---|
| Schnittzeit | Eingeschaltete Schnittzeit und gesamte Handhabungszeit | Trennt die tatsächliche Materialentfernung von Lade- und Einrichtungsverlusten |
| Schnittqualität | Schnittspalt, Geradheit, Ebenheit, Kantenabsplitterungen und Oberflächenzustand | Bestätigt, dass eine schnellere Einstellung immer noch die Akzeptanzkriterien erfüllt |
| Drahtausnutzung | Anzahl oder Länge der Schnitte vor dem Austausch und Grund für die Entfernung | Verhindert, dass eine kurze Drahtlebensdauer hinter einer hohen momentanen Rate verborgen bleibt |
| Prozessstabilität | Lasttrend, Vibration, Temperatur, Geräusch und ungeplante Stopps | Zeigt an, ob die Einstellung wiederholbar ist und nicht nur vorübergehend schnell |
| Gesamtkosten | Draht, Kühlmittel, Reinigung, Nacharbeit, Ausschuss und Bedienerzeit | Verbindet Maschineneinstellungen mit Produktionsökonomie |
Vier verknüpfte Steuerungen: Geschwindigkeit, Spannung, Vorschub und Kühlung
Die vier Steuerungen sollten als System behandelt werden. Ändern Sie während des Testens jeweils eine Variable, zeichnen Sie das Ergebnis auf und kehren Sie zur letzten stabilen Bedingung zurück, wenn sich die Kantenqualität, die Last oder die Nachführung verschlechtern.
| Kontrolle | Hauptfunktion | Wenn zu niedrig | Wenn zu hoch |
|---|---|---|---|
| Drahtgeschwindigkeit | Legt die Frequenz des Schleifmittelkontakts fest und unterstützt den Abfalltransport | Reiben, niedrige Entfernungsrate oder instabiles Eingreifen | Wärme, Vibration, beschleunigter Verschleiß oder höhere Anforderungen an das Radsystem |
| Drahtspannung | Stabilisiert den Drahtweg durch das Werkstück | Ablenkung, Wandern, Durchbiegung oder inkonsistenter Schnittspalt | Übermäßige Belastung von Schleife, Verbindung, Rädern, Lagern und empfindlichem Teil |
| Vorschubgeschwindigkeit | Steuert das Eingreifen des Werkstücks und die Entfernungsanforderung | Lange Zykluszeit und mögliche Verglasung oder Reibung | Überlastung, Absplitterung, Drahtdurchbiegung, raue Oberfläche oder Stillstand |
| Kühlung oder Abfallentfernung | Entfernt Wärme und Partikel aus der Schnittzone | Beladung, Temperaturanstieg, Kontamination oder sich änderndes Schnittverhalten | Übermäßiger Fluss kann ein leichtes Werkstück stören oder die Handhabung erschweren |
Nass- und Trockenprozesse erfordern unterschiedliche Strategien zur Abfallkontrolle. Wasser oder kompatibles Kühlmittel kann Partikel transportieren und die Temperatur moderieren, während trockener Graphit oder kontaminationsanfällige Arbeiten offene Beschichtungsstrukturen und eine effektive Staubabsaugung erfordern können. Siehe Kühlung und Schmierung beim Drahtsägen für die unterstützenden Auswahlfragen.
Diamantdrahtstruktur und Zustand des Schleifmittels
Kontinuierlicher Diamantdraht ist ein beschichtetes Schleifwerkzeug. Seine Leistung hängt von der Konsistenz des Trägers, dem Diamantkorn, der Exposition des Schleifmittels, der Verteilung der Beschichtung und der Qualität der Schleife ab. Er sollte nicht als eine Reihe von Diamantperlen beschrieben werden, die an einem Stahlseil befestigt sind; diese Konstruktion gehört zu anderen Drahtsägenkategorien.
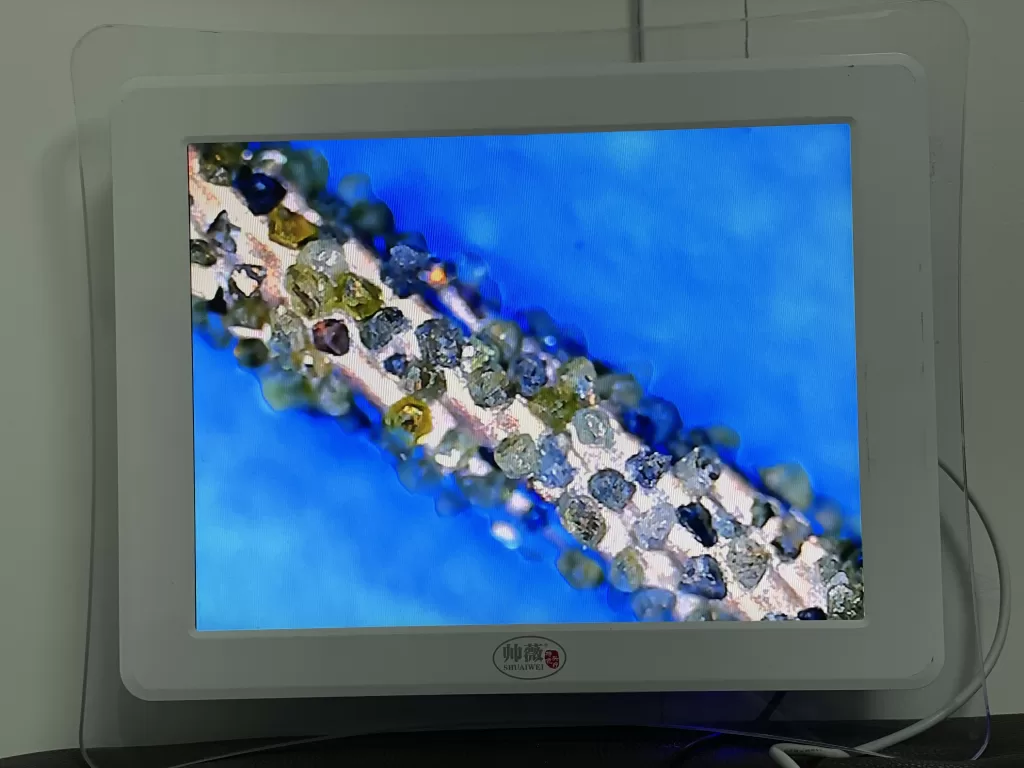
Wenn sich die Exposition des Schleifmittels ändert, liefert ein zuvor stabiler Vorschub möglicherweise nicht mehr das gleiche Ergebnis. Überprüfen Sie den Draht, wenn die Schnittzeit steigt, sich die Lasttrends ändern, die Oberfläche unregelmäßig wird oder die Nachführung weniger stabil wird. Verfügbare Durchmesser und Beschichtungsstrukturen sollten aus dem tatsächlichen Material und den Prozessbeschränkungen ausgewählt werden; verwenden Sie die Seite mit Spezifikationen für Diamantdraht für die Abstimmung auf Produktebene.
Schnittgeschwindigkeit und Qualitäts-Fehlerbehebung
| Beobachtetes Symptom | Mögliche Ursachen zur Überprüfung | Einstellrichtung |
|---|---|---|
| Der Schnitt wird langsamer | Beladenes oder abgenutztes Schleifmittel, unzureichende Abfallentfernung, niedrige effektive Geschwindigkeit, übermäßige Kontakttiefe | Überprüfen Sie zuerst den Draht und den Kühlmittel-/Staubweg; verifizieren Sie Geschwindigkeit und Vorschub anhand der letzten stabilen Aufzeichnung |
| Der Draht wandert oder der Schnitt biegt sich | Niedrige Spannung, übermäßiger Vorschub, schlechte Ausrichtung, schwache Werkstückauflage oder tiefe Eingriff | Reduzieren Sie den Anstellwinkel, überprüfen Sie die Ausrichtung und Unterstützung, stellen Sie dann die Spannung innerhalb des zulässigen Bereichs ein |
| Raue oder periodisch markierte Oberfläche | Vibration, Rundlauf des Rades, inkonsistente Schleife, instabile Vorschubgeschwindigkeit oder im Schnitt eingeschlossene Ablagerungen | Überprüfen Sie den mechanischen Weg und die Spülung, bevor Sie die Geschwindigkeit erhöhen |
| Kantenabsplitterung nimmt zu | Abrupter Ein-/Austritt, übermäßiger Vorschub, nicht unterstützte Kante, innere Materialfehler | Verbessern Sie die Unterstützung, mäßigen Sie den Vorschub nahe der Kante und überprüfen Sie die Schnittrichtung |
| Drahtlebensdauer sinkt | Übermäßige Spannung, Hitze, Fehlausrichtung, aggressiver Vorschub oder ungeeignete Beschichtung | Kehren Sie zu den letzten stabilen Einstellungen zurück und überprüfen Sie die Räder, den Drahtweg und die Materialverträglichkeit |
| Schnitt stoppt oder Überlastung steigt | Vorschubanforderung übersteigt Abriebentfernung, Ablagerungsblockade, Spannvorrichtungsbewegung oder lokale Härteänderung | Sicher pausieren, den Schnittbereich freimachen, die Spannvorrichtung überprüfen und mit reduziertem Vorschub neu starten |
Eine kontrollierte Parameteranpassungssequenz
- Definieren Sie die Akzeptanzkriterien. Erfassen Sie Material-, Abmessungs-, Schnittspalt-, Kanten-, Oberflächen-, Geradheits- und Zykluszeit-Ziele.
- Bestätigen Sie die mechanische Basislinie. Überprüfen Sie die Radausrichtung, den Zustand der Führung, die Steifigkeit der Spannvorrichtung, die Drahtführung und die Kühlmittel- oder Staubabsaugung.
- Etablieren Sie einen konservativen stabilen Schnitt. Verwenden Sie die zugelassenen Maschinen- und Drahtbereiche anstelle eines nicht verifizierten Wertes, der von einem anderen Material kopiert wurde.
- Ändern Sie eine Variable. Passen Sie Vorschub, Geschwindigkeit, Spannung oder Ablagerungskontrolle separat an, damit das Ergebnis dieser Änderung zugeordnet werden kann.
- Messen Sie das vollständige Ergebnis. Erfassen Sie Zeit, Lasttendenz, Schnittspalt, Oberfläche, Kantenqualität und Drahtzustand.
- Wiederholen Sie die Gewinnbedingung. Eine Einstellung ist nur nützlich, nachdem sie vergleichbare Ergebnisse bei mehr als einer repräsentativen Probe liefert.
Parameter-Testprotokoll
| Aufzeichnungsfeld | Zu erfassende Details |
|---|---|
| Workpiece | Materialgüte, Abmessungen, Dichte oder Zustand, Schnitttiefe und Spannmethode |
| Draht | Durchmesser, Beschichtungstyp, Schleifmittelspezifikation, Schleifenlänge und vorherige Verwendung |
| Maschineneinstellungen | Drahtgeschwindigkeit, Spannung, Vorschubstrategie und alle programmierten Änderungen nahe Ein-/Austritt |
| Kühlung/Ablagerungskontrolle | Nass- oder Trockenmethode, Flüssigkeit, Flussrichtung, Filtration oder Staubabsaugung |
| Gemessenes Ergebnis | Schnittzeit, Schnittspalt, Geradheit, Ebenheit, Oberflächen- und Kantenbeschaffenheit |
| Prozessbeobachtungen | Lasttendenz, Vibration, Geräusch, Temperatur, Unterbrechungen und Drahtzustand |
Anwendungsvideo
Das beigefügte Video zeigt ein Schnittbeispiel. Verwenden Sie es, um das Prozesslayout zu beobachten, nicht um Einstellungen zu kopieren, ohne Material, Draht, Abmessungen und Maschinenkonfiguration zu bestätigen.

Häufig gestellte Fragen
Welche Einstellung sollte zuerst erhöht werden, um die Schnittgeschwindigkeit zu verbessern?
Es gibt keine universelle erste Erhöhung. Überprüfen Sie den Drahtzustand, die Ausrichtung und die Ablagerungsentfernung, stellen Sie eine stabile Basislinie her und ändern Sie dann nur eine Variable. Der Vorschub ist oft die sichtbare Produktionskontrolle, muss aber mit Drahtgeschwindigkeit und Spannung kompatibel bleiben.
Verkürzt eine höhere Drahtgeschwindigkeit immer den Schnitt?
Nein. Eine höhere Geschwindigkeit kann die Schleifmittelkontakte erhöhen, aber übermäßige Geschwindigkeit kann Hitze, Vibration und Verschleiß hinzufügen. Der nützliche Bereich hängt vom Draht, Material, Radsystem, Kühlmittel und Vorschub ab.
Warum biegt sich der Draht, wenn die Vorschubgeschwindigkeit steigt?
Die angeforderte Materialabtragsrate kann die stabile Schnittkapazität des Drahtes überschreiten. Überprüfen Sie Spannung, Ausrichtung, Schleifmittelzustand, Ablagerungsfreiheit, Werkstückunterstützung und Schnitttiefe, bevor Sie den Vorschub erneut erhöhen.
Wie sollten Parameter auf ein neues Material übertragen werden?
Verwenden Sie den vorherigen Datensatz nur als konservative Ausgangsreferenz. Bestätigen Sie die neue Materialgüte, Geometrie, Kühlmittelbeschränkung und das Qualitätsziel, entwickeln und wiederholen Sie dann einen repräsentativen Testschnitt.
Wann sollte der Diamantdraht ersetzt werden?
Ersetzen Sie den Draht oder untersuchen Sie ihn, wenn sich die Abtragsrate, die Oberfläche, der Schnittspalt oder die Nachführung außerhalb des genehmigten Prozessfensters ändern. Untersuchen Sie auch auf lokale Beschädigungen, Beschichtungsverlust und anomales Verhalten entlang der Schleife.
Abschluss
Die Effizienz des Diamantdrahtschneidens verbessert sich, wenn Drahtgeschwindigkeit, Drahtspannung, Vorschubgeschwindigkeit, Kühlung und Schleifmittelzustand gemeinsam entwickelt werden. Beginnen Sie mit einem mechanisch soliden System, ändern Sie jeweils nur eine Variable und bewerten Sie jeden Gewinn im Verhältnis zur Schnittqualität, Stabilität und Drahtausnutzung. Für die Auswahl auf Maschinenebene, nachdem die Prozessanforderungen definiert wurden, überprüfen Sie die Drahtsägen-Maschinen-Leitfaden.