
Elmas tel kesme hızını artırmak, bir makine ayarını yükseltmekle aynı şey değildir. Üretken kesim, tel hızı, gerginlik, ilerleme hızı, soğutma veya kalıntı giderme ve aşındırıcı koşulun dengelenmesinden gelir. Bir değişken stabil işlem penceresinin dışına itilirse, tel aşınması, yüzey kusurları, kesme genişliği değişimi veya kesintili kesim yoluyla görünür hız kazancı kaybolabilir.
Bu kılavuz, sürekli elmas tel kesimi için pratik bir ayarlama dizisini açıklar. Tek bir evrensel ayar belirtmek yerine parametre geliştirmeyi destekler. Üç ana kontrolün daha derinlemesine bir açıklaması için bkz. bu parametrelerin nasıl etkileşimde bulunduğunu görmek için..
Makineyi Ayarlamadan Önce Kesme Verimliliğini Tanımlayın
Döngü süresi tek başına bir verimlilik ölçüsü değildir. Sert ve kırılgan malzemeler için faydalı bir işlem, aynı zamanda gerekli kesme genişliği, düzlük, yüzey durumu, kenar kalitesi ve tel ömrü hedefini de karşılamalıdır. Daha fazla aşağı akış taşlama gerektiren daha hızlı bir kesim, toplam üretim süresini artırabilir.
| Verimlilik ölçüsü | Ne kaydedilmeli | Neden önemli |
|---|---|---|
| Kesme süresi | Devredeki kesme süresi ve toplam elleçleme süresi | Gerçek malzeme kaldırmayı yükleme ve kurulum kayıplarından ayırır |
| Kesme kalitesi | Kesme genişliği, düzlük, düzlük, kenar yontulması ve yüzey durumu | Daha hızlı bir ayarın hala kabul kriterlerini karşıladığını doğrular |
| Tel kullanımı | Değiştirilmeden önceki kesme sayısı veya uzunluğu ve çıkarma nedeni | Kısa tel ömrünün yüksek anlık hızın arkasına gizlenmesini önler |
| İşlem kararlılığı | Yük eğilimi, titreşim, sıcaklık, ses ve plansız duruşlar | Ayarın geçici olarak hızlı değil, tekrarlanabilir olup olmadığını gösterir |
| Toplam maliyet | Tel, soğutucu, temizlik, yeniden işleme, hurda ve operatör süresi | Makine ayarlarını üretim ekonomisiyle ilişkilendirir |
Birbirine Bağlı Dört Kontrol: Hız, Gerginlik, İlerleme ve Soğutma
Dört kontrol bir sistem olarak ele alınmalıdır. Test sırasında değişkeni tek tek değiştirin, sonucu kaydedin ve kenar kalitesi, yük veya izleme bozulursa son stabil duruma geri dönün.
| Kontrol | Birincil işlev | Birincil rol | Çok düşükse |
|---|---|---|---|
| Tel hızı | Aşındırıcı temas sıklığını ayarlar ve kalıntı taşımayı destekler | Sürtünme, düşük kaldırma oranı veya kararsız temas | Isı, titreşim, hızlandırılmış aşınma veya daha yüksek tekerlek sistemi talebi |
| Tel gerginliği | İş parçası boyunca tel yolunu stabilize eder | Sapma, gezinme, yay veya tutarsız kesme genişliği | Döngü, eklem, tekerlekler, yataklar ve hassas parça üzerinde aşırı yük |
| İlerleme hızı | İş parçası temasını ve kaldırma talebini kontrol eder | Uzun döngü süresi ve olası parlatma veya sürtünme | Aşırı yük, yontulma, tel yayı, pürüzlü yüzey veya durma |
| Soğutma veya kalıntı giderme | Kesme bölgesinden ısıyı ve parçacıkları giderir | Yükleme, sıcaklık artışı, kirlenme veya değişen kesme davranışı | Aşırı akış hafif bir iş parçasını bozabilir veya elleçlemeyi karmaşıklaştırabilir |
Islak ve kuru işlemler farklı kalıntı kontrol stratejileri gerektirir. Su veya uyumlu soğutucu parçacıkları taşıyabilir ve sıcaklığı kontrol edebilirken, kuru grafit veya kirliliğe duyarlı işler açık kaplama yapıları ve etkili toz emme gerektirebilir. İlgili seçim soruları için bkz. tel testere ile soğutma ve yağlama .
Elmas Tel Yapısı ve Aşındırıcı Durum
Sürekli elmas tel kaplamalı bir aşındırıcı alettir. Performansı taşıyıcı tutarlılığına, elmas taneciklerine, aşındırıcı maruziyetine, kaplama dağılımına ve döngü kalitesine bağlıdır. Çelik bir kabloya takılmış bir dizi elmas boncuk olarak tanımlanmamalıdır; bu yapı diğer tel testere kategorilerine aittir.
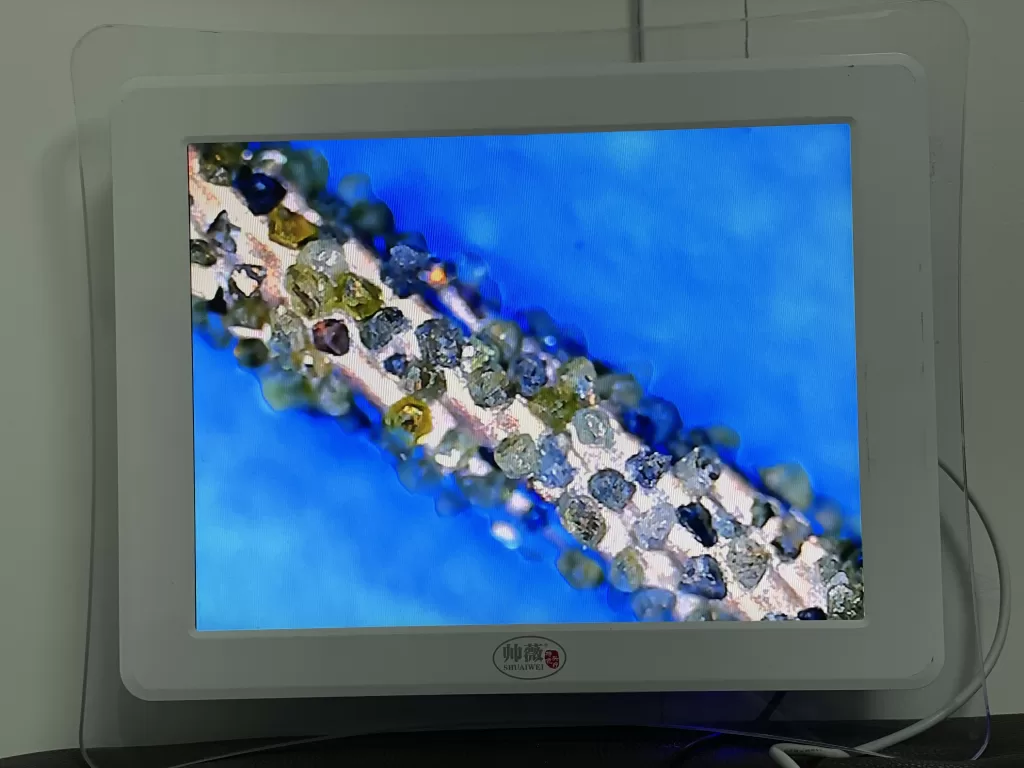
Aşındırıcı maruziyet değiştikçe, daha önce stabil olan ilerleme hızı aynı sonucu vermeyebilir. Kesme süresi arttığında, yük eğilimleri değiştiğinde, yüzey düzensizleştiğinde veya izleme daha az stabil hale geldiğinde teli inceleyin. Mevcut çaplar ve kaplama yapıları, gerçek malzeme ve işlem kısıtlamasından seçilmelidir; ürün düzeyinde eşleştirme için bkz. elmas tel spesifikasyon sayfasında .
Kesme Hızı ve Kalite Sorun Giderme
| Gözlemlenen belirti | Kontrol edilecek olası nedenler | Ayar yönü |
|---|---|---|
| Kesme yavaşlıyor | Yüklü veya aşınmış aşındırıcı, yetersiz kalıntı giderme, düşük etkili hız, aşırı temas derinliği | Önce teli ve soğutucu/toz yolunu inceleyin; hızı ve ilerlemeyi son stabil kayda göre doğrulayın |
| Tel dolaşıyor veya kesim bükülüyor | Düşük gerilim, aşırı besleme, zayıf hizalama, zayıf iş parçası desteği veya derin temas | Teması azaltın, hizalamayı ve desteği doğrulayın, ardından gerilimi onaylanmış aralık dahilinde ayarlayın |
| Pürüzlü veya periyodik olarak işaretlenmiş yüzey | Titreşim, tekerlek kaçıklığı, tutarsız döngü, kararsız besleme veya kesikte sıkışmış kalıntı | Hızlandırmadan önce mekanik yolu ve yıkamayı inceleyin |
| Kenar yontulması artar | Ani giriş/çıkış, aşırı besleme, desteksiz kenar, iç malzeme kusurları | Desteği iyileştirin, kenara yakın beslemeyi azaltın ve kesim yönünü gözden geçirin |
| Tel ömrü düşer | Aşırı gerilim, ısı, yanlış hizalama, agresif besleme veya uygun olmayan kaplama | Son kararlı ayarlara dönün ve tekerlekleri, tel yolunu ve malzeme uyumluluğunu inceleyin |
| Kesim durur veya aşırı yük artar | Besleme talebi aşındırıcı gidermeyi, kalıntı tıkanıklığını, fikstür hareketini veya yerel sertlik değişimini aşıyor | Güvenli bir şekilde duraklayın, kesme alanını temizleyin, fikstürü doğrulayın ve azaltılmış beslemeden yeniden başlatın |
Kontrollü Bir Parametre Ayarlama Dizisi
- Kabul kriterlerini tanımlayın. Malzemeyi, boyutları, kesiği, kenarı, yüzeyi, düzlüğü ve çevrim süresi hedeflerini kaydedin.
- Mekanik tabanı doğrulayın. Tekerlek hizalamasını, kılavuz durumunu, fikstür rijitliğini, tel takibini ve soğutucu veya toz çekimini kontrol edin.
- Muhafazakar, kararlı bir kesim oluşturun. Doğrulanmamış bir değeri kopyalamak yerine onaylanmış makine ve tel aralıklarını kullanın.
- Bir değişkeni değiştirin. Sonucu o değişikliğe bağlamak için beslemeyi, hızı, gerilimi veya kalıntı kontrolünü ayrı ayrı ayarlayın.
- Tam sonucu ölçün. Zamanı, yük eğilimini, kesiği, yüzeyi, kenar kalitesini ve tel durumunu kaydedin.
- Kazanan koşulu tekrarlayın. Bir ayar, yalnızca temsili bir numuneden fazlasında karşılaştırılabilir sonuçlar ürettikten sonra kullanışlıdır.
Parametre Test Kaydı
| Alan kaydı | Yakalanacak ayrıntılar |
|---|---|
| İş parçası | Malzeme sınıfı, boyutları, yoğunluğu veya durumu, kesim derinliği ve fikstür yöntemi |
| Tel | Çap, kaplama türü, aşındırıcı spesifikasyonu, döngü uzunluğu ve önceki kullanım |
| Makine ayarları | Tel hızı, gerilim, besleme stratejisi ve giriş/çıkış yakınındaki herhangi bir programlanmış değişiklik |
| Soğutma/kalıntı kontrolü | Islak veya kuru yöntem, akışkan, akış yönü, filtrasyon veya toz çekimi |
| Ölçülen sonuç | Kesim süresi, kesik, düzlük, düzlük, yüzey ve kenar durumu |
| İşlem gözlemleri | Yük eğilimi, titreşim, ses, sıcaklık, kesintiler ve tel durumu |
Uygulama Videosu
Saklanan video bir kesme örneği sunmaktadır. Süreç düzenini gözlemlemek için kullanın, malzeme, tel, boyutlar ve makine yapılandırmasını doğrulamadan ayarları kopyalamak için değil.

Sıkça Sorulan Sorular
Kesme hızını artırmak için önce hangi ayar artırılmalıdır?
Evrensel bir ilk artış yoktur. Tel durumunu, hizalamayı ve kalıntı gidermeyi doğrulayın, kararlı bir temel oluşturun, ardından yalnızca bir değişkeni değiştirin. Besleme genellikle görünür üretim kontrolüdür, ancak tel hızı ve gerilimiyle uyumlu kalmalıdır.
Daha yüksek tel hızı her zaman kesimi kısaltır mı?
Hayır. Daha yüksek hız aşındırıcı temasları artırabilir, ancak aşırı hız ısı, titreşim ve aşınma ekleyebilir. Kullanışlı aralık tele, malzemeye, tekerlek sistemine, soğutucuya ve beslemeye bağlıdır.
Besleme hızı arttığında tel neden bükülüyor?
Talep edilen malzeme kaldırma hızı, telin kararlı kesme kapasitesini aşabilir. Beslemeyi tekrar artırmadan önce gerilimi, hizalamayı, aşındırıcı durumunu, kalıntı temizliğini, iş parçası desteğini ve kesim derinliğini kontrol edin.
Parametreler yeni bir malzemeye nasıl aktarılmalıdır?
Yeni malzeme kalitesini, geometrisini, soğutucu kısıtlamasını ve kalite hedefini onayladıktan sonra, temsili bir test kesimi geliştirin ve tekrarlayın.
Elmas tel ne zaman değiştirilmelidir?
Kaldırma hızı, yüzey, kesme veya izleme onaylanmış işlem penceresinin dışına çıktığında teli değiştirin veya inceleyin. Ayrıca yerel hasar, kaplama kaybı ve döngü etrafındaki anormal davranışları da inceleyin.
Sonuç
Elmas tel kesme verimliliği, hız, gerilim, besleme, soğutma ve aşındırıcı koşullar birlikte geliştirildiğinde iyileşir. Mekanik olarak sağlam bir sistemle başlayın, bir seferde bir değişkeni değiştirin ve her kazancı kesme kalitesi, stabilite ve tel kullanımına karşı değerlendirin. Süreç gereksinimleri tanımlandıktan sonra ekipman seviyesinde seçim için, tel testere makinesi kılavuzu.







