
Silisyum karbür sızdırmazlık halkaları, pompa gövdeleri, otomotiv su pompaları ve kimyasal proses ekipmanlarında kullanılır — bu uygulamalarda bir halka arızası, sızdırmazlık sağlanan düzeneği durdurur. Bu durumda halka 60 mm dış çap, 10 mm iç çap, 10 mm kalınlığındadır. Önemsiz görünecek kadar küçüktür. Geleneksel taşlama işleminin tutarlı bir şekilde kenarlarında yonga ve müşteri tarafından ya hurdaya ayrılması ya da yeniden işlenmesi gereken mikro çatlak ağları bıraktığı kadar serttir.
Silisyum karbürün hizmette değerli olmasını sağlayan özellikler — aşınma direnci, kimyasal atalet, yük altında termal kararlılık — onu bitmiş parçaya zarar vermeden kesmeyi zorlaştıran özelliklerdir. Aşındırıcı tekerlekli kesme, dış profil ve iç delikte kenar yontulmasına ve sızdırmazlık yüzeyini tehlikeye atan bir yüzey altı hasar katmanına neden olur. Hem çapların dar toleransla tutulduğu bu kadar küçük bir halkada, aşağı akışta kolay bir çözüm yoktur — kesilen yüzey gönderilen yüzeydir. Bu vaka, Vimfun'un elmas tel teknolojisini kullanarak parçayı nasıl kestiğini, daha geniş malzeme bağlamı için genel bakışımıza atıfta bulunarak anlatmaktadır. seramik kesimi Uygulama: SiC Halkaları Neden Tedarik Edilmesi Zor.
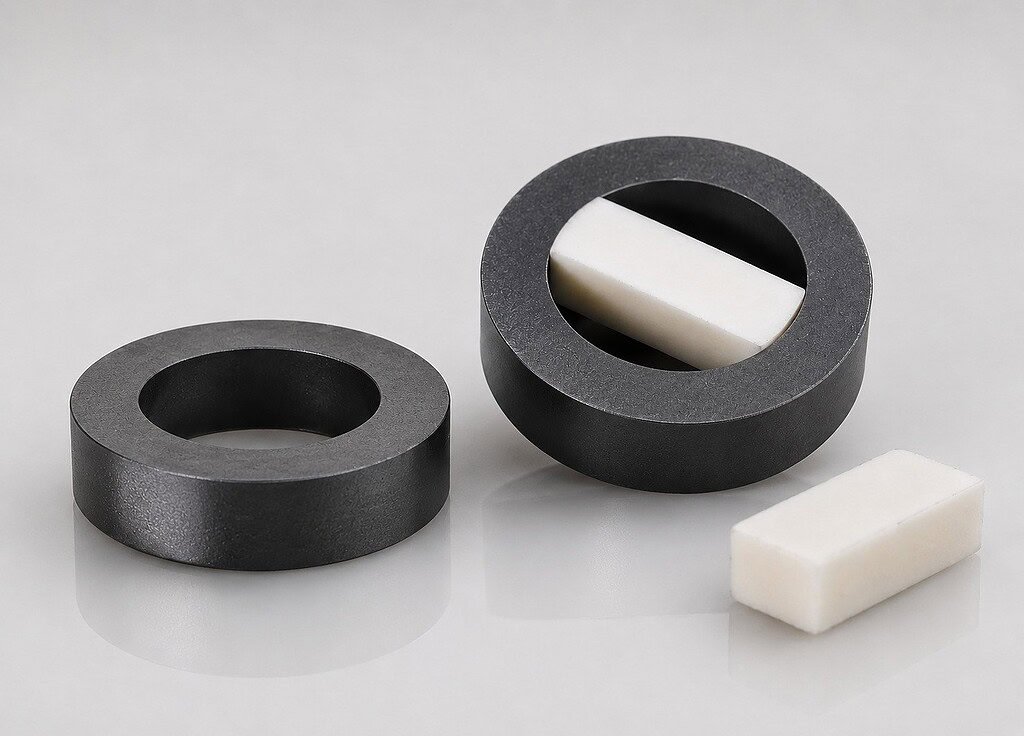
Bu boyuttaki silisyum karbür halkalar tipik olarak mekanik salmastralarda — pompa salmastraları, kimyasal proses salmastraları, otomotiv su pompası salmastraları — kullanılır; burada kimyasal atalet, aşınma direnci ve termal kararlılığın birleşimi, metal veya polimer alternatiflerinden daha iyi performans gösterir. Son müşteri, aşağıdaki dar toleranslara sahip bir halka belirtir:
— salmastra gövdesi uyumunu ayarlar
- Eritilmiş kuvars cam halka İç delik çapı
- — mil boşluğunu ayarlar Paralel yüzeyler
- — eşleşen halkaya karşı temas yüzeyi düzlüğünü ayarlar — yontulmuş kenarlar stresi yoğunlaştırır ve erken arızaya neden olur
- Kenar durumu Bu parça kategorisi için halka pahalı parça değildir — aşağı akışta bitmiş bir düzeneğin arızalanmasıdır. Hizmette arızalanan bir pompa salmastrası bir üretim hattını durdurabilir. Bu nedenle, parça küçük olmasına rağmen kesme toleransı spesifikasyonu dar tutulur.
Zorluk: SiC + Küçük Halka Geometrisi.
Bu durumda iki sorun çarpılır:
Silisyum karbür sertliği
| Kısıtlama | Neden Önemlidir? |
|---|---|
| Knoop ~2800 kg/mm² — en sert elmas olmayan endüstriyel malzemeler arasında | Düşük kırılma tokluğu; kesme kuvveti altında mikro çatlaklar kolayca oluşur |
| Kırılganlık | Aşınma direnci |
| SiC'yi hizmette değerli kılan özellik, kesme aleti aşınmasını şiddetli bir şekilde etkiler | Küçük dış çap (~60 mm) |
| Kesme kuvvetlerini emmek için sınırlı iş parçası kütlesi — titreşim doğrudan kesime iletilir | Küçük iç delik (~10 mm) |
| Duvar kalınlığı ~25 mm — gerilim iç kenarda yoğunlaşır | Dar kalınlık kontrolü (~10 mm) |
| Her iki yüzey de kesimden sonra paralel kalmalıdır | Bileşim, toplamdan daha zordur. SiC kendi başına kesilebilir. 60 mm'lik bir halka kendi başına kesilebilir. SiC |
artı küçük bir halka geometrisi temiz iç ve dış kenarlar — bu kombinasyon, çoğu genel amaçlı seramik kesme düzeneklerinin başarısız olduğu yerdir. küçük bir halka geometrisi Geleneksel Yöntemler Neden Zorlanıyor.
İki yaygın yaklaşım, bu geometride öngörülebilir arıza modları gösterir:
Reçine bağlı aşındırıcı kesme
Standart aşındırıcı tekerlekli kesme, SiC için tarihsel olarak varsayılan yöntemdi. Küçük bir halkadaki sorunlar:
hem dış kesme girişinde hem de çıkışında ve iç delikte
- Kenar yontulması Mikro çatlak ağı
- kesme yüzeyinden ana malzemeye yayılan Yüzey hasar katmanı
- tipik olarak 10–30 µm derinliğinde, çıkarmak için ek honlama gerektirir Boyutsal sapma
- aşındırıcı tekerlek kesim boyunca düzensiz aşındıkça İç delik için iç taşlama
10 mm'lik iç delik bazen aynı işlemde kesilmek yerine iç taşlama ile ayrı olarak işlenir. Bu şunları getirir:
Dış ve iç geometrilerin farklı düzeneklerde üretildiği iki adımlı bir işlem
- Dış profil ve iç delik arasındaki eş merkezlilik hatası (iki işlem ayrı referans yüzeylerine sahiptir)
- Ek taşıma ve yeniden sabitleme, her adımda yonga riski eklenir
- Üst düzey salmastra uygulamaları için, hiçbir yol, müşterinin ihtiyaç duyduğu hacimde ihtiyaç duyduğu geometrik tutarlılığı sağlamaz.
Vimfun bu SiC halkasını şununla kesti:.
Yaklaşım: Hassas Elmas Tel Kesimi
Vimfun bu SiC halkayı keserek dar-kesitli, düşük kuvvetli elmas tel işlemiyle kesti sertleşmiş, kırılgan seramikler için tasarlanmıştır. Bu kısım için elmas tel kesme işleminin üç özelliği önemlidir:
- Dağıtılmış kesme kuvveti tel teması boyunca, küçük bir aşındırıcı tanecik izinde yoğunlaşmak yerine. Birim alan başına düşen kuvvetin daha az olması, kırılgan SiC üzerinde daha düşük mikro çatlak başlatma oranına neden olur.
- Dar kanal — küçük SiC halkaları için kullanılan ince tel çaplarıyla tipik olarak 0,55–0,7 mm — malzeme kaybını en aza indirir ve kesme giriş/çıkış noktalarındaki stresi azaltır.
- Sürekli tel yolu — Vimfun kesme platformlarında kullanılan kapalı döngü tel (bkz. — kapalı döngü tel mimarisi, bu tür derin, sürekli profil kesimini uygulanabilir kılan şeydir. ve elektro kaplama elmas tel döngüsü) koordineli hareketle dış ve iç geometrileri izleyerek, iki aşamalı taşlamanın eşleşemeyeceği bir eş merkezlilik sağlar.
Genel olarak seramik malzemelerde elmas tel kesimi hakkında arka plan bilgisi için lütfen seramik kesimi genel bakış sayfamıza bakın.
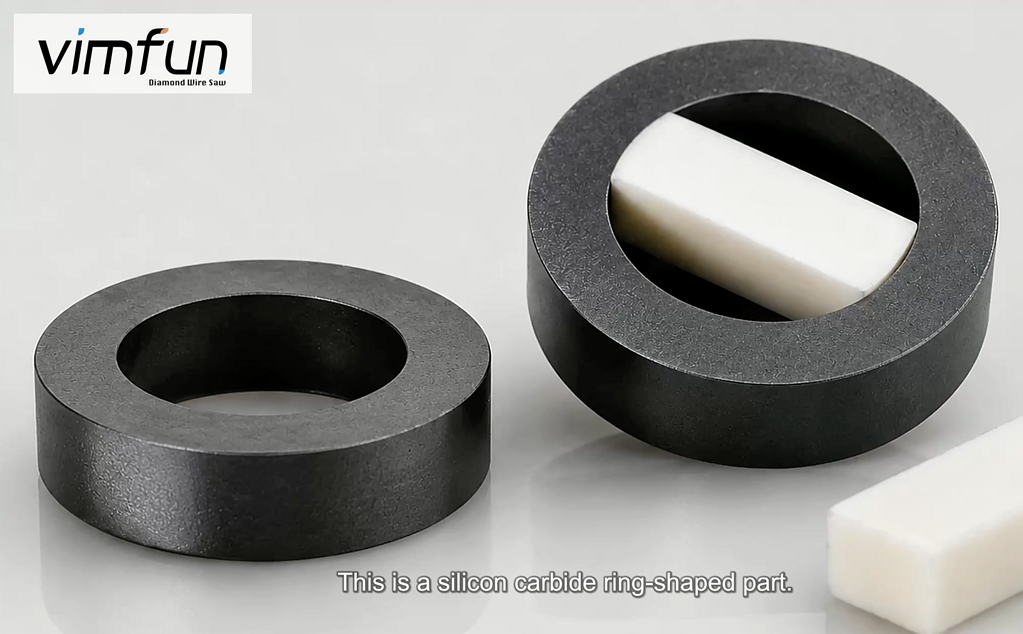
İşlem Parametreleri
| Parametre | Değer |
|---|---|
| İş parçası | Silisyum karbür halka, yaklaşık 60 mm Dış Çap × yaklaşık 10 mm İç Çap × yaklaşık 10 mm kalınlık |
| Elmas tel çapı | 0,5–0,6 mm |
| Tel tipi | Elektro kaplama elmas tel döngüsü |
| Tel gerginliği | 150–200 N |
| Tel hızı | 30–60 m/s |
| İlerleme hızı | 1–2 mm/dak |
| Soğutucu | Su bazlı, filtrasyonlu geri dönüştürülmüş |
| Yatay döner (tam metre iş parçaları için SH150-R / SH300-R) | İnce besleme kontrollü SH serisi yatay döner |
Gösterilen değerler, alümina, zirkonya ve diğer sert kırılgan seramiklere karşı doğrulanmış bu boyuttaki SiC sızdırmazlık halkaları için VIMFUN'un işlem zarfını yansıtmaktadır. 1–2 mm/dak besleme aralığı kasıtlı olarak muhafazakardır — SiC'nin kırılganlığı, yırtılmış malzeme yerine temiz kırılmış kenarlar veren daha yavaş kesimleri ödüllendirir. Bu parametrelerin nasıl etkileşime girdiğini görmek için bu parametrelerin nasıl etkileşimde bulunduğunu görmek için. ve sert seramiklerde bulamaç elleçlemesi için başka bir kritik faktördür. Aşırı ısınmayı önlemek ve sürtünmeyi azaltmak için etkili soğutma ve yağlama esastır, bu da seramik bileşenlerde termal hasara ve yüzey kusurlarına yol açabilir. Ancak, soğutucu ve yağlayıcının doğru dengesini bulmak zor olabilir, çünkü aşırı kullanım kirliliğe ve çevresel endişelere yol açabilirken, yetersiz kullanım zayıf kesme performansı ve artan takım aşınmasına neden olabilir. adresine bakın.
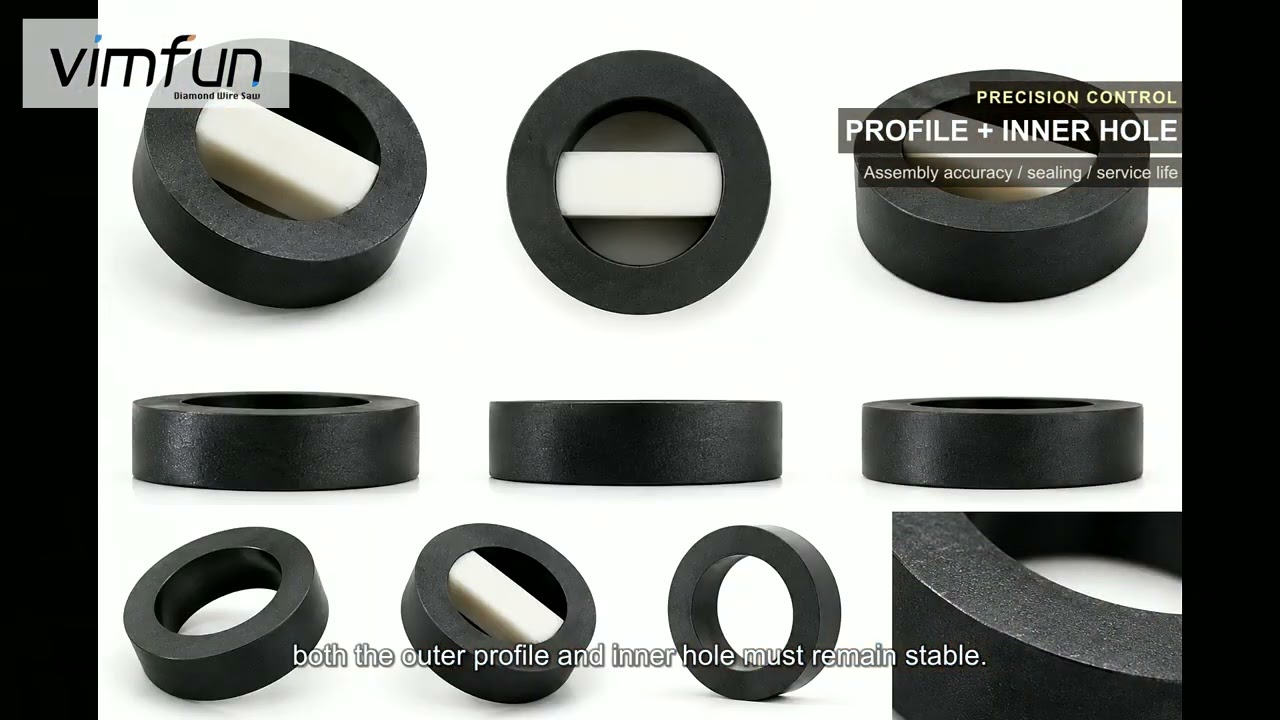
Sonuç: Her İki Yüzeyde Stabil Geometri
Elmas tel yaklaşımı, bu sızdırmazlık uygulamasının ihtiyaç duyduğu üç özelliği aynı anda sağladı:
- Daha temiz kenarlar hem dış profil hem de iç delikte — yontulma, muayene eşiği içinde kalacak şekilde azaltıldı, aşılmadı
- Daha düşük yüzey altı hasarı — ölçülen hasar derinliği, ince taşlanmış yüzeylere benzer, aşağı akış taşlama işlemini azaltır veya ortadan kaldırır
- Tutarlı geometri — dış çap, iç delik ve kalınlık, parça başına yeniden işleme gerektirmeden müşterinin toleransına göre tutuldu
Sızdırmazlık üretimi için anlamlı sonuç aşağıdadır: sızdırmazlık montaj aşamasında daha düşük hurda, daha az saha garanti talebi ve daha sıkı bir kalite güvencesiyle parça gönderme yeteneği müşterinin geleneksel olarak kesilmiş SiC boşlarından alabileceğinden daha fazla.
Dağıtılmış Kuvvetin Sert Kırılgan Seramiklerde Neden Önemli Olduğu
Kesme kuvvetinin kırılgan çatlama mekaniği ile nasıl etkileşime girdiği meselesidir. Aşındırıcı taşlama, yükü her aşındırıcı taneciğin temas noktasında yoğunlaştırır. Kırılgan bir malzemede, her tanecik izi potansiyel bir mikro çatlak başlatma alanıdır. Herhangi bir anda temas halindeki tanecik sayısıyla çarpıldığında kümülatif hasar hızla artar.
Elmas tel, kesme yükünü kanal içindeki tel temas yayı boyunca yayar. Birim alan başına düşen kuvvet azalır. SiC ve benzeri sert seramikler için bu düşüş, temiz bir kesim ile yontulmuş bir kesim arasındaki farkı belirler. Ek üç faktör işi tamamlar:
- mekanik sağlığı gösterir. Bir çalışmanın başlangıcında olmayan gerginlik salınımları, gelişmekte olan sorunlara işaret eder — kılavuz tekerlek yatağı aşınması, tel izleme sorunları veya gerginlik sistemi kalibrasyon sapması. — kesme yolu boyunca düzgün gerilim, telin kaymasını ve asimetrik kenar hasarı oluşturmasını önler. Kalibrasyon protokolü için tel gerginliği kalibrasyonu adresine bakın.
- Kontrollü besleme hızı — kalın bir SiC kesitinde düşük besleme, döngü süresini kesme bölgesindeki temiz kırılmış malzeme yerine yırtılmış malzeme için takas eder.
- Yeterli soğutma — yeterli hacimde su bazlı bulamaç, kesme bölgesi sıcaklığını sabit tutarak mekanik hasarı birleştirecek termal mikro çatlamayı önler.
Bu yaklaşım, aynı sınıftaki diğer sert kırılgan malzemelere de genişler — alümina, zirkonya, silisyum nitrür, alüminyum nitrür, kuvars, safir. Parametre zarfı malzemeden malzemeye kayar; temel mekanikler aynı kalır. Bu malzeme ailesindeki ilgili durumlar için lütfen alümina seramik halka kesme vaka çalışmamıza ve altıgen delikli kuvars tüp kesme vaka çalışmamıza.
Sektörler ve Uygulamalar
Küçük SiC halkalarının elmas tel ile kesimi, aşağıdaki üreticilere hizmet vermektedir:
- Mekanik sızdırmazlık üretimi — pompa contaları, otomotiv su pompaları, kimyasal proses contaları
- Yarı iletken ekipmanları — wafer taşıyıcı halkalar, hazne bileşenleri
- Yüksek sıcaklık endüstriyel sistemleri — brülör nozulları, fırın mobilyaları, ısı değiştirici ekleri
- Özel aşınma bileşenleri — aşındırıcı nozullar, bulamaç pompası astarları, balistik seramikler
Sert kırılgan bir malzemede (SiC, alümina, zirkonya, silisyum nitrür, kuvars, safir veya erimiş cam) küçük bir halka, disk veya hassas şekilli parçanız varsa ve geleneksel taşlama, aşağı akış muayenesini geçemeyen yontulma veya mikro çatlak sorunları bırakıyorsa, aynı elmas tel yaklaşımı tipik olarak geçerlidir. Parametre seti ayarlanır; işlem mantığı değişmez.
Uygulamanız İçin Bunu Kesebilir miyiz?
Durumunuz bunlardan herhangi biriyle eşleşiyorsa, parça çiziminizi bize gönderin:
- Sert kırılgan malzemeler (SiC, alümina, zirkonya, silisyum nitrür) halka, disk veya karo şeklinde
- Yontulmanın kabul edilemez olduğu küçük geometri (100 mm altı özellikler)
- Sıkı iç-dış eşmerkezlilik gereksinimi
- Aşağı akış arıza maliyetinin yüksek olduğu conta, yarı iletken veya özel aşınma bileşeni son kullanımı
- Numune çalıştırmalarından ayda birkaç bin parçaya kadar üretim hacmi
Malzeme kalitesini, toleranslarla birlikte parça geometrisini ve aşağı akış kalite gereksinimlerini ekleyin. 3 iş günü içinde, temsili parametreleri ve verim projeksiyonlarını içeren bir proses fizibilite değerlendirmesi sunacağız. Geometri zarfımız dahilindeyse, üretim takımlarına geçmeden önce doğrulama için tipik olarak bir numune parça keseriz. Daha geniş ürün yelpazemizi görün tel testere kesme genel bakışı bu yaklaşıma olanak tanıyan ekipman platformu için.







