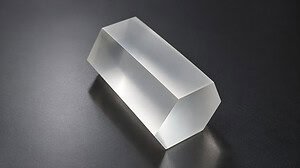
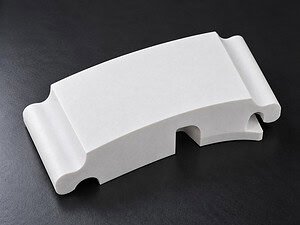
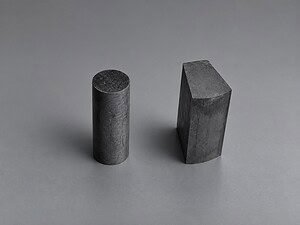
Цельный блок из плавленого кварца. Задача состоит в том, чтобы прорезать заданный контур через блок, извлечь внутреннюю формованную часть неповрежденной и оставить окружающий материал пригодным для использования — без трещин, сколов по внутренней стенке, без микротрещин, распространяющихся обратно в основной блок.
Это не резка. Это не кольцевая резка. При резке весь пропил выходит из заготовки с обеих сторон; при кольцевой резке геометрия представляет собой непрерывную замкнутую кривую без резких изменений направления. Контурная резка кварцевого блока вводит два условия, которых нет ни в одном из этих случаев: алмазная проволока должна следовать по траектории с изменением направления по своей длине, и в конце резки внутренняя секция становится свободным телом до того, как проволока завершит свой последний проход. Оба условия концентрируют напряжение в определенных точках хрупкого материала с вязкостью разрушения около 0,75 МПа·м⁰·⁵.
В этом случае рассматривается, как VIMFUN подходит к контурной резке блоков из плавленого кварца, в каких параметрах работает процесс и почему контролируемая подача и надежная поддержка определяют результат.
Применение: Формованные по контуру детали из плавленого кварца
Плавленый кварц обладает уникальным набором свойств, которые трудно заменить: почти нулевой коэффициент теплового расширения (0,55 × 10⁻⁶/°C), широкая полоса пропускания от УФ до ИК, химическая чистота и стабильность размеров при агрессивных циклах нагрева. Свойства материала плавленого кварца подробно документированы в литературе по материалам. Для деталей, вырезанных по контуру из основного блока, эти свойства определяют применение, где готовая геометрия не является осесимметричной:
- Оптика — окна нестандартной формы, диафрагмы, заготовки призм и некруглые оптические элементы
- Полупроводниковые светильники — вставки камер, изоляционные пластины и технологическое оборудование камер, вырезанные по профилям, специфичным для оборудования
- Фотоника — крепления и кронштейны для лазерных компонентов и компонентов оптического пути с контурами, специфичными для применения
- Прецизионные детали для лабораторий — ячейки нестандартной формы, держатели и столики для образцов, где стандартная геометрия не соответствует измерительной установке
В каждом случае режущая кромка является функциональной поверхностью. Это либо эталонная кромка для последующей сборки, либо поверхность, которая будет подвергаться последующей шлифовке и полировке. То, что оставляет проволока, определяет начальное условие для всего последующего.
Задача: Контурная резка кварцевого блока при изменении направления и прорыве
Три механизма определяют сложность контурной резки кварцевого блока, и все три специфичны для контурной геометрии — они не проявляются с такой же силой при прямолинейной резке.
Риск хрупкого разрушения при изменении направления. Когда траектория проволоки поворачивает, вектор боковой силы на поверхности реза поворачивается вместе с ней. На хрупком материале резкие изменения вектора концентрируют напряжение на внутренней стороне поворота. Если скорость подачи не снижается при повороте, этот пик напряжения может вызвать сколы на стенке пропила или, что хуже, начать микротрещину, распространяющуюся от пропила либо во внутреннюю часть, либо в основной блок. Чем меньше внутренний радиус, тем сильнее концентрация напряжения.
Риск прорыва в конце резки. Когда проволока приближается к последнему миллиметру своей контурной траектории, внутренняя секция почти отделена от основного блока. Оставшийся мост материала несет полную нагрузку поддержки внутренней части. Когда этот мост истончается ниже порога, внутренняя секция начинает смещаться — гравитация, остаточные напряжения в кварце или боковая сила от самой проволоки могут вызвать его смещение. На плавленом кварце любое неконтролируемое движение в этот момент приводит к сколам на последнем участке пропила и риску образования трещин как на внутренней части, так и на основном блоке.
Контроль стружки при изменяющейся дуге контакта. На контуре дуга контакта между алмазной проволокой и кварцем изменяется по мере следования проволоки по траектории. На прямом участке дуга определяется толщиной блока. При приближении к крутому повороту или изменению направления эффективная геометрия зацепления смещается, и отвод стружки из пропила становится менее предсказуемым. Дебри, которые не удаляются из активного пропила, становятся вторичным источником абразивного износа — царапая стенку пропила и увеличивая повреждение поверхности.
Ничто из этого не делает резку невозможной. Это устанавливает пределы, в которых должен работать процесс.
Подход: Платформа SVI60-60 и алмазная проволока из эталонного диапазона
VIMFUN выполняет контурную резку кварцевых блоков на ленточной алмазно-проволочной пиле SVI60-60, вертикальной двухкоординатной машине, функционал которой явно включает контурную резку, резку внутренних отверстий, вращательную резку и наклонную резку — гибкость геометрии, необходимая для изготовления деталей нестандартной формы из цельного кварцевого блока. Пила оснащена алмазной проволокой с гальваническим покрытием из эталонного диапазона для плавленого кварца в таблице параметров VIMFUN.
Вместо того чтобы указывать один диаметр проволоки или скорость проволоки как универсальный ответ, честная формулировка такова: таблица параметров дает диапазон для плавленого кварца, и конкретное значение в этом диапазоне выбирается в зависимости от фактической толщины заготовки и крутизны контура перед проведением пробной резки. Тонкий блок с плавным контуром находится на одном конце диапазона; толстый блок с крутыми внутренними радиусами — на другом.
Выбор проволоки. Эталонный диапазон для плавленого кварца составляет 0,55–0,8 мм алмазной проволоки с гальваническим покрытием. Более тонкая проволока в нижней части этого диапазона обеспечивает узкую ширину пропила и снижает силу резания на единицу площади, что помогает при более крутых радиусах контура. Более толстая проволока обеспечивает механическую жесткость и допускает более высокую подачу на более массивных участках. Формат бесконечной петли (см. Петля из алмазной проволоки с гальваническим покрытием) обеспечивает равномерное покрытие алмазом по всей длине резки, что важно при контурной резке, которая может быть достаточно длинной, чтобы градиенты износа проволоки в противном случае проявились как отклонение качества поверхности между началом и концом траектории.
Крепление. Перед резкой блок закрепляется с помощью мягких зажимных приспособлений, равномерно распределяющих усилие зажима по всей поверхности заготовки. Точечные нагрузки на плавленом кварце представляют риск зарождения трещин еще до начала работы проволоки. Оснастка также должна учитывать момент прорыва: внутренняя часть нуждается во вторичной поддержке, чтобы при истончении последнего моста внутренняя секция не смещалась под собственным весом или под остаточным боковым усилием проволоки.
Параметры процесса
| Параметр | Референсные диапазоны |
|---|---|
| Машина | Вертикальный станок для резки алмазной проволокой VIMFUN SVI60-60 |
| Диаметр проволоки | Алмазная проволока с гальваническим покрытием 0,55 – 0,8 мм |
| Скорость движения проволоки | 30 – 60 м/с |
| Скорость подачи | 2 – 10 мм/мин |
| Охлаждающая жидкость | Белое минеральное масло, непрерывная рециркуляция |
| Поддержка заготовки | Мягкие зажимные приспособления, равномерное зажатие, вторичная поддержка внутренней секции |
Это референсные диапазоны из таблицы параметров VIMFUN для плавленого кварца. Конкретные значения выбираются в этих диапазонах в зависимости от толщины заготовки и геометрии контура, а затем проверяются пробным резом перед началом производства. О взаимодействии трех основных динамических параметров и компромиссах между ними см. скорость проволоки, натяжение и скорость подачи.
О диапазонах. Диапазон подачи 2–10 мм/мин широк не просто так. При прямолинейном контурном резе через блок толщиной 20 мм подача может находиться в верхней половине диапазона. На блоке толщиной 60 мм с узкими внутренними радиусами пробный рез обычно попадает в нижнюю половину с дальнейшим уменьшением, запрограммированным для участков смены направления. Скорость проволоки взаимодействует с подачей охлаждающей жидкости: более высокие скорости проволоки перемещают больше охлаждающей жидкости через рез, но также увеличивают скорость тепловыделения. Оба параметра настраиваются совместно, а не независимо.
Охлаждающая жидкость. Белое минеральное масло — рекомендуемая охлаждающая жидкость для резки плавленого кварца на SVI60-60. Оно обладает хорошо изученными характеристиками износа алмазной проволоки на силикатах, смазывает интерфейс проволоки и материала и обеспечивает промывку реза от отходов. Непрерывная рециркуляция с фильтрацией является стандартом — цель состоит в том, чтобы поддерживать концентрацию частиц достаточно низкой, чтобы отходы из предыдущих участков реза не могли повторно попасть в активный рез в качестве вторичного источника абразивного износа.

Почему контролируемая подача и надежная поддержка важны при смене направления и прорыве
Два момента, которые определяют успех операции по контурной резке блока из кварца, — это смена направления и прорыв. Оба управляются одной и той же основной механикой — перераспределением напряжений — и оба реагируют на одни и те же два рычага: скорость подачи и поддержку заготовки.
При смене направления. При повороте траектории проволоки изменяется боковая составляющая силы резания. Если скорость подачи остается постоянной при повороте, у проволоки меньше времени для очистки материала на новой траектории, и вектор силы нагружает стенку реза, которая ранее не несла его. На плавленом кварце с низкой ударной вязкостью этот переход является местом зарождения микротрещин. Уменьшение подачи при повороте дает проволоке время для формирования чистого реза в новом направлении и удерживает пиковую силу на цикл ниже порога сколов. На узких внутренних радиусах запрограммированное уменьшение подачи не является опцией — это механизм, который обеспечивает соответствие реза спецификациям.
При прорыве. Последний миллиметр реза — это место, где условие поддержки внутренней секции меняется быстрее, чем где-либо еще на траектории. Мост оставшегося материала истончается; жесткость, удерживающая внутреннюю часть на месте, снижается; в конечном итоге внутренняя часть становится свободным телом, которого все еще касается проволока. Если оснастка не установила вторичную опору под внутреннюю секцию до этого момента, любое смещение вниз или вбок передается на интерфейс проволоки и материала в виде незапланированной нагрузки. На хрупком кварце незапланированная нагрузка на краю реза означает сколы на готовом контуре как внутренней части, так и родительского блока — именно тех поверхностей, которые должны выйти чистыми.
Подход VIMFUN для контроля обоих моментов: уменьшение подачи на последнем участке реза, проверка задействования вторичной опоры до того, как мост истончится за безопасный предел, и поддержание непрерывного потока охлаждающей жидкости через рез, чтобы тепло и отходы не создавали дополнительное напряжение в критический момент.
Осмотр после резки: отделение детали, проверка штангенциркулем, осмотр кромок
После завершения контурной резки внутренняя секция отделяется от окружающего блока. При чистом резе это деликатная операция — проволока выполнила работу, и две части расходятся без усилий.
Затем осмотр проводится в три этапа:
- Проверка размеров. Штангенциркуль используется для измерения внутреннего сечения по отношению к заданным размерам контура. Отклонения в пределах допуска подтверждают, что траектория резки соответствует программе.
- Осмотр кромок. Визуальный осмотр кромок пропила как на внутренней части, так и на исходном блоке. Измеряется скол, если он есть. При правильно настроенных параметрах в пределах эталонного диапазона скол кромок остается в пределах спецификации без вторичной доработки.
- Осмотр поверхности реза. Сами поверхности пропила проверяются на чистоту поверхности и наличие царапин, полос шероховатости или следов от мусора. Чистые, однородные поверхности реза указывают на то, что охлаждающая жидкость и подача были правильно подобраны к геометрии.
Точность размеров, состояние кромок и качество поверхности реза вместе определяют, готовы ли детали к следующему этапу процесса или нуждаются в доработке перед последующим шлифованием и полировкой.
Известные ограничения
Не каждая задача по контурной резке кварцевых блоков укладывается в приведенные выше эталонные диапазоны. Конверт имеет края, которые стоит указать:
- Очень малые внутренние радиусы — радиусы, близкие к диаметру проволоки, возможны, но значительно уменьшают окно допустимой скорости подачи. При соотношении радиуса к диаметру проволоки ниже определенного значения требуется проволока другого калибра или модифицированная стратегия траектории.
- Экстремальная толщина блока — блоки, значительно толще обычных производственных, увеличивают площадь контакта дуги и могут снизить полезную скорость подачи ниже нижнего предела эталонного диапазона. Время цикла соответственно увеличивается.
- Глубоко вогнутые контуры — контуры с острыми внутренними изгибами могут захватывать мусор в пропиле. В таких случаях часто требуется регулировка подачи охлаждающей жидкости или поэтапная стратегия резки, а не один непрерывный путь.
- Неоднородность материала — пузырьки, включения или зоны напряжения в исходном блоке изменяют локальное поведение при разрушении. Пробный рез — единственный надежный способ выявить это перед производством.
Честное описание процесса: эталонные диапазоны охватывают большинство применений контурной резки кварцевых блоков, а пробный рез — это место, где подтверждаются конкретные значения внутри этих диапазонов для конкретной заготовки. Для более широкой платформы алмазно-проволочных пил, лежащей в основе этого процесса, см. обзор резки проволокой. Для получения дополнительной информации о применении кварцевого стекла и поведении материала см. AZoM о применении кварцевого стекла.
Отрасли и области применения
Контурная резка кварцевых блоков обслуживает несколько категорий клиентов:
- Производители оптики — окна нестандартной формы, диафрагмы и некруглые заготовки для оптики, вырезанные из плавленого кварца
- Поставщики оборудования для полупроводниковой промышленности — вставки для камер и компоненты технологических камер нестандартных профилей
- Интеграторы фотоники — крепления, кронштейны и детали для оптических путей, вырезанные по контурам, специфичным для оборудования
- Производители прецизионных деталей для лабораторий — ячейки нестандартной формы, столики для образцов и держатели, где готовые изделия не подходят для рабочего процесса измерения
Для связанных случаев применения кварца с другими геометриями см. наш пример исследования резки больших кварцевых колец охватывающий кольцо из плавленого кварца диаметром 420 мм, и наш пример исследования резки кварцевой трубки с шестигранным отверстием охватывающий некруглый внутренний профиль, вырезанный в стенке трубы.
Can We Cut This for Your Application?
Если ваше применение требует изготовления детали сложной формы из блока плавленого кварца — с сохранением окружающего материала и чистыми краями на обеих частях — применяется описанный здесь подход к процессу. Диаметр проволоки, скорость проволоки, скорость подачи и настройки охлаждения находятся в пределах указанных выше эталонных диапазонов и настраиваются путем пробного реза для вашей конкретной геометрии.
Для оценки возможности свяжитесь с нами:
- Материал и марка — плавленое кварцевое стекло, синтетический кварц или специальный оптический/полупроводниковый сорт
- Геометрия заготовки — размеры блока и чертеж контура с внутренними радиусами, соотношениями сторон и допусками
- Требования к кромке и поверхности — допуск на сколы, целевая чистота поверхности, план последующей обработки
- Ограничения по охлаждающей жидкости — допустимо минеральное масло или ограничения, специфичные для применения
- Назначение производства — образец детали, малая партия или серийное производство
Мы предоставляем оценку процесса в течение 3 рабочих дней и можем выполнить пробный рез перед принятием производственного решения, если геометрия того требует.
VIMFUN's бесконечная петля из алмазной проволоки платформа выполняет контурную резку плавленого кварца, оптического стекла, современных керамических материалов, сапфира, кремния и других хрупких твердых материалов. Свяжитесь с нами, чтобы обсудить ваш следующий проект по контурной резке кварцевых блоков.