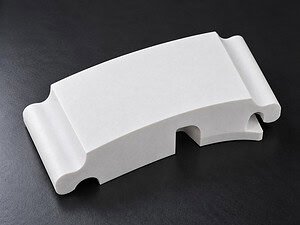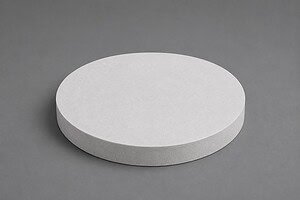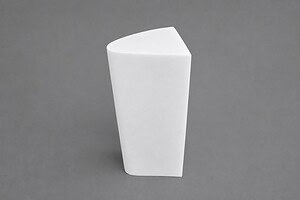
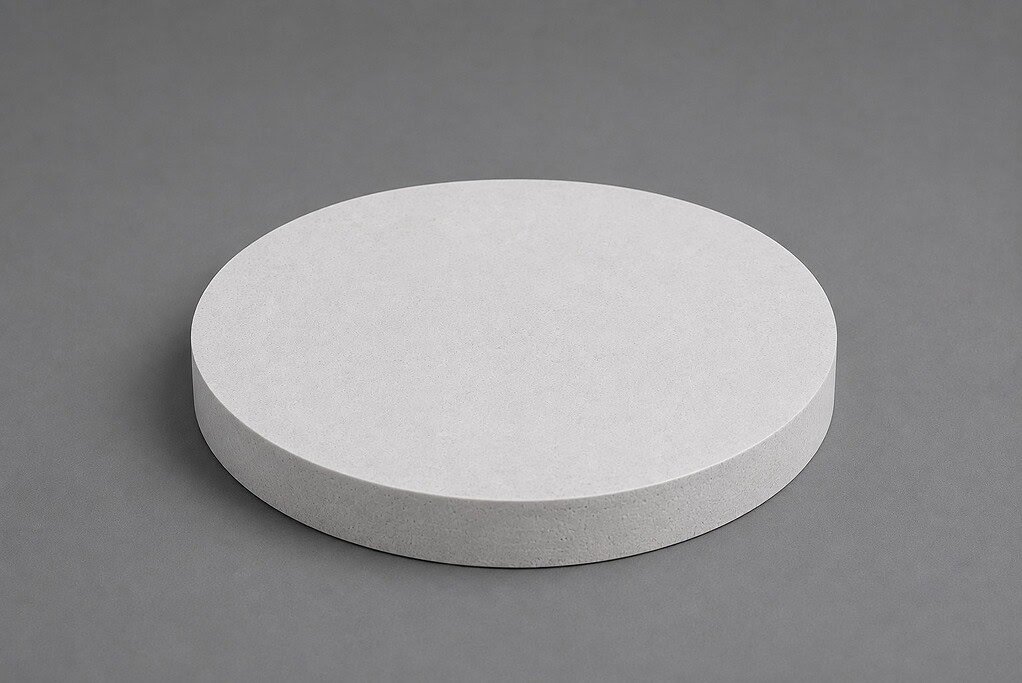
Заготовка из предварительно спеченного оксида алюминия диаметром 480 мм. Цель: разрезать ее перед окончательным спеканием, чтобы уменьшить припуск на механическую обработку и снизить затраты на последующую обработку. Ограничение: материал на этой стадии хрупкий — чрезмерное усилие резания вызывает растрескивание кромки или разрушение заготовки.
В этом случае описывается, как мы подошли к резке, почему требовалась сухая резка и какие параметры были установлены для заготовки такого размера.
Применение
Производитель, выпускающий крупные изделия из оксида алюминия, нуждался в формовке предварительно спеченных заготовок перед окончательным этапом спекания.
Логика проста: оксид алюминия после полного спекания достигает твердости 9 по Моосу — одной из самых твердых оксидных керамик. Резка на этой стадии требует агрессивных параметров, генерирует значительное тепло и требует большего времени обработки. Резка той же геометрии на стадии предварительного спекания — когда материал еще относительно мягок — уменьшает объем сложной механической обработки после того, как заготовка достигнет полной плотности и твердости.
Компромисс — хрупкость. Предварительно спеченный оксид алюминия удерживается связующими веществами, а не полностью спеченными зернами керамики. Он не выдерживает ударов, термического шока или высокого бокового усилия резания. Правильная резка перед спеканием означает меньше работы позже; неправильная — разрушенная заготовка и потерянный материал.
Вызов
Два фактора усложнили это применение.
Во-первых, размер заготовки. Диаметром 480 мм — это большая керамическая заготовка. Режущая хорда на средней высоте максимальна — близка к полному диаметру. Длинный неподдерживаемый участок проволоки создает риск изгиба проволоки: если натяжение недостаточно, проволока прогибается под нагрузкой резания и создает коническую или изогнутую поверхность реза. Страдает точность размеров, а также расчет последующего спекания по спецификации.
Во-вторых, использование охлаждающей жидкости невозможно. Предварительно спеченный оксид алюминия — это пористый компакт, удерживаемый связующим. Вода или масло проникают в материал, нарушают систему связующего и могут вызвать набухание, расслоение или структурное разрушение заготовки еще до того, как она попадет в печь. Единственный жизнеспособный метод резки — сухой, с постоянным отводом пыли.
Это ограничивает ваши возможности. Без охлаждающей жидкости для смыва мусора и охлаждения зоны контакта проволоки вам нужен процесс, который по своей конструкции генерирует низкое тепло и низкое усилие резания, а не компенсацию.
Подход
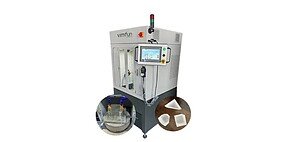
Мы использовали ленточную алмазно-проволочную пилу VIMFUN SV60-60 — станок с вертикальной осью, предназначенный для больших керамических заготовок и графита, с рабочей поверхностью до 600 мм в диаметре.
Настройка резки:
| Параметр | Значение |
|---|---|
| Заготовка | Заготовка из предварительно спеченного оксида алюминия |
| Диаметр | Ø480 мм |
| Машина | VIMFUN SV60-60 |
| Диаметр алмазной проволоки | Ø0,8 мм |
| Скорость движения проволоки | 40–50 м/с |
| Натяжение проволоки | 150–180 Н |
| Скорость подачи | 50–80 мм/мин |
| Охлаждение | Сухая резка + непрерывный отвод пыли |
Почему проволока Ø0,8 мм? Для заготовки такого размера важна жесткость проволоки. Более тонкая проволока сильнее прогибается на большом участке. Диаметр 0,8 мм обеспечивает достаточную жесткость для поддержания прямого пути резания по всему диаметру без чрезмерного изгиба — за счет более широкого пропила, что здесь приемлемо, поскольку мы режем предварительно спеченную заготовку с достаточным припуском.
Почему натяжение 150–180 Н? Этот диапазон поддерживает проволоку достаточно натянутой, чтобы противостоять прогибу в середине пролета, оставаясь при этом ниже порога, который мог бы вызвать напряжение хрупкой предварительно спеченной структуры на входных и выходных кромках. Более низкое натяжение чревато ошибками размеров, вызванными изгибом. Более высокое натяжение чревато растрескиванием кромки в точке входа проволоки, где предварительно спеченный материал наиболее подвержен боковому усилию.
Почему подача 50–80 мм/мин? Это одно из явных преимуществ резки на стадии предварительного спекания. Полностью спеченный оксид алюминия твердостью 9 по Моосу требует консервативных скоростей подачи — обычно 2–10 мм/мин — во избежание сколов и подповерхностного растрескивания. Предварительно спеченный оксид алюминия, удерживаемый связующими веществами при гораздо меньшей твердости, может подаваться в 5–10 раз быстрее при сохранении низкого уровня сколов. Диапазон 50–80 мм/мин отражает реакцию материала на этой стадии: достаточно быстро для эффективной резки, достаточно консервативно, чтобы условия сухой резки и система отвода пыли поддерживали чистоту пропила без накопления тепла. Нижний предел диапазона применяется при приближении к краям заготовки, где неподдерживаемый материал наиболее подвержен сколам на выходе.
Непрерывно движущаяся алмазная проволока распределяет контакт резания по всей петле проволоки, а не концентрирует усилие в одной точке. Для хрупкого предварительно спеченного материала это важно: прерывистые или ударные методы резки создают ударные нагрузки, которые предварительно спеченная керамика не может выдержать. Бесконечная петля устраняет это.
The Result
Резка дала чистую поверхность с минимальным сколом кромок — достигнув целевого показателя заказчика по уменьшению припуска на механическую обработку после спекания. Прямая геометрия реза сохранялась по всему диаметру без видимого изгиба или конусности.
Сухая резка с отводом пыли эффективно управляла порошком оксида алюминия на протяжении всего процесса. Заготовка выдержала этап резки без повреждений, прошла окончательное спекание и поступила на этап сложной механической обработки с меньшим объемом материала для удаления, чем потребовалось бы для заготовки, разрезанной после спекания.
Зачем резать перед спеканием
Для крупных изделий из оксида алюминия экономика резки перед спеканием значительна. Механическая обработка полностью спеченного оксида алюминия — это медленный, трудоемкий процесс, генерирующий тепло, требующее тщательного управления. Каждый миллиметр припуска, удаленный на стадии предварительного спекания, означает несколько минут сложной механической обработки, сэкономленных на стадии спекания.
Подход работает, когда:
- Геометрия достижима при твердости предварительно спеченного материала (большинство внешних форм, плоские поверхности, резка больших отверстий)
- Допуски на размеры учитывают усадку при спекании (обычно 15–20% линейно для оксида алюминия)
- Производитель имеет контроль над процессом, чтобы резать без повреждения зеленого тела
Он не работает для элементов, требующих точных допусков после спекания — они все равно должны быть доведены после спекания. Но для удаления основного объема материала на больших заготовках резка перед спеканием является более эффективной последовательностью. См. наш обзор передовой резки керамики чтобы понять, как это вписывается в общий процесс.

Можем ли мы помочь с вашим применением?
Если вы режете большие предварительно спеченные керамические заготовки — оксид алюминия, цирконий или другую техническую керамику — представленная здесь установка обеспечивает отправную точку. Ключевыми переменными для вашего применения будут размер заготовки, требуемая прямолинейность реза и возможность использования сухой резки в зависимости от геометрии заготовки и системы связующего.
Мы работаем с бесконечные петли из алмазной проволоки диаметрами от 0,35 мм до более 1 мм на станках размером от настольных прецизионных установок до крупноформатных систем, обрабатывающих заготовки размером более 500 мм. Приведенные выше диапазоны параметров являются отправной точкой; фактическая скорость подачи и натяжение требуют проверки первой партии на вашем конкретном сорте материала и рецептуре связующего.
Если у вас есть предварительно спеченная керамическая заготовка, которую необходимо разрезать, отправьте нам диаметр, целевую геометрию реза и марку материала. Мы можем обсудить, подходит ли SV60-60 или другая конфигурация для вашего применения, и какой скорость проволоки, натяжение и скорость подачи будет выглядеть установка для вашей заготовки.
Свяжитесь с нами, чтобы обсудить ваше применение керамической резки →