InPインゴットは、結晶が吸収できる以上の横方向の力が加わった瞬間に、その{110}劈開面に沿って割れます。ワイヤーソーでそれが起こると、品質の緩やかな低下ではなく、ウェハーがスクラップになります。エッジの欠け、ラップ後にしか現れない隠れたサブサーフェスダメージ、あるいは切断完了前にインゴット部分を真っ二つに割ってしまう完全な亀裂。光通信グレードのインジウムリンインゴットでは、これらのいずれの結果も、そのコストを実感するまでほとんどの人が知らないほど高価な材料を無駄にします。.
このアプリケーションノートでは、エンドレス電着ダイヤモンドワイヤーを用いたインジウムリン切断へのアプローチ、すなわちパラメータウィンドウ、出口側エッジ欠け制御、そしてすべてが最適化された後でも適用される制限について説明します。小径インゴット部分やラボスケールのウェハー作製には、SG20プラットフォームを基準機として使用します。より大きなInPインゴットの場合は、量産スライシングの前に、より大型のVimfunシステムで評価する必要があります。ターゲットアプリケーションは光通信モジュール製造であり、フォトディテクターおよびトランシーバーファブに供給されるInPウェハーは、スクラップされた基板のコストが下流工程全体に波及します。.
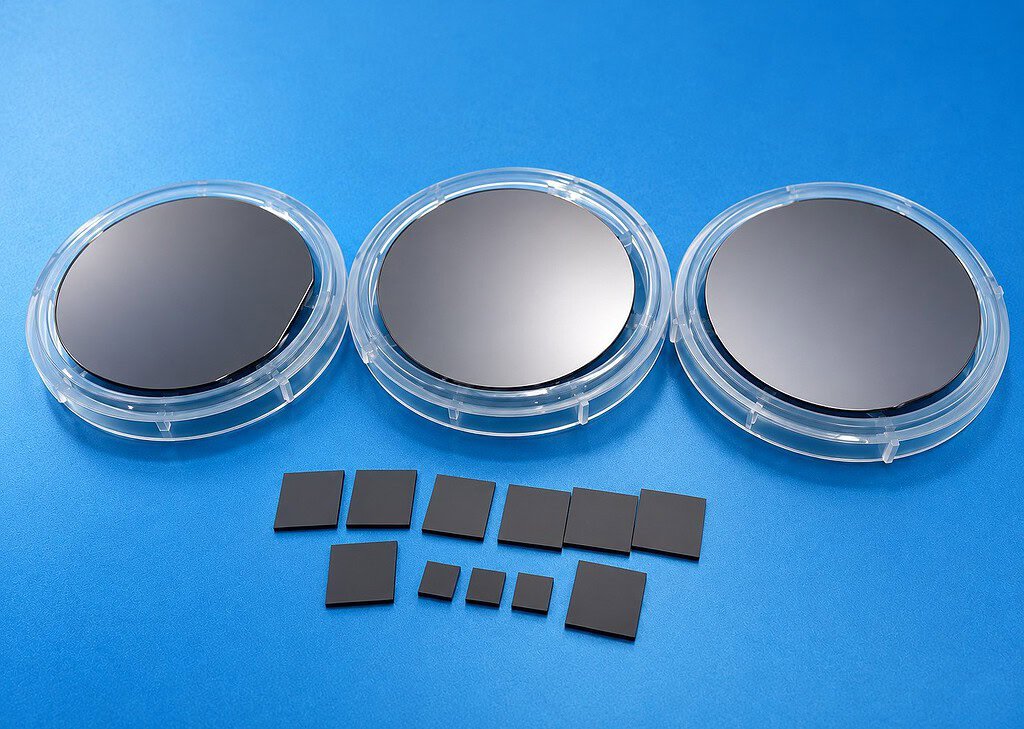
インジウムリンウェハーが切断工程で失敗する理由
InPは硬度スケールの中間的な位置にあります。シリコンよりも柔らかく、SiCよりもはるかに柔らかいため、切断が容易になるように思えます。実際には、切断をより困難にします。なぜなら、材料がワイヤーに十分な抵抗を与えず、安定した切断界面を生成しないからです。ワイヤーは結晶に食い込み、結晶は、より硬い脆性材料がそうするように微細な断片に砕け散るのではなく、劈開を起こして応答します。.
主な破壊モードは、{110}面群に沿った劈開です。亜鉛ブレンド構造であり、GaAsと同じ劈開挙動を示します。切断中にワイヤーが横方向にたわむと(張力変動、ガイドホイールの振れ、あるいは供給力の不均一性により)、亀裂はカーフパスを追うのではなく、{110}に沿って伝播します。完成したウェハーに見られる結果はエッジの欠けです。目に見えない結果は、ラップ/研磨工程で最上層が除去され、下の亀裂が露出するまで現れないサブサーフェスダメージです。.
2番目の破壊モードは、切断終端での欠けです。ワイヤーが出口面でブレークスルーに近づくと、残りの支持されていない結晶は薄く、キャンチレバー状になり、切断からの残留応力を受けます。その瞬間の振動は、ウェハーの角を割ってしまう可能性があります。光通信ファブ向けのInPウェハーまたはウェハー部分では、目に見えるエッジの欠けは、スライスを回収工程に送るのに十分な場合が多いです。.
両方の破壊モードは制御可能ですが、制御は切断段階で行う必要があります。下流の研削および研磨工程で切断面をきれいにすることができます。しかし、劈開面に沿ってすでに伝播した亀裂を修復することはできません。.
インジウムリン切断用エンドレスダイヤモンドワイヤー
この場合の切断工具は エンドレス電着ダイヤモンドワイヤー 閉ループとして動作します。ワイヤーは、鋼鉄のコアにダイヤモンド砥粒を保持するニッケル電着ボンドです。ループは駆動ホイールと一連のガイドホイールの周りを周回し、単一方向に一定速度で移動します。往復運動や、各ストロークの端での加速/減速サイクルはありません。.
このジオメトリがインジウムリン切断において重要である理由は、主に切断速度ではありません。それは力の安定性です。往復運動するワイヤーは継続的に方向を変え、方向転換のたびに張力がスパイクし、横方向の力が変動します。シリコンのような材料では、ウェハーはそれを許容します。劈開に敏感なInPでは、これらの張力スパイクは{110}亀裂を開始させるまさにその摂動です。.
閉ループワイヤーは、停止しないため、切断中に一定の張力を維持します。駆動ホイールは一方向にのみ引っ張り、ガイドホイールはループジオメトリを維持し、ワイヤーは切断界面に一定の線速度を供給します。結晶の観点からは、切断力のプロファイルは、連続的な振動ではなく、ゆっくりと上昇するランプです。.
電着ボンドが、露出した砥粒の高さの点で、この場合レジンボンドワイヤーよりも適しているのは、砥粒がボンドから突き出ているためです。ニッケルメッキされた砥粒はボンドから突き出ているため、ワイヤーはこすりつけではなく機械的な切断を行います。柔らかい脆性材料では、こすりつけは熱とサブサーフェスダメージを発生させます。露出した砥粒で適切な速度で切断すると、チップが生成され、表面は比較的乱されません。.
プロセスパラメータ:ワイヤー、張力、送り、クーラント
以下のパラメータウィンドウは、単結晶InPインゴット部分の SG20. で開始する際の基準です。これは開始基準であり、普遍的なレシピではありません。結晶の向き、ドーパントの種類、インゴットの直径、治具の剛性などが最適値を変化させるため、最終的な数値は量産切断を開始する前に、お客様の材料で評価する必要があります。.
- ワイヤー径: 35~0.45 mm。下限は高価な材料のカーフロスを最小限に抑え、上限はワイヤーのたわみが懸念される大口径インゴットでの剛性マージンを確保します。.
- ワイヤースピード: 30~45 m/s。30 m/s未満ではワイヤーが切断するのではなく引っかかり始め、結晶への横方向の力が上昇します。45 m/sを超えると、切断界面での熱負荷がクーラントが運び去る速度よりも速く上昇します。.
- ワイヤー張力: 100~130 N。ワイヤー接合部とガイドホイールベアリングへの不要な応力を避けるのに十分低く、劈開破壊を開始させる横方向のたわみに抵抗するのに十分高い値です。切断中の張力安定性は、正確な設定値よりも重要です。.
- 送り速度: 切断本体の主部分で0.5~1.5 mm/min、ただし入口と出口では減少します(次のセクションを参照)。これは、同じ機械でシリコンを切断する場合よりも遅い速度です。InPは積極的な送りを受け入れることができません。.
- 冷却水: 主なケースでは白色鉱油、または後段の湿式化学処理での油汚染が懸念される場合は中性の水性クーラントを使用します。切り込みの入り口と出口の両方に供給し、InPの切りくずをカーフから洗い流すのに十分な流量を確保します。再循環された切りくずは、完成したウェーハ表面の傷の原因となります。.
ワイヤースピードとテンションの相互作用の背後にある理由は、技術資料でより詳しく説明されています。 ワイヤー速度、張力、送り速度の 技術参考資料。特にInPについては、3つのパラメータを連動したセットとして扱います。1つを変更すると、他の2つを再確認する必要があります。.
出口端のチッピング制御:犠牲バッキングとデュアルスピードフィード
InP切断に適用する最も効果的な介入は、切断出口端の犠牲バッキングプレートと、入り口と出口の両方のセグメントでのフィードレートの低減を組み合わせることです。.
犠牲バッキングはプレートであり、通常は焼結セラミックまたは高密度グラファイトで、ワイヤがブールからバッキング材料に突き抜けるように取り付けられています。機能は純粋に機械的です。バッキングは、残りの結晶が曲がって割れるのを防ぐために、貫通時のウェーハの薄い片持ちエッジをサポートします。バッキングはウェーハの代わりにチッピングを受け取ります。.
入り口と出口でのフィードレートの低下は、これの上に積み重ねられます。切断の最初の2〜3 mmと最後の2〜3 mmでは、フィードはメインボディレートの約半分に低減されます。入り口では、ウェーハの上端をチッピングする初期接触ショックを防ぎます。出口では、バッキングが配置されていても、貫通時の力プロファイルを低減します。.
両方の対策が必要です。フィード低減なしのバッキングでも、貫通力がバッキングが分散するよりも速くスパイクするため、出口のチッピングが発生します。バッキングなしのフィード低減はリスクを低減しますが、排除するわけではありません。これらを組み合わせることで、出口端のチッピング故障モードが、もはや主要な収率低下ではなくなるまで閉じられます。.
オペレーターの実践に関する注意:バッキングとデュアルスピードフィードが配置されていても、出口セグメントは依然として注意が必要です。フィードプロファイルは機械コントローラーで設定されますが、エンドフェイスジオメトリのブールごとの変動により、貫通が発生する正確なタイミングがシフトする可能性があります。各切断前にバッキングの接触を手動で確認するオペレーターは、コントローラーのみを信頼するオペレーターよりも多くの出口チッピングの問題を検出します。.
切断結果と後工程の準備性
健康なブールでのこのパラメータウィンドウの結果は、狭いカーフ、低いエッジチッピング、低いサブサーフェスダメージを持つウェーハであり、追加のエッジトリムなしでラップおよび研磨シーケンスに入ることができます。.
定性的に:カーフ面は、化合物半導体での制御されたダイヤモンドワイヤ切断に特徴的なマットグレーの外観を持ち、目に見える亀裂線、エッジのチップアウト、ウェーハ本体への亀裂伝播の証拠はありません。サブサーフェスダメージ層は十分に浅いため、標準のラップアロワンスでウェーハを過度に薄くすることなく除去できます。.
要点は、ソーから取り外されたウェーハは、再加工なしで後工程処理の準備ができているということです。大量のInP基板を消費する光通信モジュールファブにとって、重要なのは、単独のカット寸法ではなく、検査と再加工の追加ループなしでラッププロセスに入るカットウェーハの割合です。.
生産資格については、通常、レシピをロックする前に、顧客の実際のブール材料で、カーフ幅、エッジチップサイズ、Ra、カットあたりのサイクルタイム、およびラップ後の欠陥率を記録します。InPの挙動は結晶配向、ドーパントシステム、および受信ブールジオメトリによって変化するため、これらの数値は一般的なデータシート値よりも重要です。.

既知の制限とレシピの資格
このプロセスには、直接述べる価値のある3つの制限があります。
カーフ幅は、スラリーベースの往復ワイヤソーよりも広いです。. 直径0.35〜0.45 mmのエンドレスダイヤモンドワイヤは、0.14 mmのスラリーワイヤマルチワイヤカットよりも広いカーフを生成します。ウェーハあたりのカーフ損失が主要なコストドライバーである場合(非常に小さく価値の高いInPブールではそうなる可能性があります)、スラリーワイヤは競争力を維持します。エンドレスダイヤモンドワイヤで得られるトレードオフは、切断速度、クリーンさ(スラリー処理なし)、および特定のフィードレートでのサブサーフェスダメージの低減です。.
出口端のチッピングリスクは低減されますが、排除されるわけではありません。. サクリファシャルバッキングとデュアルスピードフィードは、切り出し時のチッピング破壊モードのほとんどを回避しますが、オフアクシスカットからの薄いウェーハが剥がれると、非対称に破損する可能性があります。切り出し部でのオペレーターの注意は、プロセスの一部であり続けます。.
パラメータウィンドウは、開始の参照値です。. 上記の範囲は、典型的な光通信基板構成における単結晶InPブールセクションに使用するものです。異なる結晶配向(半絶縁性FeドープInP、Sドープn型、Znドープp型)は、同じワイヤ速度とフィードの組み合わせに対して異なる応答を示します。いかなる生産プログラムも、生産ブールをコミットする前に、代表的な材料で特定の結晶グレードと配向に対してレシピを検証する必要があります。.
隣接する材料からこのプロセスに取り組むチームの場合 — シリコンインゴット切断 または ゲルマニウムスライシング — 基本的なエンドレスワイヤプロセスは直接移行しますが、パラメータセットは移行しません。InPはシリコンよりも柔らかく、ゲルマニウムよりも劈開しやすいですが、これらの両方の違いにより、レシピは、これらの姉妹材料に使用するものよりも、低いフィード、よりタイトな張力制御、およびより積極的な切り出し保護に向かいます。.
よくあるご質問
Q: 何も変更せずに、同じワイヤでInPとGaAsを実行できますか?
両方の材料は同じ閃亜鉛鉱劈開挙動を示し、機械構成はポータブルです。しかし、パラメータセットは同一ではありません — GaAsは同じチッピング結果に対してわずかに高いフィードレートを許容し、異なる硬度のためワイヤ摩耗プロファイルは異なります。レシピを再検証せずに材料を変更すると、収率が低下します。.
Q: ケフロスを減らすために、より細いワイヤを使用しませんか?
30 mm未満では、ワイヤは、大口径のInPブールセクションでのたわみに抵抗するために必要な剛性を失い、この材料ではたわみが劈開破壊を開始します。小口径(50 mm未満)では、より細いワイヤが機能する可能性があります。大口径では、0.35〜0.45 mmがより実用的な範囲です。.
Q: SG20-Rバリアントは、InPに何か特別なものを提供しますか?
SG20-Rは、SG20のコアアーキテクチャを共有しています。このようなストレートブールスライシングアプリケーションでは、SG20が主要なプラットフォームです。SG20-Rは、スコープがパラレルスライシングを超えて拡張する場合に関連性があります — いずれかを指定する前に、特定の操作について私たちに相談してください。.
Q: レシピ検証後、このプロセスの信頼性はどの程度ですか?
レシピが特定の結晶グレードで検証されると、プロセスは上記のパラメータウィンドウ内で安定します。収率を制限するイベントは、通常、機械側ではなく材料側(劈開挙動のブール間変動、入荷ブールの形状)です。切断段階でのプロセス監視 — 各インゴットセクションの初回品検査 — は、調整するのに十分早期に材料側のドリフトを捉えます。.
InPウェーハまたは化合物半導体サンプルを準備しており、生産材料をコミットする前に切断ウィンドウを検証したい場合は、ブール径、結晶配向、ドーパントタイプ、ターゲットウェーハ厚、および下流のラッピングアロワンスをVimfunに送信してください。サンプルテストのための最初のパスワイヤ、張力、フィード、クーラント、およびバッキングセットアップを推奨できます。.