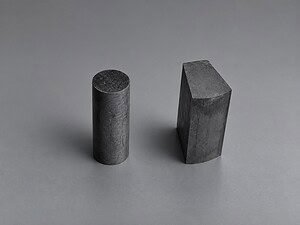
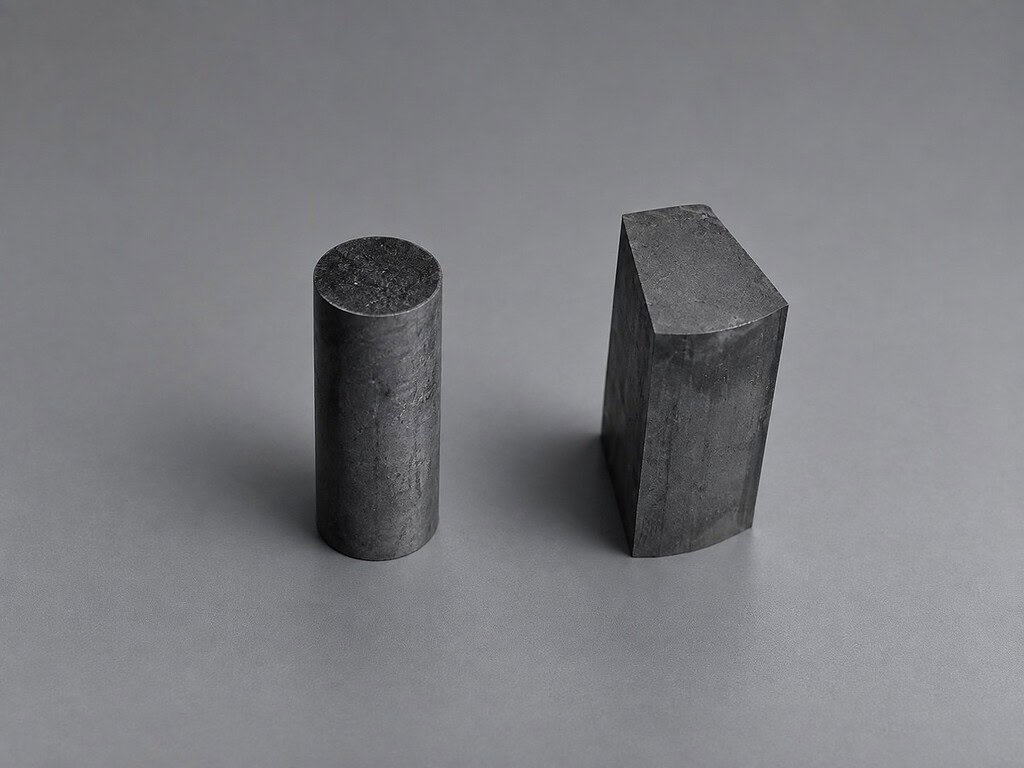
欧州のモーターメーカーからNdFeBブランク2個とDXFファイルが送られてきました。要求は、図面と寸分違わず、欠けがなく、再研磨なしで直接研削工程に進める表面仕上げで、カスタム輪郭プロファイルをカットすることでした。結果はこうなりました。.
適用例 — モーター設計用カスタムNdFeBプロファイル
高性能電気モーターでは、長方形の磁石は使用されません。それらは、フラックス密度を最大化し、コギングトルクを最小化するために、ローターの曲率に合わせた円弧セグメント、クレセントプロファイル、多面ポリゴンを使用します。磁石形状がエアギャップジオメトリに近ければ近いほど、モーターの性能は向上します。.
標準的なフラットカットではそこまで到達できません。.
NdFeBブランクを調達し、汎用の切断サービスに送付する場合、通常は長方形のスライスが得られます。これは単純な用途には十分です。トラクションモーター、サーボドライブ、または高効率発電機では、各磁石ジオメトリが特定のローター設計に合わせて調整されているため、図面を実際にトレースできる機械が必要です。直線カットしかできない機械ではありません。.
このケースの顧客はまさにその要求を持っていました。ブランクはすでに焼結NdFeBであり、ターゲットプロファイルは非長方形の輪郭であり、遷移部に幾何学的誤差を導入することなく複数の直線カットで近似することはできませんでした。それらは連続パス輪郭切断を必要としました。.
NdFeBの特性と他の磁性材料の切断特性との比較については、当社の概要をご覧ください。 フェライトおよびSmCo磁石の切断.
課題 — 図面によるNdFeBの切断
NdFeBは硬くて脆いです。焼結グレードは通常HRC 55–60で、硬度においては焼き入れ鋼に匹敵しますが、靭性はほとんどありません。材料は変形するのではなく、破断します。その組み合わせ — 高硬度、低破壊靭性 — が切断を困難にし、輪郭切断をフラット切断よりも難しくしています。.
NdFeBの直線切断でさえ困難です。ワイヤーは、ワイヤーのたわみや表面のチャタリングを避けるために、一貫した張力と速度を維持する必要があります。今、同じ材料を曲線パスで実行することを想像してください。切断方向が変わると、ワイヤーの食い込み角度が変化します。モーションコントロールシステムが正確に補正しない場合、ワイヤーと材料の接触ジオメトリにばらつきが生じ、表面の波打ちや、さらに悪い場合には切断端に沿った微細な亀裂として現れます。.
寸法公差の要求は±0.05 mmでした。これはモーター磁石用途では一般的であり、エアギャップの一貫性がモーター効率に直接影響するためです。これは、あらゆる硬質材料にとって厳しい範囲であり、特にNdFeBを通る輪郭パスにとっては、手動セットアップや近似ツールパスに依存するあらゆるアプローチを排除します。.
材料コストも考慮する必要があります。焼結NdFeBブランク — 特に大型または高グレードの合金 — は安価ではありません。数パーセントを超えるスクラップ率は商業的に許容できません。これは、最初のブランクを機械にセットする前にプロセスが正しい必要があることを意味します。3つの不良品をカットしてパラメータを把握した後では遅すぎます。.
厳しい公差、硬い材料、高価なブランク。これらの条件下での輪郭切断には、それ用に設計された機械が必要です。.
VIMFUN SVIソーでのNdFeB輪郭切断
VIMFUN SVIシリーズは、連続パス輪郭加工をサポートするCNCモーションコントロールシステムを備えた垂直配向ダイヤモンドワイヤーソーです。この用途の実際的なワークフローは簡単です。顧客のDXFファイルを機械の制御ソフトウェアにインポートし、システムが切断パスを生成し、ソーがそれを実行します。.
それは簡単そうに聞こえますが、操作上はほとんどそうです。その背後にあるエンジニアリングはそれほど単純ではありません。.
SVIの輪郭切断機能は、協調されたCNC制御下でX軸とY軸を同時に駆動することにより機能し、ワイヤーは単一の直線軸ではなくDXFジオメトリをトレースします。 ワイヤー速度、張力、送り速度の 輪郭全体で維持されます。これには方向変更中のものも含まれます。これは表面品質にとって重要な部分です。曲線中に張力が低下すると、ワイヤーがたわみ、切断が意図したパスからずれます。.
この作業のNdFeBブランクのプロセスパラメータは次のとおりでした。
| パラメータ | 価値 | 備考 |
|---|---|---|
| ワイヤースピード | 45 m/s | 完全な輪郭パス全体で一貫 |
| ワイヤーの直径 | 0.35 mm | 輪郭パスにおけるケフロスとワイヤー剛性のバランス |
| ワイヤーテンション | 100 N | 閉ループサーボ制御により維持 |
| 冷却水 | 水性切削液 | 連続フラッド |
実際のパラメータは、ワークピースのグレード、ジオメトリ、およびブランクの寸法によって異なります。生産実行前に試切断をお勧めします。.
この作業のワイヤー選択は、 ダイヤモンドワイヤーループ 直径0.35 mmを使用しました。輪郭パスでは、ワイヤー剛性は直線カットよりも重要になります。切断方向が曲線内で変化するにつれてワイヤーが横方向にたわむのを防ぐ必要があるため、張力制御が特に重要になります。.
正直な注意点:輪郭切断は、同じ材料のフラット切断よりも遅くなります。30 mmのNdFeBブランクを直線でカットする場合、グレードによっては10〜20分かかる場合があります。同じ深さの複雑な輪郭は、協調軸運動が送り速度の上限に追加の制約を課すため、より時間がかかります。生産スケジュールがフラットカットのサイクルタイムを想定している場合、最初の輪郭加工は予想よりも遅くなります。それを考慮に入れてください。.
もう1つの実際的な要件:DXFファイルが必要です。磁石のジオメトリが物理的なサンプルまたは手書きのスケッチとしてのみ存在する場合、機械が使用できるように、誰かがそれを適切な図面に変換する必要があります。これは機械の制限ではなく、図面から部品への製造の本質です。.
結果 — NdFeB輪郭切断ジオメトリと表面品質
切断されたプロファイルは、輪郭全体の長さにわたって±0.05 mm以内でDXFジオメトリと一致しました。寸法ドリフトなし、曲線部分での誤差の蓄積なし。SVIのモーションコントロールは、送り速度が自然に低下するタイト半径部分を含め、全体を通して位置を維持しました。.
切断面の表面粗さはRa 0.4~0.8 μmを測定しました。この範囲は、最適化された条件下でファインダイヤモンドワイヤーで切断されたNdFeBでは一般的であり、直接研削可能です。顧客の下流の研削工程では、前処理や中間ラップ工程は必要ありませんでした。Arnold Magneticsによると、’ SmCo対NdFeB材料比較, 、NdFeBの磁気性能は温度に敏感です。そのため、ダイヤモンドワイヤー切断による熱影響ゾーンがないことが重要です。再加工層や切断面での局所的な脱磁はありません。.
入口または出口のエッジに欠けはありません。検査で、サブサーフェス亀裂は見られませんでした。NdFeBを研磨ホイールやEDMで切断するのが難しい脆性破壊モードは、ダイヤモンドワイヤー切断が切断力を低く局所化するため、ここでは現れませんでした。Vacuumschmelzeの VACODYM NdFeB製品ラインナップ は、材料の機械的応力に対する感度を文書化しています。焼結NdFeBの破壊靭性は約2~3 MPa・m^0.5であり、ガラスに匹敵するため、切断中のプロセス制御が非常に重要になります。.
表面品質の最適化についてさらに詳しく知りたい方、特にワイヤーパラメータが硬質脆性材料の表面仕上げとどのように相互作用するかについては、専用ページをご覧ください。 表面品質の最適化.
ブランクはそれぞれ2つの完成した輪郭部品を生成し、不良品はありませんでした。ブランクコストを考慮すると、その結果が成功の実際の尺度でした。これらの部品の輪郭切断は、同等のフラット切断よりも部品あたり約30~40%長くかかりました。これは、形状の柔軟性に対する正直なトレードオフです。直線切断では近似できないカスタムプロファイルを必要とする顧客にとって、そのサイクルタイムプレミアムは正しい選択です。単純な長方形の切断の場合、フラット切断セットアップの方が高速であり、輪郭モードを使用する理由はありません。.
図面をお送りください
輪郭切断を必要とするNdFeB磁石プロファイル(円弧セグメント、三日月形、多角形、または任意の非長方形形状)をお持ちの場合は、DXFファイルをお送りください。形状を確認し、SVIの切断エンベロープ内にあるかどうかを確認し、推定パラメータを含む切断計画を提供します。.
複雑または特殊なプロファイルの場合、全生産前に試切断を実行できます。.
このビデオデモンストレーションでNdFeB輪郭切断プロセスを視聴することもできます。

定期的に切断している硬質および特殊材料のより広範なビューについては、 切断材料ガイド.