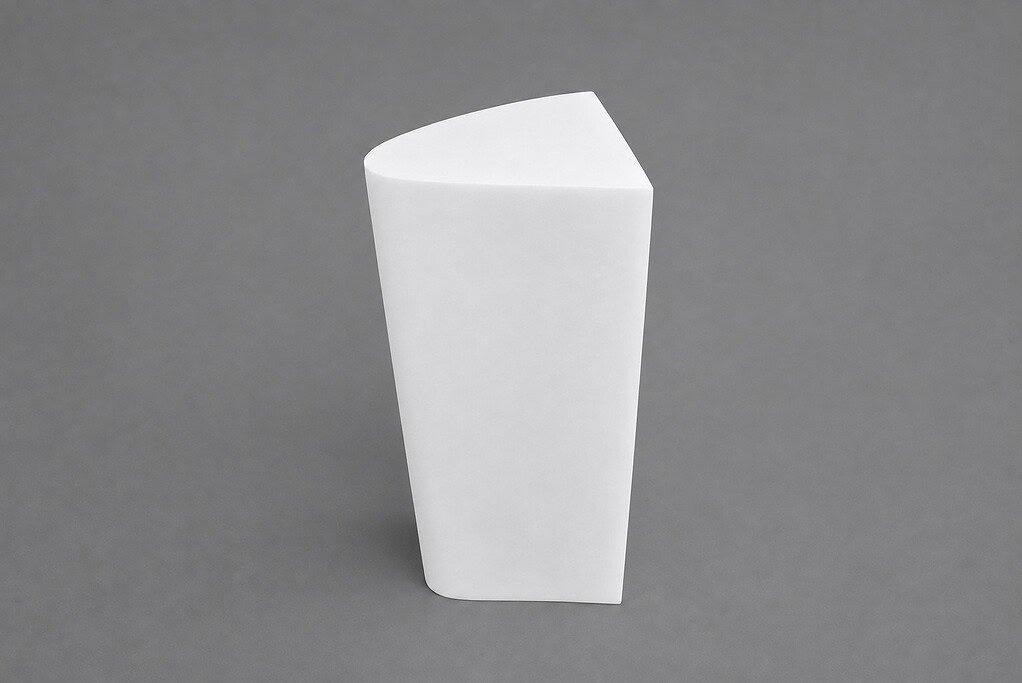
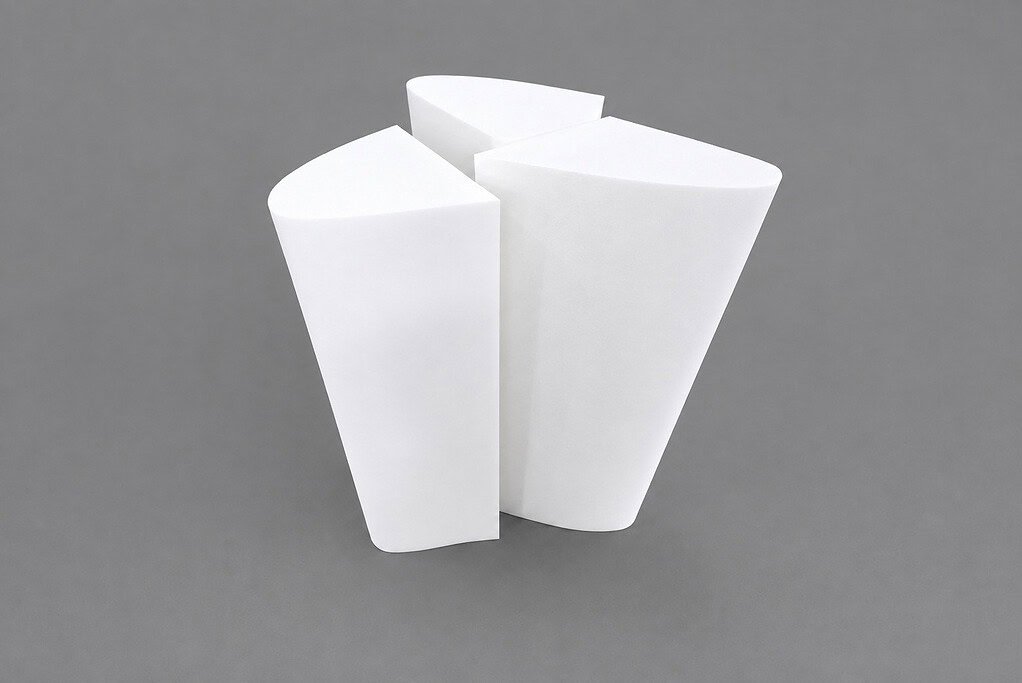
航空宇宙グレードのPMIフォームワークピース。プログラムされた曲線輪郭。SH60-60での0.65mmワイヤーループ、150Nの張力、30m/sのワイヤー速度での連続ダイヤモンドワイヤー切断。この用途では、材料だけでなく、形状が課題となります。.
ほとんどのPMI切断コンテンツは、平坦なスラブと直線切断について説明しています。このケースは異なります。ワークピースは、湾曲した変化するセクションを持つカスタムプロファイルが必要であり、切断は、フォームセルを押しつぶしたり、プログラムされたパスから外れたりすることなく、エッジ品質を維持する必要があります。.
PMIフォームプロファイル切断の用途
PMI(ポリメタクリルイミド)は、閉鎖セル構造の硬質フォームです。複合サンドイッチパネルの構造コアとして使用され、特に航空宇宙分野で、胴体二次構造、床パネル、レドーム、ダクト、制御面コア、内装部品に使用されています。PMIが航空宇宙産業に魅力的なのは、ほとんどの材料が提供できない組み合わせです。高密度に対する高い圧縮強度、高温での寸法安定性(高グレードの配合では180°C範囲への短時間暴露)、オートクレーブ適合性、そしてメーカーがラミネートスキンを貼り付ける前に複雑な形状に加工できる機械加工性です。.
この場合のワークピースは平坦なシートではありません。プロファイルセクション、つまりカスタムされた湾曲した輪郭を持つピースであり、より大きなPMIブロックから切り出す必要があります。プロファイル切断は、航空宇宙プロトタイプ作業、カスタム少量生産、およびサンドイッチスキン形状が対応するコア形状(前縁、湾曲したフェアリング、テーパー状フィラー)を必要とする用途で見られます。.
オーバーサイズのブロックからフライス加工するのではなく、直接プロファイルを切断する商業的な理由は単純です。プロファイル切断は、良品と周囲の材料を分離する材料のみを除去します。廃棄物の削減、加工時間の短縮、ラミネート前の二次加工を最小限に抑える完成した輪郭。これは、コア材料が高価で生産量が少ない場合に重要です。.
課題
PMIフォームプロファイル切断は、見かけによらず困難です。.
まず、材料は柔らかいが構造化されています。. フォームは、薄い閉鎖セル壁によって保持されています。横方向の切断力の下で、それらの壁は押しつぶされます。一度押しつぶされると、切断エッジのセル構造は失われます。表面はけば立ち、エッジ付近の密度が低下し、複合スキンへの後続の接着が損なわれます。PMIに強く押し付ける切断方法は、エッジを破壊します。.
第二に、形状は直線ではありません。. プログラムされた輪郭は、切断工具が湾曲したパスをたどる必要があることを意味します。タイトな半径を持つこともあれば、方向が変わることもあります。バンドソーでは、ブレードはまっすぐ進もうとします。ルーターでは、工具が回転するとビットの食い込みが変わります。ホットワイヤーでは、ワイヤーパスはCNCアームの精度と同じであり、溶融ゾーンが許容するほどしかきれいにできません。.
第三に、PMIは熱に敏感です。. ポリマーは約180°Cを超えると軟化し、それ以上の温度で分解します。局所的な熱を発生させる切断方法(高摩擦ブレード、プラズマ、レーザー)は、接着前に研磨して除去する必要のある変色または樹脂状のエッジを残します。.
組み合わせ(柔らかい構造のフォーム、複雑な形状、熱感受性)により、実行可能な方法は大幅に絞られます。PMIフォームプロファイル切断を機能させるには、プロセスが低い機械的力を発生させ、プログラムされたパスをスムーズにたどり、切断ゾーンに熱を蓄積しない必要があります。.
アプローチ:SH60-60、0.65mmワイヤー、150N張力
私たちは使用しました VIMFUN SH60-60 65mm電気メッキの連続ダイヤモンドワイヤーソー ダイヤモンドワイヤーループ. このセットアップがPMIフォームプロファイル切断に適している具体的な理由は3つです。ワイヤーは連続しており、切断力は低く安定しており、ワイヤーは固定された直線ではなく、プログラムされた輪郭をスムーズにたどります。.
| パラメータ | 価値 |
|---|---|
| 加工ワークピース | 航空宇宙グレードのPMIフォームブロック、カスタムプロファイル形状 |
| カットタイプ | 輪郭/プロファイルカット(直線スライスではない) |
| 機械 | VIMFUN SH60-60連続ダイヤモンドワイヤーソー |
| ワイヤー | 65mm電気メッキ連続ダイヤモンドワイヤーループ |
| ワイヤーテンション | 150 北 |
| ワイヤースピード | 30 m/秒 |
| 冷却水 | 乾式切断(粉塵吸引)(PMIにクーラントなし) |
| ワイヤーパス | プログラムされたCNC輪郭 |
| 送り速度 | プロファイルの複雑さと半径ごとに設定。このケースでは開示されていません。 |
パラメータセットは、PMIフォームプロファイル切断のための作業バランスの結果です。張力は、湾曲したセクションでワイヤーが弓なりにならずにまっすぐになるのに十分な高さ(150N)であり、ワイヤー速度は、熱を発生させずに連続的に材料を除去するのに適度(30m/s)であり、ワイヤー径(0.65mm)は、最小曲げ半径とワイヤー寿命を両立させるために選択されています。より高いワイヤー速度は、より速い材料除去をもたらしますが、切断面での摩擦熱のリスクがあり、より低い張力は、ワイヤーが曲線でたわみ、テーパーを生成します。.
PMIフォームプロファイル切断プロセスの実行方法
連続ダイヤモンドワイヤーは一方向に連続して走行します。往復運動や切断ゾーンを横切る継ぎ目はありません。ワークピースがプログラムされた輪郭に沿ってワイヤーに送り込まれると、ワイヤーは材料を徐々に除去します。1回のストロークで大きなチップではなく、接触長全体にわたって1回転あたり小さなチップを除去します。.
これにより、次の2つのことが起こります。
- 切断力が低く保たれます。. 単位時間あたりのエンゲージメントが多いため、単一の瞬間で高い機械的負荷を必要としません。切断エッジ近くのPMIセル壁は押しつぶされません。.
- 方向変更がスムーズです。. ワイヤーの柔軟性はループ自体から来るため、曲線を通る遷移では工具の再配向は必要ありません。ワークピースが送り込まれると、ワイヤーはプログラムされたパスに単純に従います。.
プロファイルが完了すると、完成したセクションは周囲のブロックから直接分離されます。エッジの状態は十分に一貫しているため、部品は通常、形状補正ステップなしで直接接着または最終仕上げに進みます。.
結果
適切に設定されたPMIの連続ダイヤモンドワイヤーカットからの出力には、後続の使用に重要な3つの特性があります。
- 曲線全体にわたるクリーンなエッジ。. 直線から曲線セクションへの遷移でのけば立ちやセル壁の押しつぶしはありません。.
- 一貫したプロファイル形状。. プログラムされた輪郭が、カッターのたわみによるアーティファクトなしに、機械から出てくるものです。.
- 二次加工を最小限に抑えます。. 再成形ではなく、バリ取りと軽い仕上げを行います。.
プロトタイプおよびカスタムコンポーネントの作業では、この組み合わせにより、原材料ブロックから接着可能なコアまでのパスが短縮されます。.
なぜエンドレスダイヤモンドワイヤーがPMIプロファイルカッティングに適しているのか
制約(柔らかいフォーム、複雑な形状、熱感受性、エッジ品質要件)と一般的なPMI切断方法を相互参照すると、エンドレスダイヤモンドワイヤーは、代替手段にはない方法で制約に適合します。.
| 方法 | PMIプロファイルカッティングの適合性 | 使用時の故障モード |
|---|---|---|
| バンドソー | 直線カットのみ | 複雑な輪郭には追従できず、カーブで蛇行する |
| ホットワイヤー | 直線および単純な曲線には高速 | エッジを溶かす;カット面にポリマー劣化;残留物 |
| ルーター/フライス盤 | CNC輪郭加工に精密 | 工具圧力が細胞壁を潰す;熱発生 |
| ウォータージェット | 輪郭加工可能 | 水が閉鎖セルフォームを飽和させる;剥離のリスク |
| レーザー | 輪郭加工可能 | 熱影響部;変色;劣化 |
| エンドレス・ダイヤモンド・ワイヤー | 輪郭+低荷重+無熱 | 単純な直線カットには最速ではない |
比較は、エンドレスダイヤモンドワイヤーがすべてのPMIカットで最良であるという主張ではありません。ジオメトリが複雑で、エッジの状態が重要であり、フォームをカット面で軟化させたり潰したりする余裕がない場合に最良です。.
言及する価値のある制限
すべてのプロセスには境界があります。それらを名前付けすることで、適合性がより明確になります。.
- 単純な直線カット。. 適切に設定されたバンドソーは、PMIスラブの直線スライスにおいては、通常、エンドレスダイヤモンドワイヤーよりも高速です。ダイヤモンドワイヤーは、基本的なスラブ加工のスループットではなく、ジオメトリのために選択されます。.
- 非常に鋭い内角。. ワイヤーには有限の直径があります。ワイヤー直径よりも小さい内角半径は、単一パスでは製造できません。鋭い内部フィーチャーには、設計上の配慮または二次的な操作が必要です。.
- 非常に深く、非常に薄い壁。. PMIは柔らかいです。ワークピースを通過する長いワイヤー経路は、わずかなワイヤーの弓を許容する可能性があります。タイトな公差での深いカットの場合、カット計画には中間的な再固定が必要になる場合があります。.
- 非常に高密度のPMIバリアント。. より高密度のグレード(例:200 kg/m³以上)は、軽量グレードとは異なるカットをします。パラメータはグレード間で直接転送できません。.
これらの制約のいずれかがお客様の部品に適用される場合は、プロセスにコミットする前に、短いカッティングトライアルを行うのが現実的なステップです。.
他のワイヤーソーコンテンツとのこのケースの適合性
PMIは軽量構造フォームであり、このケースは、ほとんどの ダイヤモンドワイヤー切断コンテンツ —そのほとんどは硬くて脆い材料を扱っています。.
| ページ | それが答える質問 |
|---|---|
| このケース | “「PMIフォームワークピースをきれいにプロファイルカットするにはどうすればよいですか?」” |
| Endless diamond wire loop | “「エンドレスダイヤモンドワイヤーループとは何ですか?いつ使用しますか?」” |
| ワイヤー速度、張力、送り速度 | “「コア切断パラメータはどのように関連していますか?」” |
| ダイヤモンドワイヤーソー構造 | “「エンドレスループダイヤモンドワイヤーソーはどのように構築されていますか?」” |
| 先端材料 | “「ダイヤモンドワイヤーでどのような複合材料や軽量材料を切断できますか?」” |
質問が特にフォームプロファイル切断に関するものであれば、このページが適切なエントリです。質問が基本的なワイヤーループ技術または輪郭切断機プラットフォームに関するものであれば、上記のリンクをたどってください。.

よくあるご質問
エンドレスダイヤモンドワイヤーはすべてのPMIグレードを切断できますか?
標準的なグレード範囲全体を切断しますが、パラメータはグレードに依存します。51 kg/m³グレードでうまく機能するワイヤーと力のセットアップは、200 kg/m³グレードでは適切なセットアップではありません。グレードごとのトライアルカットが標準です。.
PMI切断にはクーラントが必要ですか?
いいえ。乾燥切断と集塵が標準です。水性クーラントは、閉鎖セル構造を飽和させ、後続の接着を妨げる可能性があるため、避けるべきです。.
プロファイルはどのくらい複雑にできますか?
ワイヤーはプログラムされたCNCパスに従うため、複雑さは最小曲げ半径(ワイヤー直径程度)と固定アクセスの制限を受けます。自由形状の外側プロファイルは日常的です。鋭い内角には、より低い半径制限があります。.
航空宇宙用PMI部品のウォータージェットを置き換えることができますか?
ウォータージェットがエッジの飽和または剥離を引き起こしたアプリケーションでは、エンドレスダイヤモンドワイヤーは実行可能な代替手段です。厚いスラブの非常に単純な直線カットの場合、ウォータージェットの方が依然として高速である可能性があります。決定は部品ごとであり、普遍的ではありません。.
PMIフォームプロファイル切断にはどの機械が使用されますか?
この航空宇宙ケースでは、VIMFUN SH60-60エンドレスダイヤモンドワイヤーソー(0.65 mm電着ワイヤーループ、150 N張力、30 m/sワイヤー速度)を使用しています。より小さな輪郭作業にはSGIクラスの輪郭カッターも適合します。より大きなブロックには垂直軸プラットフォームが使用されます。私たちは、ワークピースに合わせて機械を適合させます。.
PMIプロファイルを私たちに送ってください
複雑な形状のPMIフォーム部品(航空宇宙分野のプロトタイプ、少量生産、カスタム生産など)をお持ちの場合、図面(または簡単なスケッチ)、PMIグレード、および必要なエッジコンディションをお送りください。SH60-60プラットフォームで切断トライアルを実施し、パラメータ(ワイヤ径、張力、速度、送り)、サイクルタイムの見積もり、およびサンプル写真をご報告します。.