大口径グラファイトリング。複数の精密スロット。毎秒40〜70mで乾式切断 — そしてすべてのスロット壁はきれいに仕上がらなければなりません。.
グラファイトは速く切断できます。それは問題ではありません。問題は、グラファイトも速く割れることであり、複数のスロットを持つ大きな円筒形のリングでは、各切断パスは亀裂が本体に伝播する別の機会となります。1つの欠けたスロット壁は、この時点まで加工に数時間かかったかもしれないコンポーネント全体が無駄になることを意味します。.
このようにして、私たちはアプローチしました。.
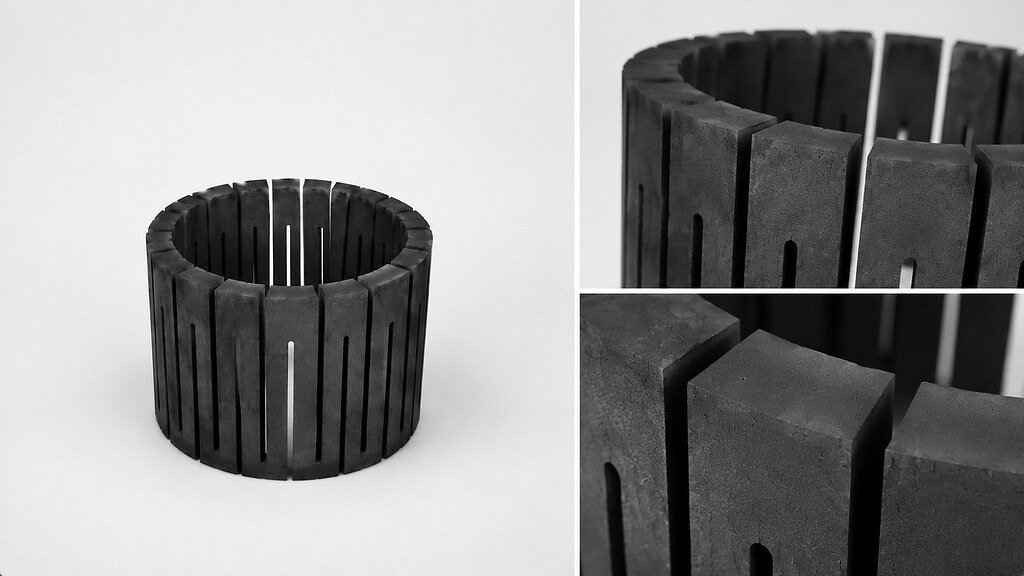
コンポーネント:半導体熱処理におけるグラファイトサセプターリング
サセプターリングは、結晶成長炉および高温ウェーハ処理装置の内部に配置されます。それらの仕事は、熱処理中(1000°C以上)に基板を所定の位置に保持することであり、そのスロット形状はコンポーネント表面全体にわたるガスフローと熱分布を管理します。.
高純度 黒鉛 この用途の標準材料です。繰り返し熱サイクルに耐え、反応性プロセスガスに耐性があり、複雑なスロットプロファイルを保持するのに十分な加工性を備えています。純度仕様は厳格です。サセプターからの微量金属汚染はウェーハ表面に直接転写されるため、半導体グレードのグラファイトは炭素99.99%以上で実行されます。.
その組み合わせ — 熱的に安定で、化学的に不活性で、高純度 — は、汚染リスクや構造的損傷なしに加工するのが難しい理由です。サービス中の劣化に耐える材料は、切断にも耐えます。.
問題:脆いグラファイトのスロットは衝撃を許さない
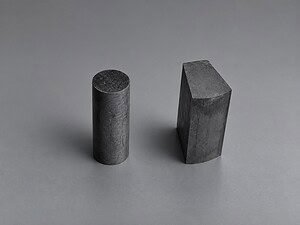
グラファイトのモース硬度は約1〜2です。簡単に切断できます。それができないのは衝撃を吸収することです。従来のフライス盤または鋸刃は、パルスで切削力を加えます — 各歯の噛み合いは、グラファイトの結晶構造に対するマイクロインパクトです。.
小さなグラファイト部品では、これらのパルスはしばしば管理可能です。複数のスロットを持つ大きなサセプターリングでは、3つのことが問題を増大させます。
リングサイズが大きくなると、振動の伝播距離が増加します。. 一方の端で保持された大きな円筒形リングは、カッターがもう一方に接触するとレバーとして機能します。各歯の衝撃からの振動は、リング本体に伝播します。スロット壁 — 断面積が最も薄い場所 — では、その振動はエッジの欠けまたはサブサーフェス亀裂として現れます。.
スロット数はリスクを倍増させます。. 各スロットの切断は、以前の切断によってすでにストレスがかかっている構造への別の衝撃イベントです。最初のスロットを無傷で通過したリングでも、蓄積された微細損傷がしきい値に達すると、4回目または5回目のパスで亀裂が発生する可能性があります。これが、従来の鋸引きによるマルチスロットグラファイトリングの収率低下が例外ではなく当然のこととして扱われる理由です。.
ケルフ損失は熱バランスを崩します。. サセプタリングのスロットジオメトリは熱設計の一部です — スロットの幅と位置は、処理中にリング表面全体に熱がどのように分散するかを決定します。広幅ケルフ切断方法は、図面で指定されているよりも1スロットあたりの材料除去量が多いため、リングの熱性能が変化します。ここでのケルフ制御は、材料の無駄だけでなく、プロセス仕様です。.
アプローチ:SH60-60、0.8 mmワイヤー、ドライカット
私たちは使用しました VIMFUN SH60-60 0.8 mmの電気メッキされたエンドレスダイヤモンドワイヤーソー ダイヤモンドワイヤーループ.
| パラメータ | 価値 |
|---|---|
| 機械 | VIMFUN SH60-60 エンドレスダイヤモンドワイヤーソー |
| 加工ワークピース | 高純度グラファイトサセプタリング |
| ワイヤータイプ | 電気メッキされたエンドレスダイヤモンドワイヤーループ |
| ワイヤーの直径 | 0.8 mm |
| 切り込みロス | スロットあたり約0.9 mm |
| ワイヤーテンション | 200~300北緯 |
| ワイヤースピード | 40~70m/s |
| 送り速度 | 50〜100 mm/分 |
| 冷却水 | ドライカット — クーラントなし |
| スロットジオメトリ | 複数の放射状精密スロット |
グラファイトはドライカットされます。クーラントなし。グラファイトの切り粉は非反応性であり、ワイヤー自体の気流によって速度でケルフから排出されます — クーラントはグラファイトスラリーを生成し、切断抵抗を減らすのではなく、スロットに詰まって増加させます。ドライカットは、半導体熱環境に入るコンポーネント上のクーラント残留物からの汚染リスクも排除します。.
ワイヤー速度は 40~70 m/s で動作します。これは、セラミックや石英などの硬い材料と比較して高速であり、より制御された接触が必要です。グラファイトの硬度が低いため、これらの速度での材料除去率は高く、研磨作用は二次フラッシュなしで切りくずをクリアするのに十分なほど強力です。速度、張力、送り速度の相互作用の詳細については、以下を参照してください。 ワイヤー速度、張力、送り速度の.
ワイヤー直径 0.8 mm は、カーフを約 0.9 mm に設定します。これは、このリング形状のために意図的に選択されたものです。より細いワイヤー (0.4~0.6 mm) はカーフを狭めますが、大きなリングで複数のスロットパスにわたるループ疲労のリスクを導入します。この直径での各スロットあたりの切削パスが長いため、すべてのスロットが完了する前に細いワイヤーが疲労限界に達する可能性があります。0.8 mm のワイヤーは、わずかに広いカーフと引き換えに、すべてのパスにわたる一貫したループ整合性を実現します。.
重要なパラメータは張力制御です。200~300 N のワイヤー張力は、各スロットの全深さにわたって一定に保つ必要があります。サーボのハンチング、プーリーの摩擦、または応答の遅い張力ループにより、カット中に張力が低下すると、ワイヤーが横方向に湾曲し、スロット壁はテーパー状になります。つまり、入り口よりも出口の方が幅広くなります。SH60-60 のクローズドループ張力システムは、リアルタイムで偏差を修正します。一貫した張力は、リング上のすべてのスロットにわたって平行なスロット壁を生成します。.
結果: すべてのスロット壁がきれいで、二次加工は不要
切削後、すべてスロットのエッジは、入り口と出口の両方でクリーンです。チッピング、壁のマイクロクラック、出口側の剥離はありません。.
スロット形状は、すべての切削で一貫しています。均一な幅、平行な壁、平坦なスロット底。最初のスロットと最後のスロットの間で、切削変数(ワイヤー位置、張力、速度)がドリフトしないプロセスから得られる一貫性です。.
存在しないものも、存在するもののと同じくらい重要です。従来の機械加工では、リングがサービスに入る前に、チッピングしたグラファイトの破片を除去するために、通常、スロット切削後にバリ取りステップが行われます。半導体熱環境におけるグラファイトチップは、プロセスを汚染します。このステップをスキップすることは、単なる効率の向上ではありません。チッピングのリスク自体を導入する取り扱い段階を排除します。ダイヤモンドワイヤープロセスは、それらを必要としないスロット壁を提供します。ダイヤモンドワイヤー切削における表面結果制御の詳細については、以下を参照してください。 表面品質の最適化.
スロット壁のサブサーフェス亀裂の状態も、従来の切削が残すものとは異なります。表面のチッピングは目に見え、検査で等級付けできます。サブサーフェス亀裂は目に見えませんが、熱サイクル中に進行し、プロセス中にコンポーネントの故障につながります。エンドレスダイヤモンドワイヤーの低衝撃研磨メカニズムは、サブサーフェス損傷を研磨ゾーン自体に限定し、衝撃切削が導入する亀裂発生深度はありません。以下によると 半導体用途向け高純度グラファイトに関する SGL Carbon のガイダンス, 、熱サイクル全体での寸法安定性は、機械加工段階からの亀裂のない状態から始まります。.
リングは、半導体熱処理装置に対応できる状態で機械から取り外されます。二次的なエッジ加工は不要です。クーラント残留物による汚染リスクはありません。すべてのパスにわたって仕様内のスロット形状。.
半導体熱用途向けグラファイト機械加工に関する SPIE 会議録 は、ダイヤモンドワイヤーと従来の機械加工との間で、脆性グラファイトコンポーネントにおける表面状態のギャップを文書化しています。このギャップは、コンポーネントの複雑さとともに増加します。.

グラファイトサセプターリングを切削できますか?
グラファイトサセプターリング、CZ クルーシブルライナー、ヒーターエレメント、その他の複雑なグラファイト熱場コンポーネントを扱っています。.
プロセス推奨事項を提供するために、以下をお送りください。
- リング外径と内径
- 壁厚とスロット数
- スロット幅目標とスロット深さ
- グラファイトグレード(既知の場合)(純度、粒構造)
- エッジ品質要件または既存の図面公差
SH60-60がお客様の形状に適合するか確認し、ワイヤ径とスロットプロファイル用のパラメータを指定し、リングサイズ用の治具についてアドバイスします。.