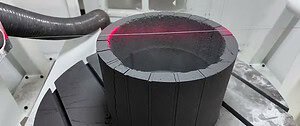
La VIMFUN SVI 250-80, scie à fil diamanté sans fin, est présentée en train d'usiner des rainures dans un élément chauffant cylindrique en graphite pour un ensemble de champ thermique. Le fil de coupe traverse la paroi en graphite, tandis que la vidéo présente la forme globale du composant et les détails des rainures le long de la paroi extérieure et du bord supérieur.
Pour les ingénieurs évaluant le rainurage d'éléments chauffants en graphite, le point de départ est le dessin du composant. Le diamètre extérieur, la hauteur, l'épaisseur de paroi, la largeur de la rainure et l'espacement doivent tous être pris en compte lors de la sélection du montage et de la planification de la trajectoire de coupe.
Cette démonstration montre l'application d'usinage. Elle ne fournit pas les tolérances de rainure mesurées, le temps de coupe, ni les paramètres de fil réels utilisés pendant le tournage.
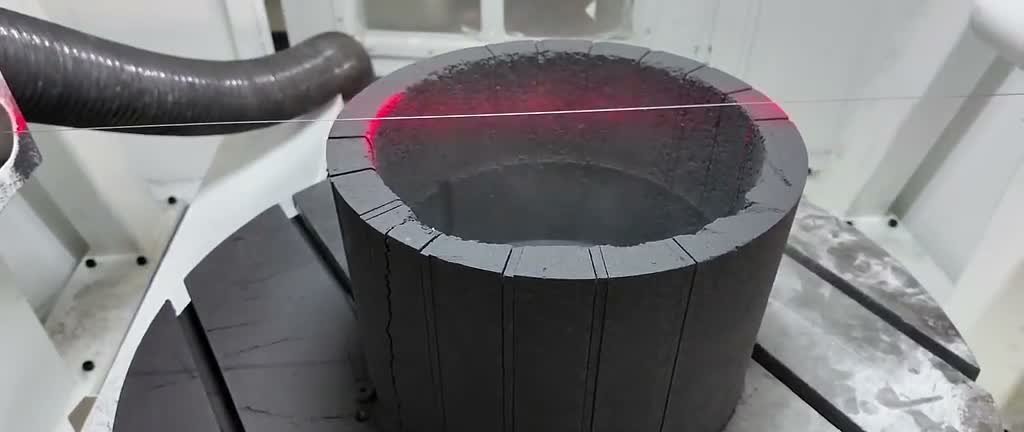
Le rainurage d'éléments chauffants en graphite commence par le dessin du composant
Les éléments chauffants en graphite sont utilisés dans les équipements de semi-conducteurs et autres équipements à haute température. Toyo Tanso identifie l'usinabilité du graphite en formes complexes comme l'une des propriétés soutenant son utilisation dans les éléments chauffants de semi-conducteurs. Voir son aperçu des applications des éléments chauffants en graphite.
Pour un élément chauffant cylindrique, la disposition des rainures doit suivre la conception du champ thermique. Un composant d'apparence similaire peut avoir une épaisseur de paroi, un motif de rainure ou une exigence dimensionnelle différente. Ces différences doivent être capturées avant le début de l'usinage.
L'examen du dessin doit établir :
| Informations du dessin | Ce qu'il faut confirmer avant la coupe |
|---|---|
| Diamètre extérieur et hauteur totale | Ajustement de la pièce, dégagement de chargement et disposition du montage |
| Diamètre intérieur ou épaisseur de paroi | Zones de support disponibles et section de paroi coupée |
| Largeur et tolérance de la rainure | Ouverture requise et comment elle sera mesurée |
| Longueur et terminaison de la rainure | Où chaque coupe commence et s'arrête |
| Nombre et espacement des rainures | Exigences de positionnement autour du cylindre |
| Sections non coupées et caractéristiques de connexion | Zones qui doivent rester intactes |
| Nuance de graphite | Informations sur le matériau pour la coupe d'essai |
Une photographie peut montrer la forme générale. Un dessin coté définit la tâche d'usinage.
Rainurage d'éléments chauffants en graphite sur la VIMFUN SVI 250-80
Dans cette application, la VIMFUN SVI 250-80 utilise un fil diamanté sans fin pour usiner la paroi en graphite et former les rainures requises.
La coupe par fil diamanté enlève de la matière par l'action abrasive des particules de diamant transportées par le fil. La présentation générale des scies à fil diamanté de VIMFUN explique le principe de coupe et les différentes configurations de machines.
La démonstration fournie se concentre sur trois caractéristiques : la pièce cylindrique, les rainures le long de la paroi extérieure et les ouvertures visibles sur le bord supérieur. Ces vues aident à illustrer l'application, mais l'acceptation dimensionnelle nécessite toujours une inspection par rapport au dessin.
Pour une autre conception d'élément chauffant, l'adéquation de la machine doit être examinée en utilisant les dimensions réelles de la pièce et la trajectoire de coupe requise. Le modèle utilisé dans cette démonstration n'établit pas, à lui seul, la compatibilité avec tous les éléments chauffants cylindriques en graphite.
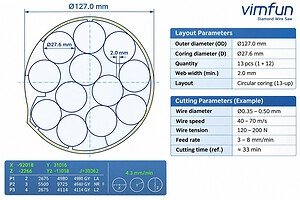
Diamètre et vitesse du fil : Références générales
Les valeurs suivantes sont des références générales d'usinage du graphite fournies avec cette démonstration. Ce ne sont pas des paramètres de fonctionnement mesurés de la vidéo ni des spécifications confirmées pour cette configuration particulière.
| Article | Informations de démonstration VIMFUN ou référence générale |
|---|---|
| Machine démontrée | VIMFUN SVI 250-80 |
| Pièce à usiner | Élément chauffant cylindrique en graphite |
| Opération | Coupe de rainures dans la paroi en graphite |
| Diamètre de référence du fil diamanté | 0,6–1,0 mm |
| Vitesse de référence du fil | 40–70 m/s |
| Diamètre et vitesse réels du fil dans la vidéo | Non rapporté |
| Vitesse d'avance et tension du fil | Non rapporté |
| Largeur et tolérance de rainure mesurées | Non rapporté |
Ces plages fournissent un contexte pour une discussion de processus. Les paramètres sélectionnés doivent être confirmés pour la machine, le fil, la qualité du graphite et la géométrie du composant par des coupes d'essai.
Le diamètre de référence du fil ne doit pas être présenté comme une largeur de fente mesurée. Si le dessin spécifie une tolérance de fente étroite, enregistrez l'ouverture finie lors de l'essai plutôt que de supposer que le diamètre nominal du fil prouve la conformité.
La vitesse du fil doit également être prise en compte avec le taux d'avance et la tension. Le guide de VIMFUN sur la vitesse du fil, la tension et le taux d'avance discute de ces variables ensemble.
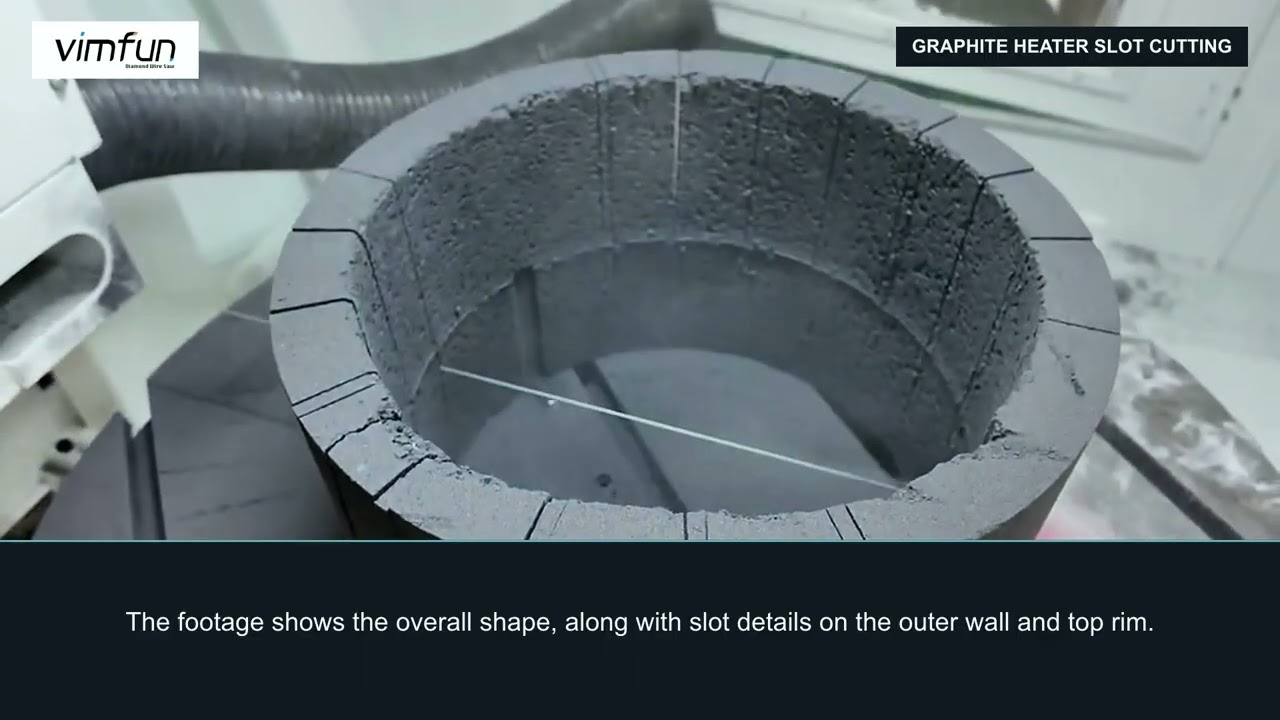
Planification du montage et du trajet de coupe
Pour ce type de composant, la planification du montage doit commencer par les zones disponibles pour le support et le serrage.
L'examen de la configuration doit répondre à des questions pratiques : Où le corps cylindrique peut-il être maintenu ? Le fil peut-il atteindre les positions de fente requises sans interférence ? La séquence proposée laisse-t-elle suffisamment d'accès et de support pour les coupes restantes ?
Pour le rainurage de réchauffeur en graphite, une séquence d'examen utile est :
- Identifier les surfaces de localisation. Déterminer comment la pièce sera positionnée par rapport aux données du dessin.
- Vérifier les emplacements de support et de serrage. Les examiner par rapport à l'épaisseur de paroi, au motif de fente et aux caractéristiques de connexion.
- Tracer chaque trajet de coupe. Confirmer les positions d'entrée, de déplacement et d'arrêt, y compris le dégagement autour du montage.
- Examiner la séquence de fente. Vérifier si les fentes terminées affectent l'accès ou le support pour les coupes ultérieures.
- Définir l'inspection d'essai. Convenir des dimensions et des conditions de bord qui doivent être vérifiées.
Ce sont des considérations de configuration pour un nouveau composant. La description de la vidéo fournie ne spécifie pas la conception du montage ou la séquence de coupe utilisée dans la démonstration.
Que vérifier lors de la coupe d'essai
Une coupe d'essai doit établir si la configuration proposée produit la géométrie requise sur le matériau graphite spécifié.
Selon le dessin, l'inspection peut inclure la largeur de la fente aux emplacements convenus, la longueur de la fente, l'espacement, la position et l'état des bords d'entrée et de sortie. Toutes les sections non coupées restantes doivent également être vérifiées par rapport à la conception.
Enregistrez la spécification du fil et les paramètres de fonctionnement ainsi que les résultats de l'inspection. Cela relie le résultat observé à une configuration définie et donne une base claire au prochain ajustement du processus.
Toyo Tanso aperçu du processus de fabrication du graphite comprend une inspection de la précision d'usinage après l'usinage. Pour le réchauffeur montré ici, aucun rapport d'inspection dimensionnelle correspondant n'a été fourni, de sorte que la vidéo doit être traitée comme une démonstration d'usinage.
Questions fréquemment posées
Une scie à fil diamanté sans fin peut-elle couper des fentes dans un réchauffeur cylindrique en graphite ?
Oui. La démonstration fournie montre la VIMFUN SVI 250-80 usinant des fentes dans un réchauffeur cylindrique en graphite. L'adéquation à un autre composant nécessite un examen de son dessin, de ses dimensions, de l'accès au montage et de la géométrie de la fente.
Quel diamètre et quelle vitesse de fil ont été utilisés ?
Les paramètres réels utilisés lors du tournage n'ont pas été rapportés. Les références techniques ci-jointes sont diamètre de fil de 0,6 à 1,0 mm et vitesse de fil de 40 à 70 m/s pour l'usinage général du graphite. Ils ne doivent pas être cités comme les paramètres mesurés de cette démonstration.
Quelle précision de fente le processus peut-il atteindre ?
Aucune précision de fente mesurée n'a été fournie pour cette démonstration. La tolérance requise doit être définie sur le dessin et vérifiée par coupe d'essai et inspection dimensionnelle.
Quelles informations doivent être envoyées pour un examen d'application ?
Envoyez le dessin du composant, la qualité du graphite si disponible, le diamètre extérieur, la hauteur, l'épaisseur de paroi, les dimensions des fentes, l'espacement et les tolérances. Incluez toutes les restrictions sur les surfaces de serrage ou l'état des bords.
Discutez de votre dessin de réchauffeur en graphite avec VIMFUN
Besoin d'usiner des fentes dans un réchauffeur cylindrique en graphite ?
Envoyez votre dessin à VIMFUN avec la largeur de fente requise, l'espacement et les dimensions du composant. Nous pouvons discuter des exigences d'usinage, examiner le montage et le trajet de coupe proposés, et déterminer ce qui doit être vérifié par coupe d'essai.
À propos de VIMFUN
VIMFUN fournit des équipements de coupe à fil diamanté sans fin pour le graphite et d'autres matériaux durs ou cassants. La machine présentée dans cette application est la VIMFUN SVI 250-80.