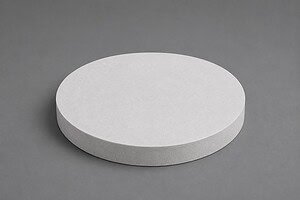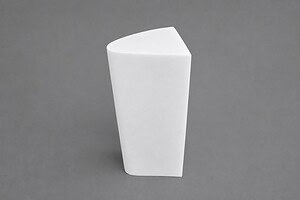
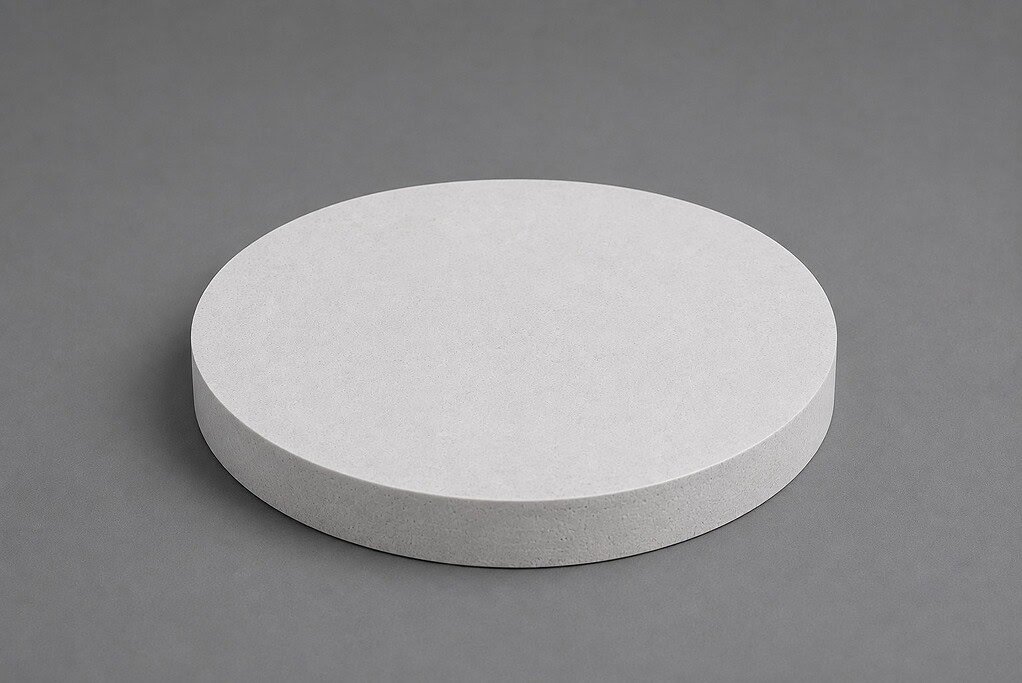
Un flan de céramique d'alumine pré-frittée de Ø480 mm. L'objectif : le couper avant le frittage final pour réduire l'usinage et le coût du traitement en aval. La contrainte : le matériau est fragile à ce stade — une force de coupe trop importante provoque des fissures sur les bords ou la fracture de la pièce.
Ce cas décrit comment nous avons abordé la coupe, pourquoi la coupe à sec était nécessaire et quel était le réglage des paramètres pour une pièce de cette taille.
L'application
Un fabricant produisant de grandes pièces en céramique d'alumine devait façonner des flans pré-frittés avant l'étape de frittage final.
La logique est simple : la céramique d'alumine après frittage complet atteint 9 sur l'échelle de Mohs — l'une des céramiques d'oxyde les plus dures. La coupe à ce stade nécessite des paramètres agressifs, génère une chaleur importante et demande un temps d'usinage plus long. Couper la même géométrie au stade pré-fritté — lorsque le matériau est encore relativement mou — réduit la quantité d'usinage difficile requis après que le flan ait atteint sa densité et sa dureté complètes.
Le compromis est la fragilité. L'alumine pré-frittée est maintenue par des liants, et non par des grains de céramique entièrement fusionnés. Elle ne peut pas tolérer les chocs, les chocs thermiques ou les forces de coupe latérales élevées. Réussir la coupe avant le frittage signifie moins de travail plus tard ; échouer signifie un flan fracturé et des matériaux gaspillés.
Le défi
Deux éléments ont rendu cette application difficile.
Premièrement, la taille de la pièce. À Ø480 mm, il s'agit d'un grand flan de céramique. La corde de coupe à mi-hauteur est à son maximum — proche du diamètre complet. Une longue portée de fil non supportée crée un risque de déformation du fil : si la tension est insuffisante, le fil fléchit sous la charge de coupe et produit une surface de coupe conique ou courbée. La précision dimensionnelle en souffre, tout comme le calcul du frittage conforme aux spécifications en aval.
Deuxièmement, aucun liquide de refroidissement n'est possible. L'alumine pré-frittée est un compact poreux maintenu par des liants. L'eau ou l'huile pénètre dans le matériau, perturbe le système de liant et peut provoquer un gonflement, une délamination ou une défaillance structurelle du flan avant même qu'il n'atteigne le four. La seule méthode de coupe viable est à sec — avec une extraction de poussière en fonctionnement continu.
Cela limite vos options. Sans liquide de refroidissement pour évacuer les débris et refroidir la zone de contact du fil, vous avez besoin d'un processus qui génère peu de chaleur et peu de force de coupe par conception, et non par compensation.
L'approche
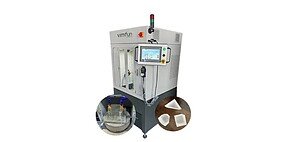
Nous avons utilisé la scie à fil diamanté sans fin VIMFUN SV60-60 — une machine à axe vertical conçue pour les grandes ébauches en céramique et en graphite, avec une capacité de table de travail jusqu'à 600 mm de diamètre.
Le montage de coupe :
| Paramètre | Valeur |
|---|---|
| Pièce à usiner | Ébauche en céramique d'alumine pré-frittée |
| Diamètre | Ø480 mm |
| Machine | VIMFUN SV60-60 |
| Diamètre du fil diamanté | Ø0,8 mm |
| Vitesse du fil | 40–50 m/s |
| Tension du fil | 150–180 N |
| Vitesse d'alimentation | 50–80 mm/min |
| Refroidissement | Coupe à sec + aspiration continue des poussières |
Pourquoi un fil de Ø0,8 mm ? Pour une ébauche de cette taille, la rigidité du fil est importante. Un fil plus fin fléchit davantage sur une longue portée. Le diamètre de Ø0,8 mm offre une rigidité suffisante pour maintenir une trajectoire de coupe droite sur tout le diamètre sans déformation excessive — au prix d'une saignée plus large, ce qui est acceptable ici car nous coupons une ébauche pré-frittée avec une marge de matière suffisante.
Pourquoi une tension de 150–180 N ? Cette plage maintient le fil suffisamment tendu pour résister à la déflexion à mi-portée, tout en restant en dessous du seuil qui solliciterait la structure pré-frittée fragile aux bords d'entrée et de sortie. Une tension plus faible risque une erreur dimensionnelle due à la déformation. Une tension plus élevée risque une fracture du bord au point d'entrée du fil, où le matériau pré-fritté est le plus exposé à la force latérale.
Pourquoi une avance de 50–80 mm/min ? C'est l'un des avantages les plus évidents de la coupe au stade pré-fritté. L'alumine entièrement frittée à Mohs 9 nécessite des vitesses d'avance conservatrices — généralement 2–10 mm/min — pour éviter l'écaillage et les fissures sous-jacentes. L'alumine pré-frittée, toujours maintenue par des liants à une dureté beaucoup plus faible, peut être avancée 5 à 10 fois plus rapidement tout en maintenant un faible écaillage. La plage de 50–80 mm/min reflète la réponse du matériau à ce stade : suffisamment rapide pour couper efficacement, suffisamment conservatrice pour que la condition de coupe à sec et le système d'extraction des poussières maintiennent la saignée dégagée sans accumulation de chaleur. L'extrémité inférieure de la plage s'applique à l'approche des bords de la pièce, où le matériau non supporté est le plus susceptible de s'écailler à la sortie.
Le fil diamanté en mouvement continu répartit le contact de coupe sur toute la boucle du fil plutôt que de concentrer la force en un seul point. Pour les matériaux pré-frittés fragiles, cela est important : les méthodes de coupe intermittentes ou à fort impact génèrent des chocs que les céramiques pré-frittées ne peuvent pas absorber. La boucle sans fin élimine cela.
Le Résultat
La coupe a produit une surface propre avec peu d'écaillage des bords — répondant à l'objectif du client de réduire l'usinage après frittage. La géométrie de coupe droite a été maintenue sur tout le diamètre sans déformation ni conicité visible.
La coupe à sec avec aspiration des poussières a géré efficacement la poudre d'alumine tout au long du processus. La pièce a survécu à l'étape de coupe intacte, a subi le frittage final et est entrée dans l'étape d'usinage dur avec moins de matière à enlever qu'une ébauche coupée après frittage n'en aurait nécessité.
Pourquoi couper avant le frittage
Pour les grands composants en alumine, l'économie de la coupe pré-frittage est significative. L'usinage de l'alumine entièrement frittée est lent, nécessite beaucoup d'outils et génère de la chaleur qui demande une gestion attentive. Chaque millimètre d'usinage retiré à l'étape pré-frittée représente plusieurs minutes d'usinage dur économisées à l'étape frittée.
L'approche fonctionne lorsque :
- La géométrie est réalisable à dureté pré-frittée (la plupart des formes externes, faces planes, grandes coupes de perçage)
- Les tolérances dimensionnelles tiennent compte du retrait au frittage (typiquement 15–20 % linéaire pour l'alumine)
- Le fabricant dispose du contrôle de processus pour couper sans endommager le corps vert
Cela ne fonctionne pas pour les caractéristiques nécessitant des tolérances post-frittage serrées — celles-ci doivent toujours être finies après frittage. Mais pour l'enlèvement de matière en vrac sur de grandes ébauches, la coupe avant frittage est la séquence la plus efficace. Voir notre aperçu de la coupe de céramiques avancées pour voir comment cela s'intègre dans le processus global.

Pouvons-nous vous aider avec votre application ?
Si vous coupez de grandes ébauches de céramique pré-frittée — alumine, zircone ou autres céramiques avancées — la configuration ici fournit un point de référence de départ. Les variables clés pour votre application seront la taille de la pièce, la rectitude de coupe requise et si la géométrie de votre ébauche et votre système de liant peuvent tolérer des conditions de coupe à sec.
Nous travaillons avec boucles de fil diamant sans fin des diamètres de 0,35 mm à plus de 1 mm, sur des machines allant des unités de précision de bureau aux systèmes grand format traitant des ébauches de plus de 500 mm. Les plages de paramètres ci-dessus sont un point de départ ; le taux d'avance et la tension réels nécessitent une validation du premier article sur votre nuance de matériau et votre formulation de liant spécifiques.
Si vous avez un bloc de céramique pré-fritté à découper, envoyez-nous le diamètre, la géométrie de coupe souhaitée et la nuance du matériau. Nous pourrons discuter de la pertinence du SV60-60 ou d'une autre configuration pour votre application, et de ce à quoi la vitesse du fil, la tension et le taux d'avance ressemblerait le montage pour votre pièce.
Contactez-nous pour discuter de votre application de coupe de céramique →