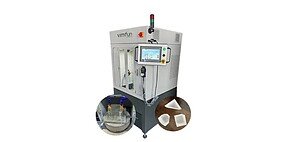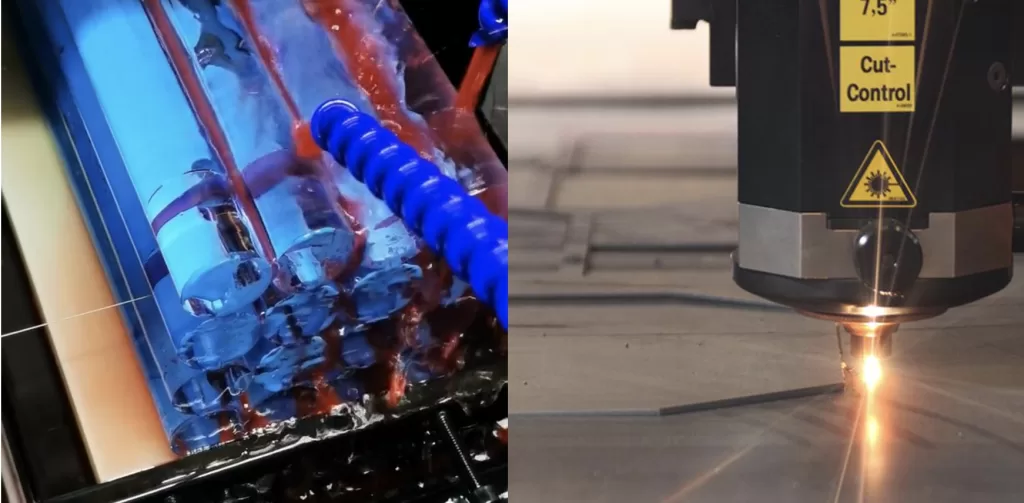
La découpe laser et la découpe par fil diamanté peuvent toutes deux produire des coupes contrôlées, mais elles résolvent différents problèmes de fabrication. Un laser concentre l'énergie thermique dans une zone étroite. Un fil diamanté retire la matière mécaniquement avec un abrasif fixe tandis que la machine contrôle la vitesse, la tension et l'avance du fil. Le choix pratique dépend du comportement du matériau, de l'épaisseur de la pièce, de la géométrie de la coupe, de la sensibilité à la chaleur, de la largeur de coupe et des exigences de surface et du volume de production.
Ce guide compare les deux procédés pour la découpe de matériaux industriels. Ici, fil diamanté signifie un fil transportant un abrasif diamanté ; cela ne signifie pas que la pièce est une pierre précieuse ou un diamant. Pour la gamme complète d'équipements, voir notre systèmes de scies à fil diamanté.
Comment fonctionne la découpe laser
La découpe laser concentre un faisceau de haute énergie sur la pièce. Selon le matériau et le procédé, le faisceau fait fondre, vaporise ou aide chimiquement au retrait de la matière tandis qu'un jet de gaz dégage la zone de coupe. La configuration de la machine, la longueur d'onde, la puissance, la position focale, le gaz d'assistance et la vitesse de déplacement affectent tous le résultat.
- Points forts typiques : profilage rapide sans contact, petites caractéristiques, automatisation et parcours 2D répétables sur matériaux compatibles.
- Contraintes importantes : zones affectées par la chaleur, réflectivité, limites d'épaisseur, fumées et absorption spécifique au matériau.
- À évaluer au mieux avec : nuance du matériau, épaisseur, géométrie, exigence de bord et changement thermique admissible.
Comment fonctionne la découpe par fil diamanté
La découpe par fil diamanté est un procédé de sciage abrasif. Des particules de diamant fixées à un fil en mouvement créent de nombreux petits contacts de coupe pendant que la machine fait avancer la pièce dans la trajectoire du fil. Parce que le retrait est mécanique plutôt que basé sur un faisceau, le procédé est souvent évalué pour des pièces dures, cassantes, sensibles à la chaleur ou épaisses. Lire la vue d'ensemble du procédé de découpe par fil diamanté pour plus de détails sur le mouvement du fil et le contrôle du procédé.
- Points forts typiques : faible influence thermique, largeur de coupe contrôlée, capacité de section épaisse et support pour de nombreux matériaux non conducteurs.
- Contraintes importantes : usure du fil, contrôle de la tension, alignement des guides, stabilité de l'avance et gestion du liquide de refroidissement ou de la poussière.
- À évaluer au mieux avec : coupes d'échantillons qui enregistrent l'état du bord, la planéité, la largeur de coupe, la surface et le temps de traitement.
Découpe laser vs découpe par fil diamanté
| Facteur de sélection | Découpe laser | Coupe au fil diamanté |
|---|---|---|
| Méthode de retrait | Énergie thermique focalisée | Abrasion mécanique avec particules de diamant |
| Contact avec la pièce | Procédé à faisceau sans contact | Le fil entre en contact avec la zone de coupe sous tension et avance contrôlées |
| Influence thermique | Une zone affectée par la chaleur peut se former | Retrait mécanique à faible chaleur ; l'utilisation de liquide de refroidissement dépend du matériau |
| Largeur de coupe et perte de matière | Dépend du faisceau, de la focalisation, de l'épaisseur et du gaz d'assistance | Dépend du diamètre du fil, du revêtement, du faux-rond, de la tension et de l'avance |
| Adéquation du matériau | Fort sur tôles compatibles, métaux, polymères et applications céramiques sélectionnées | Souvent évalué pour le verre, le quartz, les céramiques, le silicium, le saphir, le graphite et les composites |
| Épaisseur et géométrie | Efficace pour les profils rapides et les caractéristiques fines dans les limites du procédé | Utile pour les sections épaisses, le tronçonnage, le tranchage et les coupes de contour sélectionnées |
| Consommables principaux | Optiques, buses et gaz d'assistance, selon le système | Fil diamanté plus guide, liquide de refroidissement ou éléments de contrôle de la poussière |
| Décision finale | Confirmer avec le matériau réel, la géométrie, la tolérance et le résultat de la coupe d'échantillon | |
Chaleur, largeur de coupe et état de surface
Zone affectée par la chaleur
Le laser concentre la chaleur au front de coupe. Sur les matériaux sensibles à la chaleur, cela peut modifier la microstructure du bord, créer du matériau refondu ou introduire des contraintes thermiques. La gravité dépend du matériau et des réglages du laser. La découpe par fil diamanté évite une source thermique concentrée, bien que le frottement et un mauvais contrôle du procédé puissent encore réchauffer la pièce. Appeler cela un procédé à faible chaleur est plus précis que de prétendre qu'aucune chaleur n'est générée.
Largeur de coupe et rendement matière
Aucun des deux procédés n'a une valeur de largeur de coupe universelle. La largeur de coupe laser varie avec la qualité du faisceau, la focalisation, l'épaisseur du matériau et le débit de gaz. La largeur de coupe de la scie à fil est influencée par le diamètre du fil, l'enveloppe abrasive, les vibrations, l'alignement et l'avance. Lorsque la pièce est coûteuse, comparez la largeur de coupe mesurée et le rendement utilisable plutôt que de sélectionner un procédé à partir d'une spécification nominale seule.
Exigences de bord et de surface
La découpe laser peut créer des profils détaillés rapidement, mais l'oxydation des bords, le laitier ou le matériau refondu peuvent nécessiter un traitement secondaire dans certaines applications. La découpe par fil diamanté peut fournir une surface sciée contrôlée sur des matériaux durs et cassants, mais l'état du fil, le support de la pièce et la stabilité de l'avance déterminent l'écaillage et la constance de la surface. Le meulage ou le polissage en aval requis doit être inclus dans la comparaison des procédés.
Adéquation matériau et application
| Condition d'application | Processus à évaluer d'abord | Pourquoi |
|---|---|---|
| Feuille mince avec profils 2D détaillés | Découpe laser | Le mouvement sans contact et les trajectoires programmables rapides peuvent être efficaces |
| Bloc épais de quartz, de verre ou de céramique | Coupe au fil diamanté | L'enlèvement mécanique évite une source de chaleur concentrée et permet des coupes profondes |
| Matériau réfléchissant ou difficile à absorber | Essai de processus requis | La longueur d'onde du laser et le comportement de surface peuvent limiter l'efficacité |
| Matériau optique ou semi-conducteur sensible à la chaleur | Coupe au fil diamanté | Une faible influence thermique peut réduire le risque de bord thermique |
| Petites caractéristiques internes ou contours de feuilles fins | Découpe laser | L'accès au faisceau et l'énergie focalisée peuvent convenir à une géométrie détaillée |
| Pièce de travail de grande valeur où le rendement est important | Comparer les coupes d'échantillons | La largeur de coupe mesurée, la perte de bord et la finition secondaire déterminent le rendement total |
Ce sont des directives de sélection, pas des règles absolues. La qualité du matériau, la taille de la pièce, les contraintes internes, la conception du montage et les critères d'acceptation peuvent modifier la réponse. Pour les matériaux durs et cassants industriels, le guide de sélection des machines de sciage à fil disponible guide de sélection des machines de sciage à fil aide à faire correspondre la structure de la machine à la pièce et au chemin de coupe.
Liste de sélection des processus
- Définir la pièce : qualité du matériau, dimensions, forme, valeur et état actuel.
- Définir la coupe : droite, profil, tranche, découpe ou contour interne.
- Définir les critères d'acceptation : tolérance, largeur de coupe, état du bord, planéité et état de surface.
- Confirmer les restrictions du processus : chaleur, eau, contamination, poussière, fumées et accès au montage.
- Comparer le coût total du processus : temps de coupe, consommables, rendement du matériau et finition secondaire.
- Valider avec un échantillon : utiliser la pièce réelle ou un coupon représentatif avant la sélection de l'équipement.
Questions fréquemment posées
La découpe au fil diamanté est-elle un processus thermique ?
Non. Le matériau est enlevé par contact abrasif plutôt que par une source de chaleur focalisée. Le frottement peut toujours générer de la chaleur, de sorte que l'état du fil, l'alimentation et la stratégie de refroidissement ou de contrôle de la poussière restent importants.
Quel processus a la plus petite largeur de coupe ?
Il n'y a pas de gagnant universel. La largeur de coupe au laser dépend du faisceau et du matériau ; la largeur de coupe de la scie à fil dépend du diamètre du fil, du revêtement et de la stabilité de la machine. Comparer les résultats mesurés à l'épaisseur requise.
Un laser peut-il couper du quartz ou des céramiques ?
Certains systèmes laser sélectionnés peuvent traiter certaines qualités et géométries, mais l'absorption, le risque de fissuration, l'épaisseur et les exigences de bord doivent être évalués. La découpe au fil diamanté est souvent envisagée lorsque la pièce est épaisse, cassante ou sensible aux dommages thermiques.
La découpe au fil diamanté est-elle réservée aux pierres précieuses diamantées ?
Non. Le terme décrit le diamant abrasif fixé au fil de coupe. Les systèmes industriels traitent couramment des matériaux tels que le silicium, le quartz, le verre, les céramiques, le saphir, le graphite et les composites.
Comment un fabricant doit-il choisir entre les deux méthodes ?
Commencez par le matériau, les dimensions, la géométrie et les critères d'acceptation. Comparez ensuite l'influence de la chaleur, la largeur de coupe mesurée, l'état du bord, le temps de coupe, les consommables et la finition secondaire grâce à une coupe d'échantillon représentative.
Conclusion
La découpe laser est une option solide pour le profilage rapide, programmable et sans contact sur des matériaux compatibles. La découpe au fil diamanté est souvent mieux adaptée aux pièces épaisses, dures, cassantes ou sensibles à la chaleur où une faible influence thermique et un enlèvement abrasif contrôlé sont importants. Le bon choix n'est pas déterminé par le nom du processus ; il découle de la pièce réelle, de la coupe requise et du résultat vérifié.
Discutez de votre application de coupe
Envoyez le matériau, les dimensions de la pièce, le chemin de coupe et le résultat requis. Nous pouvons examiner si un processus de fil diamanté doit être inclus dans votre comparaison.