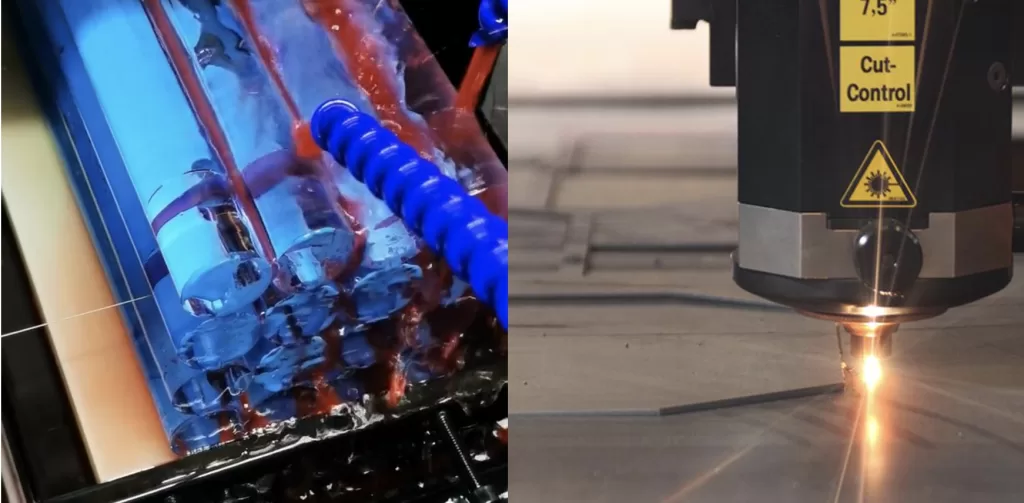
Laserschneiden und Diamantdrahtsägen können beide kontrollierte Schnitte erzeugen, lösen aber unterschiedliche Fertigungsprobleme. Ein Laser konzentriert thermische Energie auf eine schmale Zone. Ein Diamantdraht entfernt Material mechanisch mit festem Schleifmittel, während die Maschine Drahtgeschwindigkeit, Spannung und Vorschub steuert. Die praktische Wahl hängt vom Materialverhalten, der Werkstückdicke, der Schnittgeometrie, der Wärmeempfindlichkeit, dem Schnittspalt und den Oberflächenanforderungen sowie dem Produktionsvolumen ab.
Dieser Leitfaden vergleicht die beiden Prozesse für das industrielle Materialschneiden. Hier, Diamantdraht bedeutet ein Draht, der Diamantschleifmittel trägt; es bedeutet nicht, dass das Werkstück ein Edelstein oder Diamant ist. Die vollständige Ausrüstung finden Sie in unserem Diamantseilsägesysteme.
Funktionsweise des Laserschneidens
Das Laserschneiden fokussiert einen energiereichen Strahl auf das Werkstück. Je nach Material und Prozess schmilzt, verdampft oder chemisch unterstützt der Strahl die Materialentfernung, während ein Gasstrahl die Schnittzone reinigt. Maschinenkonfiguration, Wellenlänge, Leistung, Fokusposition, Hilfsgas und Vorschubgeschwindigkeit beeinflussen das Ergebnis.
- Typische Stärken: schnelle berührungslose Profilierung, kleine Merkmale, Automatisierung und wiederholbare 2D-Bahnen auf kompatiblen Materialien.
- Wichtige Einschränkungen: wärmebeeinflusste Zonen, Reflexionsvermögen, Dickenbeschränkungen, Dämpfe und materialspezifische Absorption.
- Am besten zu bewerten mit: Materialgüte, Dicke, Geometrie, Kantenanforderung und zulässige thermische Veränderung.
Funktionsweise des Diamantdrahtschneidens
Diamantdrahtsägen ist ein Schleifbearbeitungsprozess. Diamantpartikel, die auf einem beweglichen Draht befestigt sind, erzeugen viele kleine Schneidkontakte, während die Maschine das Werkstück durch den Drahtweg führt. Da die Entfernung mechanisch und nicht strahlbasiert erfolgt, wird der Prozess oft für harte, spröde, wärmeempfindliche oder dicke Werkstücke bewertet. Lesen Sie die Übersicht über den Diamantdrahtsägeprozess für weitere Details zu Drahtbewegung und Prozesssteuerung.
- Typische Stärken: geringer thermischer Einfluss, kontrollierter Schnittspalt, Fähigkeit zur Bearbeitung dicker Abschnitte und Unterstützung für viele nichtleitende Materialien.
- Wichtige Einschränkungen: Drahtverschleiß, Spannungskontrolle, Führungsjustierung, Vorschubstabilität und Kühlmittel- oder Staubmanagement.
- Am besten zu bewerten mit: Probenschnitte, die Kantenbeschaffenheit, Ebenheit, Schnittspalt, Oberfläche und Bearbeitungszeit aufzeichnen.
Laserschneiden vs. Diamantdrahtsägen
| Auswahlfaktor | Laserschneiden | Diamantdrahtschneiden |
|---|---|---|
| Abtragsmethode | Fokussierte thermische Energie | Mechanische Abtragung mit Diamantpartikeln |
| Werkstückkontakt | Berührungsloser Strahlprozess | Draht kontaktiert die Schnittzone unter kontrollierter Spannung und Vorschub |
| Thermischer Einfluss | Eine wärmebeeinflusste Zone kann sich bilden | Mechanische Entfernung mit geringer Wärme; die Verwendung von Kühlmittel hängt vom Material ab |
| Schnittspalt und Materialverlust | Abhängig von Strahl, Fokus, Dicke und Hilfsgas | Abhängig von Drahtdurchmesser, Beschichtung, Rundlauf, Spannung und Vorschub |
| Materialeignung | Stark bei kompatiblen Blechen, Metallen, Polymeren und ausgewählten Keramikanwendungen | Oft bewertet für Glas, Quarz, Keramik, Silizium, Saphir, Graphit und Verbundwerkstoffe |
| Dicke und Geometrie | Effektiv für schnelle Profile und feine Merkmale innerhalb der Prozessgrenzen | Nützlich für dicke Abschnitte, Zuschneiden, Sägen und ausgewählte Konturschnitte |
| Primäre Verbrauchsmaterialien | Optiken, Düsen und Hilfsgas, je nach System | Diamantdraht plus Führung, Kühlmittel oder Staubschutzartikel |
| Endgültige Entscheidung | Bestätigen Sie mit dem tatsächlichen Material, der Geometrie, der Toleranz und dem Ergebnis des Probenschnitts | |
Wärme, Schnittspalt und Oberflächenbeschaffenheit
Wärmebeeinflusste Zone
Der Laser konzentriert Wärme an der Schnittfront. Bei wärmeempfindlichen Materialien kann dies die Randmikrostruktur verändern, Rückbildungsmaterial erzeugen oder thermische Spannungen einführen. Das Ausmaß hängt vom Material und den Lasereinstellungen ab. Diamantdrahtsägen vermeidet eine konzentrierte Wärmequelle, obwohl Reibung und schlechte Prozesskontrolle das Werkstück erwärmen können. Es als Niedrigwärmeprozess zu bezeichnen, ist genauer, als zu behaupten, dass keine Wärme erzeugt wird.
Schnittspalt und Materialausbeute
Keiner der beiden Prozesse hat einen universellen Schnittspaltwert. Der Laserschnittspalt ändert sich mit der Strahlqualität, dem Fokus, der Materialdicke und dem Gasfluss. Der Schnittspalt beim Drahtsägen wird durch den Drahtdurchmesser, die Schleifmittelumhüllung, Vibrationen, Ausrichtung und Vorschub beeinflusst. Wenn das Werkstück teuer ist, vergleichen Sie den gemessenen Schnittspalt und die nutzbare Ausbeute, anstatt einen Prozess allein anhand einer Nennspezifikation auszuwählen.
Kanten- und Oberflächenanforderungen
Laserschneiden kann detaillierte Profile schnell erstellen, aber Kantenoxidation, Bart oder Rückbildung können in einigen Anwendungen eine sekundäre Behandlung erfordern. Diamantdrahtsägen kann eine kontrollierte gesägte Oberfläche auf harten und spröden Materialien liefern, aber der Drahtzustand, die Werkstückunterstützung und die Vorschubstabilität bestimmen die Spanbildung und Oberflächenkonsistenz. Das erforderliche nachgeschaltete Schleifen oder Polieren sollte in den Prozessvergleich einbezogen werden.
Material- und Anwendungsübereinstimmung
| Anwendungsbedingung | Zuerst zu bewertender Prozess | Warum |
|---|---|---|
| Dünnes Blech mit detaillierten 2D-Profilen | Laserschneiden | Berührungslose Bewegung und schnelle programmierbare Bahnen können effektiv sein |
| Dicke Quarz-, Glas- oder Keramikblöcke | Diamantdrahtschneiden | Mechanische Entfernung vermeidet eine konzentrierte Wärmequelle und unterstützt tiefe Schnitte |
| Reflektierendes oder schwer absorbierbares Material | Prozessversuch erforderlich | Laserwellenlänge und Oberflächenverhalten können die Effizienz einschränken |
| Wärmeempfindliches optisches oder Halbleitermaterial | Diamantdrahtschneiden | Geringer thermischer Einfluss kann das Risiko thermischer Kanten reduzieren |
| Kleine interne Merkmale oder feine Plattenkonturen | Laserschneiden | Strahlzugang und fokussierte Energie können für detaillierte Geometrien geeignet sein |
| Hochwertiges Werkstück, bei dem die Ausbeute zählt | Beispielhafte Schnitte vergleichen | Gemessener Schnittspalt, Randverlust und Nachbearbeitung bestimmen die Gesamtausbeute |
Dies sind Richtlinien, keine absoluten Regeln. Materialgüte, Teilegröße, innere Spannungen, Vorrichtungskonstruktion und Abnahmekriterien können die Antwort ändern. Für industrielle harte und spröde Materialien, die verfügbare Leitfaden zur Auswahl von Drahtsägen hilft, die Maschinenstruktur an das Werkstück und den Schnittpfad anzupassen.
Checkliste zur Verfahrensauswahl
- Definieren Sie das Werkstück: Materialgüte, Abmessungen, Form, Wert und aktueller Zustand.
- Definieren Sie den Schnitt: gerade, Profil, Schnitt, Zuschnitt oder interne Kontur.
- Akzeptanzkriterien festlegen: Toleranz, Schnittspalt, Randzustand, Ebenheit und Oberflächengüte.
- Bestätigen Sie die Prozessbeschränkungen: Wärme, Wasser, Kontamination, Staub, Dämpfe und Zugang zur Vorrichtung.
- Vergleichen Sie die gesamten Prozesskosten: Schnittzeit, Verbrauchsmaterialien, Materialausbeute und Nachbearbeitung.
- Validieren Sie mit einer Probe: Verwenden Sie das tatsächliche Werkstück oder einen repräsentativen Coupon vor der Maschinenauswahl.
Häufig gestellte Fragen
Ist das Schneiden mit Diamantdraht ein thermischer Prozess?
Nein. Das Material wird durch abrasiven Kontakt und nicht durch eine fokussierte Wärmequelle entfernt. Reibung kann immer noch etwas Wärme erzeugen, daher bleiben Drahtzustand, Vorschub und Kühl- oder Staubkontrollstrategie wichtig.
Welcher Prozess hat den kleineren Schnittspalt?
Es gibt keinen universellen Gewinner. Der Laserschnittspalt hängt vom Strahl und Material ab; der Schnittspalt beim Drahtsägen hängt vom Drahtdurchmesser, der Beschichtung und der Maschinenstabilität ab. Vergleichen Sie die gemessenen Ergebnisse bei der erforderlichen Dicke.
Kann ein Laser Quarz oder Keramik schneiden?
Ausgewählte Lasersysteme können einige Qualitäten und Geometrien verarbeiten, aber Absorption, Rissrisiko, Dicke und Randbedingungen müssen bewertet werden. Das Schneiden mit Diamantdraht wird oft in Betracht gezogen, wenn das Teil dick, spröde oder wärmeempfindlich ist.
Ist das Schneiden mit Diamantdraht nur für Diamantjuwelen?
Nein. Der Begriff beschreibt Diamantabrasivmittel, die auf dem Schneiddraht befestigt sind. Industrielle Systeme verarbeiten üblicherweise Materialien wie Silizium, Quarz, Glas, Keramik, Saphir, Graphit und Verbundwerkstoffe.
Wie sollte ein Hersteller zwischen den beiden Methoden wählen?
Beginnen Sie mit Material, Abmessungen, Geometrie und Abnahmekriterien. Vergleichen Sie dann Wärmeinfluss, gemessenen Schnittspalt, Randzustand, Schnittzeit, Verbrauchsmaterialien und Nachbearbeitung durch einen repräsentativen Probenschnitt.
Abschluss
Laserschneiden ist eine starke Option für schnelles, programmierbares, berührungsloses Profilieren auf kompatiblen Materialien. Das Schneiden mit Diamantdraht ist oft besser geeignet für dicke, harte, spröde oder wärmeempfindliche Werkstücke, bei denen geringer thermischer Einfluss und kontrollierte abrasive Entfernung wichtig sind. Die richtige Wahl wird nicht durch den Prozessnamen bestimmt; sie ergibt sich aus dem tatsächlichen Werkstück, dem erforderlichen Schnitt und dem verifizierten Ergebnis.
Besprechen Sie Ihre Schneidanwendung
Senden Sie das Material, die Werkstückabmessungen, den Schnittpfad und das erforderliche Ergebnis. Wir können prüfen, ob ein Diamantdrahtprozess in Ihren Vergleich einbezogen werden sollte.