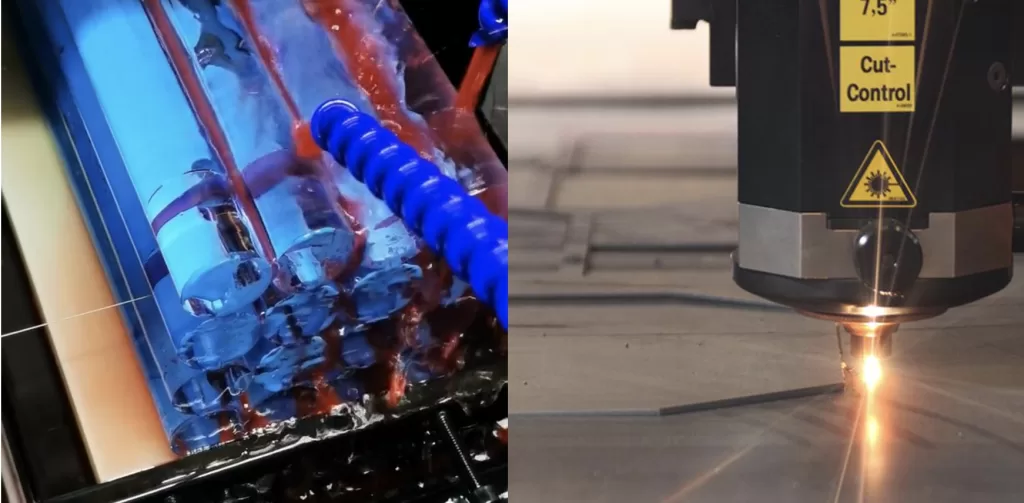
Лазерная резка и алмазно-проволочная резка могут создавать контролируемые разрезы, но решают разные производственные задачи. Лазер концентрирует тепловую энергию в узкой зоне. Алмазная проволока удаляет материал механически с помощью фиксированного абразива, в то время как станок контролирует скорость проволоки, натяжение и подачу. Практический выбор зависит от поведения материала, толщины заготовки, геометрии реза, теплочувствительности, допустимой ширины реза, требований к поверхности и объема производства.
В данном руководстве сравниваются два процесса для промышленной резки материалов. Здесь, алмазная проволока означает проволоку, несущую алмазный абразив; это не означает, что заготовка является драгоценным камнем или алмазом. Полный ассортимент оборудования см. в нашем системы алмазных проволочных пил.
Как работает лазерная резка
Лазерная резка фокусирует высокоэнергетический луч на заготовке. В зависимости от материала и процесса, луч плавит, испаряет или химически способствует удалению материала, в то время как струя газа очищает зону реза. Конфигурация станка, длина волны, мощность, положение фокуса, вспомогательный газ и скорость перемещения влияют на результат.
- Типичные преимущества: быстрая бесконтактная обработка профилей, мелкие детали, автоматизация и повторяемые 2D-траектории на совместимых материалах.
- Важные ограничения: зоны термического влияния, отражательная способность, ограничения по толщине, пары и специфическое для материала поглощение.
- Лучше всего оценивать с учетом: марка материала, толщина, геометрия, требования к кромке и допустимое термическое изменение.
Как работает алмазно-проволочная резка
Алмазно-проволочная резка — это абразивный процесс пиления. Алмазные частицы, закрепленные на движущейся проволоке, создают множество мелких режущих контактов по мере того, как станок перемещает заготовку по траектории проволоки. Поскольку удаление материала происходит механически, а не с помощью луча, этот процесс часто рассматривается для твердых, хрупких, теплочувствительных или толстых заготовок. Прочтите обзор процесса алмазно-проволочной резки для получения более подробной информации о движении проволоки и управлении процессом.
- Типичные преимущества: низкое тепловое воздействие, контролируемая ширина реза, возможность обработки толстых сечений и поддержка многих непроводящих материалов.
- Важные ограничения: износ проволоки, контроль натяжения, выравнивание направляющих, стабильность подачи и управление охлаждающей жидкостью или пылью.
- Лучше всего оценивать с учетом: пробные резы, которые фиксируют состояние кромки, плоскостность, ширину реза, поверхность и время обработки.
Лазерная резка против алмазно-проволочной резки
| Фактор выбора | Лазерная резка | Алмазная резка проволокой |
|---|---|---|
| Метод удаления | Сфокусированная тепловая энергия | Механический абразив с алмазными частицами |
| Контакт с заготовкой | Бесконтактный лучевой процесс | Проволока контактирует с зоной реза под контролируемым натяжением и подачей |
| Тепловое воздействие | Может образовываться зона термического влияния | Низкотемпературное механическое удаление; использование охлаждающей жидкости зависит от материала |
| Ширина реза и потеря материала | Зависит от луча, фокуса, толщины и вспомогательного газа | Зависит от диаметра проволоки, покрытия, биения, натяжения и подачи |
| Соответствие материала | Эффективно для совместимых листовых, металлических, полимерных и выбранных керамических применений | Часто рассматривается для стекла, кварца, керамики, кремния, сапфира, графита и композитов |
| Толщина и геометрия | Эффективно для быстрых профилей и мелких деталей в пределах технологических ограничений | Полезно для толстых сечений, обрезки, распиловки и выбранных контурных резов |
| Основные расходные материалы | Оптика, сопла и вспомогательный газ, в зависимости от системы | Алмазная проволока, направляющая, охлаждающая жидкость или средства пылеудаления |
| Окончательное решение | Подтвердите с реальным материалом, геометрией, допусками и результатом пробного реза | |
Тепло, ширина реза и состояние поверхности
Зона термического влияния
Лазер концентрирует тепло на фронте реза. На теплочувствительных материалах это может изменить микроструктуру кромки, создать перекристаллизованный материал или вызвать термические напряжения. Степень тяжести зависит от материала и настроек лазера. Алмазно-проволочная резка избегает концентрированного источника тепла, хотя трение и плохой контроль процесса могут нагревать заготовку. Называть это процессом с низким нагревом более точно, чем утверждать, что тепло не генерируется.
Ширина реза и выход материала
Ни один из процессов не имеет единого универсального значения ширины реза. Ширина реза лазера изменяется в зависимости от качества луча, фокуса, толщины материала и потока газа. Ширина реза проволочной пилы зависит от диаметра проволоки, абразивного слоя, вибрации, выравнивания и подачи. Когда заготовка дорогая, сравните измеренную ширину реза и полезный выход, а не выбирайте процесс по номинальной спецификации.
Требования к кромке и поверхности
Лазерная резка может создавать детализированные профили быстро, но окисление кромок, шлак или перекристаллизация могут потребовать вторичной обработки в некоторых приложениях. Алмазно-проволочная резка может обеспечить контролируемую пиленую поверхность на твердых и хрупких материалах, но состояние проволоки, поддержка заготовки и стабильность подачи определяют сколы и однородность поверхности. Требуемое последующее шлифование или полировка должны быть включены в сравнение процессов.
Соответствие материала и применения
| Условие применения | Процесс для оценки в первую очередь | Почему |
|---|---|---|
| Тонкий лист с детализированными 2D-профилями | Лазерная резка | Бесконтактное движение и быстрые программируемые траектории могут быть эффективными |
| Толстый блок из кварца, стекла или керамики | Алмазная резка проволокой | Механическое удаление избегает концентрированного источника тепла и поддерживает глубокие разрезы |
| Отражающий или труднопоглощающий материал | Требуется пробный процесс | Длина волны лазера и поведение поверхности могут ограничивать эффективность |
| Теплочувствительный оптический или полупроводниковый материал | Алмазная резка проволокой | Низкое тепловое воздействие может снизить риск термического повреждения кромки |
| Небольшие внутренние элементы или тонкие контуры листа | Лазерная резка | Доступ луча и сфокусированная энергия могут подойти для детальной геометрии |
| Высокоценная заготовка, где важен выход годных | Сравните образцы резки | Измеренная ширина реза, краевая потеря и вторичная обработка определяют общий выход годных |
Это ориентировочные рекомендации, а не абсолютные правила. Марка материала, размер детали, внутренние напряжения, конструкция оснастки и критерии приемки могут изменить ответ. Для промышленных твердых и хрупких материалов доступен руководство по выбору станка для проволочной пилы помогает согласовать структуру станка с заготовкой и траекторией резки.
Чек-лист выбора процесса
- Определите заготовку: марка материала, размеры, форма, ценность и текущее состояние.
- Определите разрез: прямолинейный, профильный, резка, обрезка или внутренний контур.
- Установите критерии приемки: допуск, ширина реза, состояние края, плоскостность и чистота поверхности.
- Подтвердите ограничения процесса: тепло, вода, загрязнение, пыль, пары и доступ к оснастке.
- Сравните общую стоимость процесса: время резки, расходные материалы, выход годных материала и вторичная обработка.
- Проверьте на образце: используйте фактическую заготовку или репрезентативный образец перед выбором оборудования.
Часто задаваемые вопросы
Является ли алмазно-проволочная резка термическим процессом?
Нет. Материал удаляется путем абразивного контакта, а не сфокусированным источником тепла. Трение все же может генерировать некоторое тепло, поэтому состояние проволоки, подача и стратегия охлаждения или контроля пыли остаются важными.
Какой процесс имеет меньшую ширину реза?
Универсального победителя нет. Ширина реза лазера зависит от луча и материала; ширина реза проволочной пилы зависит от диаметра проволоки, покрытия и стабильности станка. Сравните измеренные результаты при требуемой толщине.
Может ли лазер резать кварц или керамику?
Выбранные лазерные системы могут обрабатывать некоторые марки и геометрии, но необходимо оценить поглощение, риск растрескивания, толщину и требования к краю. Алмазно-проволочная резка часто рассматривается, когда деталь толстая, хрупкая или чувствительная к термическому повреждению.
Является ли алмазно-проволочная резка только для алмазных драгоценных камней?
Нет. Термин описывает алмазный абразив, закрепленный на режущей проволоке. Промышленные системы обычно обрабатывают такие материалы, как кремний, кварц, стекло, керамика, сапфир, графит и композиты.
Как производителю выбрать между двумя методами?
Начните с материала, размеров, геометрии и критериев приемки. Затем сравните тепловое воздействие, измеренную ширину реза, состояние края, время резки, расходные материалы и вторичную обработку на образце репрезативной резки.
Заключение
Лазерная резка — отличный вариант для быстрой, программируемой бесконтактной профильной обработки совместимых материалов. Алмазно-проволочная резка часто лучше подходит для толстых, твердых, хрупких или термочувствительных заготовок, где важны низкое тепловое воздействие и контролируемое абразивное удаление. Правильный выбор определяется не названием процесса; он зависит от фактической заготовки, требуемого реза и подтвержденного результата.
Обсудите ваше применение резки
Отправьте материал, размеры заготовки, траекторию резки и требуемый результат. Мы можем рассмотреть, следует ли включать процесс алмазно-проволочной резки в ваше сравнение.