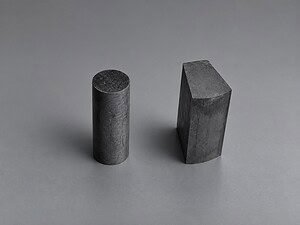
La Aplicación — Perfiles Personalizados de NdFeB para Diseño de Motores.
Los motores eléctricos de alto rendimiento no utilizan imanes rectangulares. Utilizan segmentos de arco, perfiles de media luna y polígonos multifacéticos — geometrías que siguen la curvatura del rotor para maximizar la densidad de flujo y minimizar el par de ondulación. Cuanto más se ajuste la forma del imán a la geometría del entrehierro, mejor funcionará el motor.
Los cortes planos estándar no logran eso.
Si está obteniendo blancos de NdFeB y enviándolos a un servicio de corte genérico, normalmente obtendrá rebanadas rectangulares. Eso está bien para aplicaciones sencillas. Para motores de tracción, servomotores o generadores de alta eficiencia donde cada geometría de imán se ajusta a un diseño de rotor específico, necesita una máquina que pueda seguir un dibujo, no solo cortar en línea recta.
El cliente en este caso tenía exactamente ese requisito. Los blancos ya eran de NdFeB sinterizado, y los perfiles objetivo eran contornos no rectangulares que no podían aproximarse mediante múltiples cortes rectos sin introducir errores geométricos en las transiciones. Necesitaban corte de contorno de trayectoria continua.
Como contexto sobre cómo se comparan las propiedades del NdFeB con otros materiales magnéticos en el corte, consulte nuestro resumen de.
corte de imanes de ferrita y SmCo El Desafío — Cortar NdFeB según un Dibujo.
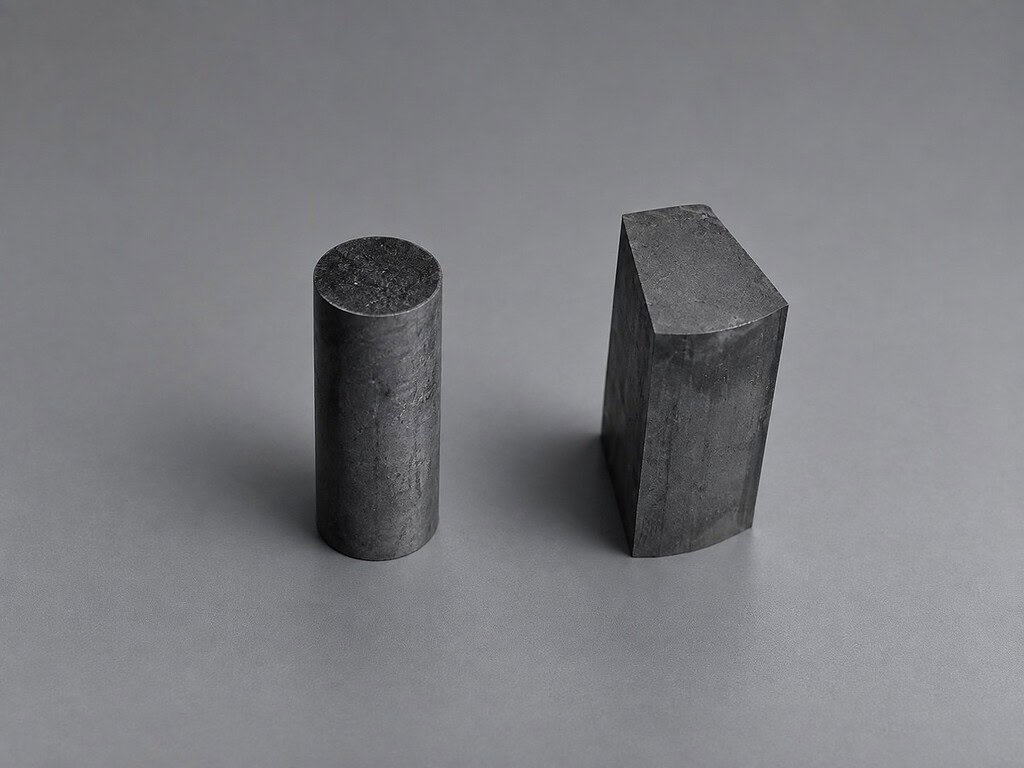
El NdFeB es duro y quebradizo. Los grados sinterizados suelen medir HRC 55–60, comparable al acero para herramientas endurecido en cuanto a dureza, pero con casi nada de tenacidad. El material se fractura en lugar de deformarse. Esa combinación — alta dureza, baja tenacidad a la fractura — es lo que hace que sea difícil de cortar, y lo que hace que el corte de contorno sea más difícil que el corte plano.
Un corte recto a través de NdFeB ya es exigente. El alambre tiene que mantener una tensión y velocidad constantes para evitar la flexión del alambre y la vibración superficial. Ahora imagine ejecutar una trayectoria curva a través de ese mismo material. A medida que cambia la dirección de corte, el ángulo de contacto del alambre se desplaza. Si el sistema de control de movimiento no compensa con precisión, se produce una variación en la geometría de contacto alambre-material, que se manifiesta como ondulación superficial o, peor aún, microfisuras a lo largo del borde de corte.
El requisito de tolerancia dimensional era de ±0,05 mm — típico para aplicaciones de imanes de motor donde la consistencia del entrehierro afecta directamente la eficiencia del motor. Esa es una ventana estrecha para cualquier material duro, y para una trayectoria contorneada a través de NdFeB específicamente, descarta cualquier enfoque que dependa de la configuración manual o de trayectorias de herramienta aproximadas.
También hay que considerar el coste del material. Los blancos de NdFeB sinterizado — especialmente en tamaños más grandes o aleaciones de alta calidad — no son baratos. Una tasa de desperdicio superior a unos pocos por ciento es comercialmente inaceptable. Eso significa que el proceso tiene que ser correcto antes de colocar el primer blanco en la máquina, no después de haber cortado tres piezas defectuosas averiguando los parámetros.
Tolerancias ajustadas, material duro, blancos caros. El corte de contorno en esas condiciones requiere una máquina diseñada para ello.
Corte de Contorno de NdFeB en la Sierra VIMFUN SVI.
La serie VIMFUN SVI es una sierra de alambre de diamante de orientación vertical con un sistema de control de movimiento CNC que admite el contorneado de trayectoria continua. El flujo de trabajo práctico para esta aplicación es sencillo: importar el archivo DXF del cliente al software de control de la máquina, el sistema genera la trayectoria de corte y la sierra la ejecuta.
Eso suena simple, y en operación lo es en su mayor parte. La ingeniería detrás de ello es menos simple.
La función de corte de contorno de la SVI funciona impulsando los ejes X e Y simultáneamente bajo control CNC coordinado, de modo que el alambre sigue la geometría DXF en lugar de un solo eje lineal. La.
se mantienen durante todo el contorno, incluso durante los cambios de dirección. Esta es la parte que importa para la calidad de la superficie: si la tensión disminuye durante una curva, el alambre se desvía y el corte se aparta de la trayectoria prevista. la velocidad del alambre, la tensión y la velocidad de avance Para los blancos de NdFeB en este trabajo, los parámetros del proceso fueron:.
45 m/s
| Parámetro | Valor | Notas |
|---|---|---|
| Velocidad del cable | Constante a lo largo de toda la trayectoria del contorno | Equilibra la pérdida de material y la rigidez del alambre en trayectorias contorneadas |
| Diámetro del alambre | 0,35 mm | Mantenido mediante control de servomecanismo de bucle cerrado |
| Tensión del cable | 100 N | Inundación continua |
| Refrigerante | Líquido de corte a base de agua | Los parámetros reales dependen del grado de la pieza, la geometría y las dimensiones del blanco — se recomiendan cortes de prueba antes de las series de producción. |
La selección del alambre para este trabajo utilizó.
a 0,35 mm de diámetro. En trayectorias contorneadas, la rigidez del alambre importa más que en cortes rectos — el alambre debe resistir la deflexión lateral a medida que la dirección de corte cambia a través de la curva, por lo que el control de tensión es especialmente crítico aquí. lazos de hilo diamantado Una advertencia honesta: el corte de contorno es más lento que el corte plano en el mismo material. Un corte en línea recta a través de un blanco de NdFeB de 30 mm puede tardar entre 10 y 20 minutos, dependiendo del grado. Un contorno complejo de la misma profundidad tarda más, porque el movimiento coordinado de los ejes impone restricciones adicionales al límite superior de la velocidad de avance. Si su programa de producción asume tiempos de ciclo de corte plano, el primer trabajo de contorno será más lento de lo esperado. Tenga eso en cuenta.
El otro requisito práctico: necesita un archivo DXF. Si la geometría del imán existe solo como una muestra física o un boceto a mano, alguien tiene que convertirlo en un dibujo adecuado antes de que la máquina pueda usarlo. Esa no es una limitación de la máquina — es la naturaleza de la fabricación de pieza a partir de dibujo.
Resultados — Geometría y Calidad Superficial del Corte de Contorno de NdFeB.
Los perfiles cortados coincidieron con la geometría DXF dentro de ±0,05 mm a lo largo de toda la longitud del contorno. Sin deriva dimensional, sin acumulación de error en las secciones curvas. El control de movimiento de la SVI mantuvo la posición en todo momento, incluso en las secciones de radio más cerrado del contorno donde la velocidad de avance es naturalmente menor.
La rugosidad superficial en las caras cortadas midió Ra 0,4–0,8 μm. Ese rango es típico para NdFeB cortado con un alambre de diamante fino en condiciones optimizadas, y es directamente rectificable — la operación de rectificado posterior del cliente no requirió ningún pretratamiento ni paso de pulido intermedio. Según la comparación de materiales de Arnold Magnetics.
La rugosidad superficial en las caras cortadas midió Ra 0,4–0,8 μm. Ese rango es típico para NdFeB cortado con alambre de diamante fino en condiciones optimizadas, y es directamente rectificable — la operación de rectificado posterior del cliente no requirió ningún pretratamiento ni paso de pulido intermedio. Según Arnold Magnetics’ Comparación de materiales SmCo vs. NdFeB, el rendimiento magnético del NdFeB es sensible a la temperatura — por eso la ausencia de zona afectada por el calor en el corte con alambre de diamante es importante. Sin capa de recubrimiento, sin desmagnetización localizada en la cara de corte.
Sin astillado en los bordes de entrada o salida. Sin grietas subsuperficiales visibles bajo inspección. El modo de fractura frágil que hace que el NdFeB sea difícil de cortar con ruedas abrasivas o EDM no se manifestó aquí, porque el corte con alambre de diamante mantiene las fuerzas de corte bajas y localizadas. La gama de productos VACODYM NdFeB de Vacuumschmelze documenta la sensibilidad del material al estrés mecánico — el NdFeB sinterizado tiene una tenacidad a la fractura de aproximadamente 2–3 MPa·m^0,5, comparable al vidrio, por eso el control del proceso durante el corte es tan importante. Para cualquiera que se pregunte sobre la optimización de la calidad superficial con más detalle — particularmente cómo los parámetros del alambre interactúan con el acabado superficial en materiales duros y frágiles — consulte nuestra página dedicada en.
Los blancos produjeron dos piezas de contorno terminadas cada uno, sin rechazos. Dado el coste del blanco, ese resultado fue la medida real del éxito. El corte de contorno en estas piezas tomó aproximadamente un 30–40% más por pieza que un corte plano equivalente — esa es la contrapartida honesta por la flexibilidad de la geometría. Para un cliente que necesita un perfil personalizado que no se puede aproximar con cortes rectos, esa prima de tiempo de ciclo es la decisión correcta. Para cortes rectangulares simples, una configuración de corte plano es más rápida y no hay razón para usar el modo de contorno. optimización de la calidad de la superficie.
Envíenos su dibujo.
Si tiene perfiles de imanes de NdFeB que requieren corte de contorno — segmentos de arco, formas de media luna, geometrías poligonales o cualquier forma no rectangular — envíenos el archivo DXF y revisaremos la geometría, confirmaremos si está dentro de la envolvente de corte de nuestro SVI y proporcionaremos un plan de corte con parámetros estimados.
Para perfiles complejos o inusuales, podemos realizar un corte de prueba antes de comprometernos a una producción completa.
También puede ver el proceso de corte de contorno de NdFeB en esta demostración en video:.
Contacto: daria@endlesswiresaw.com
Para una visión más amplia de los materiales duros y exóticos que cortamos habitualmente, consulte la

Corte de contorno de NdFeB guía de materiales de corte.