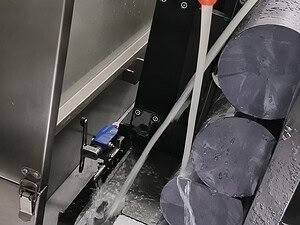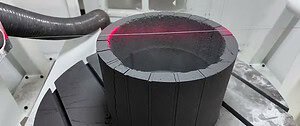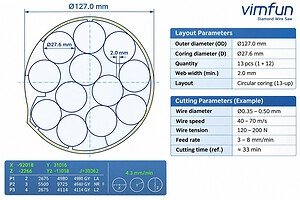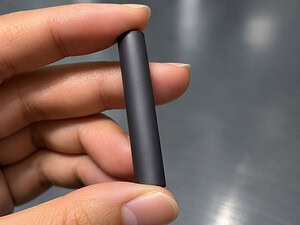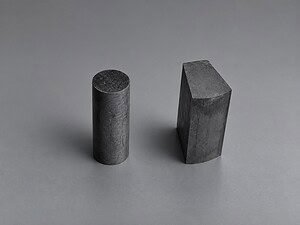
Drahtseilsägen mit endlosen Diamantdrahtseilen, die mit Lineargeschwindigkeiten von 30–60 m/s laufen, sind zur führenden Technologie für die Bearbeitung von synthetischem isostatischem Graphit, extrudiertem Graphit und fortschrittlichen Kohlenstoff-Kohlenstoff-Verbundwerkstoffen (C/C) geworden. Im Vergleich zu herkömmlichen Fräswerkzeugen, die sich schnell abnutzen, oder Bandsägen, die erhebliche Schnittfugenverluste verursachen, bieten Diamantdrahtseilsägen erhebliche Vorteile: ultra-schmale Schnittfugenverluste (≤ 0,35 mm), mikro-abrasives Kalt-Schneiden und vernachlässigbare mechanische Schnittkräfte. Die trockene industrielle Bearbeitung von dichten, spröden und elektrisch leitfähigen Kohlenstoffmaterialien birgt jedoch einzigartige technische Herausforderungen. Das Verständnis und die Minderung dieser betrieblichen Hürden sind entscheidend für Prozessingenieure und Produktionsleiter, die enge Maßtoleranzen und maximale Betriebszeiten anstreben.

Aufklärung von Missverständnissen: Die industrielle Positionierung von Graphit-Drahtseilsägen
Allgemeine Webartikel stufen Graphit-Drahtseilsägen häufig fälschlicherweise als vielseitige Werkzeuge für Holz, Beton oder weiche Metalle ein. In Wirklichkeit sind industrielle Graphit-Drahtseilsägen hochpräzise CNC-Werkzeugmaschinen, die speziell für technische nichtmetallische Materialien entwickelt wurden:
- Nicht für Holz oder weiche Materialien: Holzfasern und harzige Polymere verstopfen die Diamant-Schleifkörner (Drahtbeladung) schnell und machen die Schneidleistung zunichte. Herkömmliche Bandsägen bleiben das richtige Werkzeug für Holz.
- Nicht für Bau-Beton: Drahtseilsägen für den Tiefbau verwenden dicke Diamantperlen (8–11 mm) und Hochleistungs-Hydraulikmotoren zum Abbruch von Stahlbeton. Präzisions-Graphitsägen verwenden ultrafeine Endlosdrähte (0,35–0,65 mm) für mikroskalige Fertigungstoleranzen (±0,05 mm).
- Nicht handgeführt oder manuell: Der industrielle Graphitschnitt erfordert starre Maschinenbetten, automatisierte Closed-Loop-Spannung und CNC-Mehrachsen-Vorschubmechanismen, um ein katastrophales Drahtreißen zu verhindern.
Die Top 5 technischen Herausforderungen beim industriellen Graphit-Drahtschneiden
Drahtablenkung und Bogenwinkelkontrolle (Geometrischer Verjüngungsfehler)
Wenn der Diamantdraht tief in einen dichten isostatischen Graphitblock eindringt, verursacht die Reibung zwischen Draht und Schnittfugenwand eine Rückwärtsablenkung, die als Drahtbogenwinkel (θ). bezeichnet wird. Wenn die Vorschubgeschwindigkeit nach unten die Materialabtragsrate überschreitet, hinkt die Mitte des Drahtes erheblich hinter den Ein- und Austrittspunkten hinterher.
Das Betriebsrisiko: Übermäßige Drahtablenkung führt zu “Fassbildung” auf der geschnittenen Fläche, Verjüngungsfehlern an vertikalen Wänden und Mikrorillen beim Umkehren der Schnittrichtungen.
Die technische Lösung: Fortschrittliche Graphit-Drahtseilsägen – wie die Vimfun SVI 80-80 Graphit-Drahtsäge– integrieren eine adaptive CNC-Vorschubregelung. Die Steuerung passt die Vorschubraten dynamisch an die Werkstückhöhe, die Kontaktlänge und das Drahtspannung-Feedback an und hält die Drahtablenkung während des gesamten Schnitts innerhalb von ≤ 0,05 mm.
Extraktion von leitfähigem Feinstaub und Verhinderung von Kurzschlüssen
Im Gegensatz zur Bearbeitung von optischem Glas oder Keramik, wo die Wasserkühlung den Staub unterdrückt, müssen Graphitkomponenten für Halbleiter-Wärmefelder und Erodier-Elektroden im Allgemeinen trocken geschnitten werden, um Kühlmittelabsorption und -kontamination zu vermeiden. Hochgeschwindigkeits-Mikroschleifen erzeugt große Mengen an submikronischem, elektrisch leitfähigem Kohlenstoffstaub.
Das Betriebsrisiko: Luftgetragene leitfähige Graphitpartikel können in Servoantriebsschränke, SPS-Gehäuse und optische Linearenkoder wandern und katastrophale elektrische Kurzschlüsse, Sensorfehler und potenzielle Staubexplosionsgefahren verursachen.
Die technische Lösung: Befolgen Sie strenge Protokolle zur Umgebungsisolierung, wie in unserem Leitfaden beschrieben, wie Sie eine Graphit-Seilsäge sicher handhaben und verwenden. Maschinen müssen vollständig abgedichtete Schneidekabinen aufweisen, die unter ständigem Unterdruck gehalten werden, gekoppelt mit industriellen Mehrstufen-Zyklonabscheidern und HEPA-Filtersystemen.
Spröde Kantenabsplitterung und Werkstückspannungsdynamik
Synthetischer Graphit hat eine poröse, spröde Kornstruktur mit hoher Druckfestigkeit, aber relativ geringer Zug- und Scherfestigkeit. Bei der Herstellung von komplizierten Senkerodier-Elektroden oder dünnwandigen Kohlenstoff-Kohlenstoff-Komponenten führt eine unsachgemäße Spanntechnik zu starker Kantenbröckelung.
Das Betriebsrisiko: Übermäßiger mechanischer Klemmdruck zerquetscht empfindliche Graphitecken, während eine unzureichende Klemmung Mikrovibrationen des Werkstücks bei Hochgeschwindigkeits-Drahtkontakt ermöglicht, was zu rauen Kantenbrüchen beim Drahtaustritt führt.
Die technische Lösung: Verwenden Sie konforme Vakuumspannplatten, Opfer-Trägerplatten oder Niedrigschmelzpunkt-Wachsspanntechnik. Die kontinuierliche, nicht-schlagende Schleifwirkung des endlosen Diamantdrahtes gewährleistet eine saubere Eckenerhaltung mit einer Oberflächenrauheit von Ra ≤ 0,4–0,8 μm bei aufrechterhaltener Steifigkeit.
Dynamische Spannungsfluktuation und thermische Dehnung
Das Laufen eines Closed-Loop-Diamantdrahtes mit 30–60 m/s erzeugt lokale Reibungswärme entlang des Drahtkerns. Wenn der hochfeste Stahldrahtkern sich erwärmt, verursacht die Wärmeausdehnung eine Drahtdehnung. Bei älteren manuellen Spannmaschinen führt die thermische Dehnung zu plötzlichen Spannungsabfällen, die zu Drahtflattern, welligen Schnittflächen oder einem Abspringen von den Führungsrollen führen.
Die technische Lösung: Modern Vimfun Diamantdrahtseilsägen verwenden automatisierte Closed-Loop-pneumatische Konstantspannsysteme. Pneumatikzylinder sorgen für eine Echtzeit-Dynamikkompensation gegen thermische Dehnung, während empfindliche elektronische Brechen-Sensoren Not-Aus-Schalter innerhalb von 0,2 Sekunden auslösen, wenn die Drahtführung abweicht.
Ausgleich von Drahtverschleißlebensdauer und Schnittfugenverlust
Die Härte von Graphit variiert stark: Extrudierter Graphit ist relativ grob und weich, während feinkörniger isostatischer Graphit (wie POCO oder Toyo Tanso) dicht und abrasiv ist. Die Wahl einer falschen Diamantdrahtschlaufe Spezifikation kann entweder zu vorzeitigem Drahtstripping oder zu übermäßigem Schnittfugenverlust führen.
Die technische Lösung: Wählen Sie Drahtdurchmesser und Diamantkorn-Größen, die auf spezifische Graphitkorngrößen zugeschnitten sind: Feinkorn-Drähte (30–45 μm Diamanten auf ≤ 0,35 mm Kernen) für Mikrodetail-Erodier-Elektroden und Grobkorn-Drähte (50–70 μm Diamanten auf 0,50–0,65 mm Kernen) für die schnelle Trennung von massiven Wärmefeld-Billetten.
Checkliste für vorbeugende Wartung von Graphit-Drahtseilsägen
Um eine optimale Maßgenauigkeit aufrechtzuerhalten und die Lebensdauer der Maschine zu verlängern, implementieren Sie die folgenden täglichen und wöchentlichen Wartungsroutinen:
| Häufigkeit | Komponente | Inspektions- & Aktionsprotokoll |
|---|---|---|
| Tägliche (Vor Schichtbeginn) | Führungsscheiben & Lager | Polyurethan-/Keramik-Rillenscheiben auf ungleichmäßige Abnutzung prüfen; freie Drehung ohne Radialspiel sicherstellen. |
| Täglich (Nach Schichtende) | Abgedichtete Einhausung & Staubanschlüsse | Trockenen Kohlenstoffablagerungen aus Kabinenecken und Absaugkanälen absaugen, um starke Staubverkrustungen zu verhindern. |
| Täglich | Diamantdrahtschleife Zustand | Drahtoberfläche unter Vergrößerung auf Diamantabrieb, Knickverformung oder lokale Durchmesserreduzierung prüfen. |
| Wöchentlich | Pneumatisches Spannsystem | Luftdruckreglerstabilität prüfen, Zylinderdichtungen schmieren und Not-Aus-Automatik testen. |
| Monatlich | HEPA & Filtermaterial | Differenzdruck über Primär- und Sekundärfilter überwachen; verstopfte Filterelemente spülen oder ersetzen. |
Auswahl der richtigen Maschinenarchitektur nach Anwendung
Die Anpassung der kinematischen Maschinenkonfiguration an die Geometrie Ihres Graphitteils eliminiert die meisten Verarbeitungsprobleme, bevor der Schnitt beginnt:
- Für 2D-Konturierung und Senkerodiermaschinenelektroden: Wählen Sie eine vertikale CNC Profilschnitt-Seilsäge (wie die Vimfun SVI 80-80), mit einem präzisen Drehtisch oder einer 2-Achsen-XY-Interpolation für komplexe gekrümmte Geometrien.
- Für Brammenschnitte und Barrennivellierung: Wählen Sie eine horizontale Drahtsäge (wie die Vimfun SH 60-60), die natürliche Schwerkraftunterstützung für eine stabile Zuführung durch schwere Graphit-Rohblöcke bietet.
- Für überdimensionierte Solarthermofelder und C/C-Ringe: Setzen Sie die Vimfun SVI 250-80 ultra-große vertikale Drahtsäge ein, die mit verlängerten Z-Achsen-Hubs entwickelt wurde, um Werkstücke bis zu 2,5 Metern zu bearbeiten.
Für kundenspezifische Schnittparameter, Werkzeugempfehlungen oder Muster-Testschnitte auf Ihren spezifischen Graphitsorten kontaktieren Sie das technische Ingenieurteam unter Vimfun (Zhengzhou Shine Smart Equipment Co., Ltd.).