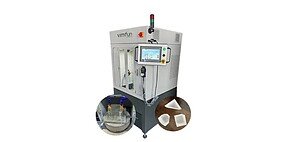
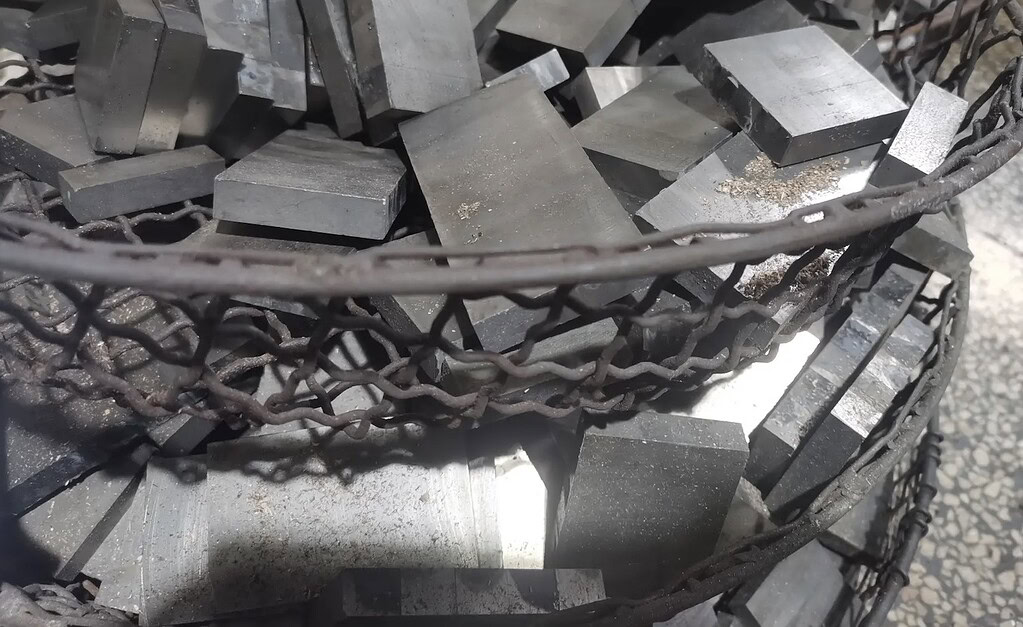
Sinterlenmiş NdFeB, kalıcı mıknatıs malzemelerinin temiz kesilmesi en zor olanıdır. Tane sınırları gevrektir, Nd açısından zengin faz neme maruz kaldığında hızla oksitlenir ve kesim sırasında oluşan herhangi bir termal girdi, mikroyapıya kalıcı olarak zarar verebilir — bu da mıknatısın daha sonra manyetize edildiğinde elde edilebilir performansını düşürür. Yüzlerce NdFeB bloğunu ürünümüzde işledik. sonsuz elmas tel testereler — küçük 10 × 10 mm laboratuvar numunelerinden 60 × 40 mm üretim bloklarına kadar — ve ders her zaman aynıdır: seçtiğiniz kesme yöntemi, kullanılabilir parçalarla mı yoksa pahalı hurdayla mı sonuçlanacağınızı belirler.
Bu kılavuz, NdFeB kesiminde gerçekten önemli olanları kapsar: hangi yöntemlerin işe yaradığı, hangilerinin yaramadığı, hangi işlem parametrelerinin kullanılacağı ve çoğu mıknatıs işleme operasyonunu etkileyen yontulma, çatlama ve oksidasyon sorunlarının nasıl önleneceği.
NdFeB Neden Kesilmesi Bu Kadar Zor?
NdFeB, pratik işleme anlamında metal değildir. Sinterlenmiş bir toz metalurji ürünüdür — sert manyetik malzemeler için IEC 60404-8-1'e göre sınıflandırılır — esasen ince bir Nd açısından zengin faz tarafından tane sınırlarında bağlanmış seramik parçacıklar. Bu mikroyapı, kesim sırasında etkileşimde bulunan üç sorun yaratır: Uyarı vermeden kırılganlık. NdFeB, sertleştirilmiş takım çeliğiyle karşılaştırılabilir HV 570–650 civarında bir Vickers sertliğine sahiptir. Ancak çeliğin aksine, neredeyse sıfır sünekliğe sahiptir. Kırılmadan önce plastik deformasyon yoktur — çatlaklar tane sınırlarında başlar ve anında yayılır. Sert bir yüzeye 5–10 cm düşme, bitmiş bir mıknatısı parçalayabilir. Kesim sırasında, yanlış anda oluşan herhangi bir yanal kuvvet veya titreşim, sonradan işlemeyle düzeltilemeyecek kenar yontulmalarına neden olur.
Oksidasyon hassasiyeti. Nd açısından zengin tane sınırı fazı kimyasal olarak reaktiftir. Yeni kesilmiş bir NdFeB yüzeyini nemli havaya maruz bırakırsanız, saatler içinde renk değişikliği görürsünüz. Korozyon inhibitörleri olmayan su bazlı soğutucu kullanırsanız, kesilmiş yüzey tane sınırlarını daha da zayıflatan gri bir oksit tabakası geliştirir. Bu nedenle, NdFeB kesimi sırasında soğutucu seçimi isteğe bağlı değildir — bu, işlem açısından kritik bir karardır. Bunu soğutma ve yağlama kılavuzumuzda ayrıntılı olarak ele alacağız.
Bahsetmeye değer pratik bir sorun: NdFeB kesim talaşı, ince demir açısından zengin parçacıklar içerir. İş parçası kesim sırasında manyetize edilmemiş olsa da, talaş sorunlara neden olabilir — soğutucu filtrelerini hızla tıkar, yumuşak kılavuz makara oluklarına gömülür ve yönetilmezse aşındırıcı kirlilik oluşturur. Soğutucu devresinde iyi bir filtreleme sistemi esastır, isteğe bağlı değildir. NdFeB Kesim Yöntemleri Nasıl Karşılaştırılır.
Her kesme teknolojisi NdFeB'yi eşit şekilde işlemez. İşte farklı yöntemler arasında hem kendi testlerimize hem de diğer yaklaşımlarla mücadele ettikten sonra elmas tel kullanan müşterilerimizden gelen geri bildirimlere dayanarak gözlemlediklerimiz.
İç Çap (ID) Bıçaklı Kesim
Küçük NdFeB parçaları için geleneksel tercihtir. İç kenarında elmas aşındırıcı bulunan halka şeklinde bir bıçak, iş parçası beslenirken yüksek hızda döner. İşe yarar — ancak sınırlamalarla.
Bıçak kalınlığı tipik olarak 0,3–0,5 mm'dir, bu da pahalı nadir toprak malzemesini keserken talaş kaybının önemli olduğu anlamına gelir. 50 mm'lik bir bloğu 2 mm'lik gofretlere dilimlemek için, sadece talaşa ham malzemenin yaklaşık –20'sini kaybedersiniz. Rijit bıçağın yanal kesme kuvveti, özellikle 5 mm'den ince bloklarda, giriş ve çıkış kenarlarında gerçek bir yontulma sorununa neden olur.
Temiz kesimler için besleme hızları tipik olarak dakikada 1–2 mm ile sınırlıdır. Daha fazla zorlarsanız, sonradan kaplama yapışma arızaları olarak ortaya çıkan yüzey altı mikro çatlakları elde edersiniz.
EDM, karmaşık şekiller — yaylar, yuvalar, özel profiller — için iyi çalışır. Sorun fiziktir: EDM, malzeme kaldırma işlemini elektriksel deşarj yoluyla yapar, bu da lokal erime anlamına gelir. NdFeB üzerindeki ısıdan etkilenen bölge tipik olarak kesim yüzeyinden 20–50 μm uzanır ve değişen mikroyapıya sahip yeniden kaplanmış katmanlar oluşturur. Bu aşamada bloklar henüz manyetize edilmemiş olsa da, Nd açısından zengin tane sınırı fazına verilen termal hasar, bu parçalar nihayetinde manyetize edildiğinde malzemenin manyetik potansiyelini kalıcı olarak bozar — tam enerji ürününü elde edemezsiniz.
Karbonlaşma sorunu da var. EDM ile kesilmiş yüzeydeki yeniden kaplanmış katman, NiCuNi kaplama yapışmasını engelleyen karbon birikintileri içerir. Hassas motor montajı yapan müşteriler bize bunun kalıcı bir reddetme nedeni olduğunu söylediler.
EDM Tel Kesme
Geri Tepmeli Elmas Tel Testere.
EDM ayrıca kesemez.
veya herhangi bir iletken olmayan manyetik malzemeyi. Üretim karışımınız hem NdFeB hem de ferrit içeriyorsa, iki farklı kesme kurulumuna ihtiyacınız vardır.
1000+ metre tel makaraları kullanan ve geri tepmeli harekete sahip uzun tel testereler, daha büyük bloklar için bıçaklara göre bir gelişmeydi. Ancak yön değişimi — tel durur, ters yönde döner, tekrar hızlanır — iki sorun yaratır. Birincisi, tersine dönme bölgeleri kesim yüzeyinde görünür izler bırakarak, tel hızı ve gerginlik ayarlarına bağlı olarak PV değerleri 5–15 μm olarak ölçülen periyodik dalgalanmalar oluşturur. İkincisi, tel tersine dönüşler arasında yeterince hızlı hızlanamadığı için maksimum etkili tel hızı yaklaşık 20 m/s ile sınırlıdır. ferrit Ekipman ayrıca, çoğu küçük ve orta ölçekli mıknatıs üreticisinin haklı çıkarabileceği şeyden önemli ölçüde daha karmaşık ve pahalıdır.
Sonsuz Elmas Tel Kesme — Bu Sorunları Nasıl Çözüyor.
Temel fark basittir: kısa, kapalı döngü.
Sonsuz Elmas Tel Kesimi — Bu Sorunları Nasıl Çözüyor
Temel fark basittir: kısa, kapalı döngü elmas tel (tipik olarak 1–5 metre) sürekli tek yönde çalışır. Geri dönüş yok. Hızlanma döngüsü yok. Periyodik iz yok.
Bizim SG20-R makinelerimizde, NdFeB kesimini bu tipik parametrelerle yapıyoruz:
| Parametre | Tipik Aralık | Notlar |
|---|---|---|
| Tel çapı | 0,35–0,50 mm | Daha ince tel = daha az kanal kaybı, ancak daha kısa ömür |
| Tel hızı | 30–60 m/s | Daha yüksek hızlar yüzey kalitesini iyileştirir |
| Tel gerginliği | 100–150 N | Cam veya kuvarsdan daha düşük — NdFeB nispeten yumuşaktır |
| İlerleme hızı | 1,5–3,0 mm/dak | Daha küçük kesitlerde 5 mm/dak'ya kadar çıkabilir |
| Soğutucu | Yağ bazlı (beyaz madeni yağ) | Yeni kesilmiş yüzeyin oksidasyonunu önler |
| Yüzey pürüzlülüğü (Ra) | 0,3–0,5 μm | Genellikle taşlama ihtiyacını ortadan kaldırır |
Bu sayılardan birkaç şey öne çıkıyor. 0,35 mm'lik tel çapı, kabaca 0,40–0,45 mm'lik bir kanal oluşturur — ID bıçaklı kesime kıyasla yaklaşık yarı yarıya malzeme kaybı. Daha yüksek kaliteler için kg başına 50–80 ABD Doları fiyatlı NdFeB için bu kanal azaltma, kendini hızla amorti eder.
1,5–3,0 mm/dak'lık ilerleme hızı, bazı rakip iddialarına kıyasla muhafazakar görünebilir. Deneyimlerimize göre, 30 mm'den büyük kesitli bloklarda 3 mm/dak'nın üzerine çıkmak, artan tel sapmasına ve kesme yüzeyinde ölçülebilir dalgalanmaya yol açar. Yayınlanan araştırmalar Malzemeler (MDPI) ilerleme hızının, tel hızından veya iş parçası boyutundan daha fazla, NdFeB'nin elmas tel testere ile kesilmesinde hem yüzey pürüzlülüğünü hem de dalgalanmayı etkileyen baskın faktör olduğunu doğrulamaktadır.
Kesme Yüzeyinde Ne Olur
Mikroskobik düzeyde neler olup bittiğini anlamak, işlem parametrelerinin neden önemli olduğunu açıklamaya yardımcı olur.
Tel üzerindeki elmas tanecikleri NdFeB yüzeyine temas ettiğinde, malzeme kaldırma işlemi mikro kesme ve kırılgan kırılma kombinasyonu yoluyla gerçekleşir. Tanecik düzeyinde, Nd₂Fe₁₄B fazı nispeten sert ancak yarılabilirken, Nd açısından zengin tane sınırı fazı daha yumuşak ve daha sünektir. Elmas tanecikleri tane sınırı fazını kolayca keser, ancak ana faz taneciklerine çarptığında, kaldırma mekanizması kristalografik düzlemler boyunca kırılmaya kayar.
Bu çift mekanizmalı aşındırma, karakteristik bir yüzey morfolojisi oluşturur: mikro-kesmenin hakim olduğu nispeten pürüzsüz platolar, taneciklerin sınırda çekildiği küçük kırılma çukurlarıyla aralıklı olarak yer alır. Bu kırılma çukurlarının yoğunluğu ve derinliği, nihai Ra değerinizi belirler ve bu doğrudan ilerleme hızı ve tel gerilimi ile kontrol edilir.
Düşük ilerleme hızları, tanecik başına daha az kuvvet anlamına gelir, bu da aşındırmanın daha fazlasının kırılma yerine mikro-kesme rejiminde kalmasını sağlar. İşte bu ödünleşmedir: üretkenlik ve yüzey kalitesi. Yüzey düzlüğünün doğrudan hava boşluğu tutarlılığını etkilediği motor mıknatıs segmentleri için, 2 mm/dakika veya altında kalmanızı öneririz.
Adil uyarı: kesme yüzeylerinizde periyodik dalgalanmalar (0,5–2 mm aralıklı düzenli çıkıntılar) görürseniz, neden neredeyse her zaman telin yanal titreşimidir, ilerleme hızı değil. kılavuz tekerlek oluklarınızı kontrol edin — aşınmış oluklar telin yanlara doğru salınmasına izin verir ve salınım deseni doğrudan iş parçası yüzeyine aktarılır.
Soğutucu Seçimi: NdFeB için Yağ mı Su mu?
NdFeB kesiminin, kesme gibi diğer sert malzemelerden keskin bir şekilde ayrıldığı yer burasıdır safir Otomatik dilimleme teli testereleri kuvars.
Çoğu seramik ve kristal için su bazlı soğutucu iyi çalışır — ısıyı verimli bir şekilde dağıtır ve yönetimi kolaydır. NdFeB, Nd-zengini tane sınırı fazı nedeniyle farklıdır. Su molekülleri, kesme yüzeyindeki maruz kalan neodim ile reaksiyona girerek Nd(OH)₃ oluşturur ve hidrojen salar. Bu sadece yüzey renk değişikliği değildir — bu, tane sınırlarını zayıflatan ve kesimden saatler veya günler sonra gecikmiş çatlamaya neden olabilen aktif bir korozyondur.
Önerimiz: tüm NdFeB kesme işlemleri için yağ bazlı soğutucu (beyaz mineral yağ veya kesme yağı) kullanın. Yağ filmi, kesim sırasında yeni maruz kalan yüzeyi neme temasından korur ve elmas tel için yeterli yağlama sağlar. Isı dağılımı sudan biraz daha düşüktür, ancak sonsuz tel kesme işlemi başlangıçta minimum ısı ürettiği için bu pratik bir sorun değildir.
Su bazlı soğutucu kullanmak zorundaysanız (bazı üretim ortamları yangın güvenliği veya çevresel nedenlerle bunu gerektirir), minimum %3% konsantrasyonda bir korozyon önleyici ekleyin ve kesilmiş parçaların kesimden sonraki 30 dakika içinde kurutulup yağla kaplanmasını sağlayın. Daha uzun süre kalırsa, sonraki kaplama yapışmasını etkileyen yüzey bozulması riskiyle karşı karşıya kalırsınız.
Farklı manyetik malzemelerdeki soğutucu seçeneklerinin ayrıntılı bir karşılaştırması için, lütfen soğutma ve yağlama teknik kılavuzumuza.
bakın.
Fikstürleme: Kırılgan Sinterlenmiş Boşlukları Hasar Vermeden Kelepçeleme.
NdFeB boşlukları kesim sırasında manyetize edilmediği için (manyetizasyon sonraki bir adımdır), iş parçası ve fikstür arasındaki manyetik çekim konusunda endişelenmenize gerek yoktur. Gerçek zorluk mekaniktir: sinterlenmiş NdFeB kırılgandır ve aşırı kelepçeleme basıncı, tel malzemeye dokunmadan önce bile çatlaklara neden olabilir.
Tüm mıknatıs kesme kurulumlarımızda standart olarak alüminyum iş tablaları kullanıyoruz — manyetik endişelerden dolayı değil, alüminyum NdFeB'den daha yumuşak olduğu ve yükleme sırasında iş parçası kenarlarını yontmayacağı için. Kelepçeleme kuvveti için, az çoktur. Amaç, kesim sırasında iş parçasının hareketini önlemektir, onu konuma ezmek değil.
İnce boşluklar (3 mm'den az nihai kalınlık) için, mekanik kelepçeleme genellikle aşırı yerel stres uygular. Kurban bir alt tabakaya yapışkan montaj daha iyi çalışır — balmumu veya UV salımlı yapıştırıcı, kesim sırasında iş parçasını sıkıca tutar ve kesilmiş yüzeylere zarar vermeden sonrasında temiz bir şekilde ayrılır. Bu yaklaşım aynı zamanda kelepçe temas noktaları kesim sırasında hafifçe kaydığında oluşabilen titreşimi de ortadan kaldırır.
Daha büyük bloklar ve seri üretim için, kauçuk yastıklı çeneli basit bir mengene, kenar hasarı riski olmadan yeterli tutma kuvveti sağlar. Fikstür tasarımı seçenekleri hakkında daha fazla ayrıntı için.

iş parçası fikstür kılavuzumuza
bakın.
Tipik NdFeB Kesme Uygulamaları.
Sensör Mıknatısları
Motor Mıknatıs Segmentleri.
Elektrikli araç ve servo motor üreticileri, güvenilir kaplama yapışması için sıkı kalınlık toleranslarına (±0,05 mm veya daha iyi) ve tutarlı yüzey kalitesine sahip ark şeklinde NdFeB segmentlerine ihtiyaç duyar. Sonsuz tel testere, başlangıç blok dilimlemesini yapar ve minimum stok kaldırma ile doğrudan profil taşlamaya giden düz boşluklar üretir. Bazı müşteriler, telle kesilmiş yüzey daha düz ve daha az yüzey altı hasara sahip olduğu için, bıçaklı kesimden sonra taşlama döngü sürelerini % oranında azalttı.
Otomotiv ve endüstriyel uygulamalar için hassas sensörler, küçük NdFeB parçaları gerektirir — genellikle 3 × 3 × 2 mm veya daha küçük. Bu boyutlarda, elmas telin düşük kesme kuvveti kritiktir. Bu boyutlarda bıçaklı kesim, köşe yontulması nedeniyle kabul edilemez derecede yüksek reddetme oranlarına sahiptir. SG20 Ar-Ge Numune Hazırlama.
Manyetik özellik ölçümü için NdFeB kesen araştırma laboratuvarları, termal veya mekanik hasar artefaktları olmayan temiz yüzeylere ihtiyaç duyar. Bizim
masaüstü modelimiz bunu iyi idare eder — bir operatör, fikstürleme dahil 10 dakikadan kısa sürede bir test numunesini kurabilir ve kesebilir.
Büyük Blok Bölme
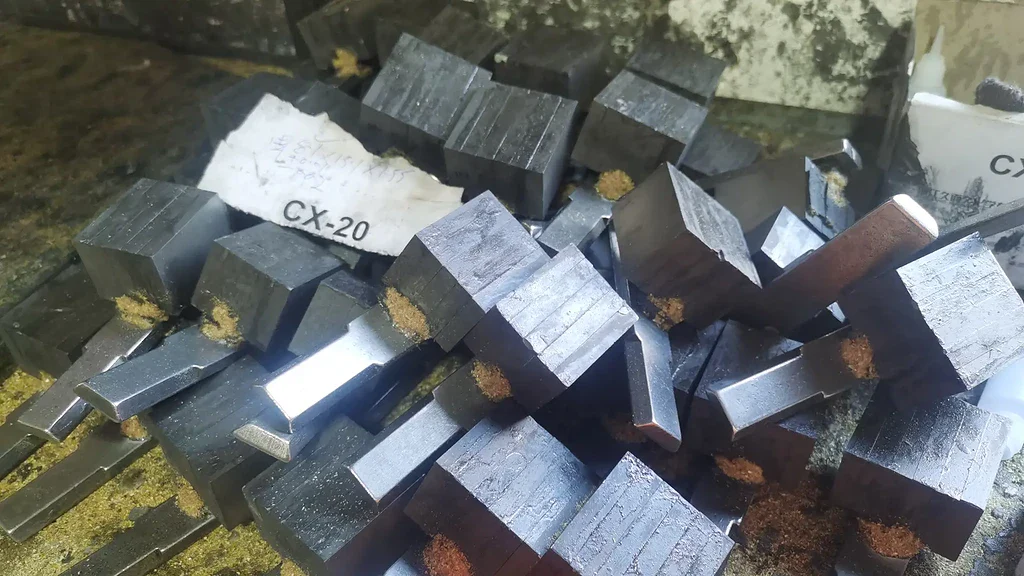
Sinterleme fırınlarından gelen üretim ölçekli NdFeB bloklarının (50 × 40 × 30 mm veya daha büyük) nihai işleme öncesinde daha küçük boşluklara bölünmesi gerekir. Sonsuz telin ince talaşı, bıçaklı kesime kıyasla malzeme israfını doğrudan azaltır — ve $70+/kg fiyatla N52 veya daha yüksek dereceler için bu israf azaltma önemlidir.
Kesim Sonrası: NdFeB Kesiminden Hemen Sonra Ne Yapmalı?. Kesimden sonraki 30 dakika NdFeB için kritiktir. Yeni kesilmiş yüzeyler kimyasal olarak aktiftir ve nemli havaya maruz kalmak oksidasyon saatini başlatır.
Adım 1: Kesim talaşlarını temizleyin. Basınçlı hava (kuru, filtrelenmiş) veya yağ içinde ultrasonik banyo kullanın. Kaplanmamış NdFeB parçaları için su kullanmayın.
Adım 2: Koruyucu yağ filmi uygulayın. Parçalar hemen kaplamaya gitmiyorsa, ince bir pas önleyici yağ tabakası uygulayın. Bu, normal bir atölye ortamında size 24–48 saatlik işlem süresi kazandırır.
Adım: Yüzey işlemine geçin. Son koruma, galvanik kaplama (en yaygın olanı NiCuNi'dir), epoksi kaplama veya diğer bariyer işlemidir. yüzey bitirme kılavuzumuz kaplama yapışmasını ve ömrünü iyileştiren kenar hazırlama ve pah kırma adımlarını kapsar.
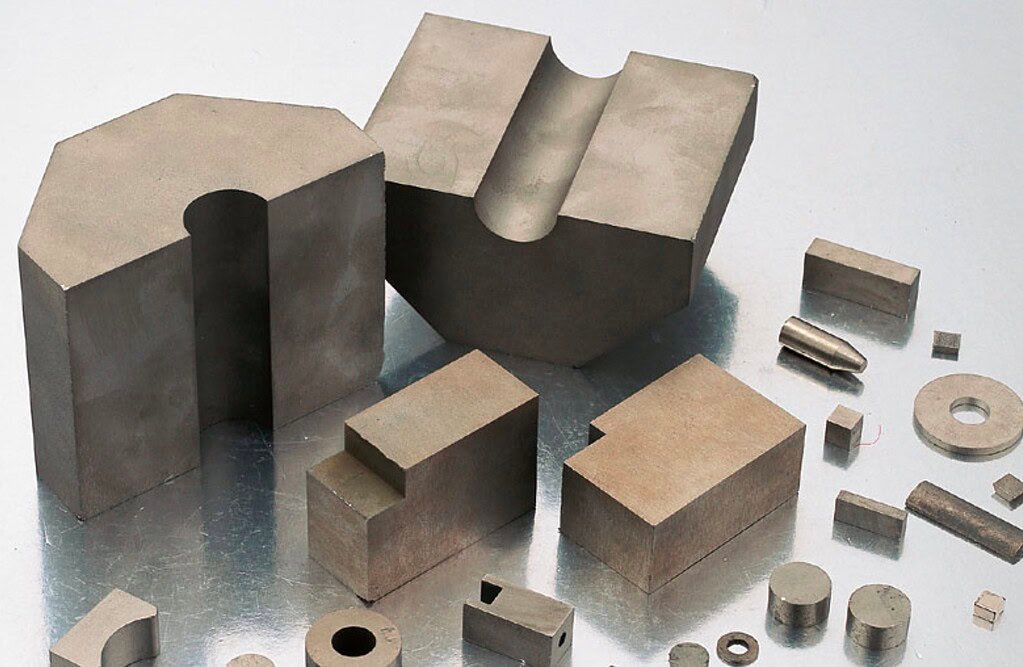
Yaygın NdFeB Kesme Sorunları ve Çözümleri
Giriş/çıkışta kenar yontulması: Her kesimin ilk ve son 2 mm'si için ilerleme hızını 1,0 mm/dak'ya düşürün. Yontulma devam ederse, tel gerginliğini kontrol edin — çok yüksek olması, telin kenarlarda “içine gömülmesine” neden olur.
Kesme sonrası yüzey renk değişikliği: Neredeyse her zaman neme bağlı oksidasyondur. Yağ bazlı soğutucuya geçin ve koruyucu kaplamaya kadar geçen süreyi azaltın. Zaten yağ soğutucu kullanıyorsanız, yağ tedarikinizde su kirliliği olup olmadığını kontrol edin.
Tutarsız dilim kalınlığı: Genellikle yük altında tel sapmasından kaynaklanır. İlerleme hızını azaltın, tel gerginliğini hafifçe artırın (10 N'luk artışlarla) ve kılavuz tekerlek oluk durumunu doğrulayın. Aşınmış oluklar, sahada gördüğümüz en yaygın temel nedendir.
Tel kopması: NdFeB'de, tel kopması SiC gibi daha sert malzemelere göre daha az yaygındır, ancak olur. Tel üzerinde gerilim yoğunluğu oluşturan iş parçası üzerindeki keskin köşeleri kontrol edin. Kesmeden önce iş parçası kenarlarını önceden pahlamak yardımcı olabilir. Ayrıca telinizin hizmet ömrünü doldurup doldurmadığını doğrulayın — kesme metrelerini takip edin ve proaktif olarak değiştirin.
Talaş birikintisinin soğutma sistemini tıkaması: NdFeB kesimi, soğutma tanklarında biriken ve filtreleri hızla tıkayan ince metalik parçacıklar üretir. Yüksek kapasiteli bir filtrasyon sistemi kurun (talaş manyetize olmadığından manyetik ayırıcılar burada işe yaramaz) ve soğutma tankını düzenli olarak temizleyin. Müşterilerimizden bazıları, soğutucunun temiz akmasını sağlamak için çok aşamalı filtrasyon - kaba elek artı kağıt filtre - kullanır.
Sonsuz Tel NdFeB İçin Doğru Seçim Olmadığında
Sınırlamalar konusunda dürüst olmalıyız. Sonsuz elmas tel kesimi, hassas dilimleme ve blok kesme için mükemmeldir, ancak her NdFeB işleme işlemi için çözüm değildir.
İçin karmaşık 3D profiller — yaylar, konik yuvalar, radüs özellikleri — EDM tel kesme termal ödünleşmelere rağmen daha fazla geometrik esneklik sunar. Makinelerimiz profil kesimleri yapabilir, ancak gerçek serbest biçimli şekiller EDM tarafından daha iyi işlenir. SGI20 çok yüksek hacimli wafer üretimi.
İçin (günde binlerce özdeş dilim), aynı anda 50-100 dilim kesmek, tek telli bir sistemi geride bırakacaktır. Ödünleşme, ekipman maliyeti, karmaşıklık ve tüm dilimlerin aynı kalınlıkta olması gerçeğidir. çok telli testere son boyuta yüzey taşlama.
İçin , hala özel taşlama ekipmanına ihtiyacınız var. Tel testere sizi yaklaştırır - genellikle 0,3-0,5 μm Ra ile son kalınlığa 0,05 mm içinde - ancak Ra < 0,1 μm veya ±0,01 mm altındaki toleransları gerektiren uygulamalar, bitirme adımı olarak taşlama veya honlama gerektirir., Başlarken: NdFeB İçin Önerilen Makine Yapılandırması.
NdFeB mıknatıs üretimi için sonsuz elmas tel kesimini değerlendiriyorsanız, işte başlangıç kurulumu olarak önereceğimiz şey:
Makine:
salınım fonksiyonlu — dönme ekseni hem düz dilimleri hem de silindirik mıknatısları kesmenizi sağlar. 200 × 200 × 200 mm'ye kadar iş parçalarını işler. SG20-R 0,35 mm çap.
Tel: , orta grit (sinterlenmiş NdFeB için önerilir). Beklenen tel ömrü: günde 8 saat sürekli çalışma ile 5-7 gün. elektro kaplama elmas tel döngüsü, Beyaz madeni yağ. Kesme bölgesinde sürekli bir film sağlamak için yeterli akış hızı — tipik olarak 2-4 L/dak.
Soğutucu: Fikstürleme:.
Kauçuk yastıklı kelepçeli alüminyum çalışma masası. İnce dilimler (3 mm altı) için, kelepçe kaynaklı çatlamayı önlemek üzere feda edilebilir bir plaka üzerine yapışkan montajı düşünün. teknolojiyi değerlendiren müşteriler için. NdFeB numunelerinizi bize gönderin — bunları belgelenmiş parametrelerle keseceğiz ve numuneleri yüzey kalitesi raporuyla birlikte iade edeceğiz. Sürecin özel gereksinimlerinizi karşılayıp karşılamadığını belirlemenin en hızlı yolu budur.
Sunuyoruz ücretsiz test kesimi Tüm süreç genel bakışı için bkz. bizim.
Mıknatıs işleme hakkında daha fazla bilgi edinin →
İlgili Mıknatıs İşleme Kaynağı
Tüm süreç genel bakışı için, bkz. mıknatıs işleme rehberimize bakın.