
Eritilmiş kuvars cam bir halka. 420 mm dış çap, 300 mm iç boşluk, 18 mm kalınlık. Halkanın sağlam çıkması gerekiyor — tek parça, çatlak yok, taşlama ve parlatmaya doğrudan girecek kadar temiz kenarlar.
Bu boyutta bu garanti değildir. Eritilmiş kuvars kırılgandır. İş parçası ne kadar büyükse, elmas telin temas yayı o kadar uzun olur ve boyunca o kadar fazla yanal kuvvet birikir. Kontrol edilmediğinde, bu kuvvet giriş ve çıkış bölgelerinde yontulmaya neden olur — veya daha sonra, termal döngü veya parlatma sırasında ortaya çıkan yüzey altı mikro çatlakları başlatır.
Bu vaka, VIMFUN'un halkayı nasıl kestiğini ve 420 mm çapta işlem seçimlerinin neden önemli olduğunu anlatıyor.
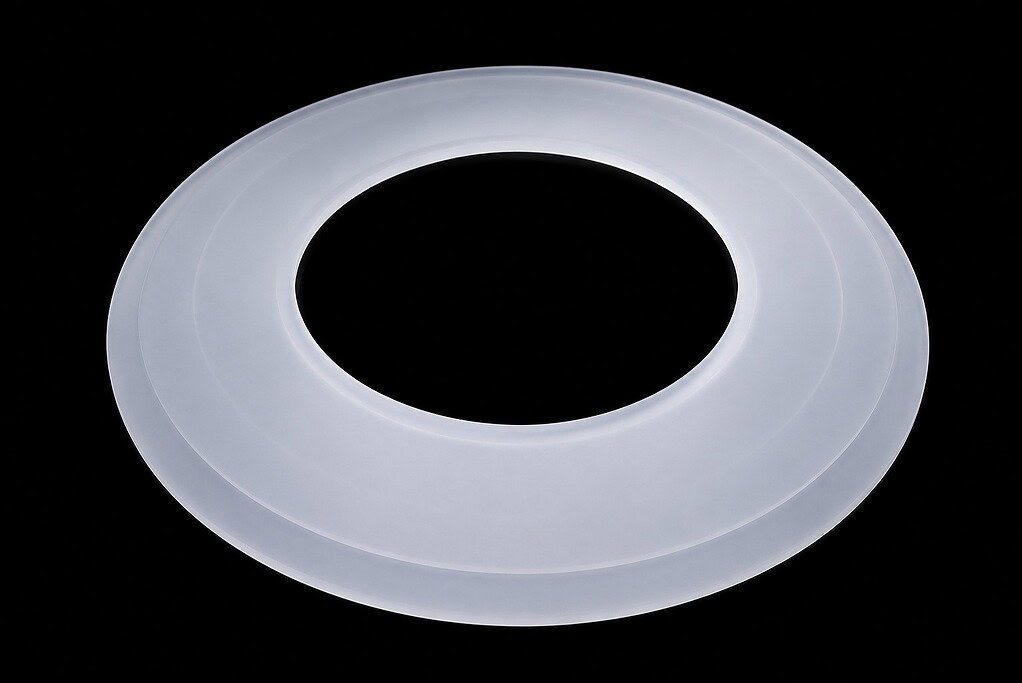
Uygulama: Yarı İletken ve Optik Sistemler İçin Eritilmiş Kuvars Halkalar
Eritilmiş kuvars, zorlu bir gereksinim kombinasyonunu aynı anda karşılayabilen az sayıdaki malzemeden biridir: sıfıra yakın termal genleşme (0,55 × 10⁻⁶/°C), yüksek kimyasal saflık, UV iletimi ve termal döngü altında boyutsal kararlılık. Bu özellikler, onu yarı iletken üretim ekipmanları, optik montajlar ve yüksek temizlik gerektiren endüstriyel sistemler içindeki bileşenler için standart bir malzeme haline getirir.
Bu boyuttaki halka ve disk geometrileri çeşitli uygulama kategorilerinde görülür:
- Yarı iletken ekipmanları — wafer üretiminde hazne bileşenleri, difüzyon tüp armatürleri ve proses izolasyon elemanları olarak kullanılan kuvars halkalar
- Optik sistemler — boyutsal kararlılık ve yüzey bütünlüğünün şartname olduğu büyük açıklıklı optik boşluklar ve halka montajları
- Yüksek saflıkta proses sistemleri — kesim kalıntılarından kaynaklanan kirliliğin tolere edilemeyeceği akış kontrolü ve izolasyon bileşenleri
Tüm bunlar için kesim yüzey kalitesi doğrudan önemlidir. Halka kullanımdan önce kapsamlı bir yeniden işleme tabi tutulmaz — telin geride bıraktığı, bir sonraki işlem adımı için başlangıç koşuludur. Bu, kesme işlemini sınırlar: kenar yontulması tolerans dahilinde kalmalı, yüzey altı hasarı minimumda tutulmalı ve soğutma sistemi temiz proses gereksinimiyle uyumlu olmalıdır.
Müşterinin bu kesim için şartnamesi: halka yapısı tamamen sağlam, kenar yontulması 0,2 mm'nin altında, görünür çatlak yok, sonraki taşlama ve parlatma için yüzeyler hazır.
Zorluk: 420 mm Çapta Büyük Kuvars Cam Halka Kesimi
Eritilmiş kuvars yaklaşık 570 HV Vickers sertliğindedir. Kırılma tokluğu (K₁c) yaklaşık 0,75 MPa·m⁰·⁵'tir — çoğu gelişmiş seramikten çok daha düşüktür ve kenar gerilim konsantrasyonlarının doğrudan yontulmaya veya çatlak oluşumuna dönüşmesi için yeterince düşüktür. Eritilmiş kuvars malzeme özellikleri malzeme literatüründe iyi belgelenmiştir; kesme zorluğu tek başına malzemenin kendisi değil, malzeme özellikleri ve iş parçası ölçeğinin birleşimidir.
420 mm çapta üç faktör birleşir:
Temas yayı uzunluğu. Elmas tel bu halkayı kestiğinde, kuvarsla iş parçası çapıyla büyüyen bir temas yayı boyunca etkileşime girer. Yanal kesme kuvvetleri bu yay boyunca birikir. Küçük bir iş parçasında — 50 mm veya 60 mm çap — bu kuvvetler yönetilebilir ve tel yolunda kalır. 420 mm'de, daha uzun bir yay boyunca etki eden aynı kuvvetler, kenar geçişlerinde tel sapması riskini artırır. Her kesim geçişinin giriş ve çıkış noktaları, geometrinin en asimetrik olduğu ve yontulmanın ilk başladığı yerlerdir.
Termal gradyan. Eritilmiş kuvarsın düşük termal iletkenliği vardır — yaklaşık 1,4 W/m·K, alüminyum için 170 W/m·K'ye kıyasla. Kesim bölgesinde oluşan ısı, çevreleyen malzemeye hızlı bir şekilde hareket etmez. Büyük çaplı bir halkada uzun bir kesim sırasında, kesim bölgesi ile ana kuvars arasındaki sıcaklık farkı zamanla artar. Termal gradyanlar çekme gerilimi oluşturur. 0,75 MPa·m⁰·⁵ K₁c'ye sahip bir malzemede, çekme gerilimi yüzey altı mikro çatlaklarının nasıl başladığıdır — yüzeyde mutlaka görünür değildir, ancak sonraki işlemler sırasında yayılma yeteneğine sahiptir.
Soğutma kısıtlaması. Bu halka yarı iletken ekipmanlarına gider. Yağ bazlı kesme sıvıları — birçok kuvars kesme kurulumu için standarttır — o uygulama bağlamında kabul edilemez olan organik kirlilik getirir. Kesme işlemi su bazlı soğutucu üzerinde çalışmak zorundadır, bu da hem tel-kuvars arayüzündeki yağlama dinamiklerini hem de sonraki temizleme gereksinimlerini değiştirir.
Bunların hiçbiri tek başına büyük kuvars cam halka kesimini imkansız hale getirmez. Birlikte, ilk kesimden önce işlem parametrelerinin ayarlanması gereken dar bir çalışma penceresi belirlerler.
Yaklaşım: SH60-R Elmas Tel Testere ve 0,50 mm Tel
VIMFUN bu kesimi SH60-R sonsuz elmas tel testere, üzerinde gerçekleştirdi, 0,50 mm elektro kaplama elmas tel döngüsü.
ile donatılmıştı. Tel seçimi. elektro kaplama elmas tel döngüsü0,50 mm tel çapı, kerfi dar tutmak — yaklaşık 0,55 mm bitmiş kerf genişliği — değerli bir kuvars halkada malzeme kaybını en aza indirirken, tel-malzeme arayüzündeki kesme kuvvetini düşük tutmak için seçildi. Büyük ölçekli kırılgan malzemelerde, kesim bölgesindeki birim alan başına daha düşük kuvvet, gerilim konsantrasyonlarını yontulmanın başladığı eşiğin altında tutan şeydir. Sonsuz döngü formatı (bkz.
) kesim boyunca tutarlı bir elmas aşındırıcı yüzey sunar — başlangıçtan bitişe kadar bozulma gradyanı yoktur, bu da tel koşulunun ilk geçiş kadar son geçişi de etkilediği 110 dakikalık bir kesimde önemlidir. Sabitleme.
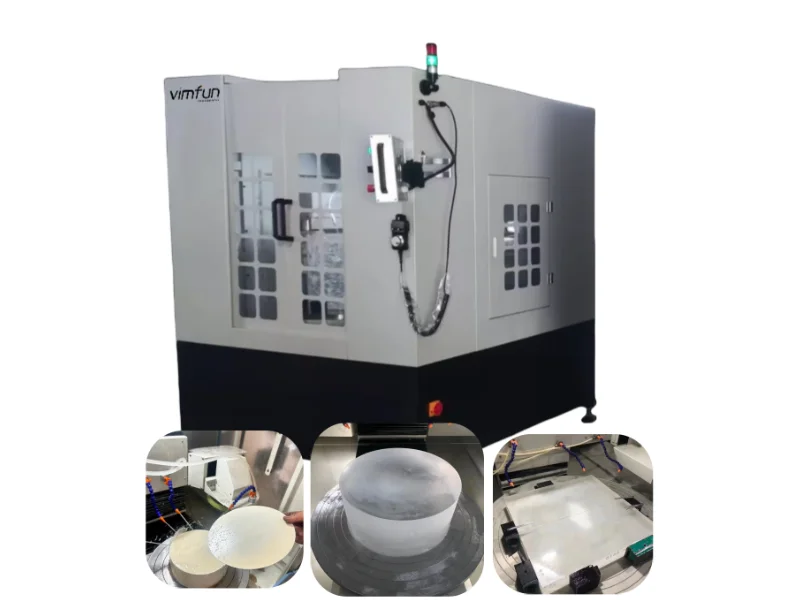
SH60-R
- Maksimum İş Parçası Çapı (mm): 600
- Maksimum İş Parçası Yüksekliği (mm):400
- Dönüşlü Kesme Teknolojisi
- Yatay Kesme Teknolojisi
- Siemens Sistemi
İşlem Parametreleri
| Parametre | Değer |
|---|---|
| İş parçası | Kesmeden önce, halka yumuşak takım kullanılarak monte edildi — halka yüzeyine sıkıştırma kuvvetini eşit olarak dağıtan, ancak yükü tek bir temas noktasına yoğunlaştırmayan armatürler. Eritilmiş kuvars üzerinde, kenardaki lokalize sıkıştırma gerilimi, tel başlamadan önce kırılmaya neden olabilir. Yumuşak temaslı sabitleme bu riski ortadan kaldırır. Kurulum, makine başlamadan önce hizalama doğrulaması, tel gerginliği kontrolü ve kesme yolu onayı içeriyordu. |
| Eritilmiş kuvars cam halka | Dış çap |
| 420 mm | 300 mm |
| İç çap | Kalınlık |
| Makine | 18 mm |
| Elmas tel | VIMFUN SH60-R Sonsuz Elmas Tel Testere |
| Tel tipi | Ø 0,50 mm elektro kaplama elmas tel |
| Tel hızı | Sonsuz (kapalı döngü) elmas tel döngüsü |
| Tel gerginliği | 150 N |
| İlerleme hızı | 35 m/s |
| Soğutucu | 3 mm/dak |
| Toplam kesme süresi | ~110 dakika |
| Kesme genişliği | ~0,55 mm |
Tel hızı, gerginliği ve besleme hızı, kırılgan malzemelerde yüzey kalitesi ve kenar durumu ile doğrudan etkileşim halindedir. Bu parametrelerin nasıl dengelendiği ve tam kesme süresi boyunca gerginliği sabit tutan kalibrasyon protokolü için Tel hızı, gerginliği ve ilerleme hızı bakınız. tel gerginliği kalibrasyonu bakınız.
Besleme hızı seçimi. 3 mm/dak hızda, tel malzemenin kesme boşluğunda yırtılmak yerine temiz bir şekilde kırılması için yeterli zamana sahiptir. Füzyon kuvars üzerinde, kesme arayüzündeki temiz kırılma, pürüzsüz, düşük hasarlı bir yüzey üreten şeydir. Daha yüksek besleme hızları mümkündür — ancak başarısız bir kesmenin maliyetinin yüksek olduğu büyük, kırılgan bir halkada, muhafazakar besleme hızı, döngü süresini daha öngörülebilir bir sonuç için takas eder.
Soğutma sıvısı sistemi. Filtrelenmiş deiyonize su, 110 dakikalık kesme işlemi boyunca sürekli olarak aktı. DI su burada iki işlevi görür: kesme bölgesinden ısıyı ve cam parçacıklarını gerçek zamanlı olarak uzaklaştırır ve yarı iletken uygulama gereksinimiyle uyumlu olarak iş parçasını ve makineyi organik kirlenmeden uzak tutar. başka bir kritik faktördür. Aşırı ısınmayı önlemek ve sürtünmeyi azaltmak için etkili soğutma ve yağlama esastır, bu da seramik bileşenlerde termal hasara ve yüzey kusurlarına yol açabilir. Ancak, soğutucu ve yağlayıcının doğru dengesini bulmak zor olabilir, çünkü aşırı kullanım kirliliğe ve çevresel endişelere yol açabilirken, yetersiz kullanım zayıf kesme performansı ve artan takım aşınmasına neden olabilir. sistem, soğutma sıvısındaki parçacık konsantrasyonunu düşük tutmak için filtrasyon kullandı, cam döküntülerinin aktif kesme boşluğuna yeniden girmesini önledi.
Sonuç: Halka Sağlam, Görünür Çatlak Yok
420 mm'lik füzyon kuvars halkası yaklaşık 110 dakikada kesildi. Muayene sonuçları:
| Ölçüm | Değer tasarrufu sağlar |
|---|---|
| Toplam kesme süresi | ~110 dakika |
| Bitmiş kesme boşluğu genişliği | ~0,55 mm |
| Kenar yontulması | Giriş ve çıkış bölgelerinde < 0,2 mm |
| Görünür çatlaklar | Yok |
| Halka yapısal bütünlüğü | Sağlam — kesme veya taşıma sırasında çatlama yok |
| Yüzey durumu | Sonraki taşlama ve parlatma için hazır |
Kesilen yüzey, bir sonraki işlem adımı öncesinde herhangi bir iyileştirme gerektirmedi. Boyutsal doğruluk, sonraki işleme için müşterinin spesifikasyonları dahilinde doğrulandı.
Yarı iletken ekipmanına girecek bir füzyon kuvars halkası için bu sonuçlar şu anlama gelir: termal döngü sırasında çatlak yayılma riski yok, işlem ortamına giren yonga parçacıkları yok ve taşlama ve parlatma için temiz bir başlangıç yüzeyi. 0,55 mm'lik kesme boşluğu, bu geometri için malzeme kaybının bir kısıtlama olmayacağı kadar dardır. Sonraki işlemler kararlı, öngörülebilir bir temelden başlar.
Neden Düşük Besleme Hızı ve Dar Kesme Boşluğu Büyük Kırılgan Kuvars Üzerinde Çalışır
Kesme arayüzündeki gerilime iner. Füzyon kuvars üzerindeki yontulma, kesme kenarındaki lokalize gerilim malzemenin kırılma tokluğunu aştığında başlar. İşlem kurulumunun amacı, bu gerilimi tam kesim boyunca — geometrinin asimetrik olduğu ve riskin en yüksek olduğu giriş ve çıkış geçişleri dahil — eşik değerinin altında tutmaktır.
Bu sorumluluğun çoğunu taşıyan iki parametre vardır:
Dar kesme boşluğu, daha düşük temas kuvveti. 0,50 mm'lik tel, elmas aşındırıcı ile kuvars arasındaki temas alanını sınırlar. Daha dar bir temas, kesme yüzeyi boyunca dağıtılan daha az kuvvet anlamına gelir. Birim alan başına daha az kuvvet, kesme kenarlarındaki gerilimin yontulmayı veya yüzey altı hasarı başlatan noktanın altında kalmasını sağlar. Bu, 0,50 mm'lik telin bu uygulama için doğru seçim olmasını sağlayan takastır — verimlilik değil, ölçekte kuvvet yönetimi.
Kontrollü besleme hızı. Yavaş besleme, telin malzemenin kesme boşluğunda yırtılmak yerine temiz bir şekilde kırılması için zaman tanır. Kesme önündeki temiz kırılma ile yırtılma arasındaki fark, 0,55 mm'lik pürüzsüz bir kesme boşluğunu yontulmuş ve daha pürüzlü bir yüzeye sahip olandan ayıran şeydir. 3 mm/dak hızda, işlem bu sınırın temiz kırılma tarafında kalır.
Sürekli DI su soğutması termal tarafı halleder: kesme bölgesinden sürekli olarak ısıyı uzaklaştırır, 110 dakikalık bir kesme süresi boyunca ana malzemede çekme gerilimi oluşturacak gradyan birikimini önler. Kesme boşluğundan gerçek zamanlı olarak temizlenen cam parçacıkları ayrıca döküntülerin aktif kesme bölgesine yeniden girmesinden kaynaklanan ikincil aşınmayı da önler. Soğutma sıvısı ve yağlamanın kuvars ve optik cam üzerindeki tel performansı ile nasıl etkileşimde bulunduğuna dair tam kapsama için, başka bir kritik faktördür. Aşırı ısınmayı önlemek ve sürtünmeyi azaltmak için etkili soğutma ve yağlama esastır, bu da seramik bileşenlerde termal hasara ve yüzey kusurlarına yol açabilir. Ancak, soğutucu ve yağlayıcının doğru dengesini bulmak zor olabilir, çünkü aşırı kullanım kirliliğe ve çevresel endişelere yol açabilirken, yetersiz kullanım zayıf kesme performansı ve artan takım aşınmasına neden olabilir..
Bu işlem mantığı, diğer büyük formatlı kırılgan malzemelere — optik cam, gelişmiş seramikler, safir — ölçek ve kırılganlık kombinasyonunun verimlilik optimizasyonu yerine kuvvet kontrolü gerektirdiği her yerde uzanır. Parametre zarfları malzemeden malzemeye kayar. Temel mekanikler kaymaz. Mekanik yüke maruz kalan kuvars ve silika cam davranışı üzerine daha geniş bir referans için, füzyon kuvars uygulamaları üzerine AZoM.
Bu kesimin arkasındaki elmas tel testere platformu hakkında arka plan bilgisi için, tel testere kesme genel bakışı.

Sektörler ve Uygulamalar
Büyük kuvars cam halka kesimi, çeşitli sektörlerdeki üreticilere hizmet vermektedir:
- Yarı iletken üretim ekipmanları — hazne halkaları, işlem tüpü bileşenleri, izolasyon halkaları ve wafer taşıma ve termal işlem için kuvars armatürleri
- Optik sistemler — düşük yüzey altı hasar gerektiren büyük açıklıklı optik eleman boşlukları, halka montajları ve hassas optik cam bileşenleri
- Fotonik ve lazer sistemleri — yüzey bütünlüğünün iletim performansını etkilediği ışın yolu bileşenleri ve optik halka montajları
- Yüksek saflıkta endüstriyel sistemler — hem malzeme saflığının hem de temiz kesimin gerekli olduğu akış kontrolü ve işlem izolasyon bileşenleri
Büyük ölçekte sert kırılgan malzemelerdeki ilgili vakalar için, büyük alümina seramik halka kesme vaka çalışmamıza 300 mm Al₂O₃ halkasını kapsayan ve küçük bir SiC sızdırmazlık halkası için silisyum karbür halka kesme vaka çalışmamıza sıkı kenar geometrisi gereksinimleri olan.
Uygulamanız İçin Bunu Kesebilir miyiz?
Uygulamanız, halka, disk veya plaka şeklinde erimiş kuvars, optik cam veya gelişmiş seramikleri içeriyorsa — özellikle 100 mm üzerindeki çaplarda — aynı işlem yaklaşımı geçerlidir. Tel çapı, gerginliği ve besleme hızı, özel geometrinize ve tolerans spesifikasyonunuza göre ayarlanır.
Fizibilite değerlendirmesi almak için bize şunları gönderin:
- Malzeme ve kalite — erimiş kuvars, kristal kuvars, optik cam kalitesi veya başka bir spesifikasyon
- Yüksek saflıkta alümina (Al₂O₃) — Dış çap, iç çap ve kalınlık, varsa çizim ile birlikte
- Kenar ve yüzey gereksinimleri — yontulma toleransı, Ra hedefi veya sonraki işlem standardı
- Soğutucu kısıtlamaları — yağ bazlı kabul edilebilir veya sadece su bazlı
- Üretim amacı — numune kesimi, küçük parti veya hacimli üretim
3 iş günü içinde bir işlem değerlendirmesi sunuyoruz. Kesme zarfımız içindeki geometriler için, üretim taahhüdünden önce bir numune parçası çalıştırabiliriz.
VIMFUN'un sonsuz elmas tel döngüsü platform, kuvars camı, optik cam, gelişmiş seramikler, safir, silikon, grafit, yarı iletken malzemeler ve nadir toprak mıknatısları işler. Hem büyük formatlı hem de hassas küçük parça uygulamaları ekipman aralığına dahildir.







