
Ferrit, işlenmesi zor bir malzemedir. Teknik olarak sert, kırılgan, elektriksel olarak iletken olmayan bir seramik olmasının yanı sıra dünyanın en çok seri üretilen kalıcı mıknatıs malzemesidir. Her yıl milyarlarca ferrit mıknatıs parçası otomotiv sensörlerine, mikro motorlara, hoparlörlere ve ev aletlerine takılmaktadır. Ve bunların her birinin sinterlenmiş bir bloktan nihai boyutlarına kesilmesi gerekmektedir.
Zorluk, ferritin çoğu geleneksel kesme yöntemine uyum sağlamamasıdır. Darbe altında parçalanır, keskin kenarlarda çaplanır ve düzensiz gerilime maruz kaldığında tane sınırları boyunca çatlar. Ferrit elektriksel bir yalıtkan olduğu için EDM hiç çalışmaz. Lazer kesim termal şok çatlakları oluşturur. Aşındırıcı taşlama mümkün olsa da, ağır yüzey altı hasarı üretir ve büyük miktarda ince toz oluşturur.
Bu kılavuz, ferrit kesimini nasıl ele aldığımızı, sonsuz elmas tel testereler, diğer malzemelerin kesilmesinden ne kadar farklı olduğunu NdFeB Otomatik dilimleme teli testereleri SmCo, ve çatlak oluşumunu ve yüzey kalitesini kontrol eden belirli parametre seçimlerini kapsar.
Ferriti Diğer Manyetik Malzemelerden Farklı Kılan Nedir?
Kesme parametrelerine girmeden önce, ferritin elmas tel altında neden bu şekilde davrandığını anlamak faydalıdır.
Ferrit kalıcı mıknatıslar — öncelikle stronsiyum ferrit (SrFe₁₂O₁₉) ve baryum ferrit (BaFe₁₂O₁₉), sert manyetik malzemeler için sınıflandırılan — gerçek seramiklerdir. Demir oksit ile stronsiyum veya baryum karbonat karıştırılarak, preslenerek ve 1200–1300 °C'de sinterlenerek yapılırlar. Sonuç, Vickers sertliği yaklaşık HV 550–700 olan polikristalin bir yapıdır, bu NdFeB ile karşılaştırılabilir ancak önemli ölçüde daha düşük kırılma tokluğuna sahiptir. Uyarı vermeden kırılganlık. Bu düşük kırılma tokluğu, çoğu ferrit kesme probleminin temel nedenidir. NdFeB küçük bir aşırı yüklenmeye tolerans gösterip kenarda çaplanabilirken, ferrit derin çatlaklar yayar. NdFeB'de 0,5 mm'lik bir kenar çaplanması kenarda kalır. Ferritte benzer bir gerilim olayı, iş parçasının içine 5–10 mm'lik bir çatlak gönderebilir ve yüzey kusurunu yapısal bir arızaya dönüştürebilir.
Üç temel özellik kesme stratejisini şekillendirir:.
İletken Olmayan.
Ferritin elektriksel direnci son derece yüksektir (10⁶–10⁸ Ω·cm), bu aslında ana fonksiyonel avantajlarından biridir — düşük girdap akımı kayıpları onu yüksek frekanslı uygulamalar için ideal kılar. Ancak bu, EDM tel kesiminin tamamen devre dışı bırakıldığı anlamına gelir. Üretim hattınız NdFeB için EDM kullanıyorsa ve ferrit kesmeniz de gerekiyorsa, ikinci bir kesme teknolojisine ihtiyacınız vardır. Elmas tel her ikisi için de çalışır. Kimyasal olarak kararlı.
NdFeB'nin aksine, ferrit nemli havada oksitlenmez veya su bazlı soğutucuda korozyona uğramaz. Bu, kesim sırasında önemli bir pratik avantajdır: yüzey bozulması endişesi olmadan sadece su bazlı soğutucu kullanabilirsiniz. Yağ bazlı soğutucuya gerek yok, kesim sonrası koruyucu kaplamalar uygulamak için acele etmeye gerek yok, pahalı korozyon önleyicilere gerek yok. Her iki malzemeyi de işleyen atölyeler için, genellikle ferrit işlemleri için su bazlı soğutucu ve NdFeB için yağ kullanmanızı öneririz — çift soğutucu kurulumlarını yönetme ayrıntıları için kılavuzumuza bakınız. Anizotropik tane yapısı. NdFeB kesimi manyetizasyondan önce gerçekleşir — sinterleme fırınından çıkan bloklar manyetize edilmemiştir, bu nedenle kesim sırasındaki demanyetizasyon endişe kaynağı değildir. Endişe kaynağı olan şey, tane sınırı mikroyapısına termal hasardır. Tane sınırlarını bir arada tutan Nd açısından zengin faz, 200 °C'nin üzerinde bozulmaya başlar ve EDM veya agresif bıçaklı kesimden kaynaklanan aşırı lokal ısıtma, tane sınırlarındaki mikro boşluklar ve faz değişiklikleri oluşturabilir. Bu kusurlar görsel olarak ortaya çıkmaz, ancak parçalar nihayetinde manyetize edildiğinde mıknatısın elde edilebilir enerji ürününü (BHmax) düşürürler. Kesim aşamasındaki termal hasar nedeniyle derecelendirilmiş performanslarının %3–8'ini kaybeden partiler gördük, bu da son Kalite Kontrol'e kadar fark edilmedi. Sinterlenmiş ferrit mıknatıslar, kristal tanelerini hizalamak için bir manyetik alanda preslenir. Bu, tercih edilen bir yönelim — manyetik eksen — oluşturur, ancak aynı zamanda mekanik özelliklerde yönlü bir varyasyon da oluşturur. Kesme, hizalama eksenine paralel olarak mı dik olarak mı yapıldığı, ölçülebilir şekilde farklı yüzey pürüzlülüğü ve çaplanma davranışı üretir. Aynı blok üzerinde, aynı kesme parametrelerini kullanarak iki yönelim arasında 'a kadar Ra farkları gördük.
Geleneksel Kesme Yöntemleri Neden Ferritle Zorlanır?. Aşındırıcı Taşlama Diskleri.
Bu, ferrit mıknatıs üreticileri için varsayılan üretim yöntemidir. Elmas veya CBN taşlama diskleri malzemeyi hızlı bir şekilde kaldırır ve makul toleransları (±0,05 mm) koruyabilir. Sorun kuvvettir: taşlama diskleri iş parçası yüzeyine önemli bir normal kuvvet uygular ve ferritin düşük kırılma tokluğu, bu kuvvet altında yüzey altı çatlaklarının kolayca yayıldığı anlamına gelir.
Taşlanmış ferritteki yüzey altı hasar bölgesi tipik olarak yüzeyin 30–80 μm altına uzanır — elmas tel kesiminin ürettiğinden çok daha derine. Yapısal montajlara veya yüksek güvenilirlikli motor uygulamalarına giden mıknatıslar için, bu yüzey altı hasarı mekanik mukavemetin azalmasına ve termal döngü sırasında potansiyel olarak daha yüksek hurda oranlarına dönüşür.
Taşlama ayrıca devasa hacimlerde ince ferrit tozu üretir. Parçacıklar 10 μm altındadır, aşındırıcıdır ve her yere yayılır. Ferrit taşlama hatlarında toz yönetimi, filtreleme sisteminin değiştirilmesi gerekene kadar genellikle hafife alınan büyük bir operasyonel maliyettir.
ID Bıçaklı Kesim.
İç çaplı bıçaklar küçük ferrit bloklar için işe yarar ancak taşlama ile aynı temel sorunu paylaşır: rijit kesme aletleri, ferritin tolere edemeyeceği yanal kuvvetler uygular. 'un üzerindeki kenar çaplanma oranları yaygındır ve 0,3–0,5 mm bıçak kalınlığından kaynaklanan kerf kaybı malzemeyi boşa harcar. İnce ferrit gofretlerin (3 mm altı) yüksek hacimli üretimi için, çaplanma, çatlama ve tolerans dışı parçalar hesaba katıldığında bıçakla kesme hurda oranları –20'ye yükselebilir.
Su jeti, termal hasar olmadan ferriti kesebilir ve bazı atölyeler prototipleme veya özel şekiller için kullanır. Ancak aşındırıcı garnet parçacıkları kırılgan seramiklerde önemli kenar çaplanmasına neden olur ve tutarlı kalınlık kontrolü elde etmek zordur. Kerf de geniştir — tipik olarak 0,8–1,5 mm — bu da malzemeyi boşa harcar ve minimum dilim kalınlığını sınırlar.
Sonsuz Elmas Tel Kesim Ferriti Nasıl Ele Alır?.
Su Jeti Kesimi
Elmas tel kesiminin ferrit için temel avantajı düşük kesme kuvvetidir. Tel yalnızca tek yönde kuvvet uygular, tel ve iş parçası arasındaki temas bölgesi ince bir çizgidir (tel çapı) ve telin tek yönlü hareketi, karşılıklı testerelerin dayattığı geri tepme şoklarını ortadan kaldırır.
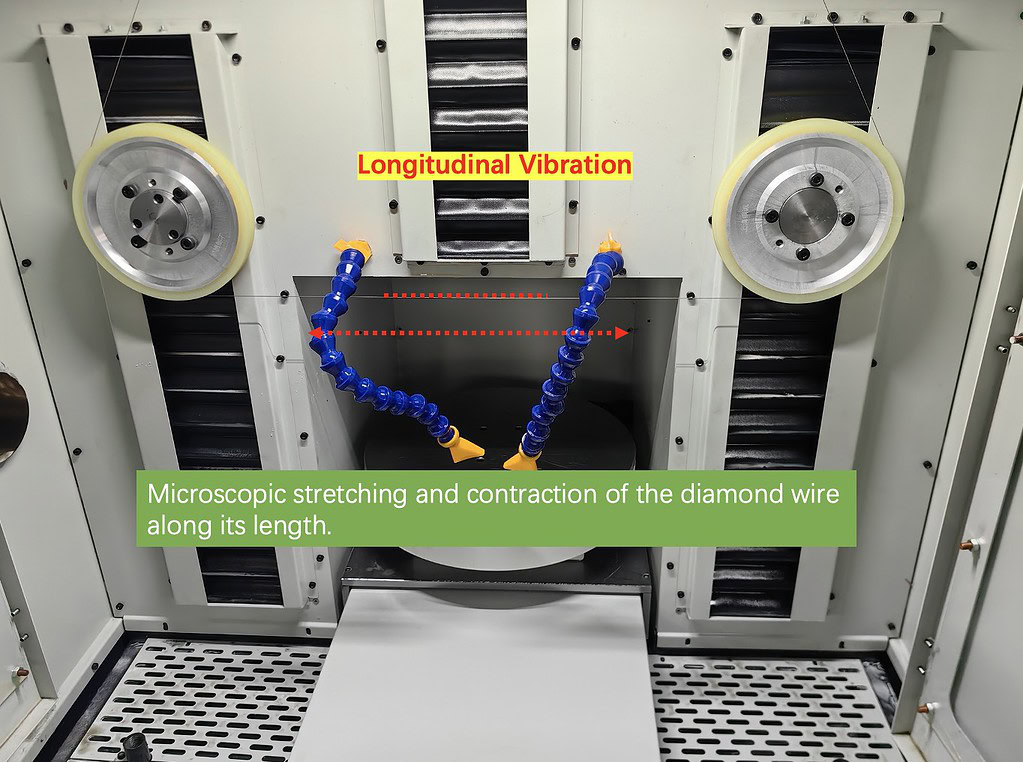
Özellikle ferrit için bu şunlara dönüşür:
Azaltılmış çatlak yayılımı. sonsuz halka Herhangi bir anda iş parçasına uygulanan maksimum kuvvet, taşlamadan bir büyüklük mertebesi daha düşüktür. Gerilim seviyeleri çoğu durumda çatlak başlatma için kritik eşiğin altında kalır, bu da çatlaklar başladıktan sonra onları yönetmeye çalışmak yerine en baştan oluşmasını engeller.
Tahmin edilebilir çaplanma davranışı.
Tel kesimli ferritte kenar çaplanması öncelikle ilerleme hızı ile kontrol edilir. Malzemeye özgü bir eşiğin (standart Sr-ferrit bloklar için tipik olarak 2–3 mm/dak) altında, tel çıkış tarafındaki çaplanma sıfıra yakındır. Bu eşiğin üzerinde, öngörülebilir şekilde artar — bu da ihtiyacınız olan kalite seviyesi için parametrelerinizi ayarlayabileceğiniz anlamına gelir. İş parçasına herhangi bir anda uygulanan maksimum kuvvet, taşlamaya göre büyüklük mertebesi daha düşüktür. Gerilim seviyeleri çoğu durumda çatlak oluşumu için kritik eşiğin altında kalır, bu da çatlakları başladıktan sonra yönetmeye çalışmak yerine en baştan oluşmalarını engeller.
Tahmin edilebilir yonga oluşumu. Tel ile kesilmiş ferritlerde kenar yongalanması öncelikle ilerleme hızı ile kontrol edilir. Malzemeye özgü bir eşiğin (standart Sr-ferrit bloklar için tipik olarak 2–3 mm/dak) altında, tel çıkış tarafındaki yongalanma sıfıra yakındır. Bu eşiğin üzerinde, tahmin edilebilir şekilde artar — bu da ihtiyacınız olan kalite seviyesi için parametrelerinizi ayarlayabileceğiniz anlamına gelir.
İnce kesme izi. 0,35–0,50 mm tel çapı ile kesme izi kaybı yaklaşık 0,40–0,55 mm'dir — bıçakla kesmeye göre yarı yarıya ve su jetiyle kesmeye göre çok daha azdır. Malzeme maliyetinin NdFeB'den daha düşük olduğu ferrit mıknatıs üretiminde, parça başına bu daha az önemlidir. Ancak ince plaka üretimi (bir bloğu birçok parçaya dilimleme) için kümülatif tasarruflar artar. 50 mm'lik bir blok 2 mm'lik plakalar halinde dilimlendiğinde, bıçakla kesmeye göre tel ile kesimde 17 kullanılabilir parça elde edilir — yalnızca kesme izi azalmasından kaynaklanan 'lik bir verim artışı.
Ferrit İçin Önerilen İşlem Parametreleri
Bizim SG20-R makinelerde, sinterlenmiş ferrit için bu tipik parametreleri kullanırız:
| Parametre | Tipik Aralık | Notlar |
|---|---|---|
| Tel çapı | 0,35–0,50 mm | İnce plakalar için 0,35 mm, genel kullanım için 0,50 mm |
| Tel hızı | 30–60 m/s | Daha yüksek hız yüzey kalitesini iyileştirir |
| Tel gerginliği | 30–50 m/s | NdFeB'den daha düşük — ferrit çatlamaya daha duyarlıdır |
| İlerleme hızı | 1,0–2,5 mm/dak | Çatlak önleme için muhafazakar |
| Soğutucu | Su bazlı | Ferrit ile ilgili oksidasyon endişesi yok |
| Yüzey pürüzlülüğü (Ra) | 0,4–0,8 μm | İlerleme hızına ve tel durumuna bağlıdır |
Bu sayılarla ilgili birkaç not:
Tel gerilimi kasıtlı olarak NdFeB'den daha düşüktür. NdFeB için 100–150 N'ye karşılık, ferriti tipik olarak 100–130 N'de çalıştırırız. Bunun nedeni çatlak hassasiyetidir — daha yüksek gerilim, her bir elmas taneciğinin temas noktasındaki kesme kuvvetini artırır, bu da ferritte kırılma eşiğini aşabilir ve yüzey altı çatlaklarına neden olabilir. Kesme yüzeylerinizde mikro çatlaklar görüyorsanız (20× büyütme altında kesme yönüne dik ince çizgiler olarak görünür), gerilimi 10 N'luk artışlarla azaltmak yapılması gereken ilk ayarlamadır.
İlerleme hızının keskin bir kalite eşiği vardır. NdFeB'de yüzey kalitesi, ilerleme hızı arttıkça kademeli olarak bozulur. Ferrit'te ise genellikle daha ani bir geçiş olur. 2 mm/dak altındaki yüzeyler minimum yontulma ile temizdir. 3 mm/dak'ya çıkarıldığında yontulma oranı belirgin şekilde artar. 4+ mm/dak'ya çıkarıldığında alt yüzey çatlakları oluşmaya başlar. Kesin eşik, blok kesitine, tane hizalanma yönüne ve telin durumuna bağlıdır, ancak desen tutarlıdır: ferrit, çoğu diğer malzemeden daha fazla muhafazakar ilerleme hızlarını ödüllendirir.
Su bazlı soğutucu standarttır. Ferrit, suya karşı kimyasal olarak inert olduğundan, yağ bazlı soğutucuya gerek yoktur. Su bazlı soğutucu, ferrit için daha iyi çalışır çünkü ısıyı daha verimli bir şekilde dağıtır ve daha temiz bir kesme bölgesi üretir - ferrit tozu parçacıkları, çamur oluşturmak yerine kolayca yıkanır. Bu aynı zamanda NdFeB işlemesine kıyasla kesme sonrası temizliği de önemli ölçüde basitleştirir.
Çatlak Önleme: Merkezi Zorluk
Ferrit kesimini diğer tüm mıknatıs malzemelerinden ayıran tek bir şey varsa, o da çatlak hassasiyetidir. Çatlakların elmas tel kesimi sırasında nasıl oluştuğunu ve yayıldığını anlamak, kabul edilebilir verim oranlarını korumak için esastır.
Tel kesimli ferritteki çatlaklar iki mekanizmadan kaynaklanır:
Mekanizma 1: Tel çıkışında çekme gerilimi. Elmas tel iş parçasının alt kenarına ulaştığında, kalan malzeme köprüsü kesme yükünü destekleyemeyecek kadar incelir. Temiz bir şekilde kesilmek yerine, son malzeme kesri kırılır - genellikle bir yonga oluşturur veya gövdeye geri dönen bir çatlak başlatır. Bu, tüm kırılgan malzemelerde çıkış tarafı yontulmasına neden olan aynı mekanizmadır, ancak ferritin düşük kırılma tokluğu bunu daha da kötüleştirir.
Önleme: Her kesimin son 2-3 mm'si için ilerleme hızını azaltın. Makinelerimizde iki aşamalı bir ilerleme profili programlıyoruz: kesimin büyük kısmı için normal ilerleme hızı, ardından çıkış bölgesi için 'lik bir azalma. Bazı operatörler ayrıca, çıkış bölgesi boyunca malzeme desteği sağlayan, iş parçasının altına yapışkanla yapıştırılmış feda edilebilir bir destek plakası kullanır. Bu yaklaşım, wafer dilimleme pratiğinden alınmıştır ve ince ferrit dilimleri için iyi çalışır.
Mekanizma 2: Kalıntı geriliminin serbest bırakılması. Sinterlenmiş ferrit bloklar, presleme ve sinterleme işleminden kaynaklanan kalıntı gerilimler içerir. Tel bloktan kesildiğinde, bu gerilimleri asimetrik olarak serbest bırakır, bu da kesilen parçaların kesim sırasında hafifçe kaymasına neden olabilir. Parçalar kısıtlanmışsa (sıkıştırılarak), bu gerilim serbest bırakılması, kalan kesilmemiş malzemeyi çatlatabilecek bükülme momentleri oluşturur.
Önleme: Kesilen parçaların hafif hareketine izin veren esnek fikstürler kullanın. Sert mengene sıkıştırma, doğal gerilim rahatlamasını engellediği için ferrit için NdFeB'den daha kötüdür. Esnek bir alt tabaka üzerine yapışkan montaj veya yaylı çeneli mekanik kelepçeler iyi çalışır. Ayrıntılı öneriler için sabitleme tasarımı kılavuzumuza bakın.
Tel Kesimli Ferritte Yüzey Kalitesi
Tel kesimli ferritin yüzey morfolojisi, birkaç önemli yönden NdFeB'den farklıdır.
NdFeB, bazı mikro kesme davranışlarına izin veren sünek bir Nd açısından zengin tane sınırı fazına sahiptir. Ferrit'te bu yoktur - tamamen kırılgan seramiktir. Bu, malzeme kaldırma mekanizmasının neredeyse tamamen tane ölçeğinde kırılgan kırılma olduğu, çok az sünek mikro kesme olduğu anlamına gelir.
Pratikte bu şunlar olarak ortaya çıkar:
Daha düzgün yüzey dokusu. Paradoksal olarak, ferritteki tamamen kırılgan kırılma modu, NdFeB'nin karışık sünek/kırılgan kaldırmasından daha homojen bir yüzey üretir. Yüzey, büyütme altında tutarlı bir şekilde granüler görünür, NdFeB kesilmiş yüzeylerini karakterize eden pürüzsüz düzlükler ve kırılma çukurları yoktur.
Biraz daha yüksek Ra değerleri. Minimum sünek düzeltme olduğundan, elmas tel kesiminden elde edilen ferrit yüzeyleri, karşılaştırılabilir koşullar altında NdFeB için 0,3-0,5 μm yerine tipik olarak Ra 0,4-0,8 μm'dir. Çoğu ferrit mıknatıs uygulaması için bu mükemmel şekilde kabul edilebilirdir - ferrit mıknatıslar nadiren elektro kaplama alır (korozyon dirençleri bunu gereksiz kılar), bu nedenle yüzey kaplama gereksinimleri daha az talepkardır.
Baskın kusur olarak tane kopması. Tel kesimli ferritte en yaygın yüzey kusuru, tüm tane kopmasıdır: bireysel altıgen ferrit taneleri (tipik olarak 1-5 μm boyutunda) kesilmek yerine tane sınırlarında ayrılır. Bu, yüzey pürüzlülüğüne katkıda bulunan küçük çukurlar oluşturur ancak yapısal hasarı temsil etmez. Aşırı tane kopması (tebeşirli, tozlu bir yüzey olarak görünür), telin aşınmış olduğunu veya ilerleme hızının çok yüksek olduğunu gösterir.
Ferrit ve NdFeB: Kesme Yaklaşımında Temel Farklılıklar
Her iki malzemeyi de aynı ekipmanda kesen atölyeler için pratik bir karşılaştırma:
| Faktör | Ferrit | NdFeB |
|---|---|---|
| Soğutucu | Su bazlı (tercih edilen) | Yağ bazlı (gerekli) |
| Tel gerginliği | 100-130 N (daha düşük) | 100–150 N |
| İlerleme hızı hassasiyeti | Keskin eşik (ani kalite düşüşü) | Kademeli bozulma |
| Çatlak yayılma riski | Yüksek - çatlaklar derine iner | Orta - çatlaklar kenarlarda kalır |
| Kesme sonrası oksidasyon | Yok (kimyasal olarak kararlı) | Hızlı - 30 dakika içinde koruyun |
| Kesim sonrası kaplama | Genellikle gereksiz | NiCuNi kaplama standart |
| Yüzey pürüzlülüğü | Ra 0,4–0,8 μm | Ra 0,3-0,5 μm |
| Toz yönetimi | Su yıkama, standart filtreleme | Yağ filtreleme, daha karmaşık |
| Alternatif olarak EDM | Mümkün değil (iletken değil) | Mümkün (iletken) |
En büyük operasyonel fark soğutucu yönetimidir. Ferrit ve NdFeB arasında aynı makinede geçiş yapıyorsanız, bir soğutucu değişim prosedürüne ihtiyacınız vardır. Ferriti, NdFeB kesiminden kalan artık yağ ile çalıştırmak sorun değil - su bazlı soğutucudaki az miktarda yağ sorun yaratmaz. Ancak ferritten kalan artık su ile NdFeB çalıştırmak risklidir - yeni kesilmiş bir NdFeB yüzeyindeki eser miktarda nem bile oksidasyon sürecini başlatır. Tersine yapmak yerine önce ferriti çalıştırmanızı, ardından durulayıp NdFeB için yağa geçmenizi öneririz.

Tipik Ferrit Kesme Uygulamaları
Motor Ark Segmentleri
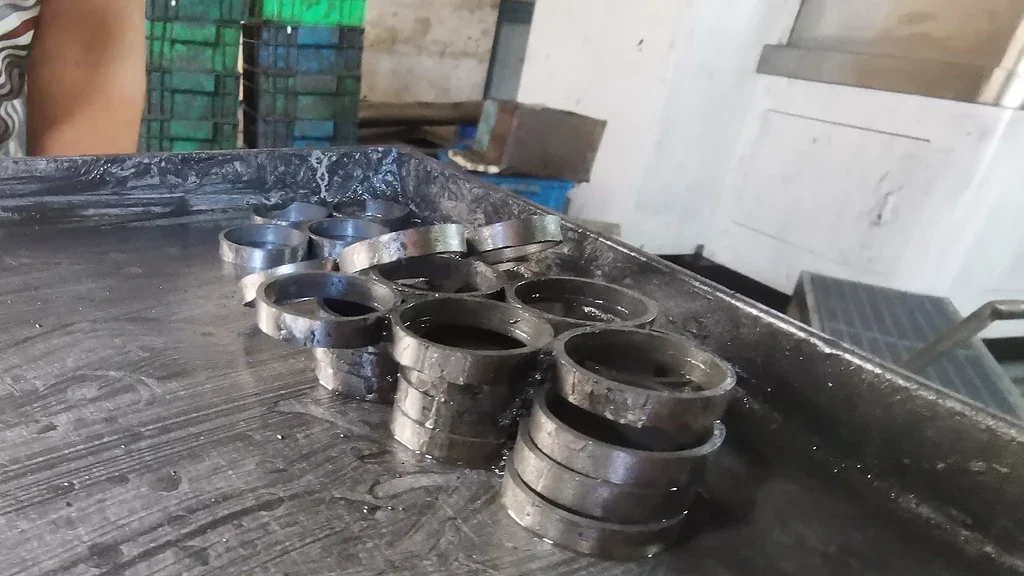
Ferrit işleme için en yüksek hacimli uygulama. Otomotiv silecek motorları, cam kaldırma motorları, HVAC fan motorları ve benzeri uygulamalar, segmentli ferrit ark mıknatıslar kullanır. Bunlar, tutarlı kalınlık (±0,05 mm), motor gövdelerine yapıştırma için temiz kenarlar ve yüksek verimlilik gerektirir. Elmas tel kesme, ilk bloktan segmente dilimlemeyi ele alır, gerekirse son ark profili için taşlama yapılır.
Hoparlör Mıknatısları
Hoparlörler için halka ve disk ferrit mıknatıslar, uygun manyetik devre montajı için düz, paralel yüzeylere ihtiyaç duyar. Tel kesme, tek geçişte gereken paralelliği sağlar, genellikle bıçaklı kesimin gerektirdiği ikincil taşlama adımını ortadan kaldırır.
Sensör Mıknatısları
Konum sensörleri, hız sensörleri ve yakınlık sensörleri için küçük ferrit parçaları. 5 × 3 × 2 mm gibi boyutlarda, elmas telin düşük kesme kuvveti esastır — bu boyutlarda bıçaklı kesim kabul edilemez yonga oranları üretir. Bizim SG20 masaüstü modelimiz bu küçük parça uygulamalarını iyi bir şekilde ele alır ve farklı parça boyutları arasındaki kurulum süresi minimumdur.
Eğitim ve Prototipleme
Araştırma laboratuvarları ve ürün geliştirme ekipleri, manyetik devre deneyleri için sıklıkla özel kesilmiş ferrit numunelerine ihtiyaç duyar. Tel kesmenin esnekliği — takım değişiklikleri olmadan herhangi bir kalınlıkta herhangi bir düz kesim — tek seferlik ve küçük parti işleri için idealdir.
Yaygın Ferrit Kesme Sorunları ve Çözümleri
Kesimden saatler sonra oluşan çatlaklar: Bu neredeyse her zaman artık gerilim salınımıdır. Kesme işlemi temizdir, ancak sinterlenmiş bloktaki artık gerilimler kesimden sonra yeniden dağılarak gecikmiş çatlamaya neden olur. Çözüm: daha düşük sıkıştırma kuvveti kullanın ve son incelemeden önce 24 saat gerilim gevşemesi sağlayın. Gecikmiş çatlama kalıcıysa, sorun sinterleme sürecinin yukarısında olabilir — sinterleme sırasında düzensiz soğutma hızları, kesim sırasında sorunlara neden olan artık gerilimler oluşturur.
Tebeşirli, tozlu kesim yüzeyi: Aşırı tane çekilmesi, genellikle telin kullanışlı ömrünün sona erdiğini veya besleme hızının çok yüksek olduğunu gösterir. Önce telin durumunu kontrol edin — elmas kaplama görünür şekilde aşınmış veya lekeli ise teli değiştirin. Tel taze ise, besleme hızını dakikada 0,5 mm azaltın ve yeniden değerlendirin.
Asimetrik yontulma (bir taraf temiz, diğer taraf yontulmuş): Temiz taraf telin giriş tarafıdır; yontulmuş taraf çıkıştır. Bu, daha yüksek besleme hızlarında normaldir. Belirtilen değerlerin dışındaysa, çıkış bölgesi için besleme hızını azaltın veya çıkış tarafına yapıştırılmış bir feda edilebilir destek plakası kullanın.
Sıkıştırma sırasında iş parçası çatlaması: Ferrit, sadece sıkıştırma basıncının ince boşlukları çatlatabileceği kadar kırılgandır. Yastıklı çeneler (kauçuk veya silikon astarlı) kullanın ve nokta temaslı kelepçelerden kaçının. İnce dilimler için yapışkan montaj, sıkıştırma gerilimini tamamen ortadan kaldırır.
Kesim boyunca tutarsız yüzey kalitesi: Genellikle düzensiz soğutucu kaplamasından kaynaklanır. Soğutucu akışının kesme bölgesinin her iki tarafına da ulaştığından emin olun. Tek taraflı soğutucu beslemesi, termal gradyanlar ve düzensiz talaş tahliyesi, oluşturur, her ikisi de yüzey tutarlılığını etkiler.
Ferrit Kesmeye Başlangıç
Ferrit mıknatıs üretimi için elmas tel kesimini değerlendiriyorsanız, giriş bariyeri NdFeB'ye göre daha düşüktür. Ferritin kimyasal kararlılığı, yağ bazlı soğutucu sistemlere, kesim sonrası yüzey korumasına veya özel temizleme prosedürlerine ihtiyacınız olmadığı anlamına gelir. Temel bir SG20-R su bazlı soğutucu ve standart Soğutucu kontaminasyonu. çoğu ferrit kesme uygulamasını halledecektir.
Sunuyoruz ücretsiz test kesimi süreci değerlendiren müşteriler için — ferrit numunelerinizi bize gönderin, biz de bunları belgelenmiş parametrelerle keselim, böylece sonuçları doğrudan değerlendirebilirsiniz.







