
wafer hattında ve hala dalgalı kesimler ve mikro-çiplenmeden kaynaklanan 15% verim kaybı yaşadık. safir Sorun elmaslar değildi. Tel döngüsünün yapısal tasarımıydı: yanlış gerilim profili, dengesiz kütle dağılımına sahip kötü tasarlanmış bir ek yeri ve kesmeye başladıktan 30 dakika sonra tıkanan, spesifikasyon sayfasında iyi görünen ancak tıkanan grit aralığı. Yapısal parametreleri — geometri, gerilim dağılımı ve ek yeri tasarımı — düzelttiğimizde, aşındırıcı sınıfını değiştirmeden verimimiz %'ye fırladı.
Bu makale, kesim stabilitesini belirleyen üç yapısal faktörü ayrıntılı olarak inceliyor.
sistemler, silikon, safir ve seramik kesim hatlarında gördüğümüz özel sayılar ve hata modları ile. elmas tel döngüsü Elmas Tel Döngüsü Yapısal Tasarımı Kesim Kalitesi İçin Neden Kritik?.

Tel çapı: bu bir kanal kaybı kararıdır
Çekirdek tel çapı, kanal genişliğinizi ve dolayısıyla ne kadar pahalı alt tabakayı toza öğüttüğünüzü doğrudan belirler.
Aralık 0,3 mm ile 3,0 mm arasında değişir, ancak çoğu üretim iki kategoriye girer:.
0,3 mm – 0,8 mm:
Her mikron kanal kaybının gerçek paraya dönüştüğü yarı iletken wafer dilimleme için standart. Monokristal üzerinde 0,3 mm tel 0,8 mm tele kıyasla yaklaşık % malzeme tasarrufu sağlar. Zorluk: 0,5 mm'nin altındaki her şey, normal besleme basıncı altında kırılmaması için 3.500 MPa'nın üzerinde çekme dayanımına ihtiyaç duyar — bu, metalik malzemeler testleri için silikon ASTM E8 standardında belirtilen çekme gereksinimleriyle uyumludur İkincil bir tedarikçiden alınan 3.200 MPa olarak belirlenmiş 0,35 mm'lik bir tel partimiz vardı — onu çekmeden önce bir vardiyada 4 tel kaybettik.. 1,0 mm – 3,0 mm:.
Yapısal ve kanal kaybının verimlilik ve tel ömründen daha az önemli olduğu kalın kesit profilleme için. seramikler, grafit, Grit aralığı: kimsenin bahsetmediği tıkanma sorunu.
elektro kaplama döngüleri
İçin , grit aralığı, kesiminizin temiz çalışıp çalışmayacağını veya termal birikimden dolayı durup durmayacağını belirler. (Elektro kaplama işlemi de burada büyük rol oynar — kaplama parametrelerinin grit dağılımını nasıl kontrol ettiğini, üretim süreci genel bakışımızda açıklıyoruz.) Çoğu satın alma hatasının yapıldığı yer burasıdır — daha yoğun grit kağıt üzerinde daha iyi görünür ("daha fazla elmas = daha iyi kesim", değil mi?), ancak pratikte:.Çok yoğun → talaş tahliye edilemez → soğutma kanalları kaybolur → termal birikim → iş parçası mikro-çatlaması. Grit aralığı belirli bir alt tabaka için kritik boşluk eşiğinin altına düştüğünde, yüzey sıcaklıklarının 10 saniyeden kısa sürede 45°C'den 120°C'nin üzerine çıktığını ölçtük.
Çok seyrek → bireysel taneler aşırı yük alır → hızlandırılmış çekilme → tel yamalar halinde kel kalır. Bunu kesim yüzeyinde aralıklı "titreme" olarak göreceksiniz.
Tatlı nokta, tamamen ne kestiğinize ve soğutma akış hızınıza bağlıdır. Su bazlı soğutucu ile 2-3 L/dak hızında silikon için, orta yoğunlukta aralık (yaklaşık -60% kapsama alanı) bize tutarlı bir şekilde en iyi dengeyi sağladı. Bunu doğru yapmak, elmas tel döngüsü yapısal tasarımı için temeldir — ve tel seçimi sırasında en sık göz ardı edilen parametredir.
Yuvarlak tel döngüsü ve şerit testere: kesit geometrisi neden önemlidir.
Elmas tel döngüleri yuvarlak bir kesite sahiptir — ve bu rastgele değildir. Yuvarlak tel makaralar üzerinde sorunsuz hareket eder, aşınmayı çevre boyunca eşit olarak dağıtır ve yaklaşma açısına bakılmaksızın etkili bir şekilde keser. Yönetilecek bir yönelim, mücadele edilecek bir bükülme yoktur.
En yakın yapısal karşılaştırma, düz, şerit benzeri bir bıçak kullanan elmas şerit testeredir. Şerit testereler, daha geniş kesme kenarı sayesinde tek yönde agresif malzeme kaldırabilir, ancak ödünleri önemlidir: daha geniş kanal (tel döngüleri için tipik olarak 0,35-1,0 mm'ye karşılık 1,5-3 mm), daha yüksek malzeme israfı ve daha kaba yüzey kalitesi. Şerit testereler ayrıca dar yarıçapları takip edemez veya kontur kesimleri yapamaz — bıçağın sertliği sizi düz veya hafif eğimli profillerle sınırlar.
Safir, silikon ve gelişmiş seramikler gibi sert ve kırılgan malzemeler için, yuvarlak tel döngüsü önemli olan her metrikte kazanır: daha dar kanal, daha düşük kesme kuvveti, daha iyi yüzey bütünlüğü ve karmaşık geometrileri kesme yeteneği. Şerit testereler, kanal kaybının kabul edilebilir olduğu ve verimliliğin öncelikli olduğu yumuşak malzemelerin büyük bloklarının kaba kesimi için hala yerindedir — ancak hassas işler için rekabet yoktur.
Grit çıkıntı yüksekliği: maruz kalan elmas avantajı.
Sonsuz elmas tel döngülerinin geleneksel makara tabanlı elmas telden temel olarak farklı olduğu yer burasıdır. Geleneksel makara-makara telde, elmas parçacıklar nikel kaplamanın içine gömülüdür — çoğu kapsüllenmiş, sadece uçları dışarı çıkacak şekilde. Tel yüksek hızda kilometrelerce uzunlukta üretildiği için kaplamanın her parçacığı sıkıca tutması gerekir.
Sonsuz döngü tel, farklı bir yaklaşım kullanır: elmaslar, parçacıklar doğrudan maruz kalacak şekilde yüzeye elektro kaplanır — "çıplak grit" veya açık kaplama dediğimiz şey. Polihedral elmas kristaller, keskin kenarları ve yüzeyleri iş parçasına tam olarak erişilebilir olacak şekilde nikel tabakasının üzerinde oturur. Sonuç, ilk temastan itibaren temelde daha agresif bir kesimdir.
Buradaki kritik parametre.
çıkıntı yüksekliği — elmas kristallerinin nikel bağ yüzeyinin ne kadar üzerine uzandığıdır. Bu, bir testere bıçağındaki "diş yüksekliği"nin işlevsel eşdeğeridir. Çok düşük → elmaslar iş parçasına giremez → tel kesmek yerine kayar (“parlatma”) → besleme kuvvetini artırırsınız → tel sapar ve gezinir.
Çok yüksek → yetersiz mekanik ankraj → elmaslar kesme yükü altında çekilir → hızlı grit kaybı ve erken tel arızası yaşarsınız.
Çıkıntıyı yaklaşık olarak elmas parçacık çapının -50'si civarında hedefleriz. 40 μm elmas için bu, bağ hattının üzerinde 12-20 μm maruz kalan kristal anlamına gelir. Bu, parçacığı binlerce kesme döngüsü boyunca tutmak için yeterli nikel tutuşu bırakırken, verimli malzeme kaldırma için yeterli kesme kenarı maruz kalır. Bu dengeyi doğru ayarlamak, elmas tel döngüsü yapısal tasarımının daha az belirgin yönlerinden biridir — tipik bir spesifikasyon sayfasında görünmez, ancak telin ilk saatten itibaren agresif kesip kesmediğini veya bir "alışma" periyoduna ihtiyaç duyup duymadığını belirler.
Elmas tanecik çapının kabaca -50“si kadar bir çıkıntı hedefliyoruz. 40μm elmas için bu, bağ çizgisi üzerinde 12-20μm'lik maruz kalmış kristal anlamına gelir. Bu, binlerce kesme döngüsü boyunca taneciği tutmak için yeterli nikel tutuşu sağlarken, verimli malzeme kaldırma için yeterli kesme kenarının maruz kalmasını sağlar. Bu dengeyi doğru ayarlamak, elmas tel döngü yapısı tasarımının daha az belirgin yönlerinden biridir — tipik bir spesifikasyonda görünmez, ancak telin ilk saatten itibaren agresif kesip kesmediğini veya bir ”alışma" periyoduna ihtiyaç duyup duymadığını belirler.
Uygulama örneği
İyi sonuçlar aldığımız bir konfigürasyon: 1,27 mm çapında, orta yoğunlukta elektro kaplama grenli, yoğun silikon külçeleri ve alümina seramikleri kesiyor. 1,27 mm'lik çekirdek, standart besleme hızlarında (alümina üzerinde tipik olarak 2-10 mm/dak çalışırız) sapmaya direnmek için yeterli sertlik sağlar ve gren aralığı, silika tozunu temizlemek için su bazlı soğutucunun akması için yeterli kanal bırakır. Bu konfigürasyonu bir üretim hattında 6 ay boyunca çalıştırdık — gren aşınması değiştirme gerektirmeden önce ortalama tel ömrü 180 saatti.
Gerilim Dağılımı Neden Düşündüğünüzden Daha Fazla Önemlidir?
Tel geometriniz mükemmel olsa bile, kötü gerilim kesmeyi bozar. Herhangi bir elmas tel döngü yapısı tasarımında, gerilim dağılımı, araştırdığımız “açıklanamayan” yüzey bitirme sorunlarının en yaygın temel nedenidir. (Gerilim varyansının yorulma gerilimi ve ömrü üzerindeki etkilerini daha ayrıntılı olarak ele alıyoruz gerilim dağılımı ve yorgunluk analizi.)
Tel gerilimi nasıl çalışır
Döngü, tipik olarak 40 m/s'nin üzerindeki hızlarda tahrik ve kılavuz makaralar üzerinde çalışır — makinelerimiz bazı konfigürasyonlarda 85 m/s'ye kadar çıkabilir. Gerilim, kesme bölgesini rijit tutar — dirence çarptığında telin iş parçasından uzağa yaylanmasını önleyen şey budur. (Makaraların hizalanması ve hız kararlılığı da kritik bir rol oynar — bunu ele alıyoruz döngü sistemlerinde titreşim ve hizalama kontrolü.)
Bir gitar teli gibi düşünün: düzgün gerilim = temiz titreşim modu = düz kesim. Düzensiz gerilim = tel yanal olarak titrer = kanalınız sapar.
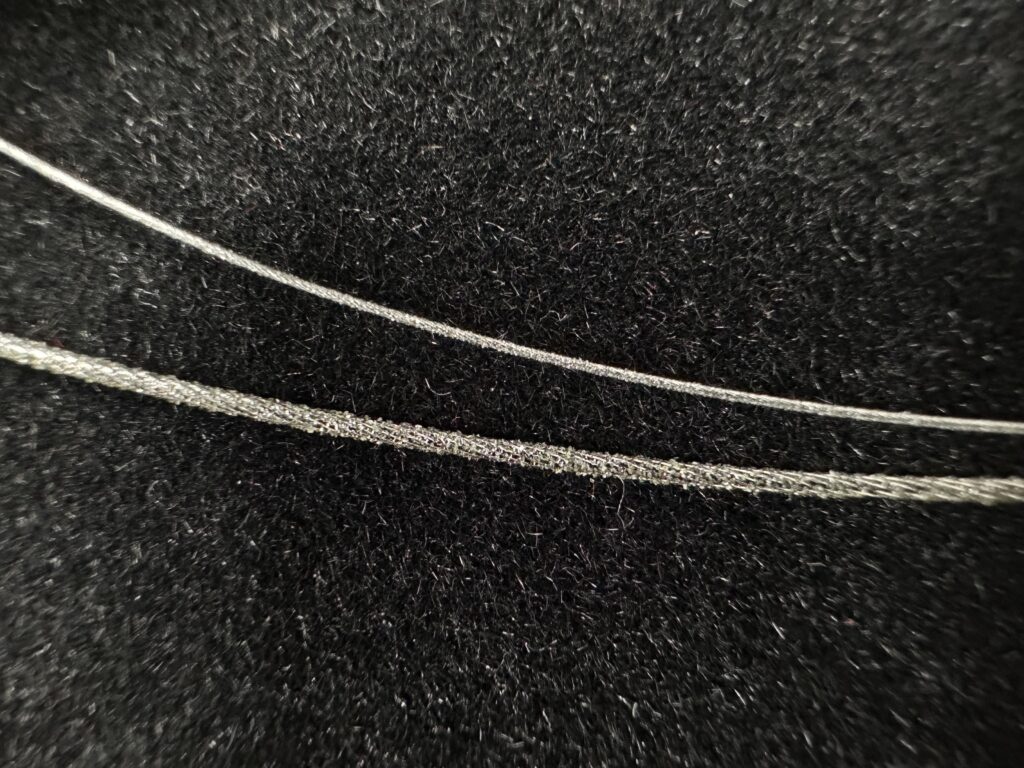
Gerilim eşit olmadığında ne olur
Yeterince kesme hattını ayıklayarak arıza modlarını kategorize ettik:
Tel sapması (yılanlama): Erken kopma:.
Lokalize gerilim sivri uçları, telin akma dayanımını aşar. Tel aşınmaz — kopar. Telleriniz tutarlı bir şekilde yaklaşık olarak aynı saatte (örneğin, 50 saat) kopuyorsa, bu normal aşınma değil, gerilim yoğunlaşma noktasındaki yorgunluktur. Yama şeklinde aşınma:.
Halkanın bazı bölümleri kesmek yerine sürüklenerek, kaplanmış elmasları düzensiz bir şekilde sıyırır. Kaplanmış bölümlerin yanında parlak çıplak metal yamaları göreceksiniz. Bu, kaplama kalitesi sorunu değil, bir gerilim sorunudur. Sayılar neye benziyor?.
İyi Tel Halkası
| Metrik | Ucuz Tel Halkası | Gerilim varyansı (dinamik) | Neden Önemlidir? |
|---|---|---|---|
| >3%, yüzeylerde görünür tel sapmasına neden olur | Görünür tel sapmasına neden olan > | 5% – 10% | Titreşim genliği |
| Test yöntemi de önemlidir. Statik gerilim ölçümü (tel çekme tezgahı üzerinde) dinamik sorunları yakalamaz. Tel, dijital gerilim izleme özelliğine sahip dönen bir düzenekte çalışma hızında test edilmelidir — kalibrasyon prosedürlerini bizim | > 0,15 mm | Kanal izleme hatasıyla doğrudan ilişkilidir | Gerilme kırılması oranı |
| 100 saat başına < %0,11 | 100 saat başına > %2,01 | Her kopma = 30-60 dakika duruş süresi + potansiyel iş parçası kaybı | 300μm waferlarda TTV |
adresinde ele alıyoruz. Tedarikçiniz dinamik gerilim verisi sağlayamıyorsa, bu bir uyarı işaretidir. tel gerilim kalibrasyon kılavuzumuzda. Birleşim Halkası Ömrünü Nasıl Etkiler?.
Birleşim, telin kapalı halkayı oluşturmak üzere iki ucunun bağlandığı yerdir. Elmas tel halkası yapısı tasarımında, burası yapısal olarak en kritik noktadır — ve birleştirme teknolojisi göreve uygun değilse, çoğu felaketle sonuçlanan arızanın başladığı yer burasıdır.
Denge sorunu.
40+ m/s hızda, birleşimdeki herhangi bir kütle veya sertlik değişimi hız tümseği gibi davranır. Birleşim bölümü kesme bölgesinden her geçtiğinde, bir mikro darbe oluşturur. Kırılgan alt tabakalarda, bu darbeler kesme yüzeyinde periyodik izler olarak ortaya çıkar — halka çevresine tam olarak karşılık gelen eşit aralıklı çizgiler.
Düzgün tasarlanmış bir birleşim, telin geri kalanıyla aynı birim uzunluk başına kütleyi ve esnekliği korur. Tel boyunca parmağınızı gezdirerek birleşimi hissetmemelisiniz (evet, bunu gelen denetimde hızlı bir kontrol olarak yaptık). Fark edilir bir tümsek veya sert nokta varsa, birleştirme teknolojisi en temel gereksinimini karşılayamamıştır.
Birleştirme yöntemi, çoğu mühendisin fark ettiğinden daha önemlidir. Kısa süreli bile olsa ısı üreten bir birleşim, ana telin metalurjisini değiştirir: değişen sertlik, azalan yay özellikleri, hızlandırılmış yorgunluk. Erken geliştirme aşamamızda yüzlerce halkanın arıza verilerini izledik ve birleşimin, erken kopma vakalarının 'ından fazlasında arıza kaynağı olduğunu gördük. Bu, kendi özel soğuk birleştirme teknolojimizi geliştirmemize neden oldu, bu da ısı girişini tamamen ortadan kaldırır. Sonuç, metalurjik değişiklik olmayan, lokalize zayıf nokta olmayan ve aynı makinede ve uygulamada geleneksel kaynaklı halkalara göre yaklaşık 3 kat daha uzun yorgunluk ömrüne sahip bir birleşim bölgesidir. (Birleşim yöntemleri ve farklı yaklaşımların nasıl karşılaştırıldığı hakkında ayrıntılar için bkz. bizim.
Birleşim kalitesini değerlendirirken nelere dikkat etmeli Gelişimimizin başlarında, birleştirme yönteminin hizmet ömrünün tek en büyük belirleyicisi olduğunu öğrendik. Kötü birleştirmelere sahip döngüler, vakaların 'ından fazlasında birleştirmede arızalandı — tel ve kaplamanın ne kadar iyi olduğundan bağımsız olarak. (Kaynakta, kaynak, sıkma ve mekanik kilitleme dahil olmak üzere sektörde kullanılan birleştirme yöntemlerinin daha derin bir karşılaştırması için,.)
Endüstri standardı: bir birleşim, ana telin çekme kopma yükünün en az -90'ını korumalıdır. 1.000 N olarak derecelendirilmiş 1,0 mm'lik bir tel için, birleşimin minimum 850-900 N tutmasını bekleyin. 'in altındaki her şey, partiyi reddetme gerekçesidir.
Gelen denetim için iki yöntem size en net resmi verir:.
Yıkıcı çekme testi:
Parti başına 3-5 halka örnekleyin, kopana kadar test edin. Kırılma kuvvetini kaydedin ve birleşme yerinde mi yoksa ana telde mi koptuğunu not edin. Tutarlı bir şekilde birleşme yerinde kopuyorsa, bu normaldir — soru marjdır. Boyutsal ve görsel inceleme:.
Birleşim tekdüzeliğini kontrol etmek için 50-100x büyütmeyle dijital mikroskop. Birleşimdeki dış çap, telin nominal çapının %5'i dahilinde olmalıdır — ana telden belirgin şekilde daha kalın bir birleşim, yüksek hızda izleme sorunları yaratacaktır. Bu, benzer boyutsal tolerans ilkelerini takip eder ISO 17636 radyografik test kılavuzları birleşim denetimi için. (Yorgunluk testini nasıl yaptığımız ve ömür eğrileri oluşturduğumuz hakkında ayrıntılar için bkz. Elmas Tel Halkası Yapı Tasarımını Uygulamanıza Nasıl Uygun Hale Getirirsiniz elmas tel döngülerinin test edilmesi ve hizmet ömrü.)
Evrensel bir elmas tel yoktur. İşte alt tabakalara göre özellikleri eşleştirme konusunda öğrendiklerimiz. (Hala geleneksel doğrusal telden sonsuz halkalara geçip geçmeme konusunu değerlendiriyorsanız, bizim
halka vs geleneksel tel performans karşılaştırması maliyet ve bakım ödünleşmelerini kapsar.) Yüksek aşındırıcı malzemeler (grafit, yeşil seramikler):
Geniş grit aralığı kritiktir — bu malzemeler büyük miktarda ince toz üretir. Aşınmaya dayanıklı nikel bağ ile eşleştirin. Bizim üzerimizde çalışan bir grafit kesme hattımız vardı standart teli 40 saatte tüketiyordu; yüksek sertlikte bağ formülüne geçmek ömrü 120 saate çıkardı. SV60-60 Ultra sert, kırılgan malzemeler (safir, SiC):.
Daha küçük çaplı tel (safir için 0,5-0,65 mm) yoğun ince grit ile. Gerilim kontrolü pazarlık konusu değildir — %3'lük gerilim varyansı bile kesme giriş/çıkış noktalarında mikro yongalanmaya neden olur. Önceden gerilmiş, gerilimi giderilmiş tel çekirdekleri için ek bütçe ayırın. Silikon yüzey dilimleme:.
Kerf kaybı optimizasyonunun en çok önem kazandığı yer burasıdır. Makinenizin güvenilir bir şekilde gerilim uygulayabileceği kadar ince gidin (modern çok telli testeryeler için tipik olarak 0,3-0,5 mm). Yeterli akış hızında su bazlı soğutucu ile orta grit yoğunluğu. Yaygın Arıza Modları ve Bunlarla Başa Çıkma Yolları.
Tel tutarlı bir şekilde yaklaşık 50 saatte kopuyor:
Bu, birleşme yerindeki yorgunluk arızasıdır. İki şeyi kontrol edin: (1) birleşme boyutsal olarak tekdüze mi? Düzensiz kütle dağılımına sahip bir birleşim gerilimi yoğunlaştırır ve çatlamayı başlatır — bu, kötü uygulanan kaynaklar veya düşük kaliteli mekanik birleşimlerle yaygındır. (2) Makara çaplarınız telin minimum bükülme yarıçapı için yeterince büyük mü? Tel ömrünü oranında azaltan yetersiz kılavuz makaralara sahip makineler gördük. Daha eksiksiz bir teşhis kontrol listesi için bkz. bizim
Kesme yüzeyi periyodik "basamaklar" veya yönlü izler gösteriyor: sorun giderme kılavuzumuz.
Klasik gerilim dağılımı sorunu. Tel yılan gibi hareket ediyor. Önceden gerilmiş, gerilimi giderilmiş çekirdeklere yükseltme genellikle bunu ortadan kaldırır. Makinenizin gerilim kontrol sistemini de kontrol edin — gerdirme kolundaki aşınmış rulmanlar, makine yeni olduğunda orada olmayan %5-10“luk bir varyans ekleyebilir.
Klasik gerilim dağılımı sorunu. Tel yılan gibi kıvrılıyor. Ön gerilmeli, gerilim giderilmiş çekirdeklere geçiş yapmak bunu genellikle ortadan kaldırır. Makinenizin gerilim kontrol sistemini de kontrol edin - gerdirme kolundaki aşınmış rulmanlar, makine yeni olduğunda olmayan %5-10'luk bir sapma getirebilir.
Tel “camlaşır” ve 20-30 dakika sonra kesmeyi durdurur:
Aşındırıcı çıkıntı yüksekliği çok düşüktür - maruz kalan elmaslar nikel bağın içine gömülmüştür veya kaplama en başından beri çok kalındı. Bu bir tel kalitesi sorunu olabilir, ancak önce soğutucu konsantrasyonunuzun çok yüksek olup olmadığını kontrol edin - aşırı yağlayıcı, çıkıntı yeterli olsa bile maruz kalan elmas yüzeylerini kaplayabilir ve camlaşma belirtilerini tekrarlayabilir.
Bu Parametreleri Üretimde Nasıl Kontrol Ediyoruz
Yukarıdaki yapısal faktörler - geometri, gerilim, bağlantı kalitesi - sadece teorik değildir. Her üretim partisinden izlediğimiz kesin elmas tel döngü yapısı tasarım parametreleridir.
Gerilim testi: Her döngü, sevkiyat öncesinde çalışma hızında dinamik bir gerilim düzeneğinden geçer. %2'nin üzerindeki sapmaları reddediyoruz. Yalnızca statik tezgah testi, 40+ m/s'de ortaya çıkan sorunları yakalayamaz, bu nedenle üç yıl önce kapalı döngü dijital izlemeye yatırım yaptık. Kalite kontrol sürecimize maliyet ekledi, ancak müşteri tel kopması şikayetleri 'den fazla düştü.
Birleşim kalite kontrolü: Her bir birleşim, çapın ana telin 'i içinde kalmasını sağlamak için boyutsal olarak doğrulanır ve her parti tahribatlı çekme testinden geçer. Test raporunda örneklem büyüklüğünü, ortalamayı ve standart sapmayı yayınlıyoruz. Bir birleşim, ana telin çekme mukavemetinin 'ine ulaşmazsa, halka hurdaya ayrılır.
Aşındırıcı tanecik aralığı ve çıkıntı kontrolü: Kaplama yoğunluğu ve elmas çıkıntı yüksekliği, otomatik optik denetimle hat üzerinde izlenir. Tüm halka uzunluğu boyunca aralığı hedef değerin ±%5“i içinde tutarız ve çıkıntı yüksekliğinin parçacık boyutuna göre 30-50 mikron penceresi içinde kaldığını doğrularız. Bu tutarlılık, aralıklı kesme sorunlarına neden olan ”sıcak noktaları“ ve ”kel yamaları" önler ve telin kırılma süresi olmadan ilk temastan itibaren agresif bir şekilde kesilmesini sağlar.
Bu makalede açıklanan arıza modlarından herhangi biriyle - tel sapması, erken kopma, sırlanma - uğraşıyorsanız, mevcut tel özelliklerinizi ve kesme parametrelerinizi bize göndermekten çekinmeyin. Düzinelerce kesme hattının sorunun tel mi, makine kurulumu mu, yoksa her ikisi mi olduğunu teşhis etmelerine yardımcı olduk.
Bu ayrım önemlidir. Araştırdığımız “tel kalitesi” şikayetlerinin yaklaşık 'ı makine tarafı sorunları - aşınmış kasnak rulmanları, yetersiz soğutma sıvısı akışı veya kalibrasyondan sapmış gerdirme sistemleri - olarak ortaya çıkıyor. Gerçek sorunu düzeltmenize yardımcı olmayı, ihtiyacınız olmayan tel satmaktan tercih ederiz.
Elmas halka mühendisliğimiz hakkında daha fazla bilgi edinin.
İlgili Elmas Tel Döngüsü Kaynağı
Tam mühendislik genel bakışı için lütfen elmas tel döngüleri ana kılavuzumuzu ziyaret edin.







