
Geleneksel elmas tel kesme işlemlerinde operatörler, kesme parametrelerini ayarlamak için tarihsel olarak yıllarca süren deneyimlerine, sezgilerine ve manuel gözlemlerine güvenmişlerdir. Ancak, özellikle silisyum karbür (SiC), safir ve kuvars gibi malzemeleri işleyen endüstriler daha sıkı mikron düzeyinde toleranslar talep ettikçe, bu “kara kutu” operasyonel modeli hızla eskimektedir. Modern üretim, her kritik parametrenin gerçek zamanlı olarak izlenmesi, verilerin konuşması ve karar verme sürecine rehberlik etmek için Yapay Zeka (AI) kullanılmasıyla “beyaz kutu” şeffaflığı gerektirir. süreç izleme veri kontrolü yüksek verimli, düşük maliyetli ve yüksek verimli üretim için kritik temel haline gelmektedir.
Reaktif bir yaklaşımdan proaktif, öngörücü bir modele geçerek, veriye dayalı karar verme hem verimliliği hem de ürün verimini önemli ölçüde artırabilir. AI kontrolü ve otomatik telafinin entegrasyonu artık bir lüks değil, genellikle gizli malzeme israfına ve ekipman yorgunluğuna yol açan eski “deneyimsel” tekniklerin tam tersine bir zorunluluktur.

Gerçek Zamanlı İzleme Neden Gereklidir?
Endüstri 4.0'a geçiş, elmas tel kesme ekipmanlarının çalıştırılmasının artık sadece mekanik bir görev olmadığı; son derece karmaşık, sürekli bir veri alışverişi süreci olduğu anlamına gelir. Geleneksel operasyonların sınırlamaları, gerçek zamanlı izlemeyi ticari olarak hayati kılmaktadır.
Geleneksel “Kara Kutu” Operasyonlarının Maliyeti
Gerçek zamanlı veri görünürlüğü olmadan çalışmak, üretim tesisleri için ciddi, genellikle ölçülemeyen cezalara yol açar:
- Operatör Deneyimine Aşırı Güvenme: Objektif veri olmadan, farklı operatörler aynı malzeme için çok farklı parametreler ayarlayacaktır. Bu standardizasyon eksikliği, çeşitli vardiyalarda tutarlı bir şekilde optimum kesme koşullarını tekrarlamayı neredeyse imkansız hale getirir.
- Gecikmiş Sorun Tespiti: Geleneksel bir kurulumda, operatör yüzey kalitesinin bozulmasını veya Toplam Kalınlık Varyasyonu (TTV) sorunlarını görsel olarak tespit edene kadar önemli miktarda hurda üretilmiş olur. Dahası, tel kopması genellikle aniden ve uyarı vermeden meydana gelir, bu da feci takım arızasına yol açar. Kılavuz tekerlek aşınması gibi ekipman aşınması, büyük bir kusura neden olana kadar fark edilmez.
- Gizli Maliyet Artışları: “Kara kutu”nun sonuçları yüksek hurda oranları (genellikle %3 ile %8 arasında değişir), deneme yanılma sorun giderme nedeniyle uzayan kesinti süreleri ve gereksiz yere sık tel değişimidir. Operatörler genellikle değerli kaynakları israf ederek, “güvende olmak için” pahalı sonsuz elmas tel döngülerini erken atarlar.
Gerçek Zamanlı İzlemenin Üç Temel Değeri
Sağlam bir izleme mimarisinin uygulanması, üç farklı ticari ve operasyonel değer sağlar:
Değer 1: Öngörücü Bakım
Bir arıza beklemek yerine, sensörler mikro anomalileri tespit eder. Örneğin, tel geriliminde ilerleyici bir düşüş, yaklaşan bir arızayı gösterir. Bunu erken yakalayarak, operatörler 2 saatlik acil kurtarma gerektiren ani bir kopma yerine 15 dakikalık bir tel değişimi planlayabilirler. Ekonomik olarak, bunu erken tespit etmek, yalnızca kesinti süresi açısından olay başına binlerce dolar tasarruf sağlar. Doğru hat değişim maliyeti optimizasyonu yalnızca bu öngörücü yetenekle mümkündür.
Değer 2: Adaptif Parametre Optimizasyonu
Sensörler sürekli olarak kesme yükünü, sıcaklığı ve yüzey kalitesini ölçer. AI modelleriyle entegre edildiğinde, sistem besleme hızlarını, doğrusal tel hızlarını ve gerilimi otomatik olarak ayarlar. Sonuç, insan müdahalesi olmadan optimum zirvesini otomatik olarak sürdüren bir Malzeme Kaldırma Oranı (MRR) olur. Fabrikalar, verimlilikte -25'lik bir artış ve hurda oranlarında -60'lık bir azalma bekleyebilir.
Değer 3: İzlenebilirlik ve Sürekli İyileştirme
Her bir kesme partisi kapsamlı bir veri günlüğü oluşturur. Süreç mühendisleri, hangi parametre kombinasyonlarının en iyi sonuçları verdiğini tam olarak belirlemek için bu günlükleri analiz edebilir. Bu, yeni malzemelerle deney yapmak için ampirik bir temel oluşturur ve işletme için kalıcı, dijitalleştirilmiş bir “Süreç Bilgi Tabanı” oluşturur.
Anahtar Sensörler ve İzleme Metrikleri
Etkili veri kontrolü sağlamak için fiziksel katman, yüksek düzeyde duyarlı, endüstriyel sınıf sensörlerle donatılmalıdır.
Anahtar Sensör Kontrol Listesi
Aşağıda, standart elmas tel kesme ekipmanını akıllı bir işleme merkezine dönüştürmek için gereken temel sensörlerin bir dökümü bulunmaktadır.
Tablo 1: Anahtar Sensör Kontrol Listesi – [Alt Metin: Gerilim, sıcaklık ve yük sensörleri dahil olmak üzere süreç izleme veri kontrolü için anahtar sensörler, fiyatlandırma ve doğrulukla birlikte]
| Sensör Tipi | İzleme Metriği | İşlev / Amaç | Doğruluk Gereksinimi | Tipik Fiyat Aralığı (USD) |
|---|---|---|---|---|
| Gerilim Sensörü | Tel Gerginliği (N) | Tel aşınmasını, gerilim kaymasını tespit eder ve tel kopma uyarıları sağlar. | ±5 N | 500 $ – 1.000 $ |
| Sıcaklık Sensörü | Tel Çıkış Sıcaklığı (℃) | Soğutma verimliliğini değerlendirir ve tel/malzemede termal hasarı önler. | ±2 ℃ | 200 $ – 500 $ |
| Titreşim İvmeölçeri | Mekanik Titreşim Spektrumu | Kılavuz tekerlek aşınmasını, mil dengesizliğini ve yatak bozulmasını tespit eder. | ±10% | 000 $ – 2.000 $ |
| Yük Hücresi | Kesme Yükü (kN) | Kesme stabilitesini ve elmas telin keskinliğini/durumunu teşhis eder. | ±2% | $800 – $1.500 |
| Çevrimiçi Pürüzlülük Ölçer | Yüzey Pürüzlülüğü Ra (μm) | Gerçek zamanlı kalite izleme ve aşındırıcı parçacık durumu değerlendirmesi. | ±0,1 μm | $5.000 – $8.000 |
| Akış Ölçer | Soğutucu Akışı (L/dak) | Sistem tıkanıklıklarını tespit eder, yağlama verimliliğini değerlendirir. | ±3% | $300 – $600 |
Temel İzleme Metrikleri ve Anlamları
Normalin neye benzediği tanımlanmadan veri toplamak işe yaramaz. Gerçek zamanlı olarak izlenen 6 kritik metrik şunlardır:
Tablo 2: Altı Temel İzleme Metriği – [Alt Metin: Kesme işleminde gerilim stabilitesi ve MRR tutarlılığı dahil olmak üzere süreç izleme verileri kontrolü için altı kritik metrik]
| Metrik | Tanım | Hedef / İdeal Aralık | Teşhis Sinyali |
|---|---|---|---|
| Tel Gerilim Stabilitesi | Gerilim dalgalanmalarının standart sapması. | <10 N (0 N referans değerinde). | 20 N'den büyük dalgalanmalar kılavuz tekerlek aşınmasını veya servo motor arızalarını gösterir. |
| Tel Çıkışındaki Sıcaklık | Kesme bölgesinden çıkan telin sıcaklığı. | <50℃ (soğutucu girişi), <45℃ (soğutucu çıkışı). | Sıcaklık >55℃ yetersiz soğutmayı gösterir; tel ömrü hızla azalacaktır. |
| Kesme Yükü Eğilimi | Birim zaman başına yük değişim oranı. | ± dahilinde kararlı yük. | Yavaş yavaş artan bir yük, telin köreldiğini veya aşındırıcıların döküldüğünü gösterir. |
| Gerçek Zamanlı Yüzey Pürüzlülüğü | Ölçülen her 10 numunenin ortalama Ra değeri. | Ra < 0,8 μm (silikon gofretler için). | Yavaş yavaş artan Ra, hızlanmış aşındırıcı aşınmasını işaret eder; tel değişimi gerekir. |
| Ekipman Çalışma Süresi | (Toplam Süre – Kesinti Süresi) / Toplam Süre. | >. | Makine durmalarının sıklığını, süresini ve temel nedenini izlemek için kullanılır. |
| MRR Tutarlılığı | Gün içi MRR için değişim katsayısı. | <5%. | Süreç kararlılığını ve oldukça öngörülebilir ürün verimlerini gösterir. |
Sensör Entegrasyon Mimarisi
Fiziksel kesimden otomatik yanıta veri akışı katı bir hiyerarşiyi takip eder. Gerçek parametre optimizasyon otomasyonu bu düşük gecikmeli işlem hattına dayanırken, termal anomaliler hassas sıcaklık izleme ve termal yönetim yönlendirmeye dayanır:
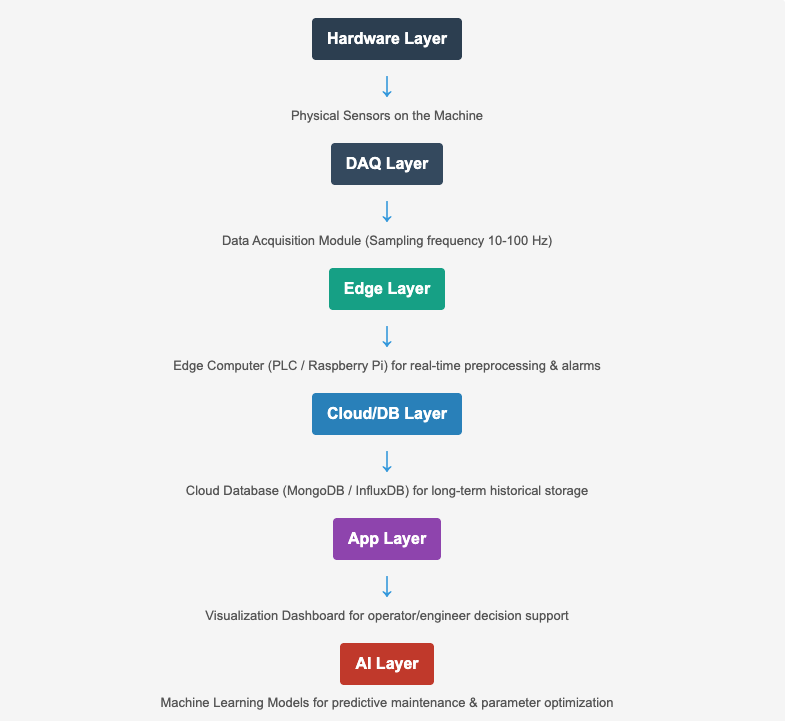
Veri Tabanlı Otomatik Parametre Kontrolü
Veri toplamanın nihai amacı, döngüyü kapatmaktır; bu da makinenin bir kusur oluşmadan önce kendini düzeltmesine olanak tanır.
Kapalı Döngü Kontrol Sistemi Prensipleri
Geleneksel açık döngü sisteminde, bir operatör parametreleri ayarlar, kesimi gerçekleştirir, sonucu manuel olarak gözlemler ve ayarlamalar yapar. Bu döngü saatler sürer. Yapay zeka destekli modern bir kapalı döngü sisteminde süreç izleme veri kontrolü, sensörler, gerçek zamanlı verileri bir yapay zeka karar motoruna besler; bu motor milisaniyeler içinde otomatik olarak mikro ayarlamalar yapar.
Üç Tipik Otomatik Kontrol Senaryosu
Senaryo 1: Adaptif Gerginlik Kontrolü
- Akış İzleme: Sistem, ayar noktasının 10N altında tel gerginliği tespit eder.
- Eylem: PLC, gerginliği artırmak için servo motora anında komut verir. Sistem 5 saniye içinde yeniden ölçüm yapar. Hedefe ulaşılmazsa, gerginliği tekrar artırır veya kılavuz aşınması için bir teşhis uyarısı tetikler.
- Fayda: Geleneksel manuel ayarlama 30 dakikalık reaksiyon süresi gerektirir. Otomatik kontrol, sıfır insan müdahalesiyle 30 saniye sürer. Gerginlik dalgalanmaları ±20N'den ±5N'ye düşer, sonsuz tel ömrünü -20 uzatır.
Senaryo 2: Sıcaklık Geri Beslemeli Besleme Ayarı
- Akış İzleme: Tel çıkış sıcaklığı 50℃'yi aşıyor.
- Eylem: Yapay zeka algoritması temel nedeni teşhis eder. Soğutucu akış düşük mü? Pompa çıkışını artırır. Besleme hızı çok mu agresif? Besleme hızını otomatik olarak %5 azaltır.
- Fayda: Elmas telin aşırı ısınmasını ve yumuşamasını önler. Yüzey altı hasarının (SSD) derinleşmesini önleyerek verimi artırır.
Senaryo 3: Tahmine Dayalı Tel Değişimi Uyarıları
- Akış İzleme: Doğrusal bir regresyon modeli, tel gerginliği tutma kapasitesinin günlük düşüş eğilimini izler.
- Eylem: Eğilim çizgisi, telin 72 saatlik geçerli ömrü kaldığını tahmin eder. Sistem programı kalan 48 saatlik işi gösterdiğinde, bir ön uyarı tetikler.
- Fayda: Operatörler, planlanmış bir parti aralığında değişimi planlayarak plansız kesintisiz çalışmayı sıfırlar. Ani kopmalar ayda 2-3 kereden neredeyse sıfıra düşer.
Yapay Zeka Modeli Eğitimi ve Optimizasyonu
Yapay zekayı uygulamak anlık değildir. Aşamalı bir yaklaşım gerektirir:
- Başlangıç (1-3 Ay): Farklı malzemeleri (örn. SiC, kuvars), kalınlıkları ve tel hızlarını kapsayan 100'den fazla tam kesme döngüsü boyunca temel verileri toplayın.
- Orta Vade (3-6 Ay): Mevcut sensör girdilerine dayalı olarak optimal sonraki adım ayarlamalarını tahmin etmek için geçmiş verileri kullanarak karar ağaçlarını veya sinir ağlarını eğitin.
- Uzun Vade (>6 Ay): Sürekli öğrenme, modelin süreç kayması gibi değişikliklere uyum sağlamasına olanak tanır, örneğin değişen tel tedarikçileri.
Tablo 3: İyileştirme Karşılaştırması (Geleneksel vs. Yapay Zeka Kontrolü) – [Alternatif Metin: Kesme metrikleri için süreç izleme verileri kontrolü kullanılarak geleneksel ve yapay zeka kontrolü iyileştirmeleri]
| Metrik | Geleneksel Yöntem | Yapay Zeka Kontrollü | İyileştirme |
|---|---|---|---|
| Operatör Müdahalesi | Günde 4-6 kez | Haftada 0-1 kez | ↓ |
| Plansız Kesinti | Haftada 2-4 saat | Haftada 0,5 saat | ↓ |
| Tel Değişimi Sıklığı. | Ayda 5-7 döngü | Ayda 3-4 döngü | ↓ |
| MRR Kararlılığı | ± | ±3% | ↑ |
| Genel Verim | 94-96% | 98-99% | ↑ %3-5 |
kullanarak gerçek zamanlı MRR optimizasyonu ve kesinlikle uygulayarak gerçek zamanlı kalite izleme, fabrikalar üretim alanlarını genişletmeden verimliliklerini önemli ölçüde artırabilirler.
Veri Analizi ve Sürekli İyileştirme
Veri, yalnızca ondan çıkarılan içgörüler kadar değerlidir. Proses mühendisleri, üretim felsefelerini sürekli olarak iyileştirmek için geçmiş verileri kullanmalıdır.
Veri Analizinin Dört Seviyesi
- L1 – Kontrol Panelleri ve Raporlama (Günlük): Bugünün ortalama MRR'sini, gerilim eğilimlerini ve arıza sürelerini izleme. Grafana gibi araçlar aracılığıyla saha operatörleri ve vardiya liderleri tarafından kullanılır.
- L2 – Temel Metrik Analizi (Haftalık): Haftadan haftaya verimi karşılaştırma ve tel ömrünü belirli parametre kombinasyonlarıyla ilişkilendirme. Performans değerlendirmeleri için kullanılır.
- L3 – Derin Veri Madenciliği (Aylık): Farklı malzemeler (silikon vs. safir) için optimum parametre eğrileri geliştirme ve yeni tel tedarikçilerini eski tedarikçilerle karşılaştırma. Proses iyileştirme ve bakım planlaması için kullanılır.
- L4 – Makine Öğrenmesi Tahmini (Stratejik): Gelecek çeyreğin tel sarf malzemesi talebini tahmin etme veya mil/kılavuz tekerleği arızasını öngörme. Üst düzey satın alma ve CAPEX kararları için kullanılır.
Vaka Çalışması: Silikon Wafer Tesisi Parametre Optimizasyonu
- Temel Durum: Lineer tel hızı 75 m/s (makine özelliklerine göre), ilerleme hızı 1.0 mm/dak. Verim ,51'de durağandı.
- Veri Analizi (3 ay boyunca 200+ parti): Veriler, 70-80 m/s aralığında MRR ve tel ömrü arasında ters bir ilişki olduğunu ortaya koydu. Ancak, ilerleme hızı dinamik olarak 0,8-1,2 mm/dak arasında tutulduğunda kalite en kararlıydı.
- Keşfedilen Optimum Kombinasyon: 72 m/s tel hızı + 1,1 mm/dak ilerleme hızı.
- Sonuçlar: MRR 1 arttı, tel ömrü %8 arttı ve verim ,81'e yükseldi. Sadece yazılım parametrelerini ayarlayarak net yıllık ekonomik fayda 380.000 ¥'un üzerinde oldu.
Kurumsal Proses Bilgi Tabanı Oluşturma
Nihai hedef, ham veriyi standartlaştırılmış temel kesme proses bilgisine. dönüştürmektir. Karar ağaçları oluşturarak (örneğin, EĞER Malzeme = Silikon VE Kalınlık = 300 mm İSE Tel Hızı = 75 m/s Ayarla), şirketler yeni mühendisleri günlerce değil, haftalarca eğitebilirler. Dahası, bunu titiz soğutma sistemi optimizasyonu ile birleştirmek, bilginin kurumsallaşmasını sağlayarak şirketi çalışan devir hızına karşı korur.
Uygulama Yol Haritası ve Yatırımın Geri Dönüşü (ROI)
Karar vericiler için bu teknolojiyi uygulamak, yapılandırılmış, finansal olarak sağlam bir yol haritası gerektirir.
Aşamalı Uygulama Planı
Tablo 4: Aşamalı Uygulama ve Maliyetler – [Alternatif Metin: Maliyetleri ve ROI'yi içeren proses izleme veri kontrol sistemi için aşamalı uygulama yol haritası]
| Aşama | Temel Eylemler | Tahmini Maliyet (USD) | Beklenen Faydalar | Geri Ödeme Süresi |
|---|---|---|---|---|
| Aşama 1: Temel İzleme (Aylar 1-2) | 4-6 temel sensör, temel DAQ/PLC, basit alarm mantığı, veritabanı kurulumu. | 000 $ – 18.000 $ | Tel maliyetinde düşüş, alarmlar aracılığıyla arıza süresinde düşüş. | 3-4 Ay |
| Aşama 2: Görselleştirme ve Alarmlar (Aylar 3-4) | Grafana kontrol panelleri, SMS/E-posta uyarıları, operatör eğitimi. | 000 $ – 9.000 $ | Artan operatör verimliliği, ikinci düzey sorunlara müdahale. | 5-6 Ay |
| Aşama 3: Kapalı Döngü Yapay Zeka (Aylar 5-12) | Servo/hidrolik yükseltmeler, yapay zeka modeli eğitimi, derin PLC entegrasyonu. | 000 - 45.000 ABD Doları | %3-5 verim artışı, kapasite artışı, maliyet düşüşü. | 8-12 Ay |
Yatırımın Geri Dönüşü (ROI) Hesaplama Örneği (Günlük 2000 kg Silikon Kesim Tesisi)
Tablo 5: Yatırımın Geri Dönüşü (ROI) Hesaplama Örneği – [Alternatif Metin: Süreç izleme verileri kontrol yatırımı için hızlı geri ödeme gösteren ROI hesaplaması]
- İlk 3 Yıllık Yatırım: 000 ABD Doları (Donanım, Yazılım, Entegrasyon, Eğitim)
- Yıllık Tasarruf – Tel Maliyeti: Önceki maliyet 150.000 ABD Doları/yıl idi. tasarruf sağlar 500 ABD Doları/yıl.
- Yıllık Kazançlar – Verim İyileştirmesi: Verimi 'ten 'e çıkarmak, yılda fazladan 20.000 kg kazandırır. Kg başına 15 ABD Doları kar ile bu eşittir 000 ABD Doları/yıl.
- Yıllık Kazançlar – Çalışma Süresi: Kesinti süresini azaltmak eşittir 000 ABD Doları/yıl ek kapasite kullanımı.
- Toplam Yıllık Fayda: ~$109,500.
- Yıl ROI: (109,5 bin ABD Doları – 60 bin ABD Doları) / 60 bin ABD Doları = 82.5%
- 3 Yıllık Kümülatif ROI: 447%
Uygulama Riskleri ve Azaltma Yöntemleri
Tablo 7: Yaygın Riskler ve Azaltma Yöntemleri – [Alternatif Metin: Süreç izleme verileri kontrol dağıtımında risk yönetimi]
| Risk Faktörü | Olasılık | Azaltma Stratejisi |
|---|---|---|
| Düşük Veri Kalitesi | Yüksek | Sıkı sensör seçimi; titiz bir kalibrasyon programı uygulayın. |
| Operatör Direnci | Orta | Sistemi “yedek” değil, “yardımcı araç” olarak vurgulayın.” |
| Sistem Güvenilirliği | Orta | Yedekli sistemler tasarlayın; manuel geçersiz kılma yedeklerini hazır bulundurun. |
| Entegrasyon Karmaşıklığı | Yüksek | Tamamen şirket içi yapılar yerine kanıtlanmış ticari kullanıma hazır çözümleri tercih edin. |
Vaka Çalışması: Safir Tesisi'nde Veriye Dayalı Dönüşüm
46 Önde gelen bir fotovoltaik silikon wafer üreticisi, yerleşik 'ten 'e ciddi bir verim düşüşü yaşadı. Birincil neden, kesim sonrası honlama işlemlerinde wafer kırılmasına yol açan aşırı yüzey altı hasarı olarak belirlendi. Günlük 300 kg safir üreten, 5 tel testere ve 50 personel kullanan bir tesis zorlanıyordu. Yüksek tel değiştirme sıklığı (ayda makine başına 7 döngü), değişken verim (-96) ve uzun kesinti süreleri (ayda 12 saat) ile karşı karşıyaydılar.
Uygulama Süreci (12 Ay):
- 1-2. Aylar (Planlama): İki pilot makineye gerilim, sıcaklık ve yük sensörleri takıldı.
- 3-4. Aylar (Alarmlar): Temel eşik alarmları etkinleştirildi. Tel kopması anında azaldı.
- 5-8. Aylar (Analiz): 000'den fazla kesim döngüsü toplandı. Optimal parametrelerin operatör alışkanlıklarından büyük ölçüde farklı olduğu keşfedildi (eski 75 m/s + 0,72 mm/dak yerine 68 m/s hız + 0,65 mm/dak).
- 9-12. Aylar (Dağıtım): Yapay zeka kontrolü 5 makineye de uygulandı.
Sonuçlar (Temel Duruma Göre):
Tablo 6: Safir Tesisi Vaka Çalışması Sonuçları – [Alternatif Metin: Safir tesisinde süreç izleme verileri kontrolünün vaka çalışması sonuçları]
| Metrik | Temel | Mevcut Durum | İyileştirme |
|---|---|---|---|
| Tel Maliyeti / Ay | $5,000 | $3,100 | ↓ 37% |
| Product Yield | 93.2% | 98.1% | ↑ 4.9% |
| Downtime / Month | 12 Hours | 2 Hours | ↓ 83% |
| New Hire Training | 12 Weeks | 4 Weeks | ↓ 66% |
The key success factor was strong executive sponsorship and prioritizing high-fidelity data over sheer sensor volume.

Common Problems and Troubleshooting
Q1: Sensor data is too noisy to make decisions. What is the cause?
Kök Neden: Sensors are mounted too close to electromagnetic interference or vibration sources, or the data sampling rate is too low to capture true waveforms.
Çözüm: Relocate sensors away from main spindles. Increase sampling rates to >100 Hz. Apply low-pass or moving-average software filters to smooth out the noise before feeding it to the AI.
Q2: The AI model’s recommended parameters contradict human experience.
Kök Neden: The model may be overfitting to noisy data, or process conditions (like a new batch of abrasive slurry or a new wire vendor) have fundamentally changed the baseline.
Çözüm: Do not blindly trust the AI. Run test cuts on low-value batches. Keep manual override authority. Allow the AI to continually ingest new data to recalibrate itself over a 3-6 month period.
Q3: The system investment is too large, and the ROI cycle seems too long.
Kök Neden: The factory is attempting a “Big Bang” implementation instead of a phased approach.
Çözüm: Start small. Implement Phase 1 (basic monitoring) on your 2 most critical bottleneck machines. Use the immediate savings from preventative wire replacements to fund the expansion into closed-loop control.
Q4: Employees are resisting the automation, fearing job loss.
Kök Neden: Top-down implementation without clear communication regarding the system’s purpose.
Çözüm: Frame the system as a “co-pilot,” not an autopilot. Upskill operators to handle data interpretation and complex maintenance rather than manual knob-turning. Implement incentive programs tied to the yield improvements the system generates.
Future Trends and New Technologies
Process monitoring data control is evolving rapidly. Here is where the technology is heading:
Short-Term Trends (1-2 Years)
- Cloud Data Centers: Aggregating data across multiple facilities allows for cross-factory benchmarking. Small factories can leverage subscription-based cloud AI instead of building massive on-premise IT infrastructure.
- Edge AI Execution: Deploying lightweight models (TensorFlow Lite) directly on the machine’s edge controller guarantees ultra-low latency, ensuring cuts are adjusted in milliseconds without relying on internet connectivity.
- Multi-Source Data Fusion: Combining mechanical load data with acoustic emission and computer vision to detect micro-cracks in the wire 2-3 hours before a structural failure occurs.
Mid-Term Disruptions (2-5 Years)
- Digital Twin Technology: Creating a perfect virtual replica of the cutting machine. Engineers can simulate radical parameter changes safely in the digital realm before pushing the updated code to the physical machine, cutting R&D time from months to weeks.
- Reinforcement Learning: Machines will no longer rely solely on historical data. They will “learn” in real-time, autonomously experimenting within safe bounds to continuously optimize for shifting process variables.
Long-Term Vision (>5 Years)
- “Lights Out” Factories: Fully autonomous diamond wire cutting facilities combining AI control with robotic loading, wire changing, and self-diagnostics. Operating 24/7 with zero human intervention.
- Hyper-Personalized Manufacturing: AI automatically micro-adjusting parameters for individual wafers based on specific client requests (e.g., requesting Ra < 0.3 μm), cutting order verification cycles from one month to one week.
Sıkça Sorulan Sorular
Q1: Will a real-time monitoring system significantly increase my overhead costs?
While there is an initial CAPEX investment (ranging from $12,000 to $50,000 depending on scale), the system actively reduces operational overhead. By virtually eliminating sudden wire breaks and slashing scrap rates, annual ROI typically falls between 30% and 50%. Most factories recover their investment within 12 to 18 months, after which it generates pure profit.
Q2: How should I handle situations where the AI recommendations don’t match my floor supervisor’s intuition?
AI should be treated as a highly capable advisor, not an absolute commander, especially during the first 6 months. When conflicts arise, test the AI’s parameters on a small, low-risk batch. As the system ingests more operational data, its recommendations will objectively outperform human intuition. The final decision, however, should always remain in human hands.
Q3: Can small factories benefit from this, or is it only for massive semiconductor plants?
Küçük fabrikalar aslında muazzam fayda sağlar çünkü iyileştirme için genellikle daha fazla alanları vardır. Küçük bir operasyon, birincil darboğaz makinesinde temel bir sensör paketiyle başlayabilir. Çevik doğaları, değişiklikleri uygulamalarına ve ağır bürokratik büyük şirketlerden çok daha hızlı finansal geri dönüş görmelerine olanak tanır.
S4: En kritik sensörler hangileridir? Mümkün olduğunca çok sensör mü kurmalıyım?
Daha fazlası her zaman daha iyi değildir; “daha az ama hassas” altın kuraldır. Tel gerginliği, kesme yükü ve çıkış sıcaklığı sensörlerine öncelik verin - bu üçü, telin sağlığı açısından en yüksek sinyal-gürültü oranını sağlar. Gereksiz sensörlerin takılması, hem operatörleri hem de teşhis algoritmalarını karıştırabilecek veri gürültüsü oluşturur.
Sonuç
Stratejik önemi süreç izleme veri kontrolü basit ekipman yükseltmelerinin çok ötesine uzanır; üretim felsefesinde temel bir değişimi temsil eder. Tesisleri “deneyim odaklı” tahmin yürütmeden ve reaktif sorun çözmeden “veri odaklı” hassasiyete ve proaktif tahmine doğru uzaklaştırır. Sert ve kırılgan malzeme işleme alanlarının yüksek rekabetçi ortamlarında, buna güvenmek elmas tel kesme temelleri gerçek zamanlı yapay zeka kontrolü ile desteklenmiş, rekabet avantajından temel bir gerekliliğe dönüşmüştür. Tesisin büyüklüğünden bağımsız olarak, akıllı, şeffaf operasyonların benimsenmesi, üretimin öngörülebilir, yüksek karlı ve geleceğe sürdürülebilir şekilde ölçeklenebilir olmasını sağlar.







