
±0,03 mm. Bu, Vimfun sonsuz elmas tel testerelerinde kesme hassasiyeti toleransıdır — ve cam, seramik, kuvars ve safir uygulamalarında arkasında durduğumuz bir sayıdır. Ancak bir spesifikasyon sayfasındaki tolerans ve bitmiş bir parçadaki doğruluk aynı şey değildir. Biri makinenin ideal koşullar altında yapabildiğidir. Diğeri ise aslında elde ettiğinizdir ve tel çapından iş parçasını ne kadar iyi monte ettiğinize kadar her şeye bağlıdır.
Bu makale, elmas tel kesme doğruluğunu pratikte neyin belirlediğini, neyin bozabileceğini ve üretim serileri boyunca sıkı boyutsal kontrolün nasıl sürdürüleceğini ayrıntılı olarak açıklamaktadır.
Elmas Tel Kesiminde “Doğruluk” Ne Anlama Gelir?
Mühendisler elmas tel kesme doğruluğu hakkında sorduklarında, genellikle aynı anda üç şeyi sorarlar:
Boyutsal doğruluk — bitmiş parça hedef boyutlarla eşleşiyor mu? 10,00 mm kalınlığında bir dilim programlarsanız, gerçekten 10,00 mm elde eder misiniz? Bu, hassas bir şekilde besleme sistemi iş parçasını nasıl konumlandırdığına ve kesim sırasında telin ne kadar sabit kaldığına bağlıdır.
Kalınlık tekdüzeliği — dilim üstten alta, yandan yana aynı kalınlıkta mı? Giriş noktasında 10,00 mm ölçülen ancak çıkışta 10,08 mm ölçülen bir dilimde bir incelme sorunu vardır. Ortalama kalınlık hedefe uygun olabilir, ancak parça gerçekten doğru değildir.
Tekrarlanabilirlik — aynı bloktan aynı parametrelerle 20 adet özdeş dilim keserseniz, parça parça ne kadar varyasyon görürsünüz? Tek bir kesimde sıkı tolerans kullanışlıdır. Bir parti serisi boyunca sıkı tolerans, üretim ortamlarının aslında ihtiyaç duyduğu şeydir.
Bu üçü de farklı faktörlerden etkilenir, bu nedenle elmas tel kesme doğruluğunu iyileştirmek tek bir parametreyi ayarlamak yerine sistematik bir yaklaşım gerektirir.
Doğruluğu Belirleyen Faktörler
Tel Çapı ve Kesme Genişliği
Telin kendisi, elde edilebilecek minimum kesme genişliğini ve dolayısıyla kesikler arasındaki minimum mesafeyi belirler. Elmas kaplamalı 0,35 mm'lik bir tel, yaklaşık 0,45 mm'lik bir kesme genişliği oluşturur. 0,8 mm'lik bir tel ise yaklaşık 1,0 mm'lik bir kesme genişliği oluşturur. elmas tel döngüsü Bu doğruluk için neden önemlidir? Çünkü ince teller kesme yükü altında daha kolay sapar. 0,8 mm'lik bir telin kolayca savuşturduğu aynı besleme basıncı altında 0,35 mm'lik bir tel sapacaktır. Tel yayı, kesme yolunun düz kalmak yerine eğrilmesi anlamına gelir, bu da incelmeye neden olur — dilim bir ucunda diğerinden daha incedir.
Takas basittir: daha ince tel daha fazla malzeme tasarrufu sağlar (daha küçük kesme genişliği = daha az atık) ve daha ince dilimlere izin verir, ancak doğruluğu korumak için daha dikkatli parametre kontrolü gerektirir. Malzemenin pahalı olduğu uygulamalar için —.
, safir, yüksek saflıkta silikon — daha ince kesme genişliğinden elde edilen maliyet tasarrufları genellikle ek süreç geliştirme çabalarını haklı çıkarır. germanyum, Çoğu uygulama için, çalışma parametreleriniz altında kabul edilebilir yaylanmayı koruyan en ince teli seçmenizi öneririz. Daha büyük bir çapla başlayın, temel parametrelerinizi belirleyin, ardından incelmeyi izlerken daha ince tele geçin.
Doğruluk üzerinde doğrudan ve önemli bir etkisi vardır. Daha yüksek gerilim, teli daha düz çeker, yaylanmayı azaltır ve kesme düzlüğünü iyileştirir. İncelme için birincil kontroldür.‘
Tel Gerginliği
Tel gerginliği Malzemeye göre tipik çalışma gerilim aralıkları:.
(BK7, K9): 100–140 N
- Optik cam (füzyon/kristal): 150–200 N
- Kuvars (alümina, zirkonya, SiN): 150–200 N
- Seramikler Manyetik malzemeler (ferrit, NdFeB): 100–150 N
- Gözenekli metaller: 100–150 N
- Ancak bir tavan var. Gerilimi çok yükseğe iterseniz iki şey olur: birinci olarak, tel daha hızlı yorulur — sürekli stres, tane çekilmesini ve çekirdek tel yorgunluğunu hızlandırır, tel ömrünü önemli ölçüde kısaltır. İkinci olarak, bazı malzemelerde aşırı gerilim, telin giriş noktasında "içine girmesine" neden olabilir ve dilimin üst kısmında bir taşlama oluşturabilir.
Pratik yaklaşım: yaylanmayı toleransınız dahilinde tutacak kadar yüksek, ancak daha fazla değil gerilim ayarlayın. 50 mm derinliğinde bir kesimde ±0,05 mm toleransınız varsa, muhtemelen maksimum gerilime ihtiyacınız yoktur. Sinterlenmiş alümina üzerinden 100 mm derinliğinde bir kesimde ±0,03 mm tutuyorsanız, gerilim aralığının üst sınırına yakın çalışacaksınız — ve tel ömrü takasını kabul edeceksiniz.
Besleme hızı, tel yaylanmasına katkıda bulunan ikinci büyük faktördür. Daha hızlı besleme, tel üzerinde daha fazla kesme kuvveti anlamına gelir, bu da teli kesimde geriye doğru iter ve eğimli bir kesme yolu oluşturur.
İlerleme Hızı
Etki, kesme derinliği ile ölçeklenir. Sığ bir 10 mm kesimde, agresif besleme hızları bile minimum yaylanma üretir — tel açıklığı kısa ve serttir. 100 mm derinliğinde bir kesimde, aynı besleme hızı önemli yaylanma üretebilir çünkü desteksiz tel açıklığı uzun ve esnektir.
Doğruluk açısından kritik uygulamalar için genellikle daha derin kesimler için daha düşük besleme hızları belirtilir. Genel kural: toleransınız sıkıysa ve kesme derinliğiniz önemliyse, azaltılacak ilk şey besleme hızıdır.
İşte bu yüzden kesme elmas tel parametreleri Gibi malzemeler için.
— hem son derece sert hem de son derece değerli olan — hassas dilimleme için besleme hızları tipik olarak aralığın alt ucunda kalır. Safir çok sert olduğu için tane başına malzeme kaldırma oranı yüksektir ve her tane teması önemli bir kesme kuvveti üretir. Daha yavaş besleme, bu kuvveti yönetilebilir ve tel yolunu düz tutar. safir Bu, iyi doğruluğu harika doğruluktan ayıran faktördür — ve bu tamamen mekanik kurulumla ilgilidir, kesme parametreleriyle değil.
Makine Hizalaması
Makine hizalaması.
birkaç şeyi kapsar: kılavuz tekerlek paralelliği, kılavuz tekerlek kaçıklığı, besleme ekseninin tel düzlemine göre dikliği ve iş tablası düzlüğü. Bunlardan herhangi biri kapalıysa, hiçbir parametre ayarı mükemmel derecede düz, incelmesiz bir kesim üretemez. Kılavuz tekerlek hizalaması özellikle kritiktir. Kesme açıklığını tanımlayan iki kılavuz tekerleği mükemmel bir şekilde paralel ve aynı düzlemde olmalıdır. 0,1 mm kadar bile hizaları bozuksa, tel kesme bölgesi boyunca bükülmüş bir yol izler. Sonuç, düz olmayan bir kesme yüzeyidir — dilim boyunca ölçtüğünüzde kalınlık varyasyonu olarak ortaya çıkan helisel bir bükülmeye sahiptir.
Bir rulman değişiminden sonra bir kılavuz tekerleğin hizadan çıktığını keşfetmek için inatçı bir 0,05 mm incelmeyi ortadan kaldırmaya çalışarak gerilim ve besleme hızını ayarlayarak saatler harcayan bir operatörün vakalarını gördük. On beş dakikalık hizalama düzeltmesi, saatlerce süren parametre ayarının yapamadığını düzeltti.
Bir operatörün, kılavuz tekerleğin bir rulman değişimi sonrasında hizadan çıktığını fark etmeden önce, inatçı bir 0,05 mm konikliği gidermeye çalışarak gerginlik ve besleme hızı ayarlarıyla günlerini harcadığı durumlar gördük. On beş dakikalık bir hizalama düzeltmesi, saatlerce süren parametre ayarının yapamadığını düzeltti.
Çıkarılacak ders: Bakım olaylarından (rulman değişimi, kılavuz tekerleği değişimi veya hatta makinenin önemli ölçüde yerinin değiştirilmesi) sonra hassasiyetiniz aniden bozulursa, herhangi bir kesme parametresine dokunmadan önce hizalamayı kontrol edin.
İş Parçası Sabitleme
Dünyadaki en iyi makine hizalaması ve kesme parametreleri, iş parçası kesme sırasında hareket ederse yardımcı olmaz.
Elmas tel ile kesme, bıçaklı testerelere kıyasla nispeten düşük kesme kuvvetleri üretir - tipik olarak kesmenin kendisinden kaynaklanan 10 N'nin altındadır. Ancak bu, özellikle kalan malzeme köprüsünün ince olduğu kesimin sonunda, kötü sabitlenmiş bir iş parçasını kaydırmak için yeterlidir.
Hassas işler için sabitleme şunları yapmalıdır:
- İş parçasını tüm kesme kuvvetlerine (öncelikle aşağı doğru ve telin hareket yönünde) karşı sağlam bir şekilde tutun
- Kesme bittiğinde yaylanmasına neden olabilecek iş parçasına stres uygulamayın
- Kesme alanına soğutucu erişimine izin verin
- Parti işleme için tekrarlanabilirlik
Balmumu ile sabitleme, küçük, kırılgan parçalar için yaygındır — optik cam boşlukları, seramik alt tabakalar, ince safir gofretler. Balmumu, sıkıştırma stresi olmadan tekdüze bir tutuş sağlar. Daha büyük parçalar için, uygun sıkıştırma kuvveti dağılımına sahip mekanik fikstürler standarttır.
Belirtmeye değer bir ayrıntı: keserken manyetik malzemeler NdFeB gibi, mıknatıslanmış talaşlar iş parçasına ve fikstüre yapışarak sonraki kesimler için yanlış referans yüzeyleri oluşturabilir. Bir parti boyunca doğruluğu korumak için kesimler arasında düzenli temizlik esastır.
Doğruluk İçin Sonsuz Döngü Avantajı
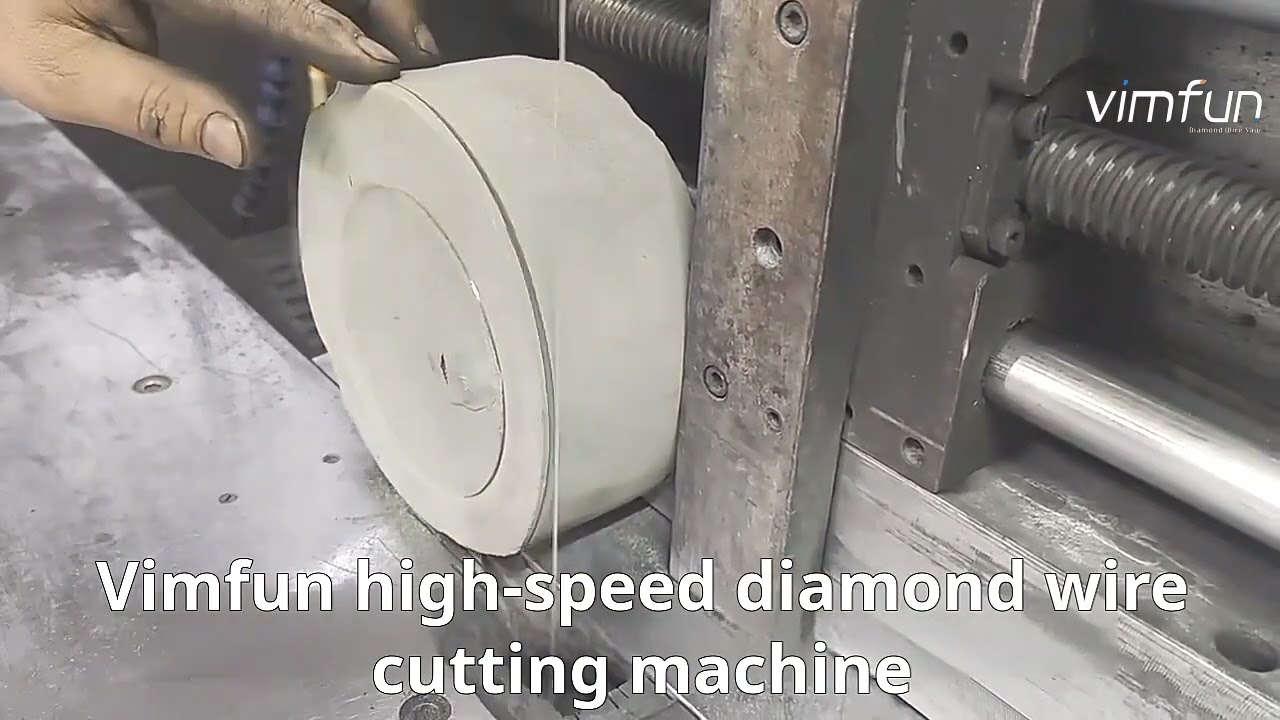
Makine mimarisi, elde edilebilir doğrulukta önemli bir rol oynar. Sonsuz döngü tel testereleri, gidip gelen sistemlere göre burada yapısal bir avantaja sahiptir.
Gidip gelen bir testerede, tel birkaç saniyede bir yön değiştirir. Her geri dönüşte, tel yeniden gerilmeden önce kısa bir süre gevşer ve ters yönde gerilir. O gevşek an sırasında, tel yanal olarak kayabilir — özellikle tel açıklığının uzun olduğu derin kesimlerde. Her geri dönüş küçük bir konumsal belirsizlik yaratır.
Bir Tahrik tekerleği. sabit gerginliği ve sabit yönü korur. Tel asla gevşemez. Geri dönüş kaynaklı yanal hareket yoktur. Kesme kuvveti yönü sabittir, bu da tel yayının tutarlı ve öngörülebilir olduğu anlamına gelir — rastgele bir değişkenle uğraşmak yerine bunu boyutsal kurulumunuzda telafi edebilirsiniz.
Bu, ±0.03 mm tolerans spesifikasyonunun Vimfun makinelerinde, sadece kağıt üzerinde değil, pratikte elde edilebilir olmasının nedenlerinden biridir. Tek yönlü mimari, konumsal belirsizlik kategorisini ortadan kaldırır.
Yaygın Doğruluk Sorunları ve Kök Nedenleri
Koniklik (bir ucun diğerinden daha kalın dilimlenmesi). Kök neden: aşırı besleme hızı, yetersiz gerginlik veya her ikisinden kaynaklanan tel yayı. Tel, besleme yönünden uzağa doğru yaylanır, giriş tarafını çıkış tarafından daha kalın hale getirir. Çözüm: önce besleme hızını azaltın, gerekirse gerginliği artırın. Koniklik devam ederse, kılavuz tekerlek hizalamasını kontrol edin.
Bir parti boyunca kalınlık değişimi. Kök neden: tel aşınması. Tel birden fazla parçayı kestiğinde, elmas taneleri aşınır ve dışarı çıkar. Etkili tel çapı hafifçe azalır, bu da kesme genişliğini değiştirir. Her kesim için aynı boyutsal ofseti kullanıyorsanız, sonraki dilimler ilklerinden biraz farklı olacaktır. Çözüm: kesme genişliğini periyodik olarak izleyin ve telafi etmek için besleme ofsetini ayarlayın. Veya parti boyunca tutarlı bir kesme genişliği sağlayan bir tel değiştirme programı oluşturun.
Kesme yüzeyinde dalgalanma. Kök neden: kılavuz tekerlek sorunlarından kaynaklanan tel titreşimi, yüksek tel hızı mekanik kusurları artıran veya aşınmış kılavuz tekerlek yatakları. Çözüm: kılavuz tekerlek salgısını kontrol edin (0.05 mm'nin altında olmalı), aşınmışsa yatakları değiştirin, sorunun titreşimle ilgili olup olmadığını doğrulamak için tel hızını azaltın.
Ardışık kesimlerde konumsal hata. Kök neden: besleme sisteminde termal sürüklenme veya boşluk. Uzun üretim süreleri boyunca, makine sıcaklığı hafifçe kayabilir, besleme ekseninde termal genleşmeye neden olabilir. Vidanın boşluğu, kesimler arasındaki besleme yönü tersine döndüğünde konumlandırma hatası oluşturur. Çözüm: hassas çalıştırmalara başlamadan önce makinenin termal olarak dengelenmesini sağlayın. Yüksek değerli uygulamalar için, ilk ve son kesim boyutlarını spesifikasyona göre doğrulayın ve gerekirse orta çalıştırmada ayarlayın.
Kesme kenarlarında yontulma. Kök neden: tam olarak bir doğruluk sorunu değil, ancak kenar yontulması bitmiş parçanın etkili boyutlarını değiştirir, özellikle ince dilimlerde. Genellikle giriş ve çıkışta aşırı besleme hızından veya çıkış tarafında yeterli destek olmadan kesim yapmaktan kaynaklanır. Çözüm: her kesimin başında ve sonunda besleme hızını azaltın (bazı makineler programlanabilir besleme profillerini destekler) ve iş parçasının kesimin her iki tarafında desteklendiğinden emin olun.
Doğru Bir Şekilde Ne Kadar İnce Kesilebilir?
Bu aldığımız en yaygın sorulardan biri. Cevap malzemeye bağlıdır, ancak deneyimlerimize dayanarak pratik sınırlar şunlardır:
Yaklaşık 0.3 mm kalınlığa kadar, çoğu malzeme standart parametre kontrolü ile güvenilir bir şekilde kesilebilir. Dilim bloktan sağlam çıkar, makul düzlüğü korur ve özel aletler olmadan işlenebilir.
1 mm ile 0.3 mm arasında, işlem önemli ölçüde daha zorlu hale gelir. Daha ince tel (0.35 mm veya daha küçük), daha düşük gerginlik, daha yavaş besleme hızı ve çok dikkatli fikstürleme gerektirir. Dilim, kesim sırasında ve sonrasında kırılgandır — herhangi bir titreşim veya kayma onu çatlatabilir. Vakum fikstürleme veya balmumu ile sabitleme neredeyse zorunludur.
1 mm'nin altı belirli malzemelerde mümkündür ancak özel kurulum gerektirir ve rutin üretim değildir. Bu kalınlıkta, dilim esnekliği bir zorluk haline gelir — parça kesim sırasında esneyebilir, bu da boyutsal doğruluğu kontrol etmeyi zorlaştırır.
Anahtar içgörü: bu sadece o kadar ince kesip kesemeyeceğinizle ilgili değil — doğru ve tekrarlanabilir bir şekilde yapıp yapamayacağınızla ilgilidir. Ar-Ge için tek seferlik 0.1 mm'lik bir dilim elde edilebilir. ±0.03 mm toleransla art arda 100 adet 0.1 mm'lik dilim çalıştırmak farklı bir konuşmadır.
Süreç İzleme: Doğruluk Kaymasını Erken Yakalama
Uzun çalıştırmalarda tel testere doğruluğunun önemli olduğu üretim ortamları için izleme esastır. Vimfun makineleri destekler süreç izleme kesim sırasında anahtar göstergeleri izleyen:
Kesme kuvveti eğilimi. Sabit parametrelerde zamanla besleme motor akımı kademeli olarak artarsa, tel aşınıyor ve kesme verimliliği düşüyor demektir. Bu, kesme genişliğinin değiştiğinin ve doğruluğun kayıyor olabileceğinin erken bir göstergesidir.
Tel gerginliği kararlılığı. Ani gerginlik düşüşleri veya salınımlar, gelişmekte olan bir sorunu gösterebilir — gevşek bir kılavuz tekerlek, bir tel kusuru veya bir yatak sorunu. Bunlardan herhangi biri, görünür bir kusura neden olmadan önce doğruluğu etkileyecektir.
Besleme konumu doğruluğu. Gerçek ve komut edilen besleme konumunu izlemek, konumlandırma sistemindeki boşluğu veya termal sürüklenmeyi belirler.
Bu eğilimleri özelliklerin dışına çıkmadan önce erken yakalamak, bir test parçasını hurdaya çıkarmak ile tam bir üretim çalıştırmasını hurdaya çıkarmak arasındaki farktır.
Doğruluğu En Üst Düzeye Çıkarmak İçin Pratik Adımlar
- Hizalama ile başlayın. Herhangi bir parametre optimizasyonundan önce, kılavuz tekerlek paralelliğini, besleme ekseni dikliğini ve iş tablası düzlüğünü doğrulayın. Göz kararı yerine komparatör kullanın. Bu, ±0,03 mm işler için pazarlık payı olmayan bir durumdur.
- Tel çapını sadece maliyete göre değil, toleransınıza göre seçin. Daha ince tel malzeme tasarrufu sağlar ancak daha fazla sapar. Tel çapını kesme derinliği ve tolerans gereksinimlerine göre eşleştirin.
- Tel ömrünün izin verdiği en yüksek gerilimi ayarlayın. Daha yüksek gerilim = daha düzgün kesimler. Ancak tel ömrünü yakından izleyin — daha fazla gerilimin doğruluğa zar zor yardımcı olduğu ancak tel ömrünü önemli ölçüde kısalttığı azalan verim noktası vardır.
- Derin kesimlerde besleme hızını muhafazakar tutun. Doğruluk açısından kritik işlerde, özellikle kesme derinliği 50 mm'yi aştığında, daha yavaş besleme lehine hareket edin.
- İş parçasını uygun şekilde sabitleyin. Rijit, tekrarlanabilir sabitleme, kurulum süresine değer. Küçük kırılgan parçalar için mumla sabitleme, daha büyük parçalar için dağıtılmış kuvvetli mekanik kelepçeler.
- Partiçiler arası izleme ve ayarlama. Ayarla ve unutma — boyutları periyodik olarak kontrol edin ve tel aşınmasını telafi etmek için besleme ofsetini ayarlayın.
- Makineye bakım yapın. Kılavuz tekerlek yatakları, yağlama sistemleri, ve gergi mekanizmaları doğruluğu etkiler. İyi bakılmış bir makine toleransı korur; ihmal edilmiş bir makine sapar.
Doğruluğun yüzey kalitesiyle nasıl bağlantılı olduğuna dair daha geniş bir bakış için, kılavuzumuza bakın elmas tel kalitesini kesme.
İlgili Kesme Elmas Tel Kaynağı
Bu doğruluk kılavuzu, daha geniş kesme elmas tel iş akışını destekler.







