Çoğu mühendis ilk elmas tel kesimini kurarken aynı soruyu sorar: tel ne kadar hızlı çalışmalı? Kısa cevap - çoğu sert ve kırılgan malzeme için, 30 ila 60 m/s arasında bir yerlerde. Ancak gerçek cevap, ne kestiğinize, ne kadar yüzey kalitesi istediğinize ve telin ne kadar süre dayanmasını istediğinize bağlıdır.
Kesme elmas tel hızı, makinedeki en ayarlanabilir parametredir. Genellikle bir iş sırasında bir kez ayarlayıp bıraktığınız gerilim veya tel çapının aksine, tel hızı gerçek zamanlı olarak ayarlanabilir. Neleri kontrol ettiğini - ve neleri kontrol etmediğini - anlamak, hurda parçalarını, kırık telleri ve çok fazla deneme yanılma süresini size kazandıracaktır.
Tel Hızı Gerçekte Neleri Kontrol Eder
Bir kesme elmas tel Sistemde, tel hızı, metre/saniye (m/s) cinsinden ölçülen, iş parçası boyunca hareket eden telin doğrusal hızına atıfta bulunur. Bu RPM değil - elmas kaplı yüzeyin kesme bölgesinden gerçek seyahat hızıdır.
Bu neden önemli? Çünkü tel hızı, saniyede malzemenin kaç elmas tanesinin temas ettiğini belirler.
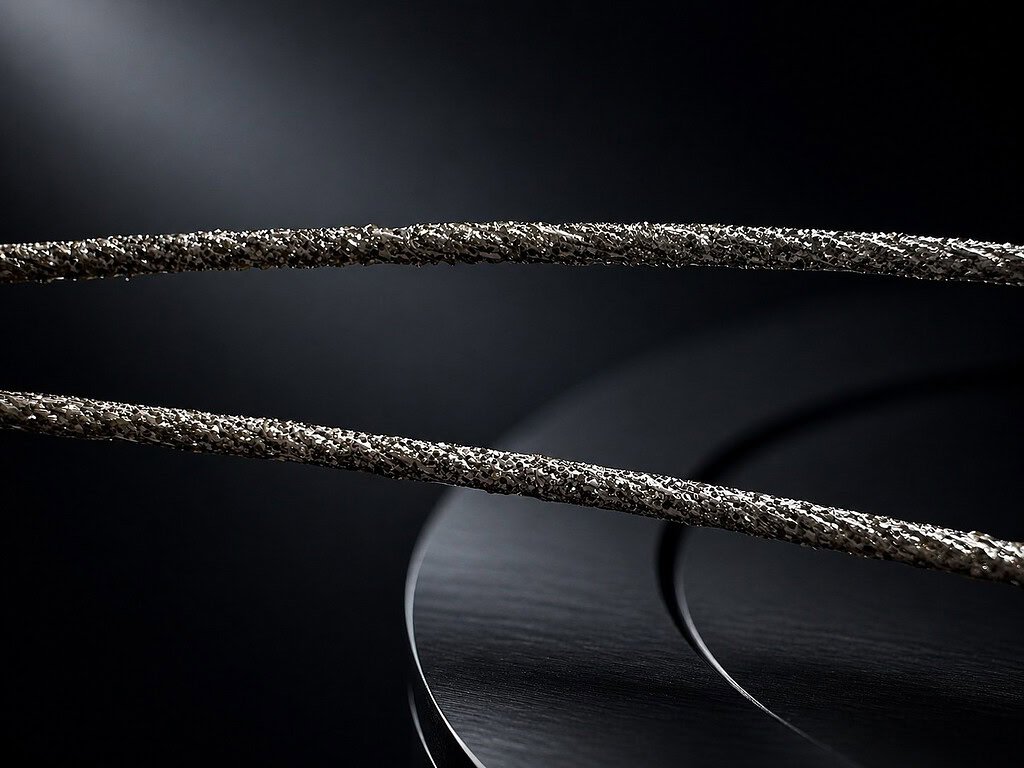
A elmas tel döngüsü Tel uzunluğunun metre başına binlerce elmas tanesi taşır. Daha yüksek hızlarda, her saniye kesme bölgesinden daha fazla tanecik geçer. Her bir tanecik, geçiş başına daha az miktarda malzeme kaldırır, bu da daha sığ çizik derinlikleri ve genellikle daha pürüzsüz bir bitmiş yüzey anlamına gelir.
Daha düşük hızlarda, saniyede daha az tanecik katılır, bu nedenle her tanecik daha fazla iş yapmak zorundadır. Bireysel çizik derinliği artar, tanecik başına malzeme kaldırma artar ve yüzey pürüzlülüğü artma eğilimindedir.
Bu temel mekanizmadır. Ancak pratik gerçeklik, “daha hızlı eşittir daha iyi”den daha inceliklidir.”
Çoğu Malzeme İçin Çalışan Hız Aralığı
Vimfun sonsuz tel testereleri 80 m/s'ye kadar ulaşabilir. Ancak kapasite ve önerilen çalışma aralığı iki farklı şeydir.
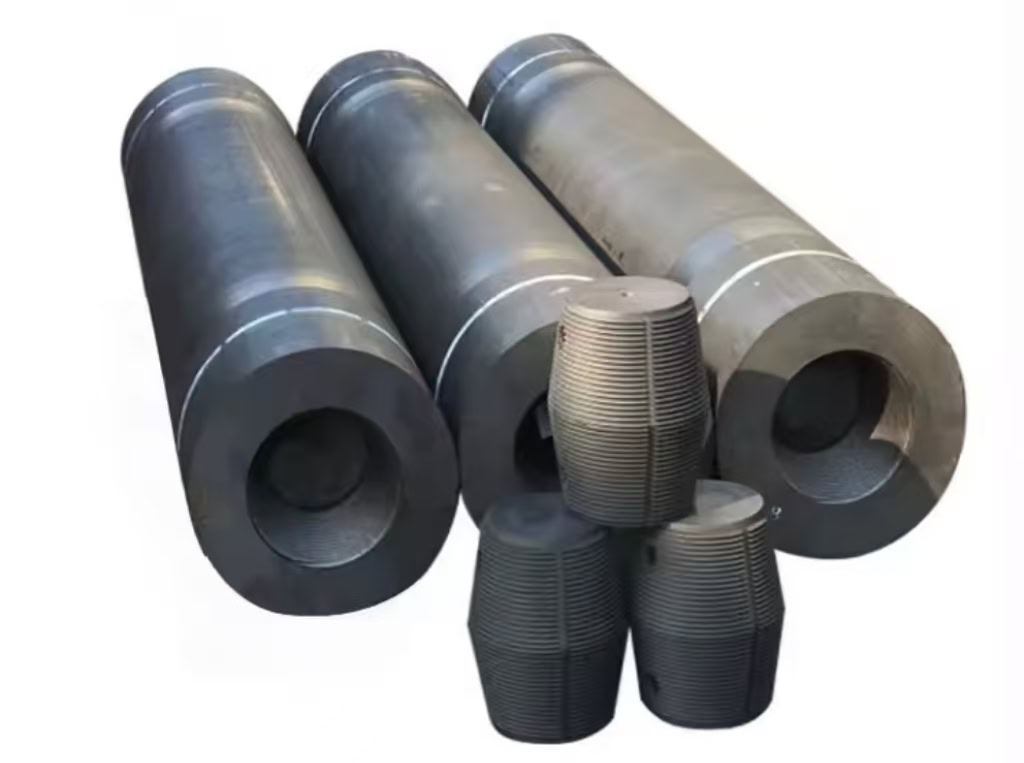
Hassas kesim uygulamalarının çoğu için - optik cam, kuvars, seramikler, safir, silikon, ve manyetik malzemeler - pratik çalışma aralığı 30 ila 60 m/s arasındadır. Grafit grafit kendi kendini yağladığı ve tele nispeten nazik davrandığı için biraz daha yükseğe, 70 m/s'ye kadar çıkarılabilir.
30 m/s'nin altında, tanecik temas derinliği, çoğu kırılgan malzemede yüzey altı hasarının bir endişe kaynağı haline geldiği noktaya kadar artar. Nadiren 20 m/s'nin altına ineriz, bunun özel bir nedeni olmadıkça - örneğin, yüzeye yakın gözenek yapısının kırılgan olduğu ve daha yüksek hızlarda agresif tanecik etkisinin onu çökebileceği gözenekli metalleri kesmek gibi.
70 m/s'nin üzerinde, azalan getiriler başlar. Her ek 10 m/s'den elde edilen yüzey kalitesi iyileşmesi giderek küçülürken, tel aşınması ve titreşim hassasiyeti artar. Deneyimlerimize göre, yüzey kalitesindeki en büyük iyileşme ilk sıçramada - 20-30 m/s'den 40-50 m/s'ye kadar gerçekleşir. 50'den 70 m/s'ye gitmek hala yardımcı olur, ancak fark edilir derecede daha az. 70 m/s'nin ötesine geçmek nadiren tel ömründeki maliyeti haklı çıkarır.
Erken dönemde bizi şaşırtan bir şey: 80 m/s'nin her zaman en iyi yüzeyi vereceğini varsaydık. Alümina seramikte, 60'tan 80 m/s'ye çıkmak aslında işleri daha da kötüleştirdi - hızın kendisi yüzünden değil, daha yüksek hızın, daha düşük hızlarda görünmez olan hafif bir kılavuz tekerlek hizasızlığını büyüterek. Tel yanal olarak salınmaya başladı ve kesilen yüzey dalgalı çıktı. Ders çıkarıldı: maksimum hız yalnızca Gerginlik sistemi. mükemmel olduğunda çalışır.
Hız Yalnız Çalışmaz - İlerleme Hızı Bağlantısı
Kesme elmas tel hızı etrafındaki çoğu kafa karışıklığının kaynağı budur. Mühendisler daha iyi bir yüzey bekleyerek tel hızını ayarlar ve bazen hiçbir şey değişmez. Neden?
Çünkü tel hızı ve ilerleme hızı birbirine bağlıdır. Aslında tanecik temas derinliğini - ve dolayısıyla yüzey kalitesini - belirleyen şey, telin ne kadar hızlı hareket ettiği ile malzemenin tele ne kadar hızlı itildiği arasındaki orandır.
Tel hızını 30'dan 60 m/s'ye iki katına çıkarırsanız ancak ilerleme hızını da 5'ten 10 mm/dak'ya iki katına çıkarırsanız, tanecik başına yük kabaca aynı kalır. Mutlak terimlerle daha hızlı kesiyorsunuz, ancak her tanecik geçiş başına aynı derinlikte malzeme kaldırdığı için yüzey kalitesi iyileşmeyecektir.
Pratik kurallar şunlardır:
Daha iyi yüzey kalitesi mi istiyorsunuz? İlerleme hızını sabit tutarken tel hızını artırın. Veya tel hızını sabit tutarken ilerleme hızını azaltın. Her iki durumda da tanecik yükü azalır, çizikler sığlaşır, yüzey iyileşir.
Daha hızlı verim mi istiyorsunuz? Aynı tanecik yükünü korumak için tel hızını orantılı olarak artırarak ilerleme hızını artırın. Yüzey kalitesi benzer kalır, ancak malzemeyi daha hızlı tamamlarsınız.
Daha uzun tel ömrü mü istiyorsunuz? Her ikisini de orta düzeyde tutun. Daha düşük tel hızı, bağlama katmanında daha az termal döngü anlamına gelir. Daha düşük ilerleme hızı, tanecik başına daha az mekanik yük anlamına gelir. Tel daha uzun süre dayanır, ancak kesimler daha uzun sürer.
Pratikte, çoğu parametre geliştirme, tel hızı 40 m/s'ye ve ilerleme hızı malzeme için önerilen aralığın alt ucuna ayarlanarak başlar. Oradan, her seferinde kesim kalitesini kontrol ederek tel hızını kademeli olarak artırırsınız, iyileşme düzleşene kadar. Ardından, üretim ihtiyaçlarınıza uygun verimlilik-kalite dengesini bulmak için ilerleme hızını ayarlarsınız.
Malzemeye özel ilerleme hızı önerileri için, kesme elmas tel parametreleri rehberimize bakın.
Sonsuz Döngü Hızı Neden Geri Tepmeli Hız ile Aynı Değildir
Farklı makine mimarileri arasında kesme elmas tel hızını değerlendiriyorsanız bu karşılaştırma önemlidir.
Geri tepmeli tel testeresi teli ileri geri hareket ettirir. Her vuruş ters çevrildiğinde, tel sıfıra yavaşlar, yön değiştirir ve tekrar hızlanır. Teknik özellikteki “derecelendirilmiş” hız, vuruş ortasında ulaşılan en yüksek hızdır - tel bu hızı yalnızca kısa bir süre sürdürür. Kesim boyunca ortalama etkili hız önemli ölçüde daha düşüktür.
Daha da kötüsü, ters çevirme noktaları kesilen yüzeyde belirgin bir desen oluşturur. Yön değiştirme anında, tanecik temas koşulları aniden değişir ve görünür izler bırakır. Bu, ne kadar hızlı çalıştıklarından bağımsız olarak geri tepmeli sistemlere özgüdür.
Sonsuz elmas tel testere tek yönde, sürekli, sabit hızda çalışır. Makine 50 m/s'ye ayarlandığında, tel her zaman kesim bölgesinde 50 m/s hızla hareket eder. Yavaşlama yok. Geri vites izi yok. Tahıl temas koşulları sabittir, bu da tüm kesim derinliği boyunca daha düzgün bir yüzey kalitesi sağlar.
Bu, sonsuz döngü ve karşılıklı makineler arasındaki hız derecelendirmelerini doğrudan karşılaştırmamanız gerektiği anlamına gelir. 50 m/s'lik sonsuz döngü, aynı hızda derecelendirilen karşılıklı bir testereden saniyede önemli ölçüde daha fazla etkili tahıl teması sağlar. Bunun ana nedenlerinden biri sonsuz döngü yaklaşımı daha iyi yüzeyler üretir — hız avantajı mimariye yerleşiktir.
Hız ve Tel Ömrü: Yönetmeniz Gereken Takas
Daha yüksek kesme elmas tel hızı, saniyede daha fazla tahıl-iş parçası teması anlamına gelir. Daha fazla temas, daha fazla sürtünme olayı anlamına gelir. Daha fazla sürtünme, her temas noktasında daha fazla ısı anlamına gelir, her ne kadar her bireysel temas son derece kısa olsa da.
Zamanla, bu birikmiş termal döngü, elmas tanelerini çekirdek tele tutan nikel bağını zayıflatır. Taneler gevşer ve dışarı çekilir. Tel kademeli olarak kesme yeteneğini kaybeder — aynı kesim derinliği için besleme kuvveti artar, yüzey pürüzlülüğü yukarı doğru eğilim gösterir ve sonunda telin değiştirilmesi gerekir.
İlişki, orta hızlarda dramatik değildir. 40 m/s'ye karşı 50 m/s'de çalıştırmak tel ömrünüzü yarıya indirmez. Ancak etki, aralığın üst ucunda birleşir. Sinterlenmiş SiC veya alümina gibi aşındırıcı malzemelerde sürekli olarak 70+ m/s'de çalıştırmak, daha muhafazakar bir 50 m/s ayarına kıyasla tel ömrünü fark edilir şekilde kısaltacaktır.
Kesilen malzeme burada büyük ölçüde önemlidir. Grafit, tel üzerinde naziktir — kendi kendini yağlayan doğası ve düşük sertliği (elmas tanelerine kıyasla), teller yüksek hızlarda bile uzun ömürlü kalmasını sağlar. Safir ve sinterlenmiş seramikler bunun tersidir — son derece serttir ve her tahıl teması önemli bir aşınma olayıdır. Bu malzemeler için, orta hızda çalışmak ve biraz daha uzun çevrim süresini kabul etmek, tel değiştirme maliyetlerini hesaba kattığınızda genellikle daha ekonomik anlam ifade eder.
Tipik elektro kaplama elmas tel döngüsü 3-7 gün sürer, günde 8 saat, malzemeye ve parametrelere bağlı olarak. Hız, bu aralıktaki bir faktördür — tek faktör değil, ancak tutarlı bir faktördür.
Tel servis ömrünü belirleyenler hakkında daha derinlemesine bilgi için, kılavuzumuza bakın kesme elmas tel ömrü.
Hızla İlgili Sorunlar ve Bunlarla Başa Çıkma Yolları
Bunlar, sahada karşılaştığımız en yaygın hızla ilgili sorunlardır:
Yüzey, yüksek hızda bile beklenenden daha pürüzlü. Her zamanki suçlu besleme oranıdır — tel hızına göre çok yüksektir, bu nedenle tahıl yükü aslında azalmamıştır. Düzeltme: tel hızını sabit tutun ve besleme oranını -50% azaltın. Ardından yüzeyi tekrar kontrol edin.
Yüksek hızlı çalışma sırasında tel kopar. Genellikle yüksek hız ve yüksek gerilimin birleşimi, telin kaldıramayacağı kadar fazla stres yaratır. Düzeltme: hızı 50-60 m/s'ye düşürün ve gerilimi -15% azaltın. İnce teller (0,35 mm ve altı) özellikle hassastır — gerilimi emmek için daha az kesit alanına sahiptirler.
Kesilmiş yüzeyde periyodik dalgalanma. Bu neredeyse her zaman hızla büyütülen mekanik bir sorundur. 30 m/s'de görünmeyen küçük kılavuz tekerlek yatağı aşınması veya hizasızlığı, 60+ m/s'de görünür bir kusur haline gelir. Düzeltme: kılavuz tekerlek salınımını bir komparatör ile kontrol edin (0,05 mm'nin altında olmalıdır). Gerekirse yatakları değiştirin, doğrulayın hizalama, ardından hızı kademeli olarak hedefe geri artırın.
Grafit tel, daha yüksek hızlarda hızla tıkanır. Aslında bir hız sorunu değil — bir kalıntı yönetimi sorunudur. Grafit tozu elmas tanecikleri arasına sıkışır. Daha yüksek hız, merkezkaç kuvvetiyle bazı kalıntıların temizlenmesine yardımcı olur, ancak tek başına yeterli değildir. Düzeltme: toz emişinin düzgün çalıştığından emin olun. Ağır grafit kesimi için tanecikler arası daha fazla boşluğa sahip daha kaba bir grit telini düşünün.

Hızın Çözemeyeceği Şeyler
Kesme elmas tel hızını ayarlamanın neyi çözmeyeceğini açıkça belirtmekte fayda var:
Aşınmış bir tel. Elmas tanecikleri kesme kenarlarını kaybettiğinde veya bağdan çıktığında, hızı artırmak sadece daha az kalan tanecikler üzerinde daha fazla ısı üretir. Tel bitti — değiştirin.
Kötü fiksaj. Kesim sırasında iş parçası kayarsa veya titreşim yaparsa, hız ayarlamaları bir semptomu tedavi eder. Önce iş parçasını sabitleyin.
Derin kesim konikliği. Derin kesimlerdeki tel yaylanması öncelikle bir gerilim ve besleme oranı sorunudur. Hızı artırmak, tel açıklığına aerodinamik sürüklenme ekleyerek konikliği aslında marjinal olarak daha da kötüleştirir.
Sünek metalleri kesme. Alüminyum, bakır ve diğer yumuşak metaller her hızda elmas teli tıkar. Malzeme, aşındırıcı yüzeyi yayarak kırılmak yerine plastik olarak deforme olur. Bu malzemeler tamamen farklı bir kesme işlemi gerektirir.
Nereden Başlamalı
Yeni bir malzeme veya yeni bir uygulama için kesme elmas tel hızını ayarlıyorsanız, bu sıra güvenilir bir şekilde çalışır:
- 40 m/s'den başlayın. Bu, Vimfun makinelerinin işlediği hemen hemen her malzeme — cam, kuvars, seramik, safir, grafit, manyetik malzemeler — için güvenli, orta düzeyde bir başlangıç noktasıdır.
- Besleme oranını muhafazakar ayarlayın — malzeme için önerilen aralığın alt ucunu kullanın. Bir test kesimi yapın.
- Tel hızını 10 m/s'lik adımlarla artırın. Her adımdan sonra kesim yüzeyini inceleyin. Adımlar arasındaki iyileşmenin ihmal edilebilir hale geldiği yerde artırmayı durdurun — bu, bu malzeme için pratik optimumunuzdur.
- Ardından besleme oranını ayarlayın. Tel hızı ayarlandıktan sonra, ihtiyacınız olan verimlilik-kalite dengesini bulmak için besleme oranını yukarı doğru ayarlayın. Yüzey kalitesi şartnamenizin ötesinde bozulursa, besleme oranını geri çekin.
- Her şeyi kaydedin. Her iş için tel hızı, besleme oranı, gerilim, malzeme, kesim boyutları, yüzey kalitesi ve tel ömrünü kaydedin. Bu, gelecekteki kurulumlarda önemli ölçüde zaman kazandıran bir parametre kütüphanesi oluşturur.
Malzeme türüne göre düzenlenen belirli parametre başlangıç noktaları için, kesme elmas tel parametreleri sayfamıza bakın. Hızın nasıl etkilendiğiyle ilgili sorularınız için kesim doğruluğunu iyileştirir, ayrı bir kılavuzda ele alınmaktadır.
İlgili Kesme Elmas Tel Kaynağı
Bu hız kılavuzunu, tam kesme elmas tel işlem genel bakışımızla birlikte kullanın.