
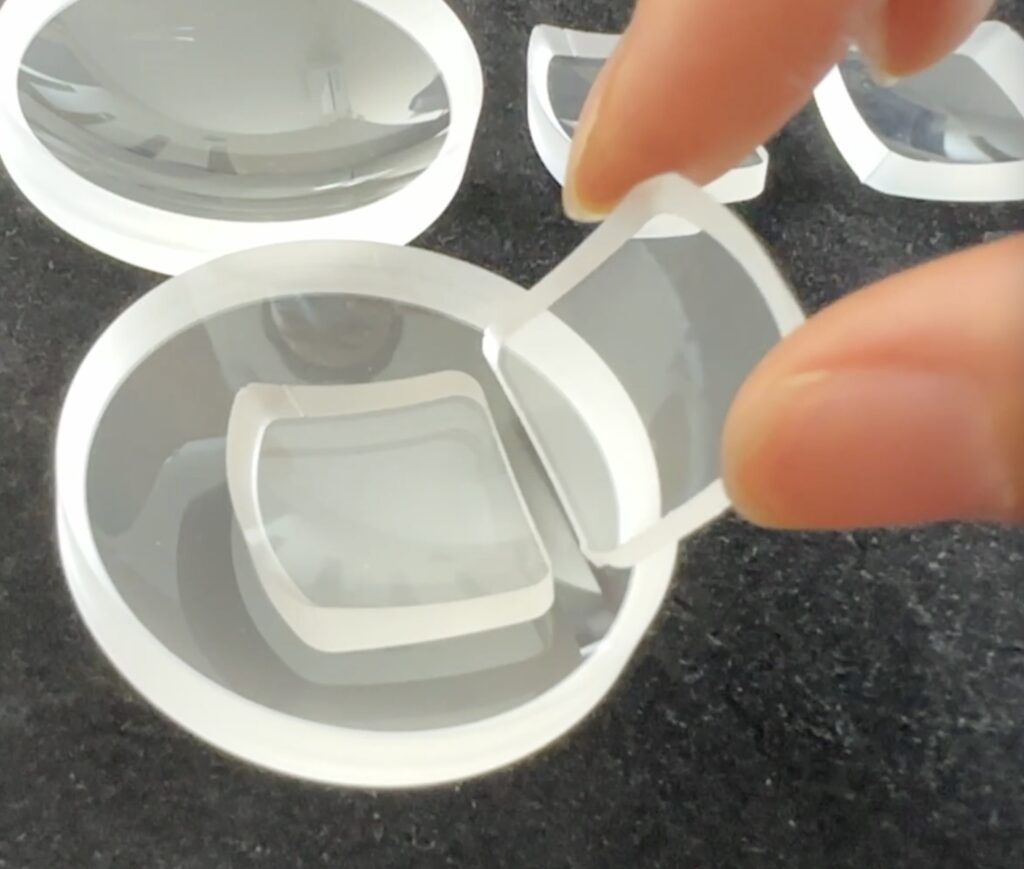
Bir 0,5 mm elmas tel, 60 m/s hızla çalışarak, kesim bölgesinde ölçülebilir ısı üretmeden bir safir boule'dan malzeme kaldırır. Bıçak titreşimi yok. Termal gerilim çatlakları yok. Sadece 0,6 mm'den daha dar, temiz bir kesim. İşte temel vaat bu kesme elmas tel — ve bunun aslında nasıl çalıştığını anlamak, sert ve kırılgan malzemelerle tutarlı sonuçlar elde etmenin ilk adımıdır.
Bu makale, kesme mekanizmasını, her bir anahtar parametrenin rolünü ve temiz bir yüzey mi yoksa çatlak bir iş parçası mı elde edeceğinizi belirleyen pratik ayrıntıları ele almaktadır.
Kesim Bölgesinde Ne Olur
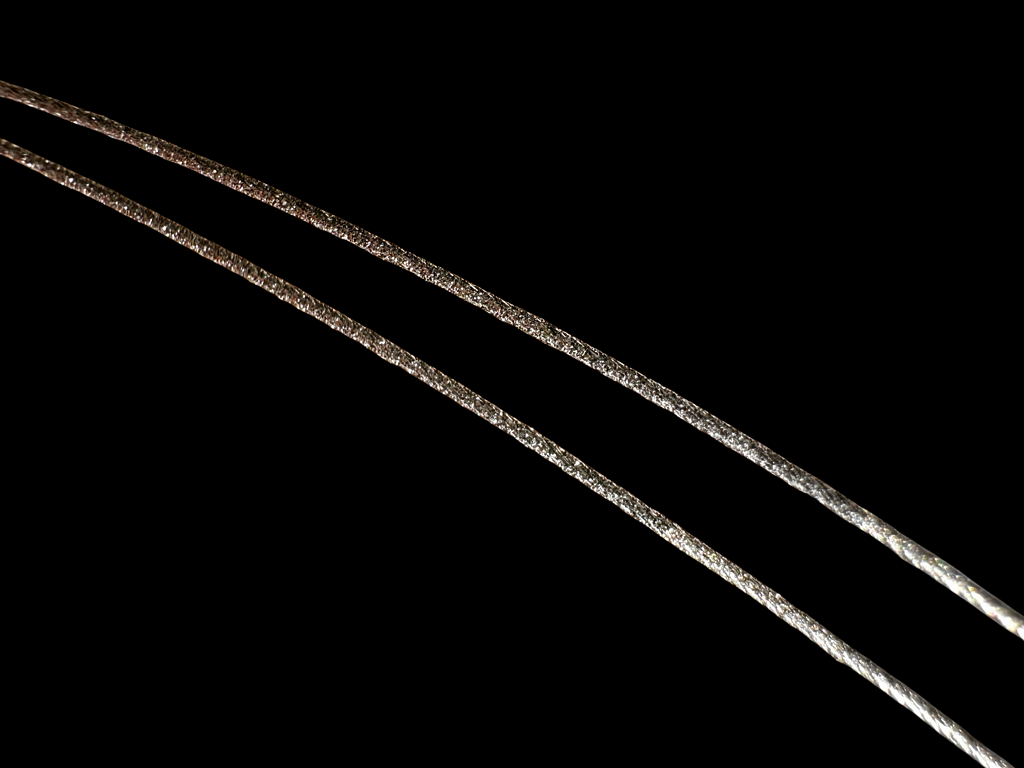
Kesme elmas teli, bir testere bıçağının yaptığı gibi malzemeyi kesmez. Bunun yerine, öğütür.
Elmas kristalleri — tipik olarak 10 ila 40 mikron boyutunda — yüksek gerilimli bir çelik çekirdek tele yapıştırılmıştır. Tel, iş parçası üzerinde 80 m/s'ye kadar hızlarda hareket ederken, her bir elmas tanesi bağımsız bir mikro-çöküntü olarak davranır. Tek bir taneden gelen temas basıncı malzemenin kırılma tokluğunu aştığında, küçük yanal ve orta çatlaklar başlatır. Bu çatlaklar, küçük bir malzeme yongasını atmak için yeterince yayılır ve taze bir yüzey bırakır.
Bu, frezeleme veya tornalama gibi talaş oluşturan işlemlerden temelde farklıdır. Sürekli bir talaş yok. Büyük bir kesme bölgesi yok. Malzeme ince parçacıklar halinde çıkar — bazıları kırılgan kırılma yoluyla, bazıları ise her bir tanenin temas derinliğine bağlı olarak sünek-modlu mikro-kazıma yoluyla.
Dilimleme sırasında gözlemlediğimiz bir şey var: safir son derece sert olmasına rağmen (Mohs 9), kesme elmas teli nispeten düşük kesme kuvvetleriyle, tipik olarak kesimin kendisinden gelen toplam tel yükünün 10 N altında işler. Bunun nedeni basit: binlerce elmas tanesi işi aynı anda paylaşır. Her bir tane geçiş başına yalnızca birkaç mikron malzeme kaldırır. Toplam etki, iş parçasına minimum stresle hızlı malzeme kaldırmadır. safir Neden "Soğuk Kesim" Deniyor?.
Elmas tel kesimi genellikle soğuk kesim işlemi olarak tanımlanır. Bu pazarlama dili değil — ölçülebilir.“
Her bir elmas tanesi çok az miktarda malzeme kaldırdığı için, birim hacim başına enerji girdisi düşüktür. Her tanecik-iş parçası temas noktasında ısı üretilir, ancak her temas kısa sürelidir (yüksek tel hızlarında mikrosaniyeler) ve ısı birikmeden tele, iş parçasına ve soğutucuya dağılır. Pratikte, kesim sırasında iş parçası sıcaklığı, uygun soğutma kullanıldığında nadiren ortam sıcaklığının 5-10°C üzerine çıkar.
Bu, termal olarak hassas malzemeler için çok önemlidir.
BK7 gibi malzemeler, 30°C kadar küçük termal gradyanlardan mikro çatlaklar geliştirebilir. Germanyum'un termal iletkenliği, ısı birikmesinden kaynaklanan yüzey altı hasara karşı hassas hale getirir. Kesme elmas teli ile bu termal etkiler esasen ortadan kaldırılır. Optik cam Bunu, kesme kenarındaki yerel sıcaklıkların 200-400°C'ye ulaşabildiği aşındırıcı bıçaklı kesimle karşılaştırın. Veya ısıdan etkilenen bölgenin malzemeye birkaç yüz mikron uzandığı lazer kesimle. Elmas tel.
çoğu uygulamada termal hasar bölgesini 10 μm'nin altında tutar bazen etkili bir şekilde sıfır. Uyarı: "Soğuk kesim" soğutucuyu atlayabileceğiniz anlamına gelmez. Kuru çalıştırma,.
(aslında kendi kendini yağlayan) için işe yarar, ancak çoğu malzeme, talaşları kesimden temizlemek için beyaz madeni yağ veya su bazlı soğutucu gerektirir. Soğutucu olmadan, kesimdeki talaşlar sıkışır, sürtünme artar ve tel aşırı ısınır. Bir kuvars kesimi sırasında soğutucu akışı kazara kesildiğinde dakikalar içinde tellerin koptuğunu gördük. grafit Tel Kendisi: Yapı ve Elmas Yapıştırma.
Herhangi bir kesme elmas tel sisteminin performansı telle başlar. Tipik bir elmas tel üç katmana sahiptir:
Yüksek karbonlu veya piyano sınıfı çelik, tipik olarak 0,35 ila 1,0 mm çapında. Bu, gerilme mukavemeti sağlar — iyi bir çekirdek tel, hizmet ömrü boyunca yorulma sorunları olmadan çalışma gerilimi olarak kırılma mukavemetinin -60'ını kaldırır.
Çekirdek tel. Bu, elmas tanelerini yerinde tutan şeydir. İki ana yapıştırma yöntemi hakimdir:.
Bağlayıcı katman. Elektro kaplama (nikel bağ):
- Elmas taneleri, elektro biriktirilmiş tek bir nikel katmanı tarafından tutulur. Bu, keskin, iyi maruz kalmış tanelerle agresif bir kesme eylemi üretir. Hassas kesim için çoğu elektro kaplama yapıştırma kullanır. elmas tel döngüleri Reçine bağ:.
- Elmas taneleri bir reçine matrisine gömülüdür. Bu, daha yumuşak bir kesme eylemi verir ve yüzey kalitesi kesme hızından daha önemli olduğunda kullanılır. Tutarlı tane boyutu ve şekli için seçilmiş endüstriyel sınıf sentetik elmas. Kum boyutu, yüzey kalitesini ve kesme hızını belirler — daha ince kum (daha yüksek elek numarası) daha pürüzsüz yüzeyler ancak daha yavaş malzeme kaldırma anlamına gelir.
Elmas taneleri. Genellikle gözden kaçan bir ayrıntı: elmas maruz kalma yüksekliği, kum boyutu kadar önemlidir. Nikel bağ çok kalınsa ve her tanenin çoğunu kaplıyorsa, tel yavaş keser ve aşırı ısı üretir. Bağ çok inceyse, taneler erken çıkar ve tel kel kalır. Deneyimlerimize göre, ideal maruz kalma, tane çapının bağ yüzeyinin üzerinde yaklaşık -40'ıdır.
Sürekli Tel Testere Kesimi Nasıl Sürükler.
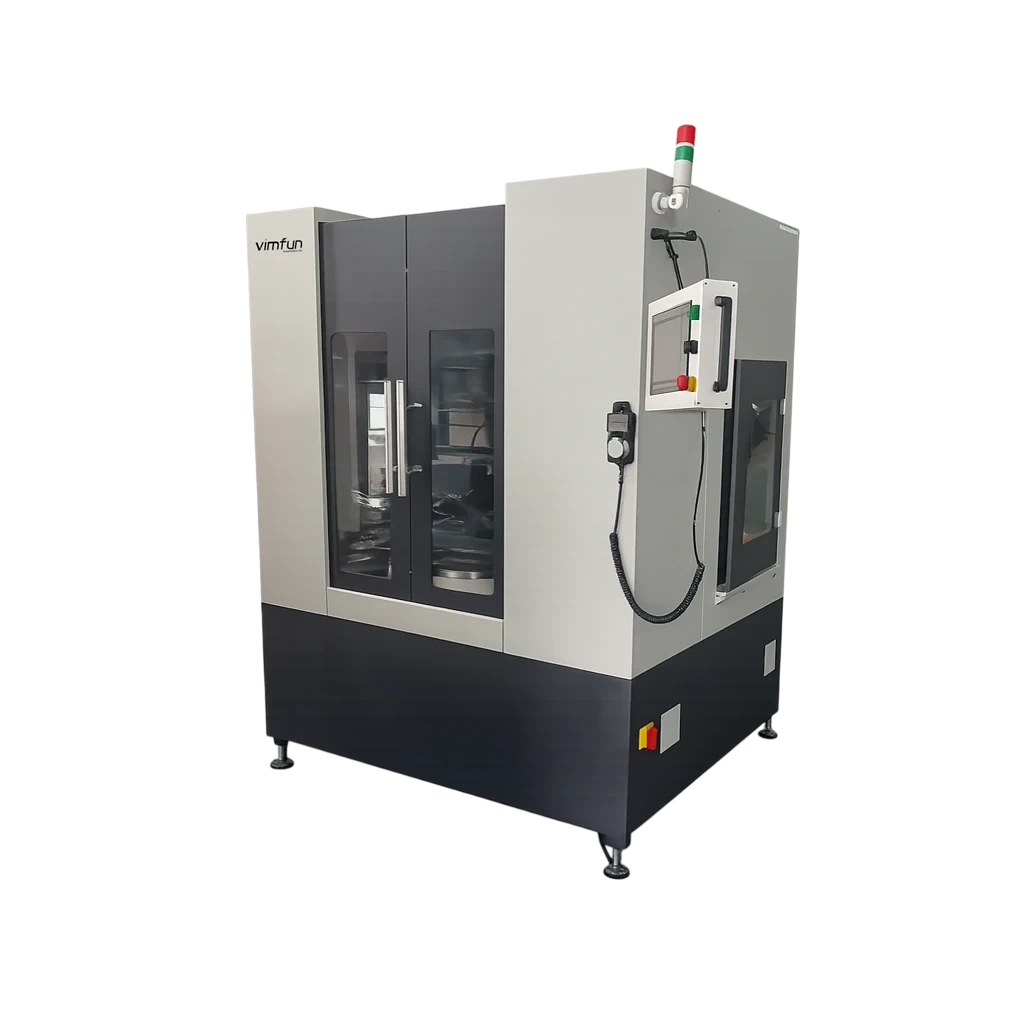
Kesme elmas teli sadece alettir. Onu süren makine, işlemin kontrol edilebilir olup olmadığını belirler.
Sürekli bir elmas tel testerede.
tel sürekli kapalı bir döngü haline getirilir. Bu döngü, tek yönde bir tahrik ve kılavuz tekerlek sistemi etrafında dolaşır — ileri geri hareket yok. Ana bileşenler: Tahrik tekerleği., Teli hareket ettirmek için dönme kuvvetini sağlar. Motor gücü tipik olarak masaüstü modeller için 1,5 kW'tan
üretim makineleri için 4,5 kW veya daha fazlasına kadar değişir. SGSM40 SG20 Kılavuz tekerlekler. Tel yolunu korur ve kesme açıklığını düz tutar. Buradaki hizalama kritiktir — kılavuz tekerlekler arasındaki 0,1 mm'lik bir hizalama hatası bile telin sapmasına neden olabilir, bu da dalgalı bir kesim yüzeyi üretir. Uygun.
makine hizalaması. vazgeçilmezdir. Gerginlik sistemi. pazarlık payı yok.
Gerilim sistemi. Telin, kesilen malzemenin telin döngü yolu boyunca uygulanan kuvvetini kontrol eder. Çoğu uygulama için çalışma gerilimi, tel çapına ve kesilen malzemeye bağlı olarak 100 N ile 200 N arasındadır. Çok az gerilim, telin kesme yükü altında sapmasına neden olarak kesimde yaylanma ve incelme meydana getirir. Çok fazla gerilim, telin ömrünü önemli ölçüde kısaltır — seramik uygulamalarında gerilimi 150 N'den 200 N'ye çıkarmanın tel ömrünü yarıya indirdiği durumlar gördük.
Besleme sistemi. İş parçasını (veya tel çerçevesini) kontrollü bir hızda kesime doğru hareket ettirir. İlerleme hızı çok sert sinterlenmiş seramikler için 0,5 mm/dak kadar düşük hızlardan grafit için 100 mm/dak'ya kadar değişir. Besleme hızı, telin mevcut hızı ve gerilimindeki malzeme kaldırma kapasitesiyle eşleşmelidir — çok hızlı itilirse tel sapar veya durur.
Sonsuz döngünün tek yönlü hareketi, karşılıklı tel testerelerine göre önemli bir avantajdır. Karşılıklı sistemler her birkaç saniyede bir yön değiştirir, bu da telin sıfıra yavaşlayıp ters yönde yeniden hızlanması anlamına gelir. Bu, düzensiz bir kesme deseni oluşturur — ters çevirme noktaları kesilen yüzeyde görünür izler bırakır. Sonsuz bir döngü, sabit hızda sürekli çalışır, bu nedenle yüzey kalitesi tüm kesme derinliği boyunca tekdüzedir. Yüzey pürüzlülüğü ölçümlerine göre ISO 4287 profil yöntemleri, tek yönlü tel ile kesilen yüzeyler, karşılıklı kesimlere göre daha tutarlı Ra değerleri gösterir.
Kesme Elmas Tel Parametreleri Nasıl Etkileşir?
İşte burası işin pratikleştiği yer. Kesme sürecini kontrol eden dört ana parametre vardır ve hepsi birbiriyle bağlantılıdır:
Tel hızı (m/s): Daha yüksek tel hızı, saniyede kesme bölgesinden geçen elmas taneciklerinin sayısının artması anlamına gelir, bu da malzeme kaldırma oranını artırır. Tipik çalışma aralığı 30–80 m/s'dir. Çoğu seramik ve cam kesimlerini 30–60 m/s'de, grafit kesimlerini ise 40–70 m/s'de yapıyoruz.
Tel gerginliği (N): Daha yüksek gerilim, telin bükülmesini azaltır ve kesimin düzgünlüğünü iyileştirir, ancak tel üzerindeki stresi artırır. Optik cam kesen 0,5 mm'lik bir tel için gerilimi tipik olarak 100–140 N'ye ayarlarız. Kuvars üzerindeki 0,8 mm'lik bir tel için 150–200 N.
İlerleme hızı (mm/dak): Bu, malzemenin ne kadar hızlı kaldırıldığını kontrol eder. Telin kapasitesine göre dengelenmelidir. Besleme hızını tel hızına göre çok fazla artırırsanız, tel sapar — kesim girişinde çıkışından daha geniş olur (koniklik kusuru). kuvars, için tipik olarak 2–10 mm/dak kullanırız. Grafit için 50–100 mm/dak.
Tel çapı (mm): Kesme genişliğini ve dolayısıyla malzeme israfını belirler. Daha ince tel = daha az israf ancak daha düşük dayanıklılık ve daha yüksek sapma riski. 0,35 mm'lik bir tel, 0,45 mm'nin altında bir kesme genişliği sağlar — pahalı malzemeleri dilimlerken kritik öneme sahiptir, örneğin germanyum burada kurtarılan malzemenin her kesri milimetre önemlidir.
İşte yüzlerce kesim üzerindeki testlerimize dayanan pratik ödünleşme matrisi:
| Değişiklik | Hız Üzerindeki Etki | Yüzey Üzerindeki Etki | Tel Ömrü Üzerindeki Etki |
|---|---|---|---|
| ↑ Tel hızı | ↑ Daha hızlı | ↑ Daha iyi | ↓ Biraz daha kısa |
| ↑ Gerilim | ↑ Daha hızlı | ↑ Daha iyi | ↓ Daha kısa |
| ↑ Besleme hızı | ↑ Daha hızlı | ↓ Daha pürüzlü | ↓ Daha kısa |
| ↓ Tel çapı | — Daha yavaş | ↑ Daha ince kesim | ↓ Çok daha kısa |
En uygun nokta, neyi optimize ettiğinize bağlıdır. Üretim ortamları genellikle kesme hızını ve tel ömrünü önceliklendirir. Ar-Ge laboratuvarları tipik olarak yüzey kalitesini ve kesme genişliğini önceliklendirir.
Malzemeye göre ayrıntılı parametre önerileri için lütfen kesme parametreleri kılavuzumuza.
Elmas Tel Kesmenin Yapabilecekleri ve Yapamayacakları
Bu teknoloji, sert, kırılgan, metalik olmayan malzemelerin hassas dilimlenmesinde mükemmeldir. Liste silikon, safir, seramikler (alümina, zirkonya, SiC, AlN), optik cam, kuvars, ferrit, grafit ve belirli kompozitleri içerir.
Ancak gerçek sınırlamaları vardır:
Sünek metaller uygun değildir. Alüminyum veya bakır gibi yumuşak metaller elmas taneciklerini neredeyse anında tıkar. Malzeme, temiz bir şekilde kırılmak yerine aşındırıcı yüzeyin üzerine yayılır. Elmas tel, kırılgan modda malzeme kaldırma için tasarlanmıştır — malzemenin plastik olarak deforme olmak yerine çatlamasını ve yontulmasını gerektirir.
Çok büyük kesitler zaman alır. Tek telli bir sistemle kesilen 300 mm çapında bir silikon külçe, 2–5 mm/dak besleme hızında biraz zaman alacaktır. Yüksek hacimli wafer üretimi için, aynı anda 100'den fazla wafer kesen çok telli testereler hala standarttır. Tek telli kesme elmas tel, Ar-Ge, prototipleme, karışık malzeme dükkanları ve verimlilikten çok kesim kalitesinin önemli olduğu uygulamalar için daha uygundur.
Tel aşınması tüketilebilir bir maliyettir. Elmas tanecikleri zamanla aşınır ve yerinden çıkar. Tipik bir elektro kaplama elmas tel döngüsü kesilen malzemeye bağlı olarak günde 8 saat çalışma ile 3–7 gün sürer. Grafit tel için naziktir; sinterlenmiş SiC ise acımasızdır. Tel değişimini kesim başına maliyet hesaplamanıza dahil etmeniz gerekir.
Minimum kalınlığın pratik sınırları vardır. 0,1 mm kadar ince dilimler kestik, ancak yaklaşık 0,3 mm'nin altında, kesme sırasında veya sonrasında kırılma riski önemli ölçüde artar. Daha ince dilimler daha yavaş besleme hızları, daha düşük gerilim ve bazen iş parçasını desteklemek için özel sabitleme gerektirir.
Soğutma ve Enkaz Yönetimi
The soğutucu sisteminizin kesme elmas tel işlemi sırasında üç işlevi yerine getirir:
- Yağlama. Tel ve kesme duvarları arasındaki sürtünmeyi azaltır, ısıyı ve kesme kuvvetlerini düşürür.
- Kalıntı temizleme. Kesme sırasında oluşan ince partikülleri (talaşları) uzaklaştırır. Talaşlar kesme boşluğunda birikirse, yeniden kesmeye neden olur — tel, taze malzeme yerine kendi döküntüsü üzerinde öğütülür, bu da enerji israfına ve tel aşınmasının hızlanmasına neden olur.
- Sıcaklık kontrolü. İş parçasını ve teli sabit sıcaklıklarda tutar.
Beyaz mineral yağ, çoğu hassas kesme uygulaması için standart soğutucudur — cam, kuvars, safir ve seramik. Mükemmel yağlama sağlar ve çoğu alt tabaka ile reaksiyona girmez. Su bazlı soğutucular, belirli seramikler ve metaller için kullanılır, öncelikle kesme sonrası temizlik bir endişe olduğunda (yağ kalıntısının gözenekli seramiklerden çıkarılması zor olabilir).
Grafit bir istisnadır — kuru kesilir. Grafitin kendisi katı bir yağlayıcı görevi görür ve sıvı soğutucu eklenmesi, ince grafit tozunun teli tıkayan bir macun oluşturmasına neden olabilir.
Pratik Sonraki Adımlar
Belirli bir malzeme için elmas tel kesimini değerlendiriyorsanız, bu üç adımla başlayın:
- Tel çapını tolerans ve kesme boşluğu gereksinimlerinize göre ayarlayın. Daha ince tel malzeme tasarrufu sağlar ancak işlem penceresini daraltır — gerekenden daha ince gitmeyin.
- Muhafazakar parametrelerle başlayın. Malzemeniz için önerilen tel hızı ve besleme hızının alt ucundan başlayın, ardından yüzey kalitesi veya tel aşınması kabul edilemez hale gelene kadar kademeli olarak artırın.
- Tel durumunu izleyin. Tel başına kesme sayısını veya çalışma saatlerini takip edin. Aynı parametreler için kesme kuvvetleri artmaya başladığında, tel aşınmış demektir — kesme sırasında kırılmadan ve potansiyel olarak iş parçasına zarar vermeden önce değiştirin.
Belirli malzemeniz için tel hızı, gerginlik ve besleme hızını optimize etme hakkında daha derinlemesine bilgi için, elmas tel kesme parametreleri kılavuzumuzu. okuyun. Veya kesme hızı ana endişenizse, elmas tel kesme hızı.
İlgili Kesme Elmas Tel Kaynağı
Tam genel bakış için, kesme elmas tel ana kılavuzumuzu ziyaret edin.







