
Увеличение скорости резки алмазной проволокой — это не то же самое, что изменение одного параметра станка. Производительная резка достигается за счет баланса скорости проволоки, натяжения, скорости подачи, охлаждения или удаления отходов, а также состояния абразива. Если один параметр выходит за пределы стабильного рабочего диапазона, кажущееся увеличение скорости может быть потеряно из-за износа проволоки, дефектов поверхности, изменения ширины реза или прерывания резки.
Данное руководство объясняет практическую последовательность регулировки для непрерывной резки алмазной проволокой. Оно поддерживает разработку параметров, а не предписывает одну универсальную настройку. Для более подробного объяснения трех основных элементов управления см. скорость проволоки, натяжение и скорость подачи.
Определите эффективность резки перед регулировкой станка
Время цикла — это лишь одна из мер эффективности. Для твердых и хрупких материалов полезный процесс также должен соответствовать требуемым параметрам ширины реза, прямолинейности, состояния поверхности, качества кромки и срока службы проволоки. Более быстрая резка, которая создает сколы или требует большего количества последующей шлифовки, может увеличить общее время производства.
| Мера эффективности | Что записывать | Почему это важно |
|---|---|---|
| Время резки | Время фактической резки и общее время обработки | Разделяет фактическое удаление материала от потерь на загрузку и настройку |
| Качество резки | Ширина реза, прямолинейность, плоскостность, сколы на кромке и состояние поверхности | Подтверждает, что более быстрая настройка по-прежнему соответствует критериям приемки |
| Использование проволоки | Количество или длина резов до замены и причина удаления | Предотвращает скрытие короткого срока службы проволоки за высокой мгновенной скоростью |
| Стабильность процесса | Тенденция нагрузки, вибрация, температура, звук и незапланированные остановки | Показывает, является ли настройка повторяемой, а не временно быстрой |
| Общая стоимость | Проволока, охлаждающая жидкость, очистка, доработка, брак и время оператора | Связывает настройки станка с производственной экономикой |
Четыре взаимосвязанных элемента управления: скорость, натяжение, подача и охлаждение
Четыре элемента управления следует рассматривать как систему. Изменяйте один параметр за раз во время тестирования, записывайте результат и возвращайтесь к последнему стабильному состоянию, если качество кромки, нагрузка или отслеживание ухудшаются.
| Управление | Основная функция | Если слишком низкое | Если слишком высокое |
|---|---|---|---|
| Скорость движения проволоки | Устанавливает частоту контакта абразива и поддерживает транспортировку отходов | Трение, низкая скорость удаления или нестабильное зацепление | Нагрев, вибрация, ускоренный износ или повышенная нагрузка на систему колес |
| Натяжение проволоки | Стабилизирует путь проволоки через заготовку | Отклонение, смещение, изгиб или непостоянная ширина реза | Чрезмерная нагрузка на петлю, соединение, колеса, подшипники и хрупкую деталь |
| Скорость подачи | Контролирует зацепление заготовки и потребность в удалении материала | Длительное время цикла и возможное полирование или трение | Перегрузка, сколы, изгиб проволоки, шероховатая поверхность или остановка |
| Охлаждение или удаление отходов | Удаляет тепло и частицы из зоны резки | Загрузка, повышение температуры, загрязнение или изменение поведения резки | Чрезмерный поток может нарушить легкую заготовку или усложнить обработку |
Влажные и сухие процессы требуют различных стратегий контроля отходов. Вода или совместимая охлаждающая жидкость могут уносить частицы и регулировать температуру, в то время как сухой графит или чувствительные к загрязнениям материалы могут требовать открытых структур покрытия и эффективного пылеудаления. См. Охлаждение и смазка при распиловке проволоки для вспомогательных вопросов по выбору.
Структура алмазной проволоки и состояние абразива
Непрерывная алмазная проволока — это инструмент с абразивным покрытием. Ее производительность зависит от однородности основы, алмазного зерна, экспозиции абразива, распределения покрытия и качества петли. Ее не следует описывать как ряд алмазных бусин, прикрепленных к стальному тросу; такая конструкция относится к другим категориям проволочных пил.
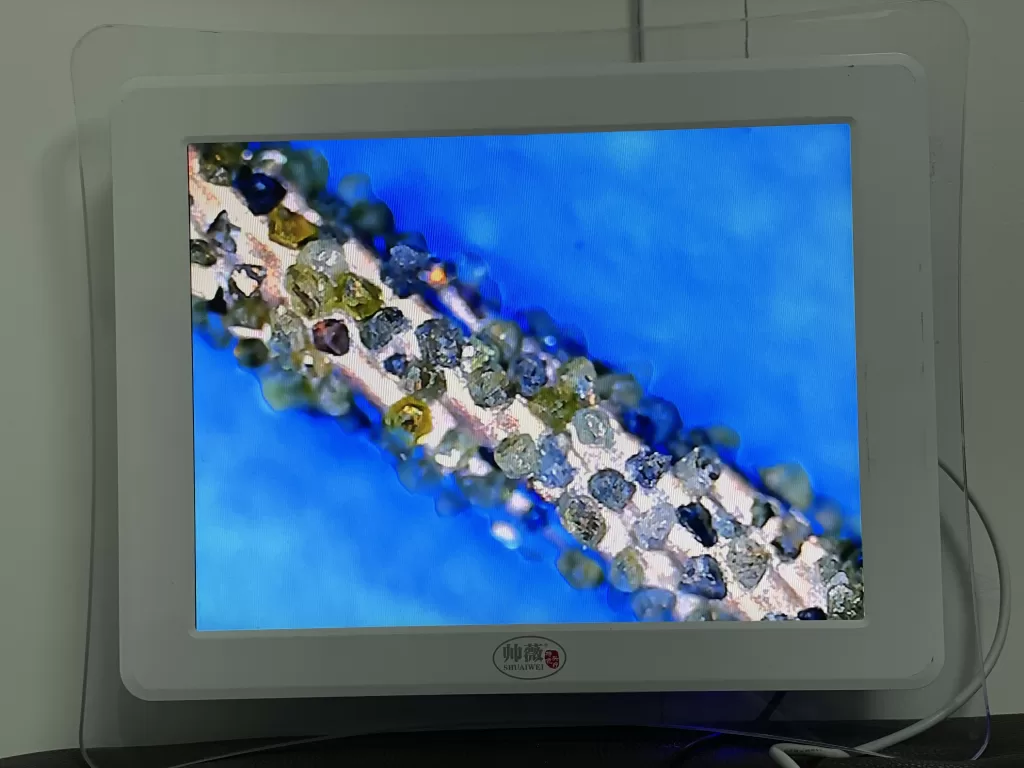
По мере изменения экспозиции абразива ранее стабильная скорость подачи может больше не давать того же результата. Осматривайте проволоку, когда время резки увеличивается, изменяются тенденции нагрузки, поверхность становится неровной или отслеживание становится менее стабильным. Доступные диаметры и структуры покрытия должны выбираться исходя из фактического материала и ограничений процесса; используйте странице спецификаций алмазного проволоки для сопоставления на уровне продукта.
Скорость резки и устранение неисправностей качества
| Наблюдаемый симптом | Возможные причины для проверки | Направление корректировки |
|---|---|---|
| Резка замедляется | Загруженный или изношенный абразив, недостаточное удаление отходов, низкая эффективная скорость, чрезмерная глубина контакта | Сначала осмотрите проволоку и путь охлаждающей жидкости/пыли; проверьте скорость и подачу по сравнению с последней стабильной записью |
| Проволока смещается или рез изгибается | Низкое натяжение, чрезмерная подача, плохая выровненность, слабая поддержка заготовки или глубокое зацепление | Уменьшите подачу, проверьте выравнивание и поддержку, затем отрегулируйте натяжение в пределах допустимого диапазона |
| Шероховатая или периодически маркированная поверхность | Вибрация, биение круга, нестабильная петля, неустойчивая подача или мусор, застрявший в пропиле | Проверьте механический путь и промывку перед увеличением скорости |
| Увеличивается скол кромки | Резкий вход/выход, чрезмерная подача, неподдерживаемая кромка, внутренние дефекты материала | Улучшите поддержку, умеренную подачу у кромки и проверьте направление резки |
| Срок службы проволоки сокращается | Чрезмерное натяжение, нагрев, смещение, агрессивная подача или неподходящее покрытие | Вернитесь к последним стабильным настройкам и проверьте круги, путь проволоки и совместимость материалов |
| Резка останавливается или увеличивается нагрузка | Требуемая подача превышает скорость удаления абразива, блокировка мусором, смещение зажима или локальное изменение твердости | Безопасно приостановите, очистите зону резки, проверьте зажим и перезапустите с уменьшенной подачей |
Последовательность контролируемой регулировки параметров
- Определите критерии приемки. Запишите целевые показатели по материалу, размерам, пропилу, кромке, поверхности, прямолинейности и времени цикла.
- Подтвердите механическую базовую линию. Проверьте выравнивание кругов, состояние направляющих, жесткость зажима, отслеживание проволоки и систему охлаждения или пылеудаления.
- Установите консервативную стабильную резку. Используйте утвержденные диапазоны машины и проволоки, а не непроверенное значение, скопированное из другого материала.
- Измените одну переменную. Регулируйте подачу, скорость, натяжение или контроль мусора отдельно, чтобы результат можно было отнести к этому изменению.
- Измерьте полный результат. Запишите время, тенденцию нагрузки, пропил, поверхность, качество кромки и состояние проволоки.
- Повторите выигрышное условие. Настройка полезна только после того, как она даст сопоставимые результаты на более чем одном репрезентативном образце.
Запись параметров теста
| Поле записи | Детали для захвата |
|---|---|
| Заготовка | Марка материала, размеры, плотность или состояние, глубина резки и метод зажима |
| Провод | Диаметр, тип покрытия, спецификация абразива, длина петли и предыдущее использование |
| Настройки машины | Скорость проволоки, натяжение, стратегия подачи и любые запрограммированные изменения вблизи входа/выхода |
| Контроль охлаждения/мусора | Влажный или сухой метод, жидкость, направление потока, фильтрация или пылеудаление |
| Измеренный результат | Время резки, пропил, прямолинейность, плоскостность, состояние поверхности и кромки |
| Наблюдения за процессом | Тенденция нагрузки, вибрация, звук, температура, перебои и состояние проволоки |
Видео применения
Сохраненное видео демонстрирует пример резки. Используйте его для наблюдения за компоновкой процесса, а не для копирования настроек без подтверждения материала, проволоки, размеров и конфигурации машины.

Часто задаваемые вопросы
Какую настройку следует увеличить первой, чтобы повысить скорость резки?
Нет универсального первого увеличения. Проверьте состояние проволоки, выравнивание и удаление мусора, установите стабильную базовую линию, затем измените только одну переменную. Подача часто является видимым элементом управления производством, но она должна оставаться совместимой со скоростью и натяжением проволоки.
Всегда ли более высокая скорость проволоки сокращает время резки?
Нет. Более высокая скорость может увеличить количество абразивных контактов, но чрезмерная скорость может увеличить нагрев, вибрацию и износ. Полезный диапазон зависит от проволоки, материала, системы кругов, охлаждения и подачи.
Почему проволока изгибается при увеличении скорости подачи?
Требуемая скорость удаления материала может превышать стабильную режущую способность проволоки. Проверьте натяжение, выравнивание, состояние абразива, удаление мусора, поддержку заготовки и глубину резки перед повторным увеличением подачи.
Как следует переносить параметры на новый материал?
Используйте предыдущую запись только в качестве консервативной отправной точки. Подтвердите марку нового материала, геометрию, ограничения по охлаждению и целевое качество, затем разработайте и повторите репрезентативный тестовый разрез.
Когда следует заменить алмазную проволоку?
Замените или проверьте проволоку, когда скорость удаления материала, качество поверхности, ширина реза или отслеживание изменяются за пределами допустимого окна процесса. Также проверьте на наличие локальных повреждений, потери покрытия и аномального поведения по всей петле.
Заключение
Эффективность резки алмазной проволокой повышается при совместной разработке скорости, натяжения, подачи, охлаждения и состояния абразива. Начните с механически исправной системы, изменяйте по одной переменной за раз и оценивайте каждый прирост по качеству резки, стабильности и использованию проволоки. Для выбора оборудования после определения требований к процессу рассмотрите руководство по станкам для проволочной резки.







