目次
導入
現代の製造およびエンジニアリングにおいて、高品質の製品を生産するには、効率的な材料切断技術が不可欠です。高圧水研磨切断 (ASWJ) は、さまざまな分野で卓越性を発揮する精密切断技術としてますます注目を集めています。この記事では、ASWJ の動作原理、利点、および他の切削技術との比較分析について詳しく説明します。
高圧水研磨切断の動作原理
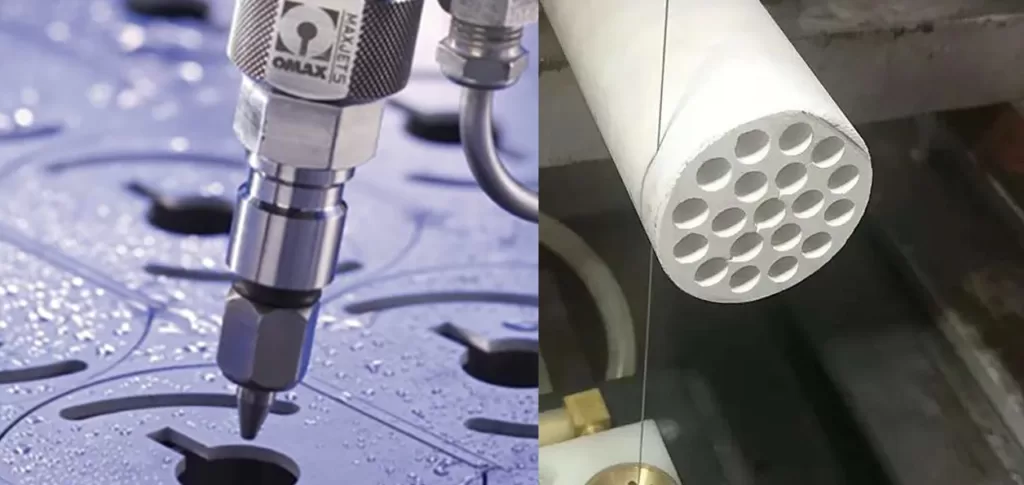
高圧水研磨材切断は、研磨粒子を保持した水ジェットの衝撃によって材料を除去します。ASWJとは、研磨材懸濁水ジェットのことです。水と研磨材は、切削ノズルを通過する前に予混合されます。これは、すでに形成された水ジェットに研磨材が引き込まれる、研磨材噴射水ジェットとは異なります。水素は必須の成分ではありません。導電性材料と非導電性材料の両方を加工でき、材料グレード、厚さ、品質要件が適合性を決定します。.
高圧水研磨切断のメリット
ASWJ には、次のようないくつかの注目すべき利点があります。
- 精密切断: 達成可能な精度は、機械、ノズル状態、材料、厚さ、およびトラバース速度に依存します。マイクロメートルレベルの精度を仮定するのではなく、代表的な部品でテーパー、ジェットラグ、および切断面の品質を確認してください。.
- 材料の多様性: 研磨材水ジェットは、選択された金属、石材、ガラス、セラミックスを加工できます。純水のみで切断できる軟質材料もあります。すべてのアプリケーションで研磨材を追加する必要はありません。.
- 冷間切断: 従来の熱間切断法とは異なり、ASWJ は冷間切断プロセスであるため、熱応力による材料の歪みのリスクが軽減されます。
- 廃棄物処理: このプロセスでは、廃水、使用済み研磨材、およびワークピースの破片が生成されます。収集、分離、および廃棄の要件は、切断されている材料によって異なります。熱切断プロセスがないからといって、廃棄物が無害になるわけではありません。.
- 高速性と効率性: 高速ジェット流と研磨材の組み合わせにより、ASWJ は特定のシナリオにおいて他の切断技術と比較してより効率的になります。
高圧水砥粒切断(ASWJ)のデメリット
ASWJ にはその利点にもかかわらず、次のような制限がないわけではありません。
- 複雑なセットアップ: ASWJ テクノロジーの実装は複雑な場合があり、特殊な機器と適切に管理された環境が必要です。この複雑さにより、小規模な操作のセットアップが困難になる場合があります。
- 研磨剤の消費量: ASWJでは切削加工の際に研磨材を使用しております。これらの研磨剤は時間の経過とともに摩耗するため、頻繁に補充する必要があり、運用コストが増加します。
- メンテナンス: ASWJ システムで使用される高圧ポンプとノズルは、最適なパフォーマンスを確保するために定期的なメンテナンスが必要です。このメンテナンスには費用と時間がかかる場合があります。
- 安全性の懸念: ASWJ では高圧流体を取り扱うため、正しく取り扱わないと危険な場合があります。安全で効率的な操作を確保するには、オペレーターにトレーニングが必要です。
- 水と汚染物質の制限: ワイヤーEDMとは異なり、導電性は必要ありません。代わりに、特に多孔質または汚染に敏感なワークピースの場合、吸水性、腐食、捕捉された研磨材、および洗浄要件を評価してください。.
- 潜在的な侵食: 時間の経過とともに、高速ジェット流により切断装置に磨耗が発生し、侵食や精度の低下につながる可能性があります。
メーカーや企業は、ASWJ の利点とともにこれらの欠点を考慮して、特定のアプリケーションやプロジェクトへの ASWJ の適合性を判断することが重要です。
比較分析: ASWJ と他の切削技術
ASWJは水中に緩んだ研磨材を運びますが、 クローズドループダイヤモンドワイヤー切断 は、移動するワイヤーに取り付けられたダイヤモンド研磨材を使用します。これらは異なる材料除去方法であり、交換可能な機械仕様ではありません。同じ図面と受け入れ基準に対して比較してください。
- 材料適応性: ASWJ と同様に、クローズド ダイヤモンド ワイヤ切断では、非導電性材料を含むさまざまな材料を切断できます。
- 精密さとサポート: ダイヤモンドワイヤーの結果は、ワイヤーのたわみ、張力、ガイドの整合性、および治具のサポートに依存します。薄いまたは壊れやすい部品にはサンプル検証が必要です。どちらの方法でも、さらなる処理なしに必要な仕上げが保証されるわけではありません。.
- スピード: どちらのプロセスも常に速いわけではありません。同じ材料、セクションサイズ、および受け入れられた表面品質について、セットアップ、切断、洗浄、および仕上げの時間を比較してください。.
- 材料収率: ワイヤーの直径とたわみはワイヤーカットのカーフに影響します。ノズルの構成、厚さ、およびトラバース条件は水ジェットのカーフに影響します。材料損失と仕上げ代の両方を測定し、一方の方法が常に材料の損失が少ないと仮定しないでください。.
| 要件 | ASWJ / 研磨材水ジェット | クローズドループダイヤモンドワイヤー |
|---|---|---|
| 水の制限 | プロセスには水の暴露が不可欠です。吸水性、腐食、乾燥を評価してください。. | 湿式または乾式操作は、材料、ワイヤー、および機械によって異なります。乾式切断には、適切な破片抽出が必要です。. |
| 汚染 | 緩んだ研磨材と切断破片の収集と洗浄が必要です。. | ワークピースの破片とワイヤーの摩耗は依然として制御が必要であり、プロセスは汚染フリーではありません。. |
| カットジオメトリ | ジェットは、適切な入口点とキャッチャーへの妨げられない出口が必要です。. | ワイヤーとガイドにはクリアランスが必要です。内部輪郭には、実行可能なスレッディングまたはエントリー方法が必要です。クローズドループは単純に閉じた穴に入ることができません。. |
| 厚いまたは壊れやすいセクション | 全厚にわたるテーパー、ジェットラグ、貫通損傷、および出口エッジの状態を確認してください。. | オフカットが分離される際のワイヤーのたわみ、治具の負荷、壊れやすい特徴、およびサポートを確認してください。. |
| 熱と表面品質 | 非熱切断プロセスは従来の熱影響ゾーンを回避しますが、切断テクスチャとエッジ品質は依然として検査が必要です。. | 研磨材の接触は摩擦熱を発生させます。冷却または乾式プロセスの制御と仕上げ代を検証してください。. |
| コスト比較 | 研磨材、水処理、ノズル摩耗、セットアップ、仕上げを含みます。. | ワイヤー摩耗、治具、破片処理、セットアップ、仕上げを含みます。受け入れられた部品あたりのコストを比較してください。. |
より広範なプロセス比較については、以下を参照してください。 水ジェット対ダイヤモンドワイヤー切断. 。トライアルの前に、材料グレード、ワークピースの寸法、図面、水の制限、および必要なエッジと表面品質を提供してください。.
高圧水研磨切断の応用例
ASWJ(研磨材水ジェット)プロセスは、以下の分野で使用または評価されています。噴射式水ジェット装置のアプリケーションがASWJの適合性の証拠となるわけではありません。実際のジェットシステムと資格要件を確認してください。
- 航空宇宙産業: 航空機部品やエンジン部品の切断。
- 医療部門: 特定の部品切断アプリケーションでは、エッジ品質、洗浄、および汚染制御の検証が必要です。これは、すべての医療機器への適合性を示すものではありません。.
- 自動車製造: ボディやエンジンなどの自動車部品の切断・加工を行っています。
- 工事: 石材、鉄骨造、コンクリートなどの建築資材の切断。
- 電子機器製造: 電子材料の水の暴露と研磨材の暴露を慎重に評価してください。特定の基板への適合性は、半導体ウェーハ製造への適合性を示すものではありません。.
- 芸術と創造性: アート、彫刻、装飾分野での創造的な作業を可能にします。
挑戦的な材料への応用
硬質セラミックス、ガラス、その他の脆性材料については、入口損傷、エッジの欠け、亀裂、および出口面の状態を評価してください。水ジェットの貫通と切断下のサポートには特別な注意が必要です。ダイヤモンドワイヤーでは、クランプ荷重、ワイヤーアクセス、たわみ、および最終分離時のサポートを評価してください。多孔質材料には、洗浄と乾燥の評価も必要です。代表的なトライアルなしでは、ここでは固定された圧力、ワイヤー張力、または送り設定は規定されていません。.
結論
高圧水研磨材切断は、水と研磨材のプロセスが材料と形状の要件を満たす場合に役立ちます。クローズドループダイヤモンドワイヤーは、互換性のあるワークピースのもう1つのオプションですが、独自のアクセス、サポート、および破片制御の制約があります。測定された切断品質、受け入れられた収率、および総処理コストを使用して方法を選択してください。ダイヤモンドワイヤーの実現可能性については、図面と材料の詳細を当社の サンプル切断サービス.