Tabla de contenido
Introducción
En la fabricación y la ingeniería modernas, una tecnología eficaz de corte de materiales es crucial para fabricar productos de alta calidad. El corte abrasivo con agua a alta presión (ASWJ) es una técnica de corte de precisión cada vez más prominente que demuestra su excelencia en diversos campos. Este artículo profundiza en los principios de funcionamiento, las ventajas y un análisis comparativo del ASWJ frente a otras tecnologías de corte.
Principios de funcionamiento del corte abrasivo con agua a alta presión
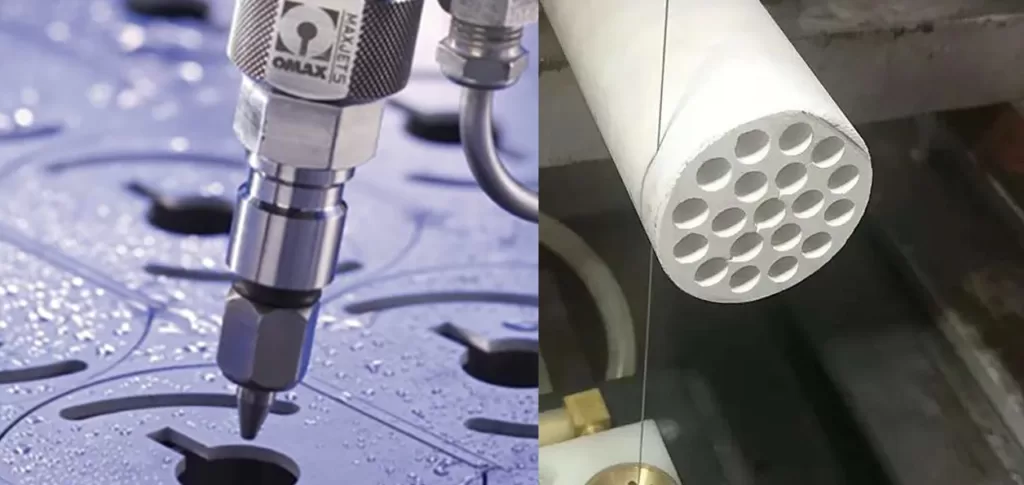
El corte por chorro de agua abrasiva a alta presión elimina material por el impacto de un chorro de agua que transporta partículas abrasivas. ASWJ significa chorro de agua abrasiva en suspensión: el agua y el abrasivo se premezclan antes de pasar por la boquilla de corte. Esto difiere de un chorro de agua abrasiva por inyección, donde el abrasivo se arrastra en un chorro de agua ya formado. El hidrógeno no es un ingrediente necesario. Se pueden procesar materiales conductores y no conductores; el grado del material, el grosor y los requisitos de calidad determinan la idoneidad.
Ventajas del corte abrasivo con agua a alta presión
ASWJ ofrece varias ventajas notables, entre ellas:
- Corte de precisión: La precisión alcanzable depende de la máquina, el estado de la boquilla, el material, el grosor y la velocidad de avance. Verifique la conicidad, el retraso del chorro y la calidad de la superficie de corte en piezas representativas en lugar de asumir una precisión a nivel de micras.
- Versatilidad de materiales: Los chorros de agua abrasiva pueden procesar metales, piedra, vidrio y cerámicas seleccionados. Algunos materiales blandos se pueden cortar solo con agua pura; el abrasivo añadido no es necesario para todas las aplicaciones.
- Corte en frío: A diferencia de los métodos tradicionales de corte en caliente, ASWJ es un proceso de corte en frío, lo que reduce el riesgo de distorsión del material debido a la tensión térmica.
- Gestión de residuos: El proceso produce aguas residuales, abrasivo gastado y desechos de la pieza de trabajo. Los requisitos de recolección, separación y eliminación dependen del material que se esté cortando; la ausencia de un proceso de corte térmico no hace que los desechos sean inofensivos.
- Alta velocidad y eficacia: La corriente de chorro de alta velocidad, combinada con el material abrasivo, hace que ASWJ sea más eficaz en determinados escenarios en comparación con otras técnicas de corte.
Desventajas del corte abrasivo con agua a alta presión (ASWJ)
A pesar de sus ventajas, la ASWJ no está exenta de limitaciones:
- Configuración compleja: La implantación de la tecnología ASWJ puede ser complicada y requerir equipos especializados y un entorno bien controlado. Esta complejidad puede dificultar su implantación en operaciones pequeñas.
- Consumo de abrasivo: ASWJ utiliza materiales abrasivos en su proceso de corte. Estos abrasivos se desgastan con el tiempo, lo que obliga a reponerlos con frecuencia y aumenta los costes operativos.
- Mantenimiento: Las bombas y boquillas de alta presión utilizadas en los sistemas ASWJ requieren un mantenimiento regular para garantizar un rendimiento óptimo. Este mantenimiento puede ser costoso y llevar mucho tiempo.
- Cuestiones de seguridad: La ASWJ implica trabajar con fluidos a alta presión, que pueden ser peligrosos si no se manejan correctamente. Los operarios necesitan formación para garantizar un funcionamiento seguro y eficiente.
- Límites de agua y contaminación: La conductividad eléctrica no es necesaria, a diferencia del electroerosión por hilo. En su lugar, evalúe la absorción de agua, la corrosión, el abrasivo atrapado y los requisitos de limpieza, especialmente para piezas de trabajo porosas o sensibles a la contaminación.
- Erosión potencial: Con el tiempo, la corriente de chorro a alta velocidad puede causar desgaste en el equipo de corte, lo que puede provocar erosión y degradación de la precisión.
Es esencial que los fabricantes y las empresas consideren estas desventajas junto con las ventajas del ASWJ para determinar su idoneidad para sus aplicaciones y proyectos específicos.
Análisis comparativo: ASWJ frente a otras tecnologías de corte
El ASWJ transporta abrasivo suelto en agua, mientras que el corte por hilo de diamante de circuito cerrado utiliza abrasivo de diamante adherido a un hilo en movimiento. Estos son métodos de eliminación de material diferentes, no especificaciones de máquina intercambiables. Compárelos con el mismo plano y criterios de aceptación:
- Adaptabilidad del material: Al igual que el ASWJ, el corte con hilo de diamante cerrado puede cortar diversos materiales, incluidos los no conductores.
- Precisión y soporte: Los resultados del hilo de diamante dependen de la deflexión del hilo, la tensión, la alineación de la guía y el soporte del utillaje. Las piezas delgadas o frágiles requieren validación de muestras; ningún método garantiza el acabado requerido sin procesamiento adicional.
- Velocidad: Ningún proceso es siempre más rápido. Compare el tiempo de configuración, corte, limpieza y acabado para el mismo material, tamaño de sección y calidad de superficie aceptada.
- Rendimiento del material: El diámetro y la deflexión del hilo afectan la pérdida de material del corte por hilo; la configuración de la boquilla, el grosor y las condiciones de avance afectan la pérdida de material del chorro de agua. Mida tanto la pérdida de material como la tolerancia de acabado en lugar de asumir que un método siempre desperdicia menos material.
| Requisito | ASWJ / chorro de agua abrasiva | Hilo de diamante de circuito cerrado |
|---|---|---|
| Restricciones de agua | La exposición al agua es inherente al proceso; evalúe la absorción, la corrosión y el secado. | La operación en húmedo o en seco depende del material, el hilo y la máquina. El corte en seco requiere una extracción de desechos adecuada. |
| Contaminación | El abrasivo suelto y los desechos de corte requieren recolección y limpieza. | Los desechos de la pieza de trabajo y el desgaste del hilo aún requieren control; el proceso no está libre de contaminación. |
| Geometría de corte | El chorro requiere un punto de entrada adecuado y una salida sin obstrucciones hacia el receptor. | El hilo y las guías necesitan espacio libre. Un contorno interno requiere un método viable de enhebrado o entrada; un circuito cerrado no puede simplemente entrar en un orificio cerrado. |
| Secciones gruesas o frágiles | Verifique la conicidad, el retraso del chorro, el daño por perforación y la condición del borde de salida a lo largo de todo el grosor. | Verifique la deflexión del hilo, las cargas del utillaje, las características frágiles y el soporte a medida que se separa la pieza cortada. |
| Calor y calidad de la superficie | Un proceso de corte no térmico evita la zona de afectación por calor convencional, pero la textura del corte y la calidad del borde aún deben inspeccionarse. | El contacto abrasivo genera calor por fricción. Valide los controles de enfriamiento o de proceso en seco y cualquier tolerancia de acabado. |
| Comparación de costos | Incluya abrasivo, tratamiento de agua, desgaste de la boquilla, configuración y acabado. | Incluya desgaste del hilo, utillajes, manejo de desechos, configuración y acabado. Compare el costo por pieza aceptada. |
Para una comparación de procesos más amplia, consulte corte por chorro de agua versus hilo de diamante. Antes de una prueba, proporcione el grado del material, las dimensiones de la pieza de trabajo, el plano, las restricciones de agua y la calidad de borde y superficie requerida.
Aplicaciones del corte abrasivo con agua a alta presión
Los procesos de chorro de agua abrasiva se utilizan o evalúan en los siguientes campos. Una aplicación de equipo de chorro de agua por inyección no es evidencia automática de idoneidad para ASWJ; confirme el sistema de chorro real y los requisitos de calificación:
- Industria aeroespacial: Corte de componentes de aeronaves y piezas de motores.
- Sector médico: Las aplicaciones seleccionadas de corte de componentes requieren validación de la calidad del borde, limpieza y controles de contaminación; esto no establece la idoneidad para todos los dispositivos médicos.
- Fabricación de automóviles: Corte y procesamiento de piezas de automóviles, incluidos los componentes de la carrocería y el motor.
- Construcción: Corte de materiales de construcción como piedra, estructuras de acero y hormigón.
- Fabricación de productos electrónicos: Evalúe cuidadosamente la exposición al agua y al abrasivo para materiales electrónicos. La idoneidad para un sustrato en particular no establece la idoneidad para la producción de obleas de semiconductores.
- Arte y creatividad: Permitir el trabajo creativo en los campos del arte, la escultura y la decoración.
Aplicaciones para materiales difíciles
Para cerámicas duras, vidrio y otros materiales frágiles, evalúe el daño de entrada, el astillado del borde, el agrietamiento y el estado de la cara de salida. La perforación con chorro de agua y el soporte debajo del corte requieren especial atención. Con hilo de diamante, evalúe las cargas de sujeción, el acceso del hilo, la deflexión y el soporte en la separación final. Los materiales porosos también necesitan una evaluación de limpieza y secado. No se prescribe aquí ninguna configuración fija de presión, tensión del hilo o avance sin una prueba representativa.
Conclusión
El corte por chorro de agua abrasiva a alta presión puede ser útil cuando un proceso de agua y abrasivo cumple con los requisitos del material y la geometría. El hilo de diamante de circuito cerrado es otra opción para piezas de trabajo compatibles, pero tiene sus propias limitaciones de acceso, soporte y control de desechos. Seleccione un método utilizando la calidad de corte medida, el rendimiento aceptado y el costo total del procesamiento. Para la viabilidad del hilo de diamante, proporcione un plano y detalles del material a través de nuestro servicio de corte de muestras.