タングステンとモリブデンのワイヤーソー切断
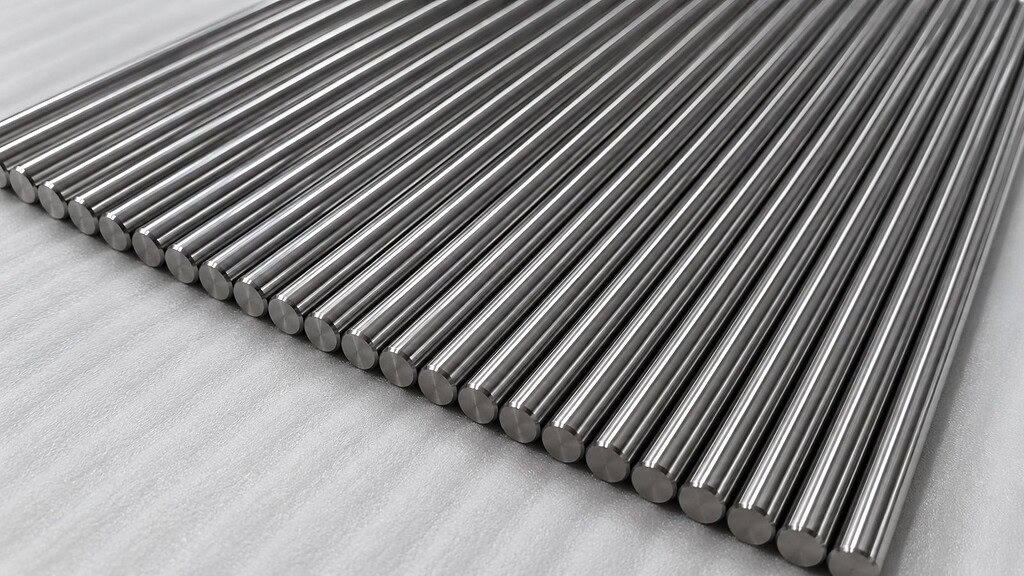
純タングステンは室温で割れます。時々ではなく、ほとんどの場合、切断方法が横方向の力を発生させる場合です。顧客が断面分析のために直径25mmのタングステンロッドを送ってきました。彼らの研磨ソーは、私たちに電話する前に3つのサンプルを粉砕していました。ロッドは外側からは問題なく見えましたが、タングステンの延性脆性遷移 %アストラ%
純タングステンは室温で割れます。時々ではなく、ほとんどの場合、切断方法が横方向の力を発生させる場合です。顧客が断面分析のために直径25mmのタングステンロッドを送ってきました。彼らの研磨ソーは、私たちに電話する前に3つのサンプルを粉砕していました。ロッドは外側からは問題なく見えましたが、タングステンの延性脆性遷移 %アストラ%
チタンは切断時に抵抗します。これは苦い経験から学びました。お客様からTi-6Al-4Vタービンブレードブランクのサンプル切断のために送られてきました。最初の切断は完璧でした。2回目の切断でワイヤーが0.3mm横に引っ張られました。5回目の切断までには、ワイヤーのダイヤモンド砥粒は15%失われていました。問題は %アストラ%
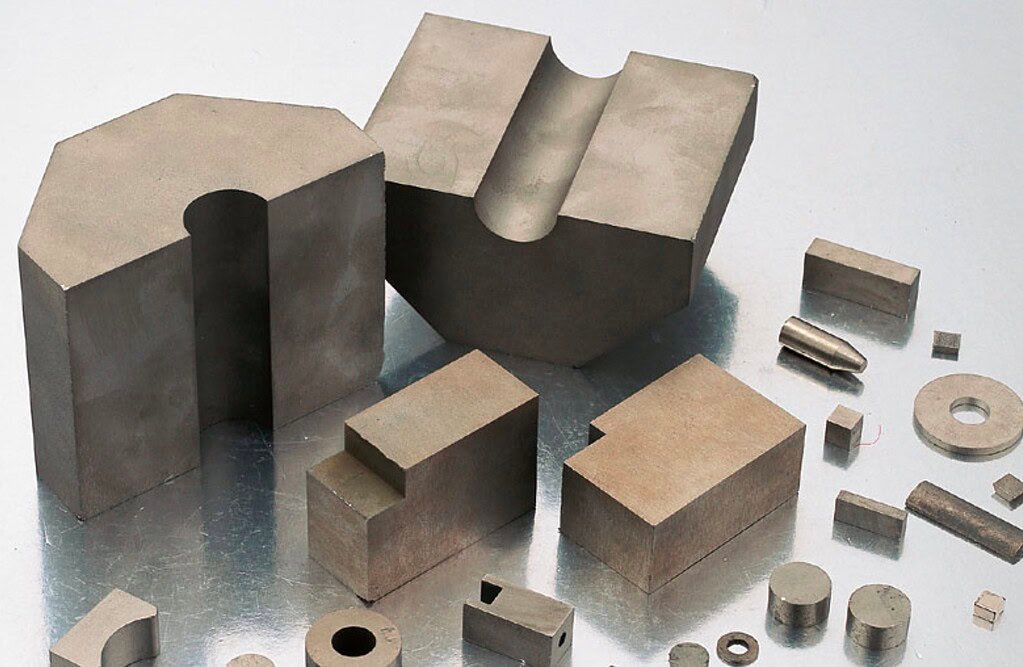
SmCo磁石は警告なしに割れます。お客様からSm2Co17アークセグメントのバッチ(合計40個)を送っていただき、なぜブレード鋸がスライス中に4個に1個を破壊しているのか尋ねられたことがあります。その答えは熱衝撃でした。SmCoの破壊靭性は約1.0 MPa・m^(1/2)で、窓ガラスと同程度です。 %アストラ%
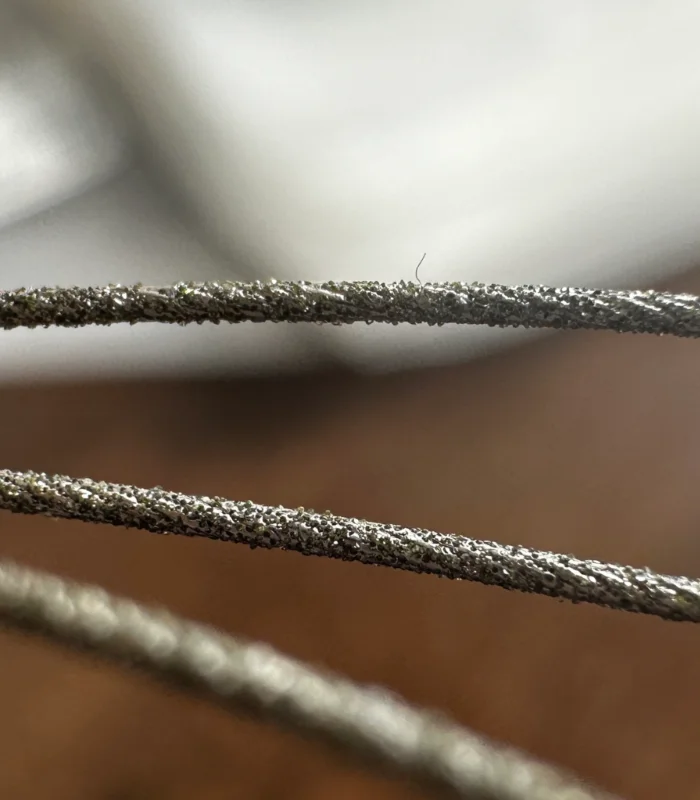
NdFeB磁石は強力でコンパクトですが、切断中に損傷しやすいです。問題は硬度だけではありません。NdFeB磁石の切断では、実際のトラブルは通常、脆性粒破壊、エッジの欠け、コーティングの損傷、ワイヤーの振動、およびカーフに閉じ込められた微細研磨くずから生じます。そのため、ダイヤモンドワイヤーソーがより良い選択肢となることが多いのです。 %アストラ%
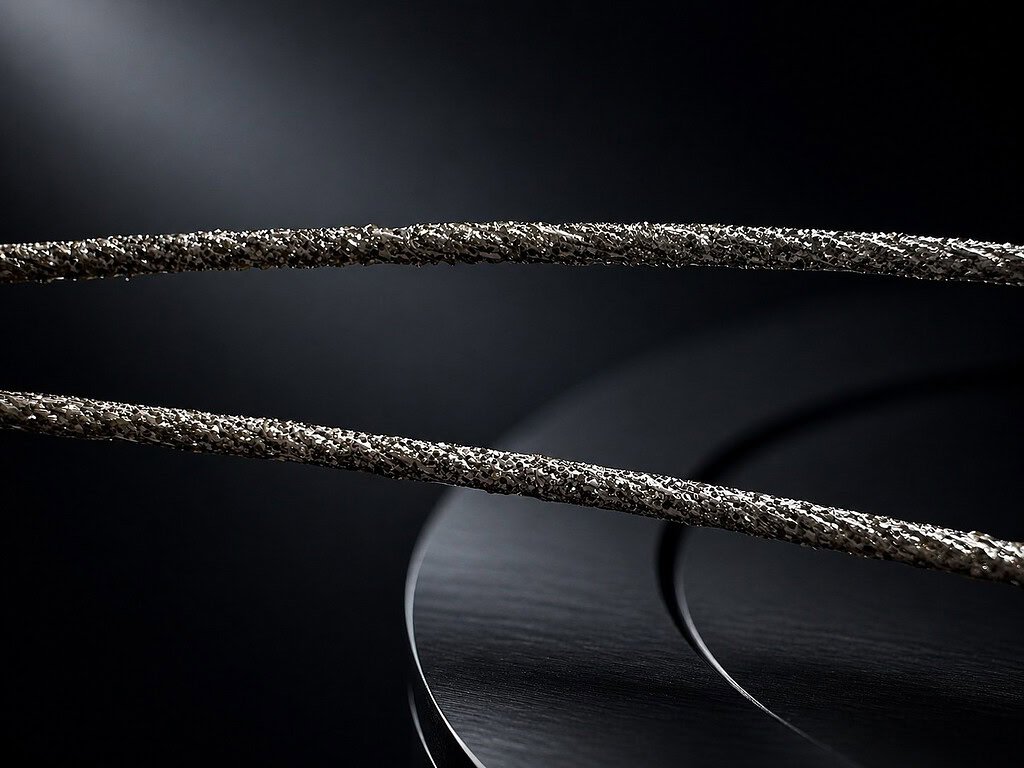
硬質金属の切断は、ほとんどの従来の工具がすぐに故障する分野です。チタン合金、タングステン、モリブデンは、それらを加工したことのある人なら誰でもよく知っている評判を共有しています。それは工具を破壊するということです。Ti-6Al-4Vはカーバイドインサートを消費します。なぜなら、熱が逃げ場がないからです。その熱伝導率は約7 W/m・Kで、鋼の約6分の1です。純タングステンはより硬いです。 %アストラ%
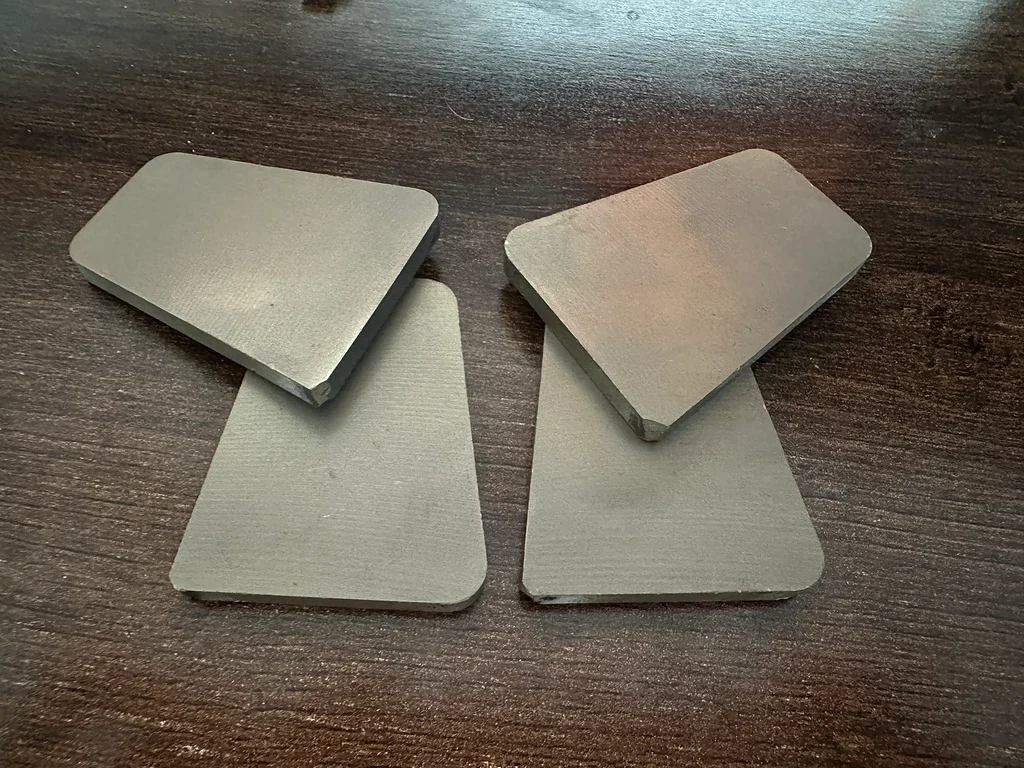
磁石切断機の購入は、ほとんどの工場が5〜10年に一度しか行わない決断です。正しく行えば、機械はスクラップの削減、表面品質の向上、スループットの向上によって元が取れます。間違えれば、生産の現実に合わない設備に縛られることになります。つまり、生産量に対して小さすぎる、あるいは %アストラ%
切断中に何か問題が発生しました。エッジが欠けている、表面が灰色である、スライス全体で厚さが異なる、あるいは切断中にワイヤーが折れてしまい、溝が入った$50 SmCoブランクになってしまった。何かを調整する前に、この磁石切断トラブルシューティングガイドをお読みください。なぜなら、私たちが最もよく遭遇する修正方法は %アストラ%
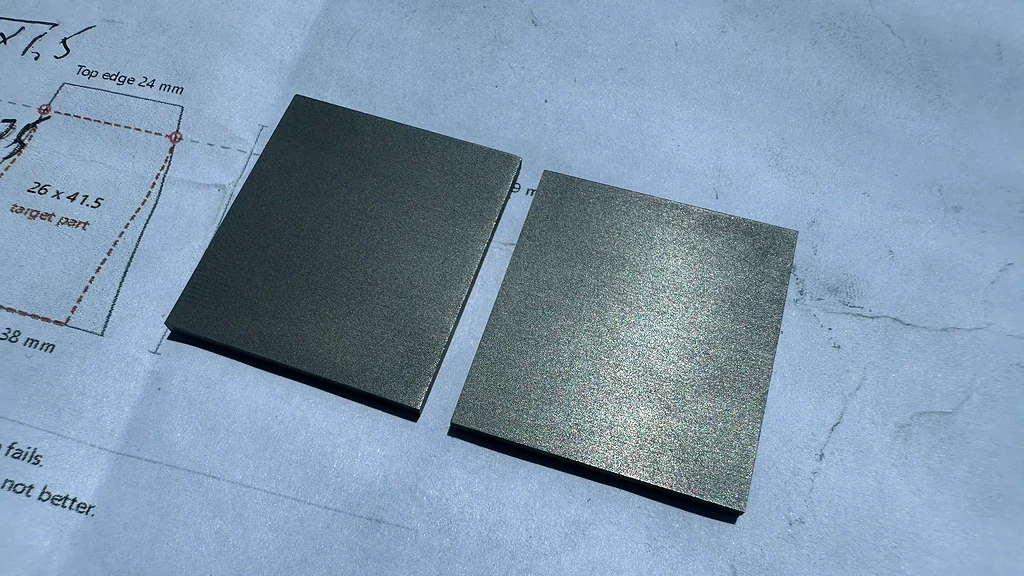
マグネット切断に不適切なクーラントを選ぶと、数時間でわかります。NdFeBの場合、水性クーラントは新しくカットされた表面をNd(OH)₃の腐食で灰色にします。フェライトの場合、油性クーラントはろ過システムを詰まらせるスラッジを生成しますが、フェライトは水で腐食しないため、メリットはありません。そしてSmCoの場合、どちらを使用してもほとんど問題ありません。, %アストラ%
サマリウムコバルトは、誰も話題にしないマグネット材料です。アプリケーションが300℃の動作温度を必要とするまで、または環境がNdFeBには腐食性すぎる場合、またはマグネットが衛星で15年間メンテナンスなしで安定したフラックスを保持する必要があるまで。その時、SmCoは突然唯一の選択肢となります。問題は、SmCoが %アストラ%
フェライトは加工が難しい材料です。技術的にはセラミックであり、硬く、脆く、電気的に非導電性ですが、世界で最も大量生産されている永久磁石材料でもあります。毎年、数十億個のフェライトマグネットセグメントが自動車センサー、マイクロモーター、スピーカー、家電製品に使用されています。そして、それらのすべては、焼結されたものからカットされる必要があります。 %アストラ%