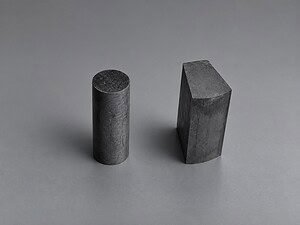
La découpe de fil diamanté de forme personnalisée utilise un trajet de fil abrasif contrôlé pour créer des profils qui vont au-delà d'une coupe de séparation droite de base. Selon les axes de la machine, l'accès à la pièce et le montage, le processus peut produire des profils externes 2D, des contours internes, des sections coniques ou des surfaces 3D sélectionnées dans des matériaux durs et cassants.
Le fil est flexible, mais il ne peut pas tourner un coin aigu illimité ou créer toutes les formes CAO directement. Une conception réalisable doit tenir compte du diamètre du fil, de l'enveloppe abrasive, du mouvement de la machine, de l'accès d'entrée, du rayon de virage, de la profondeur de coupe et du comportement de fracture du matériau. Pour les équipements destinés spécifiquement aux profils fermés, voir la machine de découpe de contour interne.
Qu'est-ce que la découpe de forme personnalisée ?
Une forme personnalisée peut être définie par le profil extérieur d'un bloc, une ouverture à l'intérieur d'une pièce, une section transversale changeante ou une surface générée par un mouvement de machine coordonné. La méthode correcte dépend moins de l'apparence du modèle CAO que de la manière dont le fil peut entrer, rester soutenu et quitter la pièce.
| Type de forme | Exigence typique | Contrainte de processus principale | Direction de planification |
|---|---|---|---|
| Profil 2D externe | Découpe de contour d'une plaque ou d'un bloc | Rayon de coin, profondeur de section, courbure du fil et support de bord | Utiliser un chemin ouvert continu et éviter les changements de direction brusques |
| Contour fermé interne | Profil de type ouverture ou alésage à l'intérieur de la pièce | Le fil a besoin d'une voie d'entrée et d'une méthode de boucle/enfilage compatible | Définir le trou d'accès, le point de départ et le flux de travail de fermeture avant la programmation |
| Profil conique ou incliné | Géométrie différente entre les surfaces supérieure et inférieure | Nécessite des axes coordonnés et le contrôle de l'inclinaison du fil | Vérifier le déplacement de la machine, le dégagement de collision et l'erreur de profil sur la profondeur |
| Surface 3D sélectionnée | Surface droite ou coordonnée plutôt qu'un simple mur vertical | Capacité des axes de la machine, contact du fil et accessibilité du montage | Valider la trajectoire de l'outil avec la cinématique réelle de la machine, pas seulement la CAO |
| Fentes et caractéristiques répétées | Coupes étroites multiples ou profils indexés | Rigidité de la pièce, erreur de positionnement cumulative et dommages à l'entrée/sortie | Planifier l'ordre des caractéristiques, soutenir les parois restantes et mesurer la répétabilité |
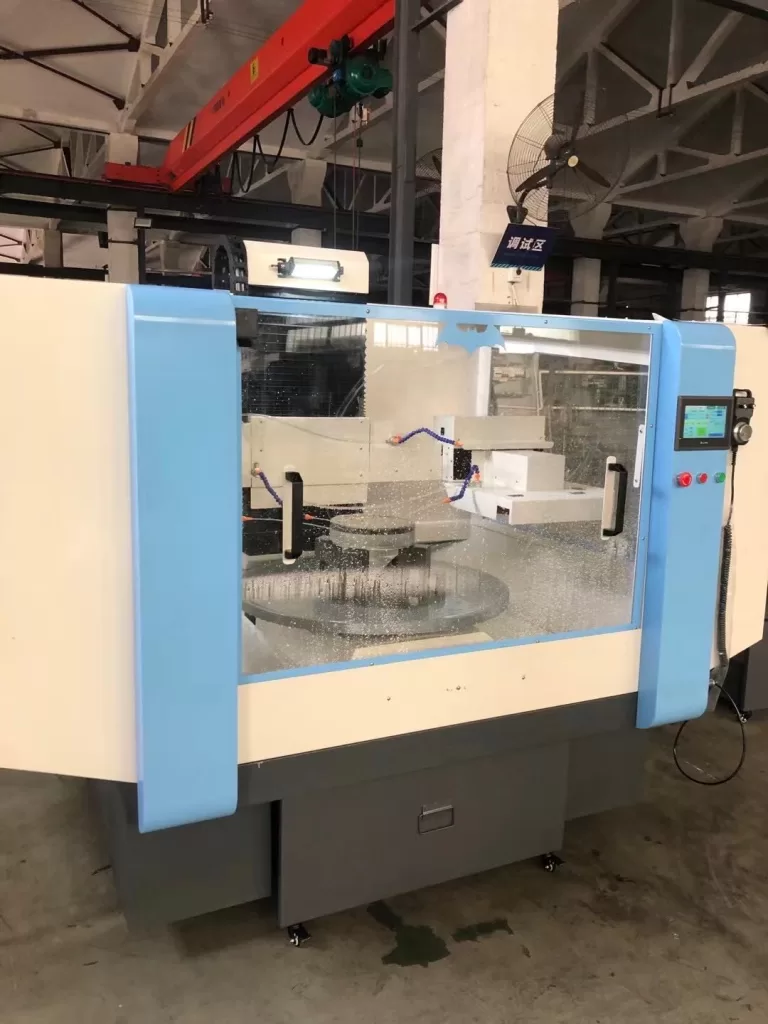
Planification de trajectoire de fil 2D et 3D
La CAO définit la géométrie cible, mais le programme de découpe doit traduire cette géométrie en une trajectoire que le fil et la machine peuvent exécuter. La ligne centrale programmée doit tenir compte du kerf réel et de toute marge de finition. Les mouvements d'entrée et de sortie doivent éviter les coins fragiles chaque fois que possible.
- Profils 2D : utilisent normalement un mouvement coordonné dans un plan tout en maintenant un chemin de fil contrôlé à travers l'épaisseur de la pièce.
- Profils internes : nécessitent un moyen pratique de placer le fil à l'intérieur de l'ouverture prévue avant que le chemin fermé ne commence.
- Profils 3D ou coniques : nécessitent des axes de machine capables de contrôler la relation entre le chemin supérieur et inférieur sans collision ni torsion excessive du fil.
- Transitions de coin : doivent être programmées avec un rayon et une stratégie d'avance que le fil, le matériau et la machine peuvent suivre de manière cohérente.
Pour un aperçu au niveau de l'application des équipements coordonnés, consultez applications de scie à fil diamanté multi-axes. La capacité finale doit toujours être confirmée par rapport au modèle de machine sélectionné et aux dimensions de la pièce.
Rayon de virage, kerf et précision des coins
Le rayon interne minimum réalisable n'est pas égal au rayon du fil nu. Il est influencé par l'enveloppe abrasive, la rigidité du fil, la longueur de contact, la tension, l'avance, le mouvement de la machine et la tendance du matériau à s'écailler. Les coins serrés augmentent également le risque que le fil coupe le chemin prévu ou laisse une transition arrondie.
La compensation du kerf doit être basée sur une coupe d'essai représentative. Le kerf effectif peut changer avec l'usure du fil, le faux rond, la cohérence du revêtement, la profondeur de coupe et la stabilité du processus. Les diamètres de fil disponibles et les structures de revêtement sont décrits sur la page de spécification du fil diamanté, mais le diamètre du catalogue seul ne doit pas être utilisé comme décalage de trajectoire final.
Montage, point d'entrée et accès à la pièce
| Élément de planification | Risque en cas d'ignorance | Vérification pratique |
|---|---|---|
| Zone de serrage | Mouvement de pièce, déformation ou marques de serrage | Soutenir la pièce à l'extérieur de la trajectoire et répartir la force sur des surfaces stables |
| Support de paroi restant | Les caractéristiques fines se fracturent ou vibrent lors du retrait de matière | Choisir l'ordre des caractéristiques et ajouter un support sacrificiel ou de fond si nécessaire |
| Position d'entrée et de sortie | Écaillage visible du bord ou condition de départ inaccessible | Placer les transitions sur des surfaces moins critiques et confirmer l'accès à l'installation du fil |
| Dégagement du fil | Collision avec les montages, les brides ou la pièce | Simuler le chemin complet du fil et de la roue, pas seulement le contour programmé |
| Stratégie de datum | Décalage de profil ou erreur cumulative entre les caractéristiques | Utiliser des surfaces de localisation répétables et mesurer la pièce après les étapes critiques |
| Enlèvement des débris | Chargement, chaleur ou particules piégés à l'intérieur d'une saignée fermée | Fournir un accès au liquide de refroidissement ou une extraction à sec le long de la zone de coupe réelle |
Contrôle du dérive du fil et de la qualité de surface
La dérive du fil est une erreur de trajectoire, pas un problème de réglage unique. Elle peut résulter d'une avance excessive, d'une tension insuffisante ou excessive, d'une abrasive usée, d'un engagement profond, d'un mauvais alignement des roues, d'un support faible ou de changements de direction brusques. Les marques de surface peuvent également suivre une incohérence de boucle, des vibrations ou des débris piégés.
| Résultat observé | Causes possibles à investiguer | Direction de l'ajustement |
|---|---|---|
| Coupes de profil à l'intérieur de la trajectoire programmée | Compensation de saignée insuffisante, arc de fil ou transition de coin agressive | Mesurer la saignée réelle, réduire l'engagement et augmenter le rayon programmé si nécessaire |
| Conicité à travers l'épaisseur | Déflexion du fil, inclinaison du montage, désalignement de la trajectoire ou contact matériel inégal | Vérifier le datum, le support et l'alignement avant de modifier la trajectoire |
| Écaillage à un coin | Changement de direction brusque, bord non supporté ou avance locale excessive | Ajouter un rayon, supporter le bord et modérer le mouvement à travers la transition |
| Marques de surface périodiques | Excentricité de boucle, vibration, état de la roue ou avance incohérente | Inspecter le chemin mécanique complet et l'état du fil |
| Surface rugueuse en fin de coupe | Accumulation de débris, usure abrasive ou profondeur de contact croissante | Améliorer le rinçage/l'extraction et examiner l'avance par étapes à travers la section |
Différences de matériaux dans les profils personnalisés
Le silicium, le quartz, le verre, les céramiques, le graphite et les composites ne répondent pas à la même stratégie de trajectoire ou de montage. Les matériaux fragiles nécessitent un support de bord et des transitions contrôlées. Le graphite nécessite une gestion de la poussière et une attention à la densité locale. Les composites stratifiés peuvent se délaminer ou charger l'abrasif différemment lorsque la trajectoire traverse les couches. Les métaux peuvent imposer des exigences différentes en matière d'usure et de dégagement des copeaux.
Un nom de matériau ne suffit pas pour la planification du processus. La nuance, la densité, les dimensions, les défauts internes, la restriction du liquide de refroidissement et les critères d'acceptation doivent être fournis avant la sélection du fil, de la machine et de la trajectoire.
Vidéo d'application de découpe de forme complexe
La vidéo conservée démontre une application de coupe spécifique. Elle est utile pour observer le mouvement et la configuration de la pièce, mais elle ne prouve pas que la même trajectoire, le même rayon ou les mêmes paramètres peuvent être transférés à un autre matériau ou une autre géométrie.

Informations requises pour un projet de forme personnalisée
| Article du projet | Informations à fournir | Why it matters |
|---|---|---|
| CAO et dessin | Dessin 2D, modèle 3D, datums, tolérances et surfaces critiques | Sépare la géométrie de conception des exigences d'acceptation mesurables |
| Matériau | Nuance exacte, dureté ou densité, état et défauts internes | Influence le choix de l'abrasif, l'avance, l'écaillage et la stratégie de bridage |
| Pièce à usiner | Dimensions hors tout, poids, surfaces de serrage disponibles et taille de lot | Détermine le déplacement de la machine, la charge, le support et la manipulation |
| Profil | Trajet interne/externe, rayon minimum, profondeur, trou d'entrée et direction de coupe | Confirme si le fil peut accéder et suivre la géométrie |
| Objectif de qualité | Marge de trait de scie, tolérance de profil, surface, écaillage et marge de finition | Définit comment la coupe d'essai sera acceptée |
| Restriction de processus | Exigence de mouillé/sec, contamination, nettoyage et limites de contrôle de poussière | Guide le revêtement du fil et l'élimination des débris |
Questions fréquemment posées
Le fil diamanté peut-il couper n'importe quelle forme dessinée dans CAO ?
Non. La conception doit être convertie en un trajet de fil réalisable. Les axes de la machine, l'accès du fil, le rayon minimum, le support de la pièce, la profondeur de coupe et le dégagement de collision limitent ce qui peut être produit directement.
Comment un contour interne fermé est-il démarré ?
Le fil a besoin d'une voie d'entrée à l'intérieur de l'ouverture prévue. Le trou d'accès, l'installation du fil ou la méthode de fermeture de boucle et la zone finale de départ/arrêt doivent être planifiés avant l'usinage.
Qu'est-ce qui détermine le rayon de coin minimum ?
Cela dépend de l'enveloppe abrasive, de la rigidité du fil, du mouvement de la machine, de la tension, de l'avance, de la profondeur de contact et du comportement du matériau. Un essai représentatif est requis avant de fixer une tolérance de production.
Une seule configuration peut-elle produire des profils 2D et 3D ?
Seulement si la machine dispose des axes coordonnés, du déplacement et du dégagement requis. Une machine conçue pour le contournage planaire ne doit pas être supposée produire une surface 3D contrôlée.
Que faut-il mesurer dans une coupe d'échantillon ?
Mesurez le trait de scie réel, l'erreur de profil, le rayon de coin, le dépouillement, la rectitude ou la planéité, l'état de surface et l'écaillage des bords. Enregistrez également le temps de cycle, l'état du fil, le comportement de la charge et la stabilité du bridage.
Conclusion
La découpe de fil diamanté de forme personnalisée commence par un trajet d'outil réalisable, et non par la promesse que chaque géométrie CAO peut être coupée. Des résultats fiables nécessitent de faire correspondre le profil aux axes de la machine, à l'accès du fil, au rayon de virage, au support de bridage, au comportement du matériau et aux objectifs de qualité mesurables. Pour une architecture et une sélection de machines plus larges après la définition de ces exigences, utilisez le guide des machines à fil.