La découpe par fil à décharge électrique (WEDM) et la découpe par fil diamanté sans fin utilisent des mécanismes d'enlèvement de matière différents. La WEDM utilise des décharges électriques pour éroder une pièce conductrice ; le fil diamanté enlève de la matière par contact abrasif. Le choix entre les deux commence par la conductivité du matériau, la géométrie et l'état de surface requis, puis prend en compte le temps de coupe et le coût total.
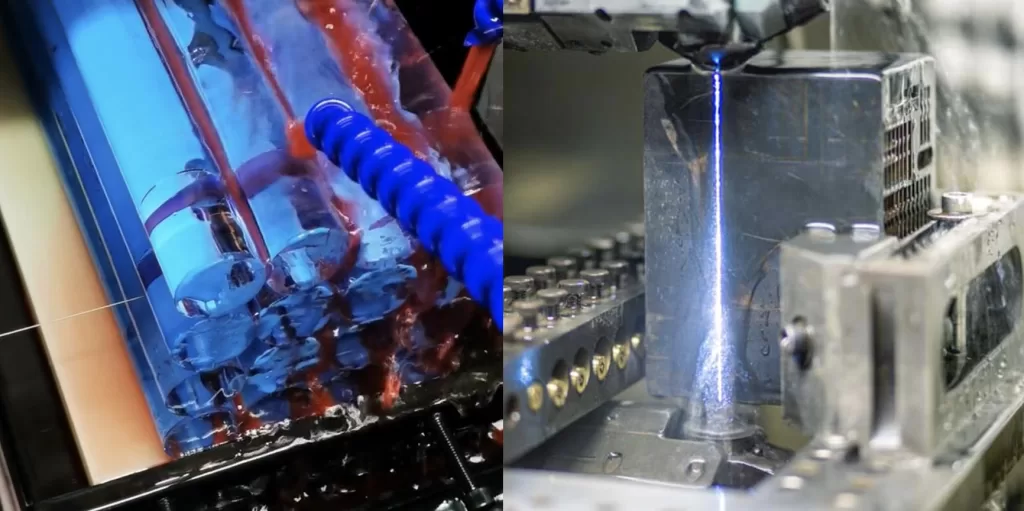
Découpe par fil à décharge électrique : Érosion de précision par étincelles
En WEDM, un fil électrode et une pièce conductrice sont séparés par un espace de décharge contrôlé. Des impulsions électriques enlèvent de la matière, tandis qu'un fluide diélectrique soutient le processus et évacue les débris. Le fil n'agit pas comme une lame dentée ou une scie abrasive.
Quand la WEDM est utile
- Pièces conductrices de précision : matrices, outillages et profils détaillés sont des applications courantes. La tolérance réalisable dépend de la machine, de la pièce, de la stabilité thermique et des passes de finition.
- Profils traversants complexes : les trajectoires de fil programmées peuvent produire des contours détaillés ; les profils fermés nécessitent un accès de filetage approprié ou un trou de départ.
- Faible force de coupe mécanique : l'érosion par étincelles évite les forces de lame de la sciage conventionnel, bien que le bridage et les contraintes du matériau résiduel soient toujours importants.
Limites de conductivité et d'intégrité de surface
La WEDM conventionnelle nécessite une conductivité électrique adéquate. Le verre ordinaire et les céramiques électriquement isolantes ne conviennent pas à la WEDM standard ; les grades de céramique conductrice nécessitent une évaluation individuelle. La dureté du matériau seule ne détermine pas l'aptitude.
L'EDM est un processus d'enlèvement thermique et peut laisser une couche de re-fusion ou un matériau affecté par la chaleur. Les paramètres de décharge, les passes de finition et le post-traitement influencent la surface finale. Il est inexact de décrire chaque surface EDM comme rugueuse : la capacité de finition doit être évaluée par rapport à la rugosité spécifiée et aux limites d'intégrité de surface.
Différences avec la découpe par fil diamanté sans fin
Une boucle sans fin transporte l'abrasif diamanté lié à travers la pièce. La conductivité électrique n'est pas requise. Le verre sélectionné, le graphite, le silicium et les applications céramiques sont des candidats, sous réserve du grade du matériau, de la géométrie, de la compatibilité de l'abrasif et des tests. Pour les options d'équipement, voir notre page sur les scies à fil diamanté industrielles.
Avantages et limites de la découpe abrasive
La découpe par fil abrasif peut supporter la séparation et le profilage grossier de matériaux durs et cassants sans couche de re-fusion générée par décharge EDM. Elle génère toujours de la chaleur de friction et des forces de coupe. La déflexion du fil, l'écaillage, les dommages sous-jacents et les marques de coupe visibles doivent être vérifiés, en particulier sur les bords non supportés. Les surfaces optiques ou de précision peuvent nécessiter un meulage, un rodage ou un polissage ultérieur.
Le fil diamanté n'est pas un remplacement universel pour l'EDM. Les petites caractéristiques internes, les rayons de coin serrés, la compatibilité avec les métaux, l'accès au fil et les tolérances de finition peuvent limiter son utilisation. Aucun des deux processus n'est automatiquement plus rapide ou plus précis pour chaque pièce.
WEDM vs Découpe par fil diamanté
| Facteur de sélection | Électroérosion à fil | Fil diamanté sans fin |
|---|---|---|
| Matériau | Nécessite une conductivité adéquate | Aucune exigence de conductivité ; la compatibilité abrasive est toujours importante |
| Chaleur et force | Érosion thermique par étincelles avec faible force de coupe mécanique | Contact abrasif ; la chaleur de friction et la force du fil nécessitent un contrôle |
| Surface | Évaluer la rugosité, la couche de re-fusion et les exigences des passes de finition | Évaluer les marques de fil, les éclats de bord et les dommages sous-jacents |
| Saignée | Dépend du diamètre de l'électrode et de l'espace de décharge | Dépend du diamètre du fil revêtu, de l'usure et du mouvement du fil |
| Géométrie et précision | Convient aux profils conducteurs détaillés ; vérifier l'accès de filetage et la tolérance | Évaluer les coupes de sectionnement et de profil par rapport à l'accès du fil, à la déflexion et à la tolérance de finition |
| Fluide de process | La gestion du diélectrique et le rinçage font partie du processus | Confirmer l'aptitude au liquide de refroidissement ou à la coupe à sec et la collecte des débris |
| Cycle et coût | Inclure le dégrossissage, les passes de finition, le fil, les filtres et la maintenance du fluide | Inclure la coupe, la durée de vie du fil, le nettoyage, la finition et les pièces rejetées |
Sélectionner un processus à partir du schéma
Pour un profil en acier à outils conducteur avec des exigences dimensionnelles serrées, évaluer d'abord la WEDM. Pour un bloc de verre ou de céramique isolant nécessitant une séparation, évaluer la découpe abrasive et la voie de finition subséquente. Pour les matériaux compatibles avec les deux processus, comparer des échantillons représentatifs en utilisant le même schéma et les mêmes critères d'acceptation.
- Confirmer le grade exact, la conductivité, les dimensions et la quantité.
- Identifier les contours internes, les rayons minimums, l'épaisseur de coupe et l'accès au montage.
- Spécifier la tolérance dimensionnelle, la qualité des bords, la rugosité de surface et les dommages thermiques ou sous-jacents autorisés.
- Enregistrer le temps de cycle total, la saignée réelle, les consommables, le travail de finition et le rendement accepté.
Comparer le coût par pièce acceptée plutôt que la vitesse de coupe nominale. Inclure la configuration, le temps machine, les consommables, le nettoyage, l'inspection, la finition et la mise au rebut. Notre page de sélection de fil diamanté couvre l'aspect consommable d'un essai de fil abrasif.
Questions fréquemment posées
La WEDM peut-elle couper le verre ?
La WEDM conventionnelle ne peut pas traiter le verre isolant ordinaire. Évaluer la découpe abrasive ou un autre processus compatible avec le verre et sa finition requise.
La découpe par fil diamanté est-elle sans chaleur ?
Non. Elle évite l'érosion par étincelles mais génère de la chaleur par friction. Le refroidissement, l'avance et l'évacuation des débris doivent être adaptés à l'application.
Quel procédé donne un meilleur état de surface ?
Aucun ne l'emporte universellement. Comparez les résultats mesurés sur le même matériau, y compris les passes de finition ou le polissage nécessaires pour répondre au dessin.
Conclusion
L'électroérosion à fil et la découpe par fil diamanté sans fin répondent à des exigences de fabrication différentes. La conductivité et la géométrie établissent les options initiales ; la qualité de surface mesurée, la tolérance et le coût de la pièce acceptée déterminent le choix final. Pour évaluer la voie abrasive, demandez une coupe d'essai représentative avec votre matériau et votre dessin.