Table des matières
Introduction
Dans la fabrication et l’ingénierie modernes, une technologie efficace de découpe des matériaux est cruciale pour produire des produits de haute qualité. La découpe abrasive à l'eau haute pression (ASWJ) est une technique de découpe de précision de plus en plus répandue qui démontre l'excellence dans divers domaines. Cet article approfondit les principes de fonctionnement, les avantages et une analyse comparative de l'ASWJ par rapport à d'autres technologies de coupe.
Principes de fonctionnement de la découpe à l'eau et à l'abrasif à haute pression
La découpe par jet d'eau abrasif haute pression élimine la matière par l'impact d'un jet d'eau transportant des particules abrasives. ASWJ signifie jet d'eau abrasif en suspension : l'eau et l'abrasif sont prémélangés avant de passer dans la buse de coupe. Ceci diffère d'un jet d'eau abrasif par injection, où l'abrasif est entraîné dans un jet d'eau déjà formé. L'hydrogène n'est pas un ingrédient requis. Des matériaux conducteurs et non conducteurs peuvent être traités ; la nuance du matériau, son épaisseur et les exigences de qualité déterminent la compatibilité.
Avantages de la découpe à l'eau et à l'abrasif à haute pression
ASWJ offre plusieurs avantages notables, notamment :
- Découpe de précision : La précision réalisable dépend de la machine, de l'état de la buse, du matériau, de l'épaisseur et de la vitesse de déplacement. Vérifiez le dépouille, le décalage du jet et la qualité de la surface coupée sur des pièces représentatives plutôt que de supposer une précision au micron près.
- Polyvalence matérielle : Les jets d'eau abrasifs peuvent traiter certains métaux, pierres, verres et céramiques. Certains matériaux tendres peuvent être coupés avec de l'eau pure seule ; l'ajout d'abrasif n'est pas nécessaire pour toutes les applications.
- Découpe à froid : Contrairement aux méthodes traditionnelles de découpe à chaud, l'ASWJ est un procédé de découpe à froid, réduisant le risque de déformation du matériau dû aux contraintes thermiques.
- La gestion des déchets: Le processus produit des eaux usées, de l'abrasif usé et des débris de pièce. Les exigences de collecte, de séparation et d'élimination dépendent du matériau coupé ; l'absence de processus de coupe thermique ne rend pas les déchets inoffensifs.
- Haute vitesse et efficacité : Le jet à haute vitesse, combiné au matériau abrasif, rend l'ASWJ plus efficace dans certains scénarios par rapport à d'autres techniques de coupe.
Inconvénients de la coupe abrasive à l’eau haute pression (ASWJ)
Malgré ses avantages, ASWJ n’est pas sans limites, notamment :
- Configuration complexe : La mise en œuvre de la technologie ASWJ peut être complexe, nécessitant un équipement spécialisé et un environnement bien contrôlé. Cette complexité peut rendre difficile la mise en place de petites opérations.
- Consommation d'abrasifs : ASWJ utilise des matériaux abrasifs dans son processus de découpe. Ces abrasifs s'usent avec le temps, ce qui nécessite un réapprovisionnement fréquent, augmentant ainsi les coûts d'exploitation.
- Entretien: Les pompes et buses haute pression utilisées dans les systèmes ASWJ nécessitent un entretien régulier pour garantir des performances optimales. Cette maintenance peut être coûteuse et prendre du temps.
- Les préoccupations de sécurité: L'ASWJ implique de travailler avec des fluides à haute pression, qui peuvent être dangereux s'ils ne sont pas manipulés correctement. Les opérateurs ont besoin d’une formation pour garantir un fonctionnement sûr et efficace.
- Limites d'eau et de contamination : La conductivité électrique n'est pas requise, contrairement à l'électroérosion à fil. Évaluez plutôt l'absorption d'eau, la corrosion, l'abrasif piégé et les exigences de nettoyage, en particulier pour les pièces poreuses ou sensibles à la contamination.
- Érosion potentielle : Au fil du temps, le jet à grande vitesse peut provoquer une usure de l'équipement de coupe, entraînant une érosion potentielle et une dégradation de la précision.
Il est essentiel que les fabricants et les entreprises prennent en compte ces inconvénients ainsi que les avantages d'ASWJ afin de déterminer son adéquation à leurs applications et projets spécifiques.
Analyse comparative : ASWJ par rapport à d'autres technologies de coupe
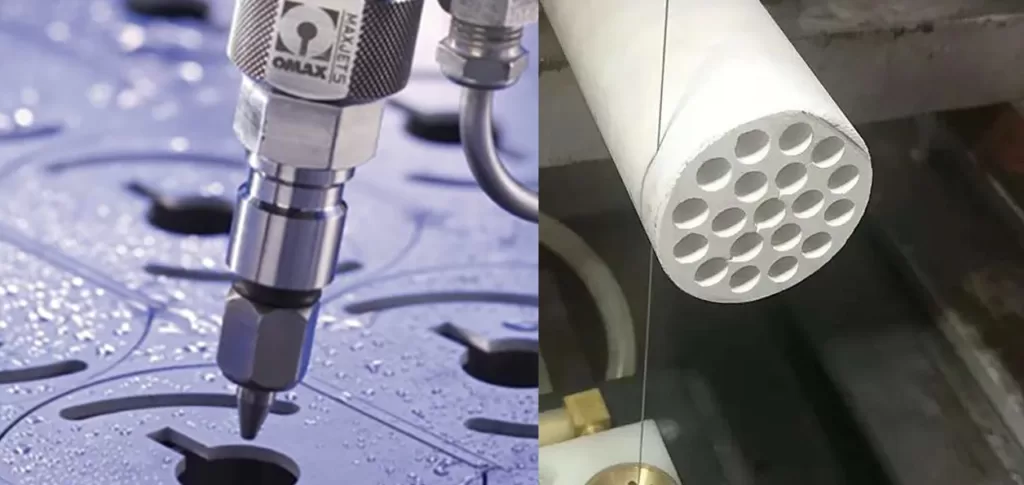
L'ASWJ transporte de l'abrasif libre dans l'eau, tandis que la découpe par fil diamanté en boucle fermée utilise un abrasif diamanté fixé à un fil en mouvement. Ce sont des méthodes d'enlèvement de matière différentes, des spécifications de machine non interchangeables. Comparez-les selon le même dessin et les mêmes critères d'acceptation :
- Adaptabilité matérielle : Semblable à l’ASWJ, la coupe au fil diamanté fermé peut couper divers matériaux, y compris des matériaux non conducteurs.
- Précision et support : Les résultats du fil diamanté dépendent de la déflexion du fil, de la tension, de l'alignement des guides et du support du montage. Les pièces fines ou fragiles nécessitent une validation par échantillon ; aucune méthode ne garantit la finition requise sans traitement supplémentaire.
- Vitesse: Aucun des deux processus n'est toujours plus rapide. Comparez le temps d'installation, de coupe, de nettoyage et de finition pour le même matériau, la même taille de section et la même qualité de surface acceptée.
- Rendement matière : Le diamètre et la déflexion du fil affectent la largeur de coupe du fil ; la configuration de la buse, l'épaisseur et les conditions de déplacement affectent la largeur de coupe du jet d'eau. Mesurez la perte de matière et la marge de finition plutôt que de supposer qu'une méthode gaspille toujours moins de matière.
| Exigence | ASWJ / jet d'eau abrasif | Fil diamanté en boucle fermée |
|---|---|---|
| Restrictions d'eau | L'exposition à l'eau est inhérente au processus ; évaluez l'absorption, la corrosion et le séchage. | Le fonctionnement humide ou sec dépend du matériau, du fil et de la machine. La coupe à sec nécessite une extraction appropriée des débris. |
| Contamination | L'abrasif libre et les débris de coupe nécessitent une collecte et un nettoyage. | Les débris de pièce et l'usure du fil nécessitent toujours un contrôle ; le processus n'est pas exempt de contamination. |
| Géométrie de coupe | Le jet nécessite un point d'entrée approprié et une sortie dégagée dans le receveur. | Le fil et les guides nécessitent un dégagement. Un contour interne nécessite une méthode d'enfilage ou d'entrée viable ; une boucle fermée ne peut pas simplement entrer dans un trou fermé. |
| Sections épaisses ou fragiles | Vérifiez le dépouille, le décalage du jet, les dommages de perçage et l'état du bord de sortie sur toute l'épaisseur. | Vérifiez la déflexion du fil, les charges de montage, les caractéristiques fragiles et le support lors de la séparation de la pièce coupée. |
| Chaleur et qualité de surface | Un processus de coupe non thermique évite la zone affectée par la chaleur conventionnelle, mais la texture de coupe et la qualité des bords doivent toujours être inspectées. | Le contact abrasif génère de la chaleur par friction. Validez les contrôles de refroidissement ou de processus à sec et toute marge de finition. |
| Comparaison des coûts | Inclure l'abrasif, le traitement de l'eau, l'usure de la buse, l'installation et la finition. | Inclure l'usure du fil, les montages, la gestion des débris, l'installation et la finition. Comparez le coût par pièce acceptée. |
Pour une comparaison de processus plus large, voir découpe par jet d'eau par rapport à fil diamanté. Avant un essai, fournissez la nuance du matériau, les dimensions de la pièce, le dessin, les restrictions d'eau et la qualité de bord et de surface requise.
Applications de la découpe abrasive à l’eau à haute pression
Les processus de jet d'eau abrasif sont utilisés ou évalués dans les domaines suivants. Une application d'équipement de jet d'eau de type injection n'est pas automatiquement une preuve de la pertinence de l'ASWJ ; confirmez le système de jet réel et les exigences de qualification :
- Industrie aérospaciale: Découpe de composants d'avion et de pièces de moteur.
- Secteur Médical : Certaines applications de coupe de composants nécessitent une validation de la qualité des bords, du nettoyage et des contrôles de contamination ; cela n'établit pas la pertinence pour tous les dispositifs médicaux.
- Fabrication automobile : Découpe et transformation de pièces automobiles, y compris des composants de carrosserie et de moteur.
- Construction: Couper des matériaux de construction tels que la pierre, les structures en acier et le béton.
- Fabrication d'électronique : Évaluez soigneusement l'exposition à l'eau et à l'abrasif pour les matériaux électroniques. La compatibilité avec un substrat particulier n'établit pas la compatibilité avec la production de plaquettes de semi-conducteurs.
- Art et créativité : Permettre le travail créatif dans les domaines de l'art, de la sculpture et de la décoration.
Applications pour des matériaux difficiles
Pour les céramiques dures, le verre et autres matériaux fragiles, évaluez les dommages d'entrée, l'écaillage des bords, les fissures et l'état de la face de sortie. Le perçage par jet d'eau et le support sous la coupe nécessitent une attention particulière. Avec le fil diamanté, évaluez les charges de serrage, l'accès au fil, la déflexion et le support lors de la séparation finale. Les matériaux poreux nécessitent également une évaluation du nettoyage et du séchage. Aucun réglage fixe de pression, de tension de fil ou d'avance n'est prescrit ici sans un essai représentatif.
Conclusion
La découpe par jet d'eau abrasif haute pression peut être utile lorsqu'un processus eau-abrasif répond aux exigences du matériau et de la géométrie. Le fil diamanté en boucle fermée est une autre option pour les pièces compatibles, mais il a ses propres contraintes d'accès, de support et de contrôle des débris. Sélectionnez une méthode en utilisant la qualité de coupe mesurée, le rendement accepté et le coût total du traitement. Pour la faisabilité du fil diamanté, fournissez un dessin et les détails du matériau via notre service de découpe d'échantillons.