Une meule de carbure coupant Al₂O₃ à pleine profondeur de coupe génère suffisamment de chaleur pour initier des micro-fissures avant même que la surface ne soit inspectée. Ce n'est pas une hypothèse — c'est le mode de défaillance que nous attribuons à la plupart des pièces rejetées dans l'usinage de céramiques de précision. Si votre processus actuel produit une dérive dimensionnelle, un écaillage des bords ou des valeurs de Ra de surface supérieures à 2 μm, la méthode de coupe est presque toujours la cause première.
précision de la coupe de céramique par scie à fil diamanté est devenue la référence pour le travail de céramique de précision pour une raison spécifique : elle s'attaque aux sources d'erreur mécaniques et thermiques en même temps, plutôt que d'échanger l'une pour l'autre.
Qu'est-ce qui limite la précision dans la coupe conventionnelle de céramique ?
Les méthodes conventionnelles de coupe de céramique imposent chacune une pénalité de précision différente, et elles se cumulent de manière difficile à contrôler en production.
Meulage par disque rotatif (meules boisseau diamantées ou disques abrasifs) applique des forces normales élevées — typiquement 50–200 N selon la dureté du matériau et la vitesse d'avance. Pour les céramiques fragiles, cette force ne se répartit pas uniformément sur la zone de coupe ; elle se concentre aux joints de grains et aux micro-vides préexistants. Le résultat est des dommages sous-jacents s'étendant sur 20–50 μm sous la surface finie, et une variance dimensionnelle qui s'élargit à mesure que la meule s'use.
Scies à diamètre intérieur (ID) s'appuient sur une lame mince rotative maintenue en tension sur son bord extérieur. La tension de la lame fluctue avec la vitesse de rotation et la dilatation thermique pendant la coupe. Toute variation de tension se traduit directement par une erreur de position à la ligne de coupe. Pour les plaquettes et les substrats céramiques minces, cela produit des valeurs de TTV (variation totale d'épaisseur) qui dérivent à mesure que la lame chauffe — un problème notoirement difficile à compenser sans arrêter la machine.
Meulage abrasif pour la finition de surface introduit un problème différent : la dérive due à l'usure de la meule. À mesure que la face abrasive s'use, la géométrie de coupe effective change et la tolérance dimensionnelle s'élargit systématiquement au cours de la vie de la meule. À moins de compenser en temps réel, votre plage de tolérance à la fin de la vie d'une meule n'est pas la même qu'au début.
Le fil conducteur : ces trois méthodes introduisent soit des dommages mécaniques à haute force, soit des contraintes thermiques, soit une dérive géométrique dépendante du temps.
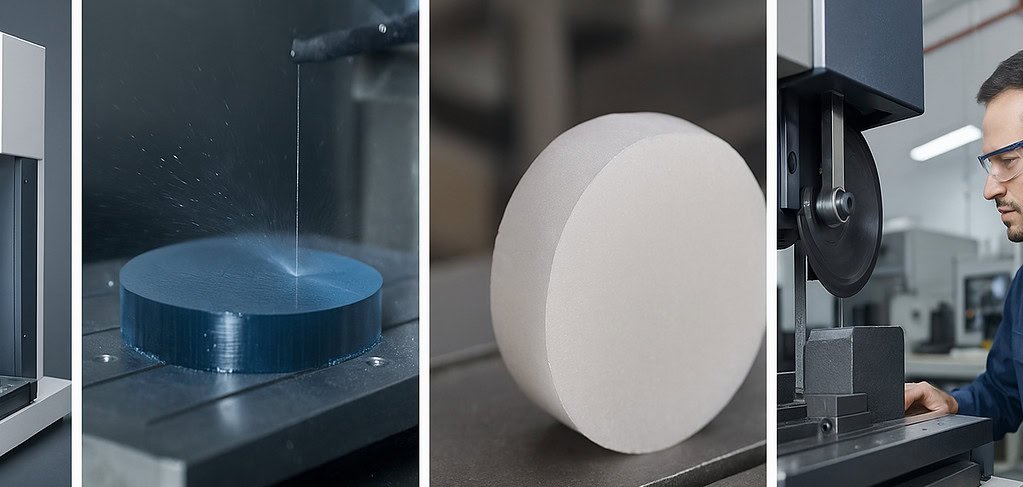
Comment fonctionne la précision de la coupe de céramique par scie à fil diamanté
L'avantage de précision de la coupe par fil diamanté provient de quatre mécanismes physiques, et non d'un seul.
Faible force de coupe. Un fil diamanté sous tension entre en contact avec la pièce sur un très petit arc, répartissant l'action abrasive sur de nombreux grains diamantés simultanément. La force normale par point de contact est faible — typiquement 1–10 N par unité de longueur de fil, comparée aux forces concentrées dans une coupe par lame. Pour les céramiques à faible ténacité à la fracture, cette différence est importante. Le SiC, par exemple, a une KIC d'environ 3 MPa√m. Toute force de coupe impulsive propage préférentiellement des fissures aux micro-défauts existants. Le contact continu et réparti du fil diamanté évite les pics de force. La profondeur des dommages sous-jacents tombe à 5–15 μm contre 20–50 μm avec les méthodes conventionnelles.
Largeur de trait constante. Le diamètre du fil diamanté est étroitement contrôlé pendant la fabrication, et l'usure pendant la coupe est progressive et prévisible. La largeur de trait résultante est de 0,3–0,8 mm — environ 3 à 5 fois plus étroite qu'une coupe par meule (1,5–3 mm). Un trait plus étroit signifie moins de matière enlevée par passe, moins de charge abrasive et une meilleure répétabilité dimensionnelle sur un lot.
Pas d'accumulation de chaleur. La coupe par fil avec liquide de refroidissement maintient la température de la zone de coupe basse. Sans accumulation de chaleur, il n'y a pas de contrainte thermique dans la céramique, pas de micro-fissuration induite par la trempe, et pas de croissance dimensionnelle due à la dilatation thermique de la pièce. C'est là que le meulage conventionnel échoue le plus visiblement sur les céramiques à paroi mince — la chaleur n'a nulle part où aller.
Force stable sur toute la profondeur de coupe. Sur une configuration à fil fixe ou à fil sans fin, la tension est constante tout au long de la coupe. Cette constance signifie que la précision que vous obtenez à 5 mm de profondeur est la même que celle que vous obtenez à 50 mm de profondeur — aucune variation de conformité mécanique avec la profondeur de coupe. Ceci est essentiel pour les blocs céramiques épais où les méthodes basées sur des lames perdent en précision à mesure que la déflexion augmente avec la profondeur.
Ensemble, ces mécanismes définissent la précision de la coupe de céramique par scie à fil diamanté : ce n'est pas un argument marketing, c'est une conséquence mesurable de la manière dont le processus interagit avec la physique des matériaux fragiles.
Paramètres clés de précision dans la coupe de céramique par scie à fil diamanté
La comparaison suivante reflète les valeurs de production typiques pour plusieurs types de matériaux céramiques. Tous les chiffres supposent des paramètres de processus optimisés ; les résultats individuels varieront en fonction de la géométrie de la pièce et de la nuance du matériau.
| Paramètre | Meulage conventionnel/Scie ID | Scie à fil diamanté |
|---|---|---|
| Tolérance dimensionnelle (±mm) | ±0,05 – ±0,15 | ±0,01 – ±0,05 |
| Rugosité de surface Ra (μm) | 1.5 – 5.0 | 0.6 – 1.2 |
| Profondeur des dommages sous-jacents (μm) | 20 – 50 | 5 – 15 |
| Sévérité de l'écaillage des bords | Moderate to severe | Minime à nulle |
| TTV (substrat Φ50 mm, μm) | 15 – 40 | 8 – 15 |
| Largeur de trait (mm) | 1.5 – 3.0 | 0.3 – 0.8 |
Les chiffres de Ra et TTV sont cohérents avec ce que nous mesurons en pratique. Les chiffres de dommages sous-jacents proviennent d'analyses TEM et SEM de coupes transversales — la différence est visible même à un grossissement optique de 500×.
Quelles céramiques bénéficient le plus de la précision de la scie à fil diamanté ?
Toutes les céramiques ne réagissent pas de la même manière à la coupe par fil. Voici où le gain de précision est le plus significatif :
Alumine (Al₂O₃, Mohs 9) — La combinaison d'une dureté élevée et d'une ténacité à la fracture modérée rend l'Al₂O₃ sensible aux contraintes thermiques du meulage. Les pièces en alumine pré-frittée en particulier se fissurent au niveau des défauts de surface pendant les cycles de chaleur de meulage. La coupe par fil élimine ce mode de défaillance. Voir le coupe de céramique d'alumine pré-frittée cas pour des résultats dimensionnels documentés.
Carbure de silicium (SiC, Knoop ~2800 kg/mm²) — Le SiC a la ténacité à la rupture la plus faible des céramiques structurales courantes (KIC ~3 MPa√m). Il se fissure avant de se déformer. Tout procédé de rectification conventionnel qui applique des forces de coupe même modérées produit des réseaux de fissures sous-jacents qui n'apparaissent pas lors de l'inspection de surface mais provoquent une défaillance par fatigue en service. La coupe par fil, grâce à son profil de faible force, maintient la zone sous-jacente intacte. Référence : silicon carbide ring cutting pour les détails des paramètres spécifiques au SiC.
nitrure de silicium (Si₃N₄) — Utilisé intensivement dans les bagues de roulement et les composants de moteur où la précision dimensionnelle affecte directement la durée de vie en fatigue. La ténacité à la rupture est meilleure que celle du SiC (~6 MPa√m), mais les exigences de rugosité de surface sont extrêmement strictes. Le fil diamanté délivre généralement une Ra de 0,8 à 1,0 μm sur Si₃N₄, réalisable sans rectification post-coupe dans de nombreux cas.
Zircone (ZrO₂) — La zircone partiellement stabilisée est utilisée dans les applications dentaires et biomédicales où une précision dimensionnelle inférieure à 50 μm est standard. La transformation de phase induite par la rectification (de tétragonal à monoclinique) près de la surface coupée est un mécanisme de défaillance connu. Les faibles charges thermiques et mécaniques de la coupe par fil suppriment cette transformation.
Nitrure d'aluminium (AlN) et nitrure de bore (BN) — Ce sont deux céramiques de gestion thermique où l'état de surface affecte directement la résistance de l'interface thermique. Les dommages sous-jacents dus au meulage créent des micro-vides qui réduisent la conductivité thermique effective. La coupe au fil préserve la structure cristalline près de la surface et maintient les performances thermiques conformes aux spécifications.
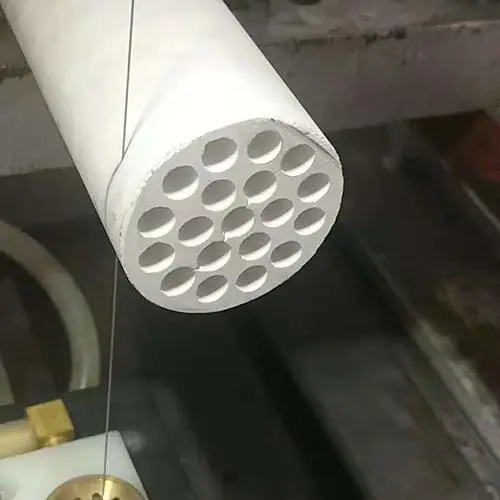
Paramètres de processus qui contrôlent la précision de coupe des céramiques par scie à fil diamanté
C'est là que la plupart des ingénieurs perdent les gains de précision — la capacité de la machine est là, mais les paramètres ne sont pas optimisés. Pour une analyse complète des relations entre les paramètres, voir la vitesse du fil, la tension et le taux d'avance.
Vitesse du fil
Pour la coupe de céramiques, les vitesses de fil typiques sont de 30 à 70 m/s. Une vitesse de fil plus élevée augmente le nombre de grains diamantés passant dans la zone de coupe par seconde, ce qui diminue la force par grain et produit une finition de surface plus fine. Le mécanisme : moins d'interactions de grains par unité de temps signifie un enlèvement de matière moins profond par passe, réduisant la profondeur de propagation des fissures.
Le bémol : une vitesse de fil supérieure à 65-70 m/s sur des céramiques à haute porosité peut provoquer l'arrachement des grains de la matrice du fil, ce qui modifie soudainement le diamètre de coupe effectif et introduit une erreur dimensionnelle. Ce n'est pas une préoccupation théorique — c'est une limite de processus réelle qui dépend de votre type de liaison de fil spécifique (résine vs électrodéposé).
Tension du fil
La plage de tension pour la coupe de céramiques est généralement de 150 à 300 N, ajustée en fonction de la dureté du matériau et du diamètre du fil. Une tension plus élevée réduit la déflexion du fil pendant la coupe, qui est la principale source d'erreur de géométrie de la saignée. Un fil insuffisamment tendu s'affaisse à mi-portée lors d'une coupe profonde, créant une section transversale de saignée courbée qui ressemble à une surface légèrement concave sur la pièce. Cet “ effet banane ” apparaît dans les mesures TTV.
D'après notre expérience de coupe d'anneaux d'étanchéité en SiC, nous avons constaté que la tension doit augmenter d'environ 10 à 15 % lors du passage d'une profondeur de coupe de 50 mm à 100 mm pour maintenir la même précision dimensionnelle. La plupart des recettes de processus ne tiennent pas compte de cela, et c'est la principale raison de la dérive de précision en fonction de la profondeur.
Débit d'alimentation
Le taux d'avance est le paramètre qui échange le plus directement la précision contre le débit. Un taux d'avance plus faible permet plus de passes de coupe par unité de profondeur, ce qui lisse les irrégularités abrasives et produit une meilleure finition de surface. Pour les travaux de tolérance serrée (±0,02 mm ou mieux), des taux d'avance inférieurs à 0,5 mm/min sont courants sur les céramiques dures.
Augmenter le taux d'avance pour augmenter le débit est acceptable jusqu'à ce que vous constatiez une augmentation des dommages sous-jacents. La transition n'est pas progressive — il existe un seuil au-delà duquel la profondeur de propagation des fissures augmente, et cela dépend du matériau et de l'état du fil.
Liquide de refroidissement
Le liquide de refroidissement remplit deux fonctions dans la coupe de céramiques au fil : il évacue les débris de coupe (essentiel pour éviter le re-meulage abrasif qui dégrade la qualité de surface) et il supprime les gradients thermiques. Pour la plupart des céramiques structurelles, l'eau désionisée avec un additif de coupe (généralement à une concentration de 1 à 3 %) fonctionne bien. L'AlN est l'exception — il réagit avec l'eau pour former de l'hydroxyde d'aluminium, donc la coupe de l'AlN nécessite un liquide de refroidissement à base d'huile. Omettre ce détail produira une surface qui semble correcte jusqu'à ce que vous fassiez une coupe transversale au MEB et que vous voyiez la couche d'hydroxyde.
Limites : Quand la précision des scies à fil diamanté a des frontières
C'est la section que la plupart des pages produits sautent. Je vais être direct.
Matériaux extrêmement durs (au-dessus de 9,5 sur l'échelle de Mohs) — La coupe au fil diamanté repose sur le fait que l'abrasif est plus dur que la pièce. Le nitrure de bore cubique (cBN) et le diamant polycristallin (PCD) ont une dureté égale ou proche de celle du diamant. La coupe au fil de ces matériaux est possible mais les taux d'usure du fil deviennent commercialement impraticables, et la précision se dégrade rapidement à mesure que le fil s'use de manière inégale.
Coupes courbes ou profilées — Les scies à fil diamanté coupent en lignes droites ou en arcs simples. Si votre pièce en céramique nécessite une géométrie 3D complexe, des poches profilées ou des coupes aveugles, la scie à fil n'est pas l'outil approprié. L'usinage par électroérosion ou l'usinage par ultrasons gèrent mieux ces géométries.
Substrats ultra-minces inférieurs à 0,3 mm — En dessous de 0,3 mm d'épaisseur, la force du fil, bien que faible, peut provoquer une déformation pendant la coupe. Les pièces qui doivent être plates à 0,2 mm ou moins nécessitent généralement un bridage spécialisé, une tension très faible et des avances plus lentes — et même dans ce cas, le rendement diminue. C'est réalisable dans certains cas mais nécessite un développement de processus important.
Coupes en grand volume sans budget de post-traitement — La coupe au fil atteint Ra 0,6–1,2 μm. Si votre spécification exige un Ra inférieur à 0,3 μm, vous aurez toujours besoin d'une étape de rodage ou de polissage après la coupe. La coupe au fil s'en approche, mais elle ne remplace pas le rodage pour les spécifications de finition de surface ultra-serrées.
Connaître ces limites à l'avance évite la situation où vous vous êtes engagé dans la coupe au fil pour une pièce qui nécessite en fait une approche différente.
Prêt à évaluer la précision des scies à fil diamanté pour votre application céramique ?
Si vous évaluez la coupe au fil pour une application d'usinage de céramique — qu'il s'agisse de composants structurels en Al₂O₃, de pièces d'usure en SiC ou de substrats de précision en ZrO₂ — les paramètres de processus et les exigences spécifiques au matériau discutés ci-dessus sont le point de départ, pas le point final. La précision réelle que vous obtiendrez dépend de la géométrie de la pièce, des spécifications de tolérance et de la nuance du matériau.
Notre équipe d'ingénierie évalue régulièrement la faisabilité de la coupe pour les applications de céramique de précision. Nous pouvons évaluer les exigences de vos dessins par rapport aux paramètres éprouvés de coupe au fil et fournir des coupes d'échantillons pour validation dimensionnelle.
Contactez-nous pour discuter de vos besoins en matière de coupe de céramiques. Incluez votre matériau cible, les dimensions de la pièce et la spécification de précision que vous visez — cela nous donne suffisamment d'informations pour vous donner une réponse réelle, pas une réponse générique.

FAQ
Q : Quelle rugosité de surface la coupe au fil diamanté peut-elle obtenir sur l'Al₂O₃ ?
R : Sur l'Al₂O₃ de densité standard (pureté de 96–99,5 %), la coupe au fil diamanté optimisée produit des valeurs Ra de 0,6 à 1,0 μm. Les matériaux de plus haute pureté avec une granulométrie plus fine atteignent généralement la partie inférieure de cette plage.
Q : Les scies à fil diamanté peuvent-elles couper la céramique avec le même débit que le meulage ?
R : Pour les coupes à section plate sur des blocs ou des lingots, le débit de coupe par fil est comparable ou supérieur à celui du meulage. Pour le meulage de forme complexe ou la finition de surface, le meulage reste plus rapide. L'avantage de la coupe par fil réside dans la précision et l'intégrité sous-jacente, pas toujours dans le temps de cycle.
Q : Comment le diamètre du fil affecte-t-il la précision de coupe sur les céramiques ?
R : Un diamètre de fil plus petit (par exemple, 0,2 mm contre 0,5 mm) produit une saignée plus étroite et des forces de coupe plus faibles, ce qui est bénéfique pour les pièces minces ou fragiles. Le compromis est une capacité de tension de fil plus faible et une usure plus rapide, ce qui peut introduire une dérive dimensionnelle sur les coupes longues. Pour la plupart des applications de céramiques structurelles, un fil de 0,3 à 0,5 mm représente le compromis pratique entre précision et débit.
Auteur : Ingénieur de procédés principal, Division des céramiques de précision — 10 ans d’expérience dans la coupe de céramiques structurelles pour des applications dans les semi-conducteurs, l’aérospatiale et l’usure industrielle.
Publié : 2026-09-15