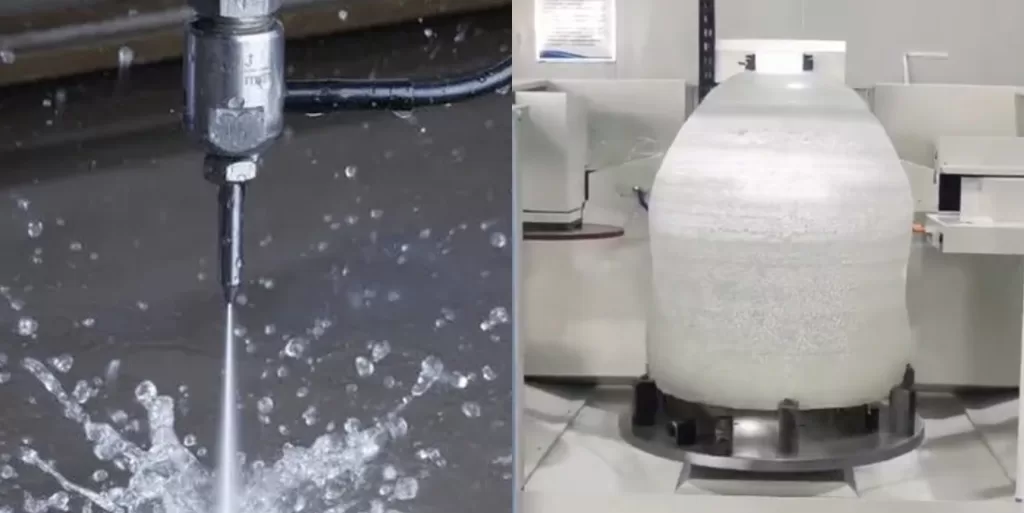
La coupe par jet d'eau et la coupe par fil diamanté peuvent toutes deux traiter des matériaux sans la source de chaleur concentrée utilisée par les systèmes laser ou plasma. Cette similitude ne les rend pas interchangeables. Un jet d'eau accélère l'eau, parfois avec un abrasif ajouté, à travers une petite buse. Une scie à fil diamanté déplace un fil revêtu de diamant à travers la pièce sous tension et avance contrôlées. Le choix dépend du matériau, de l'épaisseur, de la géométrie, des restrictions d'eau, du risque de contamination, de l'état du bord, de la saignée et du coût total du processus.
Cet article compare les deux méthodes pour le traitement de matériaux industriels. Dans coupe au fil diamanté, le diamant est l'abrasif transporté par le fil ; l'expression ne signifie pas que la pièce est une gemme de diamant. Pour les options d'équipement utilisées avec des matériaux durs et cassants, consultez notre systèmes de scies à fil diamanté.
Comment fonctionne la coupe par jet d'eau
Les systèmes à jet d'eau convertissent l'eau sous pression en un flux à haute vitesse. Les systèmes à eau pure sont couramment utilisés pour les matériaux plus tendres. Les systèmes à jet d'eau abrasif introduisent un abrasif minéral dans le flux pour couper des matériaux plus durs tels que les métaux, la pierre, le verre et certains composites. La pression de la pompe, l'état de la buse, le débit d'abrasif, la distance de maintien, la vitesse de déplacement et le support de la pièce influencent tous la qualité de la coupe.
- Points forts typiques : profils programmables, large capacité de matériaux et zone affectée par la chaleur conventionnelle nulle ou minime.
- Contraintes importantes : exposition à l'eau, boue abrasive, contrôle des éclaboussures, conicité, usure de la buse et gestion des eaux usées.
- À évaluer au mieux avec : épaisseur du matériau, tolérance des bords, traitement humide autorisé et exigences d'élimination.
Comment fonctionne la découpe par fil diamanté
La coupe par fil diamanté élimine la matière par de nombreux petits contacts abrasifs le long d'un fil en mouvement. Dans un système à boucle sans fin, le fil circule en continu autour des roues d'entraînement et de guidage tandis que la machine contrôle la tension, la vitesse, la position de la pièce et l'avance. Le processus peut être configuré pour un fonctionnement humide ou sec en fonction du matériau et des exigences de contrôle de la poussière. Voir le guide du processus de découpe au fil diamanté pour les principes de mouvement et de contrôle sous-jacents.
- Points forts typiques : coupes droites profondes, tronçonnage et tranchage de pièces dures ou cassantes avec une faible influence thermique.
- Contraintes importantes : usure du fil, alignement du guide, tension, stabilité de l'avance, accès au montage et extraction du liquide de refroidissement ou de la poussière.
- À évaluer au mieux avec : saignée réelle, écaillage des bords, planéité, surface, consommation de fil et temps de coupe.
Coupe par jet d'eau vs coupe par fil diamanté
| Facteur de sélection | Découpe au jet d'eau | Coupe au fil diamanté |
|---|---|---|
| Méthode de retrait | Flux d'eau à haute vitesse ; un abrasif peut être ajouté | Abrasion mécanique par diamant fixé à un fil en mouvement |
| Exigence d'eau | L'eau est fondamentale pour le processus | Des configurations humides ou sèches peuvent être possibles, selon le matériau |
| Influence thermique | Zone affectée par la chaleur conventionnelle minime, bien que de l'énergie soit toujours présente à la coupe | Élimination abrasive à basse température ; le frottement est contrôlé par les paramètres du processus |
| Flux de déchets | L'eau, la matière retirée et éventuellement l'abrasif usé forment un flux de déchets mixtes | Boue de liquide de refroidissement pour la coupe humide ou poussière capturée pour la coupe sèche |
| Contrôle de la largeur de coupe | Dépend de la buse, de l'abrasif, de la pression, de la distance de maintien, de la vitesse et de l'épaisseur | Dépend du diamètre du fil, du revêtement, du faux-rond, de la tension et de l'avance |
| Edge condition | La conicité, les striations ou la délaminage peuvent nécessiter un contrôle | L'écaillage, les marques de fil et la planéité dépendent du support et de la stabilité de la machine |
| Géométrie | Fort pour les contours 2D programmables et les coupes traversantes | Fort pour les coupes droites profondes, le tranchage, le tronçonnage et les contours sélectionnés |
| Comportement en épaisseur | La vitesse de coupe et la conicité peuvent changer à mesure que l'épaisseur augmente | Les coupes profondes sont pratiques lorsque le chemin du fil, le déplacement et l'élimination des copeaux sont contrôlés |
| Décision finale | Comparez la qualité des échantillons coupés, les consommables, la gestion des déchets et la finition secondaire | |
Eau, abrasif et contamination
La compatibilité du processus est souvent décidée par ce qui peut entrer en contact avec la pièce. La coupe par jet d'eau introduit toujours de l'eau, et le jet d'eau abrasif ajoute un second matériau dans la zone de coupe. Cela peut être acceptable pour les tôles, la pierre et de nombreuses pièces fabriquées, mais cela peut être inapproprié lorsque la pièce est poreuse, sensible à l'humidité, difficile à sécher ou soumise à des limites de contamination strictes.
La coupe par fil diamanté offre plus de flexibilité dans ce domaine. La coupe humide peut aider à évacuer les débris et à stabiliser la température, tandis que certains matériaux comme le graphite peuvent utiliser la coupe sèche avec une collecte de poussière appropriée. Aucune des deux méthodes n'est automatiquement propre ou neutre sur le plan environnemental : le fabricant doit planifier la filtration, la collecte de boues ou de poussières, la protection des travailleurs et l'élimination en fonction du matériau réel.
Qualité des bords, saignée et épaisseur
Qualité du bord
Un jet d'eau peut créer des contours complexes sans distorsion thermique conventionnelle, mais la conicité de coupe et les striations augmentent lorsque les paramètres du processus, l'état de la buse ou la vitesse de déplacement ne correspondent pas à l'épaisseur. La coupe par fil diamanté peut produire une surface sciée contrôlée sur des matériaux cassants, mais un support inadéquat ou une avance agressive peuvent augmenter l'écaillage et les marques de fil.
Saignée et rendement
Le diamètre nominal de la buse ou le diamètre du fil seul ne définissent pas la perte de matière. La saignée du jet d'eau varie avec la divergence du jet et l'épaisseur. La saignée de la scie à fil comprend l'enveloppe abrasive plus la variation de la machine et du processus. Pour les pièces coûteuses, mesurez la largeur de coupe réelle et le rendement utilisable sur un échantillon représentatif.
Pièces épaisses
Les deux processus peuvent réaliser des coupes profondes, mais les performances varient avec l'épaisseur. La coupe par jet d'eau peut perdre de la vitesse ou développer une conicité. Une scie à fil nécessite un déplacement suffisant de la machine, un chemin de guidage stable et une élimination efficace des débris. La comparaison correcte utilise la profondeur de section réelle, et non une affirmation générale selon laquelle l'un ou l'autre processus n'a pas de limite de taille.
Adéquation matériau et application
| Condition d'application | Processus à évaluer d'abord | Raison |
|---|---|---|
| Tôle ou plaque nécessitant des profils 2D complexes | Découpe au jet d'eau | Les trajectoires de buse programmables peuvent créer une géométrie de coupe traversante variée |
| Bloc épais de quartz, de verre ou de céramique | Coupe au fil diamanté | La coupe abrasive profonde prend en charge le tronçonnage ou le tranchage avec une faible influence thermique |
| Pièce poreuse ou sensible à l'humidité | Processus de fil capable de fonctionner à sec | Éviter les infiltrations d'eau peut être plus important que la vitesse de contour |
| Plaque métallique sans zone affectée par la chaleur autorisée | Découpe au jet d'eau | La découpe à froid est un choix de sélection courant |
| Graphite où la contamination abrasive doit être contrôlée | Coupe au fil diamanté | La découpe à sec et l'extraction de poussière dédiée peuvent être évaluées |
| Pièce fragile de grande valeur avec un objectif de rendement strict | Comparer les coupes d'échantillons | La perte de matière, la perte de bord et la finition secondaire mesurées déterminent la valeur totale |
Ces recommandations sont des points de départ. La qualité du matériau, la contrainte interne, le support de la pièce et les critères d'acceptation peuvent modifier le résultat. Le guide de sélection des machines de sciage à fil explique comment la taille de la pièce et le chemin de coupe affectent la structure de l'équipement.
Liste de sélection des processus
- Définir le matériau : qualité, porosité, fragilité, sensibilité à l'humidité et limites de contamination.
- Définir la géométrie : dimensions de la pièce, épaisseur, coupe droite, profil, recadrage ou tranche.
- Définir les critères d'acceptation : perte de matière, conicité, écaillage, planéité, état du bord et de la surface.
- Confirmer les limites du procédé humide : contact avec l'eau, séchage, corrosion, entraînement d'abrasif et traitement des eaux usées.
- Comparer les intrants de fonctionnement : eau, abrasif, fil, buses, guides, filtration et contrôle de la poussière.
- Exécuter un échantillon représentatif : enregistrer le temps de coupe, la perte de matière, la qualité du bord et la finition secondaire.
Questions fréquemment posées
La découpe au jet d'eau est-elle complètement exempte de chaleur ?
Elle est généralement classée comme un procédé de découpe à froid car elle ne crée pas la zone affectée par la chaleur conventionnelle associée à la découpe thermique. Il est tout de même préférable de vérifier le comportement du bord et du matériau sur la pièce réelle.
Chaque jet d'eau utilise-t-il un abrasif ?
Non. La découpe à l'eau pure est utilisée pour de nombreux matériaux plus tendres. Les matériaux plus durs nécessitent généralement un jet d'eau abrasif, ce qui entraîne une consommation d'abrasif et un flux de déchets mixte.
La découpe au fil diamanté peut-elle fonctionner sans eau ?
Certains matériaux et machines peuvent utiliser la découpe à sec avec une extraction de poussière appropriée. D'autres bénéficient d'un liquide de refroidissement. Le choix dépend de la pièce, des spécifications du fil et des exigences de contrôle des débris.
Quel procédé est préférable pour les blocs épais et fragiles ?
La découpe au fil diamanté est souvent évaluée en premier pour le recadrage ou la découpe en tranches de quartz épais, de verre, de céramique, de silicium et de pièces similaires. Une coupe d'échantillon doit confirmer l'écaillage, la planéité, la perte de matière et le temps de traitement.
Que signifie diamant dans la découpe au fil diamanté ?
Il fait référence à l'abrasif diamanté fixé sur le fil. La pièce peut être du silicium, du quartz, du verre, de la céramique, du graphite, du saphir, un composite ou un autre matériau industriel compatible.
Conclusion
La découpe au jet d'eau est un choix flexible pour les profils programmables où l'exposition à l'eau et les déchets d'abrasif sont acceptables. La découpe au fil diamanté est souvent plus adaptée aux coupes droites profondes, au recadrage et à la découpe en tranches de pièces fragiles, dures ou sensibles à l'humidité. La décision finale doit comparer la qualité de coupe réelle, le rendement matière, les consommables, la gestion des déchets et la finition secondaire plutôt que de se fier à une affirmation générale sur l'une ou l'autre technologie.
Discutez de votre application de coupe
Envoyez le matériau, les dimensions, le chemin de coupe, les restrictions d'eau et l'état de bord requis. Nous pouvons vous aider à déterminer si un procédé de fil diamanté doit être inclus dans la comparaison.